



Detección y Control de Inclusiones en Acero de Colada Continua para Calidad Superior
Inclusiones en Acero de Colada Continua y su Detección
La colada continua de acero es un proceso importante para la producción mundial, por sus ventajas inherentes: ahorro energético, alto rendimiento, flexibilidad operativa y calidad competitiva del producto colado. Con su establecimiento como ruta principal, el énfasis se centra cada vez más en mejora de calidad y reducción de costes a través de tecnología de colada continua. Uno de los requisitos de calidad más estrictos hoy es la limpieza del acero. La alta exigencia de limpieza demanda control estricto de inclusiones no metálicas durante el proceso. Las inclusiones remanentes en el producto final pueden dañar propiedades y degradar calidad.
La eliminación de inclusiones en el molde es difícil ya que el acero líquido se solidifica y tienen menos oportunidad de flotar. La eliminación y distribución final dependen en gran medida de propiedades de inclusiones, transporte en acero líquido, e interacción entre inclusiones y capa solidificante. Por tanto, entender el atrapamiento y distribución final es importante para control de limpieza y calidad.
El problema de calidad superficial de acero laminado en caliente y/o frío es siempre una preocupación importante por su relación directa con calidad y precio. La calidad superficial también se ve influenciada por operación de colada continua y recalentamiento, ya que las inclusiones son una causa principal de grietas superficiales en acero laminado. Hay intentos de promover calidad superficial modificando composición y morfología de inclusiones basándose en cálculo termodinámico. Pero parecen aún insuficientes para resolver completamente el problema.
Evaluación de Inclusiones en Acero
La evaluación incluye: (i) explorar cantidad total, morfología, distribución de tamaños y distribución espacial, y (ii) identificar composición química.
Las crecientes demandas de productos de alta calidad han hecho al personal de acería cada vez más consciente del requisito de limpieza. Las inclusiones son un problema importante en acero fundido que puede llevar a reparación excesiva o rechazo. Varios defectos en producto laminado pueden relacionarse con inclusiones. El comportamiento mecánico se controla en gran medida por fracción volumétrica, tamaño, distribución, composición y morfología de inclusiones y precipitados que actúan como concentradores de tensiones. La distribución de tamaños es particularmente importante, ya que macroinclusiones grandes son las más perjudiciales. A veces un defecto catastrófico es causado por una sola inclusión grande en una colada completa. Aunque las inclusiones grandes son superadas en número por las pequeñas, su fracción volumétrica total puede ser grande.
La ductilidad disminuye apreciablemente al aumentar cantidad de inclusiones óxidas o sulfuros. La tenacidad a fractura disminuye cuando inclusiones están presentes en aceros de alta resistencia y baja ductilidad. Degradación similar se observa en ensayos que reflejan tasas de deformación lentas, rápidas o cíclicas: fluencia, impacto, fatiga. Además, inclusiones causan huecos que pueden inducir grietas. Macroinclusiones exógenas grandes causan problemas: superficie inferior, mala pulibilidad, reducida resistencia a corrosión, y en casos excepcionales, líneas de escoria y laminaciones.
También reducen resistencia a «grietas inducidas por hidrógeno» (HIC). La fuente de la mayoría de problemas de fatiga son óxidos duros y frágiles, especialmente partículas grandes de alúmina (Al2O3) >30 micrómetros. Aunque la morfología de solidificación es importante en aceros fundidos, la morfología en productos forjados está controlada por su comportamiento mecánico durante procesamiento: si son «duros» o «blandos» relativo a la matriz. El comportamiento de diferentes tipos con deformación durante laminación se muestra esquemáticamente en Fig. 1.
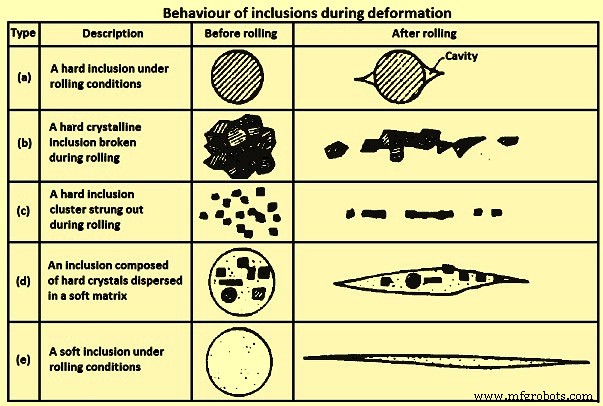
La formación de «fibras» (stringers), tipos (b) y (c) en Fig. 1, aumenta direccionalidad de propiedades, afectando adversamente tenacidad y ductilidad. Las peores para tenacidad y ductilidad, particularmente en propiedades a través del espesor de producto laminado plano, son las que se deforman con la matriz, tipo (d). Para evitar estos problemas, tamaño y frecuencia de inclusiones perjudiciales deben controlarse cuidadosamente. Especialmente, no deben estar presentes inclusiones por encima de tamaño crítico.
La caracterización es uno de los aspectos más importantes para asegurar acero limpio. Las inclusiones son un tipo de defecto que afecta severamente propiedades como pulibilidad, ductilidad y resistencia a fatiga. Por tanto, deben controlarse para producción de acero de alto rendimiento. Las inclusiones primarias se forman durante tratamientos en cuchara. La mayoría se eliminan a escoria de cuchara o revestimiento. Sin embargo, el resto permanece para eliminarse en etapas sucesivas y además se forman nuevas inclusiones durante colada y solidificación.
Debido a la disminución de número con aumento de tamaño, los diferentes intervalos plantean problemas distintos. Respecto a pulibilidad, el gran número de inclusiones pequeñas es más perjudicial que las grandes pero raras, simplemente por ocurrir más frecuentemente. A bajos niveles de tensión, grietas críticas que pueden llevar a fallo dentro de la vida del producto, crecen más probablemente en inclusiones muy grandes. Estas son raras y es difícil estimar correctamente su densidad de ocurrencia. A niveles intermedios de fatiga, inclusiones de tamaños medios compiten con defectos superficiales como puntos de iniciación de grieta.
Origen de Inclusiones: Endógenas vs Exógenas
Las inclusiones pueden formarse endógenamente (indígenamente) o exógenamente. Las endógenas resultan de elementos de aleación reaccionando con gas disuelto (oxígeno) para formar inclusiones sólidas en acero fundido. Pueden formarse durante desoxidación, reoxidación, o solidificación por reducción de solubilidad de especies gaseosas en estado sólido. Las exógenas provienen de fuentes externas al acero líquido: atrapamiento de escoria, daño de refractarios.
Inclusiones Endógenas
Son productos de desoxidación o inclusiones precipitadas durante enfriamiento y solidificación.
Productos de Desoxidación
Inclusiones de alúmina en acero bajo carbono desoxidado al aluminio (LCAK), y sílice (SiO2) en acero desoxidado al silicio, generadas por reacción entre oxígeno disuelto y desoxidantes añadidos (aluminio, silicio), son inclusiones típicas de desoxidación. Las de alúmina son dendríticas al formarse en ambiente alto oxígeno. Racimos de alúmina de desoxidación o reoxidación son típicos de aceros desoxidados al aluminio. La alúmina forma fácilmente racimos tridimensionales por colisión y agregación por su alta energía interfacial. Inclusiones individuales en racimo: 1-5 micrómetros. Antes de colisión, ruptura o agregación, pueden ser forma de placa floral o poliedricas agregadas. Alternativamente, alúmina coralina se cree que resulta de «maduración de Ostwald» de alúmina dendrítica o racimos originales. Inclusiones de sílice son normalmente esféricas por ser líquido o vítreo en acero líquido. La sílice también puede aglomerar en racimos.
Inclusiones Precipitadas
Se forman durante enfriamiento y solidificación. Durante enfriamiento, concentración de oxígeno/nitrógeno/azufre disuelto aumenta mientras solubilidad disminuye. Así precipitan inclusiones como alúmina, sílice, nitruro de aluminio (AlN), y sulfuros. Los sulfuros se forman interdendríticamente durante solidificación, y frecuentemente nuclean sobre óxidos ya presentes. Son normalmente pequeñas (<10 micrómetros).
Inclusiones Exógenas
Surgen principalmente de interacción química incidental (reoxidación) y mecánica del acero líquido con su entorno (atrapamiento de escoria, erosión de revestimiento). Durante mecanizado, producen vibraciones, causando picaduras y gouges en superficie, roturas frecuentes, y desgaste excesivo de herramienta.
Son siempre relacionadas con práctica y su tamaño y composición frecuentemente llevan a identificar fuentes: reoxidación, atrapamiento de escoria, erosión de revestimiento, reacciones químicas. Características:
- Gran tamaño: Las de erosión de refractarios son normalmente mayores que las de atrapamiento de escoria.
- Composición compuesta / naturaleza multifásica: Causadas por: (i) reacción entre acero líquido y SiO2, FeO, MnO en escoria y revestimiento generando alúmina que queda en superficie, (ii) al moverse, por su gran tamaño, pueden atrapar inclusiones de desoxidación como alúmina en superficie, (iii) actúan como sitios de nucleación heterogénea para precipitación de nuevas inclusiones durante movimiento en acero líquido, (iv) inclusiones de escoria o reoxidación pueden reaccionar con refractarios o desprender más material al acero.
- Forma: Normalmente irregular, si no esférica por atrapamiento de escoria o sílice de desoxidación. Las esféricas exógenas son normalmente grandes (>50 micrómetros) y multifásicas, pero las de desoxidación son pequeñas y monofásicas.
- Cantidad: Pequeña en número comparadas con inclusiones pequeñas.
- Distribución: Esporádica, no bien dispersa como pequeñas. Al atraparse durante vaciado y solidificación, su incidencia es accidental y esporádica. Flotan fácilmente, concentrándose en regiones que solidifican más rápido o donde escape por flotación se ve impedido. Frecuentemente cerca de superficie.
- Efecto en propiedades: Más perjudiciales que inclusiones pequeñas por su gran tamaño.
Un tema que anula la fuente: ¿por qué inclusiones tan grandes no flotan rápidamente? Posibles razones: (i) formación tardía durante acería, transferencia, o erosión en recipientes metalúrgicos dejando tiempo insuficiente para subir antes de entrar al molde, (ii) falta de sobrecalentamiento suficiente, (iii) flujo de fluido durante solidificación induce atrapamiento de escoria de molde, (iv) re-atrapamiento de inclusiones flotadas antes de entrar completamente en escoria.
Inclusiones Exógenas por Reoxidación
La forma más común de macroinclusiones grandes por reoxidación es el racimo de alúmina. El aire es fuente más común, ocurriendo: (i) acero líquido en distribuidor mezcla con aire de superficie superior al inicio de vaciado por turbulencia fuerte y películas de óxido en superficie se pliegan en líquido formando planos débiles de partículas de óxido, (ii) aire succionado en uniones entre cuchara-distribuidor y distribuidor-molde, (iii) aire penetra desde superficie superior en cuchara, distribuidor, molde durante vaciado.
Durante esta reoxidación, elementos desoxidantes (aluminio, calcio, silicio) se oxidan preferentemente y sus productos se desarrollan en inclusiones, normalmente 1-2 órdenes de magnitud mayores que inclusiones de desoxidación. Solución: limitar exposición al aire durante colada. Esto se hace: (i) encapuchado con cortina de gas inerte usando anillo de acero colector o anillo refractario poroso en conexiones, (ii) purgando argón en distribuidor antes y durante vaciado, (iii) controlando inyección de argón en cuchara para evitar formación de ojo.
Otra fuente: escorias y revestimientos. Por este mecanismo, inclusiones crecen al acercarse a interfaz escoria/revestimiento por reacción SiO2/FeO/MnO + [Al] = [Si]/[Fe]/[Mn] + Al2O3. Lleva a inclusiones de alúmina mayores con composición variable. Afecta inclusiones exógenas: (i) reacción puede erosionar y desuniformar superficie del revestimiento, cambiando patrón de flujo cerca de paredes e induciendo ruptura acelerada, (ii) gran inclusión exógena de revestimiento roto o escoria atrapada puede atrapar inclusiones pequeñas (productos de desoxidación) y actuar como núcleo heterogéneo para nuevos precipitados, complicando composición.
Para prevenir reoxidación por escoria y revestimiento, es muy importante mantener bajo contenido de SiO2, FeO, MnO. Se ha reportado que ladrillos de alta alúmina o circonia con bajos niveles de sílice libre son más apropiados.
Inclusiones Exógenas por Atrapamiento de Escoria
Cualquier operación de acería o transferencia de acero líquido involucra mezcla turbulenta de escoria y metal, especialmente durante transferencia entre recipientes. Esto produce partículas de escoria suspendidas en acero. Inclusiones de escoria (10-300 micrómetros) contienen grandes cantidades de CaO (cal) o MgO (magnesia), y son normalmente líquidas a temperatura de acero líquido, por tanto esféricas. Uso de distribuidor en «H» y vaciado a través de dos cucharas disminuye atrapamiento durante cambio de cuchara. Causas que afectan atrapamiento durante colada continua: (i) durante transferencia cuchara-distribuidor y distribuidor-molde, especialmente vaciado abierto, vórtice en superficie superior que a bajo nivel puede evitarse apagando vaciado antes de inicio de vórtice, (ii) emulsificación y atrapamiento en superficie superior especialmente bajo agitación con gas sobre tasa crítica, (iii) turbulencia en menisco en molde, (iv) propiedades de escoria: tensión interfacial y viscosidad.
Ejemplo: polvo de molde puede atraparse por: (i) turbulencia en menisco (Fig. 2A), (ii) vórtice (Fig. 2C), (iii) emulsificación inducida por burbujas moviéndose de acero a escoria (Fig. 2B y 2D), (iv) succión a lo largo de pared de boquilla por diferencia de presión (2E), (v) flujo alta velocidad que cizalla escoria de superficie (2A), (vi) fluctuación de nivel (Fig. 2B).
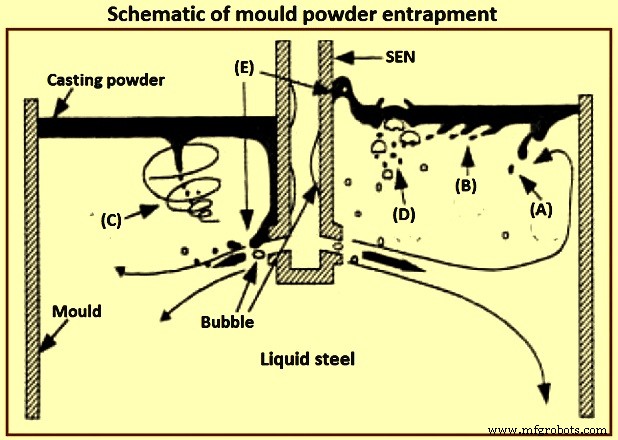
La tensión interfacial entre acero y polvo de colada líquido determina altura del menisco y facilidad de atrapamiento de fundente. Específicamente, tensión de 1,4 N/m para escoria cal-sílice-alúmina en contacto con hierro puro da altura de menisco ~8 mm. Se reduce a valor bajo por especies activas en superficie (azufre) o reacción de intercambio interfacial (oxidación de aluminio en acero por óxido de hierro en escoria). La tensión muy baja asociada a reacción química puede proporcionar turbulencia espontánea en interfaz, efecto Marangoni. Tal turbulencia puede crear emulsión, creando cuentas indeseables de escoria en acero.
Inclusiones Exógenas por Erosión/Corrosión de Revestimiento
Erosión de refractarios: arena de bloque de fondo, suciedad suelta, ladrillos rotos, partículas cerámicas, es fuente muy común de inclusiones exógenas grandes, típicamente sólidas y relacionadas con materiales de cuchara y distribuidor. Son normalmente grandes y de forma irregular. Pueden actuar como sitios de nucleación heterogénea de alúmina, o agregar con otras inclusiones indígenas. La ocurrencia de productos de erosión o inclusiones introducidas mecánicamente puede deteriorar completamente la calidad de acero por lo demás muy limpio.
En estudios de investigación de erosión, se reportó que «refractarios vidriados» y «capas de reacción en superficie de ladrillos» se forman con acero líquido a 1.550-1.600 °C. Los tapones de inclusiones grandes en superficie del revestimiento también pueden liberarse al acero.
La erosión ocurre normalmente en áreas de flujo turbulento, especialmente combinada con reoxidación, altas temperaturas de vaciado, y reacciones químicas. Parámetros que afectan fuertemente la erosión:
- Algunos grados son corrosivos (alto manganeso, grados poco desoxidados con alto oxígeno soluble) y atacan ladrillos.
- Reacciones de reoxidación: aluminio disuelto reduce sílice en revestimiento, generando inclusiones basadas en óxido de hierro muy reactivas que humedecen materiales del revestimiento, llevando a erosión en áreas de alta turbulencia.
- Composición y calidad del ladrillo tienen efecto considerable. En una planta, tres materiales (alta alúmina, Al2O3-SiC-C, MgO-C con tasas de desgaste 1 mm/colada, 0,34 mm/colada, 0,16 mm/colada) se adoptaron en línea de escoria, donde el refractario tiende a dañarse por fundente y escoria erosiva, y MgO-C mostró mayor durabilidad. Óxido de manganeso ataca preferentemente porciones con sílice. Granos de alúmina y circonia de muy alta pureza resisten ataque por óxido de manganeso.
- Erosión rápida por aceros alto manganeso puede limitarse: (i) uso de refractarios de alúmina o circonia de muy alta pureza, (ii) minimizar oxígeno desoxidando totalmente con desoxidante fuerte (aluminio, calcio), previniendo absorción de aire. Revestimientos de distribuidor basados en sílice peores que magnesia pulverizada. Alta alúmina se sugiere como más prometedora. Incorporar CaO en refractario de boquilla ayuda licuando inclusiones de alúmina en pared, si difusión de CaO a interfaz es suficientemente rápida y erosión de boquilla no es problema. Erosión de boquilla puede contrarrestarse controlando composición (evitando impurezas Na, K, Si), o recubriendo paredes con alúmina pura, nitruro de boro, u otro material resistente. Refractario en paredes de campana debe elegirse para minimizar reacciones con acero que creen inclusiones y obstrucción.
- Velocidad excesiva afecta erosión en paredes del distribuidor, como zona de entrada. Un cojín puede prevenir erosión del fondo y controlar patrón de flujo. Se sugiere velocidades >1 m/s son peligrosas para erosión.
- Contacto excesivo o tiempo de llenado largo y alta temperatura deterioran erosión. Durante período largo en cuchara, inclusiones grandes flotan a escoria. Pero cuanto más tiempo en contacto con revestimiento, más productos de erosión. Soluciones: desarrollar refractarios altamente estables para grado dado, inserts densos resistentes al desgaste para áreas de alto flujo, prevenir reoxidación.
Inclusiones Exógenas por Reacciones Químicas
Reacciones químicas producen óxidos por modificación de inclusiones cuando tratamiento con calcio se realiza incorrectamente. Identificar fuente no siempre es fácil, ya que inclusiones con CaO también pueden originarse de escoria atrapada.
Aglomeración y Obstrucción de Inclusiones
La aglomeración de inclusiones sólidas puede ocurrir en cualquier superficie ayudada por efectos de tensión superficial, incluyendo superficies de refractarios y burbujas. El alto ángulo de contacto de alúmina en acero líquido (134°-146°) fomenta que se adhiera a refractario para minimizar contacto con acero. Altas temperaturas (1.530 °C) permiten sinterización de alúmina. Alto ángulo de contacto y mayor tamaño favorecen aglomeración. Por colisión y aglomeración, inclusiones tienden a crecer con tiempo y temperatura. Crecimiento por colisión, aglomeración y coagulación en lingote ha sido tema de estudios, con simulación numérica de nucleación desde adición de desoxidante y crecimiento por colisión y difusión de nano a micro.
Fundamentos de sinterización de alúmina en racimos necesitan más investigación, aunque algunos estudios usaron teoría fractal para describir morfología. El ejemplo más obvio de aglomeración en superficies de refractarios es obstrucción de boquilla durante colada continua.
Efecto del Flujo de Fluido y Solidificación en Inclusiones
La distribución en colada continua se ve afectada por flujo de fluido, transferencia de calor y solidificación. Un índice popular para atrapamiento es la velocidad crítica de avance del frente de solidificación, afectada por: forma, densidad, energía superficial, conductividad térmica, tasa de enfriamiento (solidificación), y condiciones de protrusión del frente. Se reportó que atrapamiento está controlado por fuerzas de arrastre e interfaciales (Van der Waals). Se sugirió que mayor tasa de solidificación, mayor probabilidad de atrapamiento. Probabilidad disminuye con aumento de tiempo de solidificación, menos segregación, protrusiones menores. Espaciado de brazos dendríticos tiene gran efecto en atrapamiento y relaciona con fenómenos de empuje, engullimiento o atrapamiento.
Operaciones de Colada Continua, Inclusiones y Acero Limpio
Las operaciones controlan la limpieza. Un estudio sistemático de eliminación encontró que: tratamiento en cuchara reduce inclusiones ~65-75%, distribuidor elimina ~20-25% (aunque a veces ocurre reoxidación), molde elimina ~5-10%. La operación del distribuidor tiene gran efecto. Factores importantes: profundidad y capacidad, transiciones de colada, revestimiento refractario, fundente, agitación con argón, control de flujo.
Escorias Superiores (Top Slags)
Las escorias en cuchara y distribuidor proveen: (i) aislamiento térmico (prevenir pérdida excesiva de calor) y químico (prevenir atrapamiento de aire y reoxidación), (ii) absorción de inclusiones para refinamiento adicional. Fundente común en distribuidor: cáscara de arroz quemada, barata, buen aislante, buena cobertura sin costra. Pero alta en sílice (~80% SiO2), reducible a fuente de inclusiones. Muy polvorienta y con alto carbono (~10% C), puede contaminar aceros ultra-bajo carbono.
Fundentes básicos (CaO-Al2O3-SiO2, sílice <10%) son teóricamente mucho mejores que cáscara de arroz para refinamiento de LCAK, correlacionados con menor oxígeno en distribuidor. Ejemplo: en estudio, oxígeno total disminuyó de 25-50 ppm a 19-35 ppm al aumentar basicidad de 0,83 a 11. En una planta, uso de fundentes básicos redujo oxígeno total en molde y defectos. Pero más probablemente, fundente básico es inefectivo al formar costra fácilmente en superficie por mayor velocidad de fusión y alta temperatura de cristalización. Esta costra resulta en ojo libre de escoria alrededor de campana de cuchara durante vaciado, que no solo da área excesiva para reoxidación, sino también pérdida radiativa significativa e incomodidad para operadores. También tienen menor viscosidad, por lo que se atrapan más fácilmente. Para evitar esto, una planta usó fundente de dos capas: fondo de fundente básico bajo punto de fusión para absorber inclusiones, capa superior de cáscara de arroz para aislamiento. Esto redujo oxígeno total de 22,5 a 16,5 ppm.
Profundidad, Capacidad y Dispositivos de Control de Flujo del Distribuidor
El patrón de flujo debe diseñarse para aumentar tiempo de residencia, prevenir «cortocircuito» y promover eliminación de inclusiones. Flujo controlado por geometría, nivel, entrada (campana), y dispositivos: almohadillas de impacto, aliviaderos, diques, tabiques, filtros. Distribuidor profundo con gran capacidad aumenta tiempo de residencia de acero y partículas, fomentando eliminación. También desalienta formación de vórtice, permitiendo más tiempo para transiciones de cuchara antes de que atrapamiento de escoria sea problema. Tamaño para LCAK ha aumentado gradualmente en 20 años, típicamente 60-80 toneladas con ~1,8 m profundidad para molde de blum.
Si se alinea correctamente, y quizás junto con aliviadero(s) y dique(s), una almohadilla de vaciado puede mejorar limpieza, especialmente durante cambios de cuchara. Ejemplo: añadir almohadilla en una planta redujo alúmina durante transiciones de 48 a 15 ppm. En otra, oxígeno total disminuyó de 26 ppm (almohadilla abovedada) a 22 ppm (almohadilla tipo hubcap). En otra, limpieza mejoró poniendo 77 agujeros en dique, actuando como filtro parcial. En otra, tabiques combinados con cubierta inicial redujeron oxígeno total promedio en estado estable de 39±8 a 24±5 ppm.
Filtros cerámicos y de CaO son muy efectivos eliminando inclusiones. Pero coste y tiempo efectivo antes de obstrucción normalmente prohíben su uso. Inyectar gas inerte desde fondo mejora mezcla y promueve colisión y eliminación. En una planta, aplicando esto, oxígeno total bajó a 16 ppm. Peligro: burbujas cargadas de inclusiones que escapan y se atrapan en hebra causan defectos severos. Se reportó que fracción de área de óxido (0,001%) disminuye 25% con esta técnica.
Transiciones de Colada
Ocurren al inicio de secuencia, durante cambios de cuchara y boquilla, y al final. Son responsables de mayoría de defectos de limpieza. Inclusiones se generan frecuentemente durante transiciones y persisten mucho tiempo, contaminando mucho acero. Índice de defecto «sliver» al inicio de primera colada es 5 veces mayor que en medio de primera y >15 veces que coladas sucesivas. Durante estos períodos inestables, atrapamiento de escoria y absorción de aire son más probables, induciendo reoxidación. Cuchara «auto-abrible» se abre sin lanzar boquilla. Lanzar requiere remover campana y permite reoxidación, especialmente en primeros 650-1.200 mm. Coladas con lanza tienen oxígeno total ~10 ppm mayor que auto-abribles. Empaquetado cuidadoso de arena de abertura ayuda auto-apertura. Arena también es fuente de reoxidación por alta sílice.
Mejora durante transiciones: detener flujo al molde hasta que distribuidor se llene y burbujear gas por tapón para promover flotación. Otra: abrir nuevas cucharas con encapuchado sumergido. Con esto, oxígeno total disminuyó en una planta de 41±14 a 31±16 ppm con calidad más consistente.
Ejemplo: en una planta, oxígeno total en distribuidor durante transiciones 50-70 ppm vs 25-50 ppm en estado estable. En otras, diferencia solo 3 ppm. Una reportó transiciones con 19,2 ppm vs 16 ppm estado estable; otra 27±5 ppm transiciones vs 24±5 ppm colada estable. En otra, captura de nitrógeno en distribuidor 5-12 ppm al inicio, disminuyendo a 0-2 ppm tras ~12 min (estado estable).
Cerca del final de vaciado de cuchara, escoria puede entrar al distribuidor por vórtice cerca de salida. Necesita mantenerse acero en cuchara al cerrar (ej. 4 toneladas de «talón»). Además, profundidad del distribuidor cae tras cierre, interrumpiendo flujo normal y produciendo vórtice de escoria, atrapamiento, y aumento de oxígeno en molde.
Encapuchado, Protección con Argón y Sellado
Encapuchado cuchara-molde incluye: campana de compuerta deslizante cuchara, boquilla colectora, conexión campana, bloque de fondo distribuidor, placa superior de compuerta deslizante. Variaciones de diseño son de gran importancia en transferencia distribuidor-molde. Sistema optimizado reduce reoxidación. Ejemplo: uso de campana de cuchara redujo captura de nitrógeno de 24 a 3 ppm vs vaciado abierto. En otra, reemplazar caja de vaciado por campana y diques redujo captura (cuchara-distribuidor) de 7,5 a 4 ppm, y atrapamiento de escoria en transiciones. En otra, mejorar sistema de encapuchado cuchara-distribuidor redujo captura de 14 a 3 ppm.
Encapuchar corriente cuchara-distribuidor en una planta redujo pérdida de aluminio disuelto de 130 a 70 ppm y aumento de oxígeno total en 12 ppm. Sin encapuchado, común en colada de billete, turbulencia de corriente es muy importante. Corriente suave atrapa mucho menos oxígeno que turbulenta o «ropé». Para producción de corriente suave entre distribuidor-molde, bordes de boquilla dosificadora deben mantenerse y evitar flujo alta velocidad a través de boquillas. Cubierta protectora de distribuidor con bordes sellados ayuda reducir oxígeno de 41,5 a 38 ppm.
Variedad de sistemas de encapuchado con gas inerte disponibles. Oxígeno total en producto (LCAK) puede reducirse de 48,5 a 28,5 ppm encapuchando cuchara-distribuidor, y a 23 ppm con esto más sellado con argón. Muy importante sellar cuidadosamente juntas en campanas, para mejorar limpieza y prevenir obstrucción. Mejorar sistema bayoneta entre boquilla y campana reduce captura allí de 8 a <1 ppm. Rigidificar soporte de boquilla de inmersión sumergida (SEN) y aumentar mantenimiento redujo captura inicial de 1,8 a 0,3 ppm.
Gas inerte protege de reoxidación por aire: para combatir atrapamiento al inicio, distribuidor puede purgarse con gas inerte (desplazar aire) antes de abrir cuchara, reduciendo oxígeno y nitrógeno en arranque. Inyección de argón para presurizar campanas ayuda prevenir reoxidación por juntas o fugas. Directrices para flujo mínimo de argón para asegurar presión positiva en boquilla. Además, inundar juntas con argón asegura que fugas aspiren gas inerte, no aire.
Inyectar argón en varilla de tapón y sellado mejorado en una planta redujo captura de nitrógeno distribuidor-producto de 5 a 1,8 ppm, oxígeno total de 31 a 22 ppm, tamaño de racimos de alúmina, y obstrucción. En otra, inyección por varilla redujo número de inclusiones detectadas por método MIDAS 25-80%. Purga a través de placa superior de compuerta redujo inclusiones 50-100 micrómetros de 3 a 0,6 por cm², y macroinclusiones 100-200 micrómetros de 1,4 a 0,4 por cm².
Obstrucción y Nuevas Técnicas en SEN
La boquilla es uno de los pocos parámetros de control relativamente barato de cambiar, pero con influencia profunda en patrón de flujo y calidad. Parámetros: diámetro, ángulo y tamaño de puertos, espesor de pared, forma (redondo, cuadrado, ovalado), número (bifurcada o multipuerto), diseño de fondo (pozo, plano, inclinado), profundidad de inmersión. Tanto profundidad demasiado grande como pequeña aumentan problemas con grietas longitudinales y depresiones transversales.
Estudio de 1949 encontró corindón (Al2O3) cubriendo superficie de boquillas para lingotes de acero desoxidado al aluminio. Otro encontró obstrucción con alto aluminio (0,0036%) y crecimiento dendrítico de alúmina desde pared. Otro observó tapones de aluminio, circonio, titanio, tierras raras.
Obstrucciones por reoxidación o acumulación de óxidos/sulfuros sólidos (alúmina, CaS). Además de interferir producción, obstrucción SEN es perjudicial para limpieza: (i) tapones desprendidos quedan atrapados o cambian composición de fundente, llevando a defectos, (ii) cambian patrón de flujo y características del chorro, interrumpiendo flujo en molde, llevando a atrapamiento de escoria y defectos superficiales, (iii) interfieren con control de nivel, ya que dispositivo (varilla o compuerta) intenta compensar obstrucción.
Cura: mejorar limpieza mejorando prácticas de cuchara, implementar refractarios lisos y no reactivos, controlar flujo a través de boquilla para patrón suave. Cambiar de compuerta de tres placas a varilla redujo obstrucción en una planta. Prácticas para minimizar: además de medidas generales para minimizar inclusiones, obstrucción por erosión puede contrarrestarse controlando composición (evitando Na, K, Si), o recubriendo paredes con alúmina pura, nitruro de boro, u otro material resistente. Nuevas técnicas en SEN que mejoran patrón de flujo y eliminación: (i) técnica boquilla giratoria (swirl), (ii) boquilla escalonada (step), (iii) multipuerto, (iv) placa estranguladora ovalada descentrada.
Técnica Boquilla Giratoria (Swirl-Nozzle)
Una pala fija en extremo aguas arriba del SEN induce flujo giratorio. Fuerza centrífuga distribuye acero líquido equitativamente a sus dos salidas. Como corriente con fuerza centrífuga tiene velocidad máxima cerca de pared interna, tiende a salir por parte superior de salida. Por tanto, distribución de velocidad que tiende a valores mayores en parte inferior con boquilla convencional puede volverse uniforme. Se reportó que usando esta boquilla, ratio de defectos en productos terminados (bobinas) disminuye a 25% de convencionales, y velocidad de colada aumenta 30%. Coste solo 20% mayor que convencional, más barato que «freno electromagnético». Este patrón también puede generarse por «agitación electromagnética» en boquilla, que también mejora estructura de solidificación.
Boquilla Escalonada (Step Nozzle)
Patrón de flujo en salidas de SEN convencional es desigual o sesgado por compuerta deslizante. Este patrón sesgado (flujo giratorio en salidas) aumenta impacto del chorro, empeorando eliminación de inclusiones a superficie superior. Usando escalones anulares internos, flujo sesgado en molde se debilita. Cálculo sugiere fracción de eliminación de inclusiones 50 micrómetros a superficie superior: 2% con SEN convencional, 7% con escalonada.
Placa Estranguladora Ovalada Descentrada (Oval Offset Bore Throttle Plate)
En sistema convencional, estrangulamiento por compuerta resulta en flujo muy sesgado en canal distribuidor-molde tanto aguas arriba como abajo. Estos efectos han disminuido considerablemente sistema de taladro descentrado. Diseño de compuerta descentrada extrae fluido más centralmente de boquilla de fondo. Sistema menos sensible a acumulación en paredes, extendiendo vida útil de boquilla de fondo y permitiendo secuencias de distribuidor más largas. En práctica, obstrucción dentro de placas de compuerta descentrada se reduce considerablemente vs convencional.
Múltiples Salidas
Es bien conocido que velocidad superficial del molde tiene gran efecto en atrapamiento de escoria y fluctuación de superficie. Varios defectos relacionados con velocidad superficial. Disminuirla es muy importante para mejorar limpieza. Esto puede lograrse usando múltiples salidas en SEN. Adición de agujero inferior reduce momento de chorros laterales, permitiendo buen flujo y condición de menisco incluso bajo alto rendimiento, mejor estabilizado.
Molde y Operación de Máquina de Colada Continua
La región del molde es el último paso de refinamiento donde inclusiones se eliminan seguramente a capa superior de escoria o quedan atrapadas en capa solidificante formando defectos permanentes. McPherson usó «metalurgia de molde» en 1985 para enfatizar importancia del molde para mejorar limpieza. El patrón de flujo es muy importante para evitar defectos ya que afecta transporte y eliminación de partículas a escoria superior o atrapamiento por capa solidificante.
Control de Superficie Superior
Dirigir demasiado flujo hacia superficie genera defectos: transitorios, turbulencia en menisco, problemas de inclusiones por atrapamiento de escoria. Pero disminuir demasiado también genera problemas: defectos por región de menisco demasiado estancada, y mayor fracción de partículas entrantes enviadas profundo antes de poder eliminarse a escoria. Balance necesario para optimizar parámetros de flujo y evitar defectos.
Fuente obvia de defectos: captura de partículas extrañas en capa solidificante en menisco. Si chorro se dirige demasiado profundo o tiene poco sobrecalentamiento, superficie tiene poco movimiento y se enfría mucho. Esto puede llevar a congelamiento de menisco, agravando formación de «ganchos de menisco». Esto permite captura de inclusiones y burbujas, estas últimas formando poros justo debajo de superficie. Ejemplo: disminuir velocidad superficial <0,4 m/s aumenta defectos de poros superficiales. Para evitar, patrón de flujo debe superar velocidad crítica mínima estimada en 0,1-0,2 m/s.
Atrapamiento de escoria menos probable con mayor inmersión de boquilla y menor velocidad de colada. Para evitar cizallamiento de escoria, velocidad superficial debe mantenerse bajo valor crítico. Este se midió en modelos agua-aceite como función de viscosidad y otros parámetros. Atrapamiento más difícil para capas de escoria menos profundas, mayor viscosidad, mayor tensión superficial.
Límite máximo de flujo de inyección de argón en boquilla reportado como función de velocidad de colada, más allá del cual ocurre atrapamiento de escoria. Aumentar velocidad tiende a aumentar fluctuaciones turbulentas transitorias, empeorando asimetrías de patrón de flujo. Esto empeora turbulencia superficial perjudicial y fluctuaciones de nivel. Mejorar limpieza interna frecuentemente necesita limitar velocidad máxima, para evitar defectos «pencil pipe». Menor velocidad y evitar variaciones reducen tasa de «slivers». Precisamente, importante reducir tasa de flujo másico líquido para controlar velocidad de chorro saliendo de boquilla.
Patrón de Flujo de Fluido
Controlado por parámetros ajustables: geometría de boquilla, profundidad de inmersión, tasa de inyección de argón, aplicación de fuerzas electromagnéticas. También depende de parámetros no ajustables: posición de dispositivo de control (compuerta o varilla), obstrucción de boquilla, velocidad de colada, ancho y espesor de hebra. Todos forman sistema que debe diseñarse para patrón óptimo para operación dada.
Burbujas inyectadas en boquilla y molde tienen cinco efectos relacionados con control de calidad: (i) ayudan reducir obstrucción, (ii) influyen y controlan patrón de flujo en molde, (iii) generan fluctuación grave en superficie superior e incluso emulsificación si flujo de gas demasiado grande, (iv) capturan inclusiones al fluir en acero líquido, (v) burbujas atrapadas partículas de óxido sólido capturadas por capa solidificada llevan a «slivers» superficiales o defectos internos.
Normalmente, bajo flujo tiende a patrón de doble rodamiento, mientras alto flujo induce rodamiento simple. Fenómeno estudiado desde 1983. Para mantener patrón doble estable, frecuentemente óptimo, argón debe mantenerse seguramente bajo nivel crítico. Excesiva inyección genera variación transitoria de chorros entrando al molde, introduce asimetría en cavidad, aumenta turbulencia superficial. Burbujas de argón también pueden atraparse en capa solidificante formando defectos de ampolla, como «pencil pipe» en producto terminado.
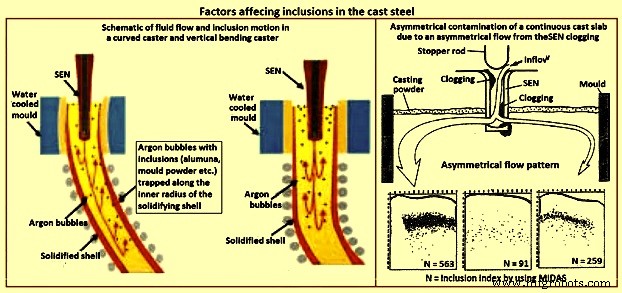
Se observó que atrapamiento varía de lado a lado, sugiriendo enlace con variaciones en estructura transitoria de zona de recirculación inferior, y patrón asimétrico (Fig. 3), inducido por obstrucción, turbulencia, y excesiva inyección de argón. Especialmente importante mantener casi constante: nivel de acero en molde, tasa de alimentación de polvo, velocidad de colada, tasa de inyección de gas, apertura de compuerta, posición de boquilla (alineación e inmersión).
Fuerzas electromagnéticas pueden aplicarse de varias formas para alterar considerablemente patrón de flujo. Se reportó que agitación electromagnética de hebras exteriores mejora limpieza, reduciendo oxígeno total en producto de 30 a 20 ppm. Otro ejemplo: freno electromagnético (EMBR), que dobla chorro y acorta profundidad de impacto, reduciendo probabilidad de captura por capa solidificada profunda.
Curvatura de Máquina de Colada
Máquinas con molde curvo atrapan más partículas que verticales (Fig. 3), ya que partículas se mueven gradualmente hacia radio interior mientras espiralan con líquido en zona de recirculación inferior. Mayoría capturadas a 1-3 m bajo menisco, independiente de velocidad, correspondiendo a distancia específica a través de espesor. Frecuentemente inclusiones se concentran en superficie y 1/8 a 1/4 del espesor desde superficie de radio interior. Máquina de curvatura vertical tiene menos inclusiones y poros, distribuidos más profundo, que curva. Defectos de atrapamiento como «pencil pipe» pueden reducirse si al menos los 2,5 m superiores son rectos (verticales).
Métodos de Detección de Inclusiones
Cantidad, distribución de tamaños, forma y composición deben medirse en todas las etapas. Técnicas van desde métodos directos (precisos pero costosos) a indirectos (rápidos e económicos, pero solo indicadores relativos fiables). A veces se dividen en: (i) métodos fuera de línea, (ii) métodos en línea.
Métodos Directos
Varios métodos directos evalúan limpieza del acero:
Evaluación en Secciones Sólidas
Métodos tradicionales evalúan directamente inclusiones en sección 2D a través de muestras solidificadas. Los últimos cinco añaden capacidad de medir composición.
- Observación microscópica metalográfica (MMO): Solo revela sección 2D de inclusión aunque sean 3D.
- Análisis de imagen (IA): Mejora evaluación visual usando evaluación computacional de alta velocidad de imágenes de microscopio escaneadas por video para distinguir regiones oscuras/claras por corte en escala de grises.
- Impresión de azufre: Método macrográfico popular e económico que distingue macroinclusiones y grietas atacando áreas ricas en azufre. Mismos problemas que otros métodos 2D.
- Microscopía electrónica de barrido (SEM): Revela claramente morfología 3D y composición de cada inclusión. Composición también medible con «microanalizador de sonda electrónica» (EPMA). Requiere preparación extensiva de muestra para encontrar y exponer inclusiones.
- Espectrometría de emisión óptica con análisis de discriminación de pulsos (OES-PDA): Analiza elementos disueltos. Inclusiones causan picos de chispa de alta intensidad (relativos a señal de fondo), contados para índice PDA.
- Espectrometría de masas con micro-sonda láser (LAMMS): Partículas individuales irradiadas por haz láser pulsado, intensidad mínima por encima de umbral de ionización seleccionada por patrones de espectro característicos por estados químicos. Picos en espectros LAMMS asociados a elementos por comparación con referencias.
- Espectroscopía fotoelectrónica de rayos X (XPS): Usa rayos X para mapear estado químico de inclusiones >10 micrómetros.
- Espectroscopía de electrones Auger (AES): Usa haces de electrones para mapear composición de áreas pequeñas cerca de superficie de muestras planas.
- Microscopio catodoluminiscencia: Bajo microscopio, sección de acero o revestimiento estimulada por cátodo (haz de electrones energéticos) para inducir catodoluminiscencia (CL). Color depende de tipo de iones metálicos, campo eléctrico, tensión, permitiendo detección.
Evaluación en Matriz 3D
Varios métodos miden directamente inclusiones en matriz 3D. Los primeros cuatro escanean con ultrasonido o rayos X. Los últimos cuatro primero separan inclusiones del acero.
- Escaneo ultrasónico convencional (CUS): Transductor (piezoeléctrico) emite onda de presión acústica transferida a muestra con gel acoplador. Ondas se propagan, reflejan en pared posterior y retornan. Magnitud de pulso inicial y señales reflejadas comparadas en osciloscopio para indicar calidad interna. Objetos obstructores dispersan energía. Método no destructivo detecta y cuenta inclusiones >20 micrómetros en muestras solidificadas.
- Detección Mannesmann por análisis de superficies (MIDAS): Muestras laminadas para eliminar porosidad y luego escaneadas ultrasónicamente para detectar inclusiones sólidas y compuestas/poros de gas. Renombrado como método «muestreo líquido procesado en caliente» (LSHP).
- Microscopio acústico de barrido (SAM): Volumen cónico de producto colado escaneado con detector espiral (sistema ultrasónico sólido) que detecta automáticamente inclusiones en cada ubicación en área de superficie, incluyendo superficie a línea central.
- Detección por rayos X: Imágenes detectadas por variación en atenuación de rayos X transmitidos. Distribución construida dividiendo muestra en láminas y sometiendo cada a rayos X convencionales para imprimir radiografías para análisis de imagen.
- Disolución química (CD): Ácido disuelve acero y extrae parcialmente inclusiones. Morfología y composición detectable por SEM, o extracción completa disolviendo muestra completa. Naturaleza 3D revelada. Desventaja: ácido disuelve FeO, MnO, CaO, MgO en inclusiones. Bueno solo para alúmina y sílice.
- Técnica de lodo (electrólisis): También «técnica de disolución potenciostática». Muestra grande (200 g - 2 kg) disuelta aplicando corriente a través de muestra inmersa en solución cloruro/ferroso o sulfato ferroso. Revela inclusiones individuales intactas. Desventaja: inclusiones en racimo posiblemente se rompen en partículas separadas tras extracción.
- Fundido por haz de electrones (EB): Muestra de acero desoxidado al aluminio fundida por haz bajo vacío. Inclusiones flotan a superficie superior formando balsa. Índice EB normal: área específica de balsa. Método mejorado (EB-EV «valor extremo») para estimar distribución de tamaños.
- Fundido en crisol frío (CC): Inclusiones concentradas en superficie como en EB. Tras enfriar, superficie disuelta e inclusiones filtradas de soluto. Mejora EB fundiendo muestra mayor y detectando sílice.
- Descomposición térmica fraccional (FTD): Al superar temperatura de fusión, inclusiones reveladas en superficie y descompuestas. Inclusiones de diferentes óxidos reducidas selectivamente a diferentes temperaturas: alúmina a 1.400-1.600 °C, refractarias a 1.900 °C. Oxígeno total = suma de contenidos medidos en cada paso.
- Inspección por partículas magnéticas (MPI): También «inspección por campo de fuga magnética». Localiza inclusiones >30 micrómetros en chapas. Genera campo homogéneo paralelo a superficie. Si inhomogeneidad (inclusión/poro) presente, diferencia en susceptibilidad magnética dobla y extiende flujo más allá de superficie. Desventaja principal: mala resolución de inclusiones cercanas.
Distribución de Tamaños tras Extracción
Varios métodos encuentran distribuciones 3D tras extracción con método adecuado anterior.
- Análisis contador Coulter: Partículas fluyendo a sensor por orificio diminuto detectadas por cambio en conductividad eléctrica. Mide distribución de tamaños de inclusiones extraídas por lodo y suspendidas en agua.
- Método de dispersión de luz: Señales de foto-dispersión de inclusiones (extraídas por lodo) analizadas para evaluar distribución.
- Analizador de tamaño de partícula por difracción láser (LDPSA): Técnica láser evalúa distribución de tamaños de inclusiones extraídas (ej. por lodo).
Evaluación en Acero Líquido
Varios enfoques para detectar cantidad y distribución de tamaños en acero líquido.
- Técnicas ultrasónicas para sistema líquido: Captura reflexiones de pulsos ultrasónicos para detectar inclusiones en línea en acero líquido.
- Analizador de limpieza de metal líquido (LIMCA): Sensor en línea usa principio de contador Coulter para detectar inclusiones directamente en acero líquido. Normalmente para aluminio y otros metales, aún en desarrollo para acero.
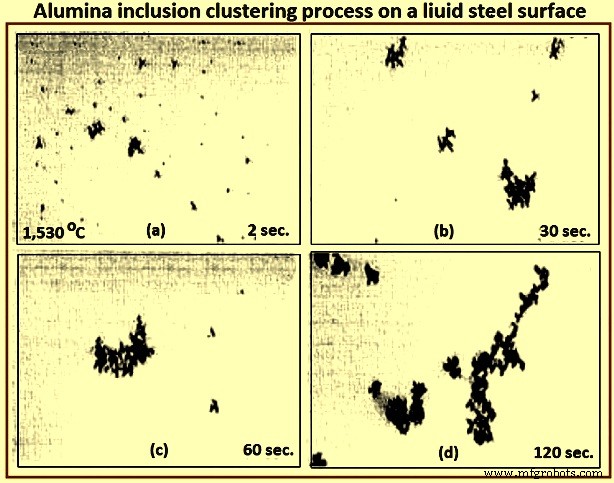
- Microscopio láser confocal de barrido: Nuevo método in-situ observa comportamiento de inclusiones individuales moviéndose en superficie de acero líquido: nucleación, colisión, aglomeración, empuje por interfaces. Proceso de racimos de alúmina en superficie detectado por este método mostrado en Fig. 4.
- Visualización electromagnética (EV): Sistema de detección basado en fuerza Lorentz acelera inclusiones a superficie libre de muestra de metales líquidos y fluidos opacos altamente conductivos. Mejor resolución que otros métodos en línea.
Métodos Indirectos
Por coste, tiempo y dificultades de muestreo de mediciones directas, la limpieza se mide normalmente en plantas usando oxígeno total, captura de nitrógeno, y otros métodos indirectos.
Medición de Oxígeno Total
Oxígeno total = oxígeno libre (disuelto) + oxígeno combinado como inclusiones. Oxígeno libre o «activo» medible fácilmente con sensores. Controlado principalmente por termodinámica de equilibrio con elementos desoxidantes (aluminio). Como oxígeno libre no varía mucho (ej. 3-5 ppm a 1.600 °C para acero desoxidado al aluminio), el oxígeno total es medida indirecta razonable de cantidad total de inclusiones óxidas ya que población de inclusiones grandes es pequeña. Representa realmente nivel de inclusiones óxidas pequeñas. Oxígeno total medido en muestras líquidas correlaciona aproximadamente con incidencia de «slivers» en producto. En particular, muestras de distribuidor se toman normalmente para indicar limpieza para disposición de acero colado.
Una planta necesita oxígeno total en muestras de distribuidor <30 ppm para asegurar envío de chapa laminada en frío sin inspección especial. Conclusiones de datos de niveles de oxígeno total en LCAK en cada paso en varias plantas: (i) ha disminuido constantemente con años al implementar nueva tecnología, (ii) plantas con unidad RH (Ruhrstahl Heraeus) logran menor oxígeno (10-30 ppm) que con agitación gas en cuchara (35-45 ppm), (iii) normalmente cae tras cada paso: 40 ppm en cuchara, 25 en distribuidor, 20 en molde, 15 en producto. Fig. 5 muestra relación entre oxígeno total en distribuidor e índice de defecto sliver.
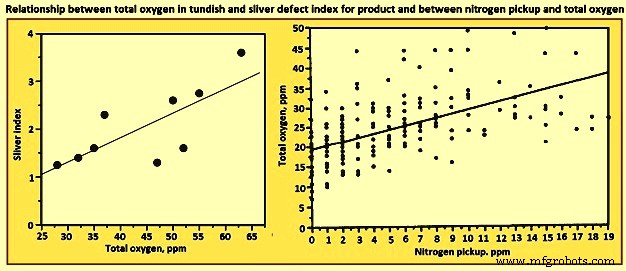
Captura de Nitrógeno (Nitrogen Pickup)
Diferencia en nitrógeno entre recipientes indica aire atrapado durante transferencias. Sirve como medida indirecta cruda de oxígeno total, limpieza, y problemas de calidad por inclusiones de reoxidación. Ejemplo: una planta restringe captura cuchara-distribuidor <10 ppm para aplicaciones críticas. Captura de oxígeno siempre muchas veces mayor que nitrógeno medido, por cinética de absorción más rápida en interfaz aire-acero. La captura de nitrógeno es más rápida cuando oxígeno y azufre son bajos. Por tanto, para reducir captura, desoxidación mejor tras vaciado. Medidas confirman: captura reducida de 10-20 ppm (desoxidación durante vaciado) a 5 ppm (tras vaciado).
Conclusión de datos de captura mínima y contenidos de nitrógeno en LCAK en cada paso (excepto distribuidor y molde) en varias plantas: nitrógeno en productos ~30-40 ppm en mayoría. Controlado principalmente por convertidor u horno eléctrico, pero también afectado por metalurgia secundaria y encapuchado. Captura disminuye con años por nuevas tecnologías y operaciones mejoradas. Normalmente controlable 1-3 ppm cuchara-molde. Con operaciones óptimas para reducir atrapamiento de aire, puede reducirse en estado estable a <1 ppm.
Medición de Concentración
Para LCAK, pérdida de aluminio disuelto también indica reoxidación. Pero indicador menos preciso que captura de nitrógeno ya que aluminio también puede reoxidarse por escoria. Captura de silicio, manganeso también usables para evaluar reoxidación.
Observación de Revestimiento Refractario
Análisis de evolución de composición antes/después de operaciones puede estimar absorción de inclusiones al revestimiento y erosión. Origen de inclusión compleja puede rastrearse a erosión comparando fracciones minerales/elementales en escoria con composición de inclusión.
Medición de Composición de Escoria
Análisis de evolución de composición antes/después puede interpretarse para estimar absorción a escoria. Origen de inclusión compleja puede rastrearse a atrapamiento comparando fracciones en escoria con composición. Pero métodos no fáciles por dificultades de muestreo y cambios en equilibrio termodinámico.
Estudios con Trazadores para Inclusiones Exógenas de Escoria y Erosión
Óxidos trazadores añadidos a escorias y revestimientos en cuchara, distribuidor, molde, trompeta de lingote, compuesto superior. Inclusiones típicas en acero analizadas por SEM y otros. Si trazadores encontrados, fuente decidida.
Obstrucción de Boquilla de Inmersión Sumergida (SEN)
Vida corta de SEN por obstrucción a veces indica mala limpieza. Composición típica de tapón en colada continua LCAK: Al2O3 51,7%, Fe 44%, MnO 2,3%, SiO2 1,4%, CaO 0,6%. Muestra que obstrucciones frecuentemente causadas por acumulación simultánea de inclusiones pequeñas de alúmina y acero congelado. Frecuencia de obstrucción SEN otro método crudo para evaluar limpieza.
Ensayos de Producto Final
Medida última de limpieza: ensayos mecánicos destructivos para medir conformabilidad, embutición profunda, doblado de producto final, o vida a fatiga de probetas. Otros ensayos: HIC, magnetoscopía. Ejemplo: método de inspección de inclusiones en ensayo de fatiga ultrasónico. Necesarios para revelar hechos como beneficio potencial de inclusiones muy pequeñas (<1 micrómetro), que no deben contarse contra limpieza.
Se ve que no hay método ideal único. Algunos mejores para monitorización de calidad, otros para investigación de problemas. Necesario combinar varios para evaluación más precisa en operación dada.
Dado que inclusiones exógenas pueden originarse de combinación de fuentes, métodos de prevención no son simples. Solo a través de combinación correcta de todas estas fuentes y mecanismos de eliminación se puede reducir incidencia de inclusiones grandes. Para detección de inclusiones exógenas, métodos adecuados: escaneo ultrasónico, observación microscópica, impresión de azufre, lodo (electrólisis), rayos X, SEM, análisis de composición de escoria, observación de refractarios.
Proceso de manufactura
- Cómo las Inclusiones Afectan el Rendimiento y la Resistencia del Acero
- Comprender las inclusiones en el acero: causas, tipos y mitigación en la metalurgia secundaria
- Optimización de la calidad del acero: gestión de inclusiones y avance en la producción de acero limpio
- Automatización avanzada y modelado en la colada continua de acero
- Hornos de recalentamiento: Tipos, funciones y aplicaciones industriales
- Polvos para Molde de Colada Continua Premium para Producción Superior de Acero
- AMPCO® 25 Colada continua: Aleación de alto rendimiento para fabricación de matrices de precisión
- Aleación AMPCO® 18 de Colada Continua – Resistencia Superior, Fatiga y Tratamiento Térmico
- AMPCO® 22 Colada Continua – Aleación Dúplex con Dureza, Compresión y Resistencia al Desgaste Excepcionales
- AMPCO® 21 Fundición Continua: Aleación de Alta Resistencia al Desgaste
- AMPCO® 18.23 Bronce Fundido Continuo: Resistencia Superior y Resistencia al Desgaste