



Producción y Procesamiento Avanzado de Acero Blindado para Protección Ligera Superior
Producción y Procesamiento de Acero Blindado
En el entorno actual, existen esfuerzos acelerados para ofrecer tecnologías de blindaje ligeras que puedan derrotar proyectiles perforantes (AP) a pesos areales reducidos. Si bien muchos de estos esfuerzos implican la aplicación de metales de menor densidad como aluminio y titanio, la selección de aleaciones de acero sigue siendo competitiva para muchas aplicaciones balísticas y estructurales, debido a su capacidad para fabricar componentes blindados tanto en áreas operativas comerciales como militares con equipos y personal disponibles. Esta es una gran ventaja de las soluciones de acero.
El acero es el material blindado de mejor rendimiento general a pesar de su alta densidad debido a sus propiedades como tenacidad, disponibilidad inmediata, bajo costo, fundibilidad y soldabilidad, etc. Los aceros blindados no son aceros ordinarios, sino que tienen alta resistencia combinada con dureza y tenacidad a la fractura. Se utilizan para proteger objetos del daño por proyectiles o presión durante el combate. Estos aceros se utilizan generalmente en forma de chapa laminada en caliente normalmente en la fabricación de vehículos blindados.
Las principales propiedades del acero blindado, como tenacidad, dureza, buena resistencia a la fatiga, facilidad de fabricación y unión, y costo relativamente bajo, hacen del acero un material popular para vehículos blindados. El requisito importante de este acero es que debe mantener la integridad estructural incluso a temperaturas bajo cero cuando es impactado por proyectiles de artillería de mayor calibre. Por tanto, este acero debe tener resistencia al impacto a baja temperatura. Otras consideraciones importantes para las chapas de acero blindado son que deben ser aptas para técnicas modernas de fabricación y construcción, ser fácilmente soldables y capaces de producirse en una variedad de formas.
Es bien conocido que la composición química, la temperatura de austenización y revenido, y el tamaño de grano del acero afectan sus propiedades mecánicas y, por tanto, su rendimiento balístico. También se ha establecido que las propiedades mecánicas y el rendimiento balístico de aceros martensíticos pueden optimizarse controlando la composición química y los parámetros del tratamiento térmico.
El acero blindado es básicamente un acero estructural de alta resistencia y baja aleación que ha sido tratado para tener la propiedad de muy alta resistencia a la penetración. Esta propiedad al acero se imparte generalmente mediante tratamiento térmico, usualmente por tratamiento termomecánico. Es bien conocido que la resistencia a la penetración del acero puede mejorarse aumentando su intensidad de textura, que puede obtenerse mediante tratamiento termomecánico. La efectividad de masa del blindaje aumenta con la dureza del material. Sin embargo, un blindaje muy duro tiende a ser frágil y a romperse al ser impactado.
Los principales elementos de aleación del acero blindado son níquel (Ni), cromo (Cr) y molibdeno (Mo). Los contenidos de fósforo (P) y azufre (S) de este acero deben ser muy bajos (preferiblemente menos del 0,015 % de cada elemento). También debe haber un valor muy bajo de gases disueltos como nitrógeno (N2), oxígeno (O2) e hidrógeno (H2) en este acero. Además, el acero debe ser muy limpio con un nivel muy bajo de inclusiones. También debe estar libre de segregación.
El blindaje de acero puede clasificarse en cuatro grupos principales. Estos grupos son: (i) blindaje homogéneo laminado (RHA); (ii) blindaje de alta dureza (HHA); (iii) blindaje de acero de dureza variable; y (iv) blindaje perforado. De estos cuatro tipos, los aceros RHA suelen considerarse como material de referencia. El acero RHA ha sido considerado como el blindaje convencional para vehículos blindados ligeros. Es un acero de aleación de alta calidad que se lamina antes de ser tratado térmicamente para darle una combinación óptima de resistencia y tenacidad.
El acero de blindaje homogéneo laminado (RHA) ha permanecido como el blindaje estándar en todo el mundo en la mayoría de los tanques. Su bajo costo, fiabilidad, disponibilidad de infraestructura de producción, utilidad concurrente como material estructural y su facilidad de fabricación han permitido a este acero mantener su posición principal. Este acero blindado continúa usándose en la microestructura martensítica revenida después del tratamiento térmico que implica endurecimiento para aumentar su resistencia a la penetración por proyectiles y luego revenido para hacerlo más tenaz y, por tanto, mejorar la capacidad de absorción de energía contra proyectiles impactantes.
La especificación HHA permite el uso eficiente de tecnologías modernas de procesamiento continuo y ofrece una nueva clase de aceros de alta dureza auto-revenidos. El blindaje de acero de dureza variable también se conoce como blindaje de doble dureza (DHA), que se produce mediante laminación por unión de una placa frontal de alta dureza a una placa trasera de menor dureza. Los aceros DHA unidos por laminación son complejos de producir y tienen limitaciones de producción conocidas. Se han realizado estudios para producir aceros DHA mediante procesos de refundición electrolítica de escoria, pero la producción de aceros DHA sigue siendo difícil.
Se están realizando varios esfuerzos para desarrollar aceros blindados mono-bloque de ultra-alta dureza (UHHA) con una dureza de 600 HBN (número de dureza Brinell) o superior, y se han logrado avances significativos en la metalurgia del acero en esta dirección. La resistencia balística mejorada del acero en función del aumento de dureza está bien establecida en la comunidad balística. Se espera que los aceros UHHA aumenten la derrota de balas AP, reduzcan el peso del blindaje y eliminen las dificultades de fabricación inherentes al DHA.
El temple y revenido, definido como una combinación de calentamiento y enfriamiento de un metal o aleación, cambia la microestructura del acero y mejora la resistencia, dureza y tenacidad de los materiales tratados. La velocidad de enfriamiento durante el temple del acero que está en el rango austenítico debe ser tal que enfríe el acero por debajo de la temperatura Ms (inicio de formación de martensita). Después de que toda la microestructura del acero se convierte en martensita, se realiza el revenido de la martensita. Durante el proceso de revenido, la temperatura del acero se eleva a una temperatura donde la estructura martensítica del acero se reviene. En el proceso de temple y revenido durante el laminado en caliente de la chapa, las temperaturas de laminado final y las tasas de temple y revenido deben controlarse para obtener calidades óptimas de acero con bajo contenido de aleación. Los productos resultantes de acero de baja aleación templeado y revenido ofrecen a los diseñadores de vehículos blindados ventajas de relación resistencia-peso y propiedades resistentes al desgaste que normalmente no están disponibles en aceros convencionales.
Proceso de producción para aceros blindados
La tecnología utilizada en la fabricación de chapa blindada debe ser de muy alta naturaleza, ya que las demandas de aceros de alta resistencia y alta dureza dictan la necesidad de una de las rutas de proceso más estrictas que debe utilizarse para la producción de la chapa de acero. La acería primaria del acero blindado puede realizarse ya sea en horno de oxígeno básico (BOF) o en horno de arco eléctrico (EAF).
Mientras que en el horno de oxígeno básico se usan principalmente metal caliente (hierro líquido de un alto horno) y chatarra como materias primas para fabricar acero, el horno de arco eléctrico puede usar chatarra, hierro reducido directamente y metal caliente según su disponibilidad. La calidad de las materias primas usadas para la acería primaria debe controlarse. En caso de uso de metal caliente durante la fabricación de acero, es deseable realizar desulfuración, desfosforación y desilicización del metal caliente según el requisito del proceso para asegurar bajos niveles de azufre, fósforo y silicio en el metal caliente. La eliminación de estos elementos del metal caliente ayuda a la calidad de formación de escoria durante el proceso de acería de oxígeno básico. La chatarra usada para la fabricación de acero debe ser limpia y de alta densidad. Además, la cantidad de elementos parásitos en la chatarra debe ser muy baja.
Los diagramas de flujo de los procesos para la producción y procesamiento de aceros blindados se dan en la Fig. 1 y Fig. 2. La Fig. 1 da los procesos usados hasta la etapa de producción de blooms, mientras que la Fig. 2 da los procesos de laminado, procesamiento térmico e inspección de las chapas.
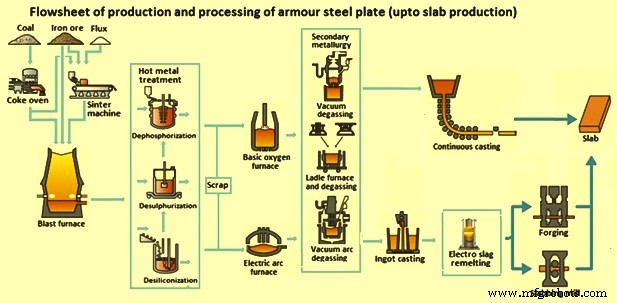
Fig. 1 Diagrama de flujo de producción y procesamiento de chapa de acero blindado (hasta producción de blooms)
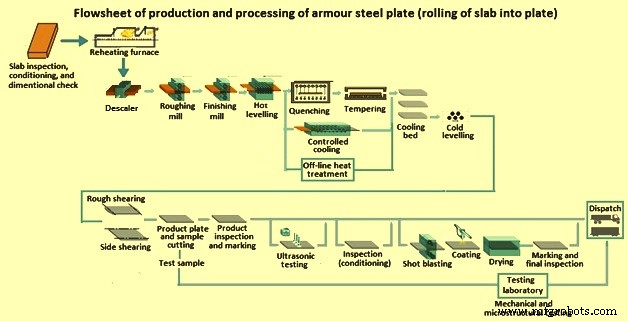
Fig. 2 Diagrama de flujo de producción y procesamiento de chapa de acero blindado (laminado de blooms en chapas)
Elaboración y colada del acero blindado
Después de que el acero líquido se ha fabricado en el horno de oxígeno básico o en el horno de arco eléctrico, se trata en las unidades de acería secundaria. Los objetivos de la acería secundaria incluyen: (i) homogenización de la composición química y temperatura del acero líquido en la cuchara; (ii) desoxidación o "killing", que significa eliminación de oxígeno; (iii) ajuste de sobrecalentamiento, que significa calentamiento o enfriamiento del acero líquido a una temperatura adecuada para su colada continua; (iv) adiciones de ferroaleaciones y carbono con el propósito de hacer ajustes en la química del acero líquido; (v) desgasificación al vacío del acero para la eliminación de gases de hidrógeno y nitrógeno; (vi) eliminación de compuestos no metálicos indeseables flotándolos en la escoria; y (vii) cambio de la composición de las impurezas restantes para mejorar la microestructura del acero. La acería secundaria es necesaria para el logro de las propiedades mecánicas deseadas en el acero después del laminado.
Durante la producción de aceros de calidad blindada, uno o más de los procesos de acería secundaria que normalmente se usan incluyen desgasificación al vacío, horno de cuchara y desgasificación de cuchara, desgasificación por arco al vacío y refundición electrolítica de escoria. Durante los procesos de acería secundaria también se llevan a cabo el enjuague o agitación del acero líquido junto con inyecciones de diferentes materiales en la cuchara para homogenización y refinación del acero líquido. La acería secundaria también es necesaria para la colada suave del acero líquido en las máquinas de colada continua, así como para la producción de blooms de calidad sana.
La colada continua de acero es un proceso mediante el cual el acero líquido se solidifica en un producto semiacabado de acero, es decir, bloom (en el caso de acero blindado) para su posterior laminado en el tren de laminación. La operación de la colada continua convierte el acero líquido de una composición dada en una hebra de bloom de un tamaño dado a través de un grupo de operaciones como operación de molde, zona de enfriamiento por rociado y operación de zona de enderezado, etc. El espesor del bloom fundido debe ser tal que un nivel mínimo de reducción tenga lugar durante el laminado de la chapa.
Los principales equipos de una máquina de colada continua constituyen: (i) torretas de cuchara junto con sistema de pesaje de torretas y manipulador de tapa de cuchara; (ii) lingotera y carro de lingotera junto con sistema de pesaje de lingotera, precalentador y secador de lingotera; (iii) molde y oscilación del molde junto con control de nivel de molde y agitador electromagnético; (iv) enfriamiento secundario consistente en enfriamiento de hebra, contención y guiado de hebra; (v) unidad de extracción y enderezado; (vi) barra ficticia, estacionamiento de barra ficticia y unidad de desconexión de rodillos de barra ficticia; (vii) unidad de rodillos de pellizco y corte por antorcha; (viii) sistema de identificación de producto; y (ix) mesa de rodillos y sistema de descarga de producto consistente en lecho de enfriamiento, mesa de rodillos y rejilla de descarga.
Para la colada de aceros blindados de baja aleación, el énfasis está en la producción de aceros limpios. Además, hay requisitos más altos para la microestructura y la homogeneización de la composición del producto fundido. La composición química, las condiciones de solidificación y la naturaleza del flujo de acero líquido en el molde afectan la calidad de la superficie y la estructura interna del producto fundido. La aplicación de la técnica de agitación electromagnética (EMS) promueve la formación de una zona cristalina equiaxial en la hebra. Causa el refinamiento de la estructura de solidificación, la reducción en el contenido de inclusiones y la mejora en la calidad de la superficie, subsuperficie y estructura interna del bloom fundido.
Los blooms para aceros blindados también pueden producirse siguiendo la ruta de refundición electrolítica de escoria, fundición en lingotes anchos y posterior forjado de los lingotes en blooms. Dado que durante la colada de lingotes, la segregación de carbono tiene lugar en la dirección de solidificación a medida que la solidificación del acero líquido avanza, existe la necesidad del proceso de refundición electrolítica de escoria. Sin embargo, esta ruta aumenta el costo de producción de los blooms. Esta ruta de producción es principalmente adecuada para bajas capacidades. Además, dado que los blooms se producen por proceso de forjado, tienen una estructura interna sana.
Las máquinas modernas de colada continua de blooms equipadas con todos los tipos de controles, desde la torreta de cuchara hasta la descarga del producto fundido, normalmente producen blooms muy sanos con prácticamente ningún defecto de superficie y subsuperficie. Sin embargo, debido a la importancia de los aceros blindados, los blooms después de enfriarse se someten a inspección visual, magnaflux y ultrasónica para identificar posibles defectos de superficie, subsuperficie e internos. Los defectos internos en blooms fundidos continuamente pueden tener un fuerte efecto tanto en el rendimiento del acero durante el procesamiento termomecánico y/o en las propiedades mecánicas del producto final. Por tanto, es importante identificar, cuantificar y caracterizar los defectos. La caracterización de los defectos incluye la densidad, distribución, tipo y ubicación de las anomalías.
La inspección ayuda en la segregación de los blooms fundidos en tres categorías: (i) blooms de primera calidad que pueden enviarse para laminado; (ii) blooms con defectos menores de superficie que pueden eliminarse ya sea por escarificado o por rectificado para hacerlos aptos para laminado; y (iii) blooms con defectos subsuperficiales e internos inaceptables que son rechazados para laminado y se envían a refundición.
Laminado de blooms en tren de laminación de chapas
Los blooms después de la inspección se calientan en un horno de recalentamiento a temperaturas de alrededor de 1150 °C a 1200 °C, que es adecuado para la deformación plástica del acero y, por tanto, para el laminado del acero en el tren de laminación. Se prefiere el tipo de horno de recalentamiento de viga caminante, ya que es eficiente energéticamente y asegura un calentamiento uniforme de los blooms. El horno de recalentamiento debe tener todas las instalaciones para la recuperación de calor residual. También debe estar equipado con los controles de combustión necesarios para el control de la temperatura del bloom, así como otros controles requeridos para su operación eficiente.
El bloom calentado se lamina luego en un tren de laminación de chapas. El tren de chapas es normalmente un tren de laminación reversible de cuatro alturas con una configuración de una sola jaula o con una configuración de dos jaulas. La jaula de laminación normalmente tiene rodillos de borde adjuntos para controlar el ancho de la chapa. Las chapas se laminan generalmente al espesor prescrito en la jaula de laminación reversible (es decir, pasando repetidamente la chapa hacia adelante y hacia atrás a través de la jaula de rodillos) mientras se reduce progresivamente el espacio entre los rodillos superior e inferior de manera escalonada, y generalmente requiere un número de pasadas de laminado. La acción de pasar una chapa a través del espacio de rodillos se llama pasada, y la cantidad de reducción del espesor de la chapa en cada pasada se llama reducción de laminado. La reducción de espesor durante el laminado se distribuye en varias pasadas de laminado. El proceso por el cual se deciden el número de pasadas y la reducción de laminado en cada pasada desde el espesor del bloom al espesor del producto es el diagrama de pasadas de laminado. La temperatura de laminado final afecta el número de pasadas necesarias debido a las propiedades del material, donde el material más frío se vuelve más duro.
En el caso de productos de espesor normal (es decir, chapas planas), el mismo espesor se obtiene a lo largo de toda la longitud controlando el tren para que el espacio entre los rodillos superior e inferior no cambie durante una pasada de laminado.
Las temperaturas de inicio y final de laminado determinan la estabilidad del proceso, donde el material más frío necesita más fuerza de laminado que el más caliente. Por tanto, la chapa delgada que tiene una tasa de enfriamiento más alta que la chapa gruesa puede hacer inestable el proceso de laminado, especialmente para chapas de bajo espesor donde la caída de temperatura es alta.
Las jaulas de laminación y los sistemas de enfriamiento de chapas, así como todas las secciones downstream del tren, deben diseñarse de manera que se puedan producir y procesar chapas de alta resistencia para obtener productos finales de máxima calidad.
El control automático de tornillo y espacio es la parte principal del tren de laminación para ajustar el espacio de rodillos de acuerdo con el espesor establecido. Cada uno de los tamaños de chapa tiene su propio cálculo de diagrama de pasadas incluyendo el espacio de rodillos apropiado, fuerza de rodillos y módulo del tren.
Para el laminado de chapa delgada, el tren de chapas debe estar equipado con instalaciones para control automático de forma, control de planicidad y control de espesor. El laminado de chapas delgadas generalmente necesita dos jaulas con la jaula de acabado dando la pasada final. También se necesita un instrumento de medición de espesor en línea para la medición de espesor.
La chapa laminada se somete a aplanado en aplanador en caliente antes de entrar en la sección de termo-procesamiento y un aplanador en frío después de la sección de termo-procesamiento. Se desea una buena planicidad de una chapa de acero ya que durante el proceso de enfriamiento, la planicidad influye en la distancia para que el agua colisione con la chapa de acero e influye en el flujo de agua sobre la chapa de acero. La función del aplanador en caliente instalado antes del equipo de enfriamiento es aplanar la chapa de acero antes del enfriamiento. Por otro lado, el aplanador en frío instalado después de la sección de termo-procesamiento tiene la intención de aplanar la chapa para rectificar la forma deteriorada por el enfriamiento para fácil transferencia al proceso subsiguiente.
Durante el laminado del acero blindado, la temperatura de laminado final se establece en un valor más bajo que en el caso de chapas laminadas en caliente convencionales. Esto significa que a veces es necesario tiempo de espera para ajuste de temperatura durante el proceso de laminado, y el tiempo de espera tiende a ser más largo con productos más gruesos.
La sección de termo-procesamiento es muy importante en la producción y procesamiento del acero blindado, ya que las propiedades finales del acero se obtienen durante el procesamiento de la chapa en esta sección. Para cumplir con los requisitos durante la producción de aceros blindados, se utilizan tres enfoques.
En el primer enfoque, el termo-procesamiento se realiza fuera de línea del tren de laminación. En este enfoque, la chapa se calienta a una temperatura deseada en el rango de austenización. El control de calentamiento es importante para evitar el crecimiento de grano. Después de que la chapa logra una estructura austenítica homogenizada, se temple con agua a una tasa de enfriamiento predeterminada para obtener una estructura de acero martensítico. El acero templado se reviene luego a baja temperatura para lograr las propiedades deseadas.
En el segundo enfoque, el acero laminado inmediatamente después del laminado se somete a enfriamiento controlado acelerado. En este caso se evita la estructura martensítica, y el objetivo es una estructura bainítica de grano muy fino. En este enfoque no se puede lograr una dureza muy alta en el acero, pero el acero obtiene alta resistencia acoplada con buena tenacidad.
En el tercer enfoque, las operaciones de temple y revenido se realizan en línea inmediatamente después del laminado. En este enfoque se elimina el calentamiento de la chapa, pero en este enfoque, o bien la tasa de laminado de la chapa en el tren y los tiempos de temple y revenido deben coincidir, o de lo contrario una operación tiene que esperar a que la otra se complete. Además, se deben proporcionar controles adecuados con uso generoso de pirómetros para el control de los parámetros de termo-procesamiento. Además, la sección de termo-procesamiento debe estar estrechamente vinculada con las operaciones de laminado a través de un sistema de control para un control efectivo de las propiedades de las chapas blindadas.
Los rodillos de pellizco durante las operaciones de temple y revenido tienen la función de sostener la chapa de acero entre ellos, promoviendo enfriamiento/calentamiento uniforme al suprimir la deformación de la chapa durante enfriamiento/calentamiento, mejorando la forma de la chapa, y asegurando zonas de enfriamiento. En caso de temple de chapas de acero, la temperatura final de enfriamiento y el tiempo de enfriamiento varían enormemente dependiendo del tamaño y el material objetivo. Por tanto, se hace necesario ajustar la longitud de la zona de enfriamiento del equipo de enfriamiento. Los rodillos de pellizco determinan el flujo de agua de enfriamiento hacia downstream de la zona de enfriamiento, previniendo enfriamiento no uniforme debido a agua estancada en la chapa de acero fuera de la zona de enfriamiento, separando así la zona de enfriamiento de la zona de no enfriamiento.
La unidad de temple por agua debe diseñarse adecuadamente ya que está influenciada por la curva de ebullición del agua. La capacidad de enfriamiento del agua en el caso de enfriar una chapa de acero a alta temperatura muestra un comportamiento característico expresado por lo que se conoce como la curva de ebullición (mostrada en la Fig. 3). En la región de alta temperatura, existe una película de vapor de vapor entre la chapa de acero y el agua, causando un estado denominado ebullición de película y, a pesar de la alta temperatura en la región, la capacidad de enfriamiento se vuelve ligeramente menor. A medida que la temperatura de la chapa de acero baja, comienza el contacto del agua con la chapa de acero, y a medida que la temperatura de la chapa de acero baja aún más, el área de contacto del agua con la chapa de acero se expande y el estado de enfriamiento entra en la región de ebullición de transición donde la capacidad de enfriamiento aumenta. A medida que la temperatura de la chapa baja aún más, el estado de enfriamiento entra en la región de ebullición nucleada donde las burbujas generadas juegan un papel importante. En el enfriamiento de chapas de acero, el enfriamiento en la región de ebullición de transición es crucial. En esta región, a medida que la capacidad de enfriamiento aumenta junto con la disminución de la temperatura de la chapa, la distribución desigual de temperatura dentro de una chapa de acero desarrollada en el enfriamiento anterior se amplía y la temperatura final de enfriamiento también varía para cada chapa de acero.
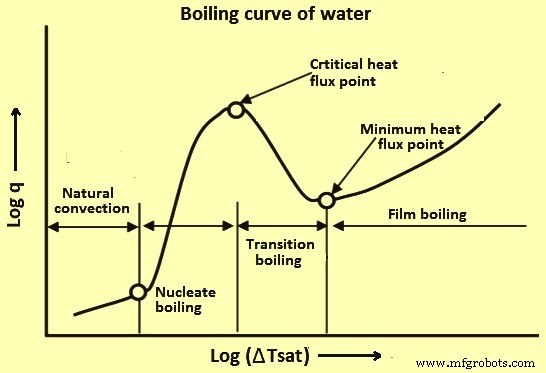
Fig. 3 Curva de ebullición del agua
La unidad de temple por agua debe diseñarse adecuadamente ya que está influenciada por la curva de ebullición del agua. Las funciones necesarias para la unidad de temple por agua son amplias para tener capacidad de enfriamiento rápido. Por tanto, la unidad debe estar equipada con muchas boquillas de rociado porque necesita un alto caudal de agua para enfriamiento rápido y uniforme de la chapa ancha. Además, bajo las condiciones de operación y dependiendo de la calidad objetivo de la chapa de acero, la temperatura final de enfriamiento (temperatura Mf) debe establecerse en algún lugar en la región de ebullición de transición.
Después de que la chapa ha sido sometida al termo-procesamiento necesario para lograr las propiedades deseadas de resistencia, dureza y tenacidad, la chapa de acero se endereza nuevamente en una enderezadora y luego se realizan las actividades de acabado como cizallado y corte, corte de muestras, pruebas e inspección y, si se requiere, granallado, recubrimiento y marcado, como se muestra en el diagrama de flujo. La chapa se somete a inspección final antes de su envío.
Durante las pruebas, todos los ensayos necesarios según la norma deben realizarse para asegurar que las chapas cumplen con los valores especificados en la norma con respecto a dimensiones, tolerancias dimensionales, microestructura, resistencia, dureza y tenacidad. El laboratorio del tren de laminación debe estar equipado con todas las instalaciones de prueba e inspección necesarias para que se puedan realizar las pruebas e inspecciones requeridas de las chapas laminadas.
Proceso de manufactura
- Detección y Control de Inclusiones en Acero de Colada Continua para Calidad Superior
- Comprender las inclusiones en el acero: causas, tipos y mitigación en la metalurgia secundaria
- Optimización de la calidad del acero: gestión de inclusiones y avance en la producción de acero limpio
- Evaluación del Ciclo de Vida del Acero: Impulsando el Crecimiento Industrial Sostenible
- Hornos de recalentamiento: Tipos, funciones y aplicaciones industriales
- Producción de hojalata y acero sin estaño: Chapas de acero recubiertas de alta calidad
- Entendiendo Grados de Acero para Herramientas: Propiedades y Aplicaciones
- Acero para Herramientas Desmitificado: Composición, Fabricación y Aplicaciones Industriales
- Husillos de Alta Precisión y Tecnologías Avanzadas de Procesamiento
- Grados de Acero Inoxidable: Tipos, Propiedades y Usos Comunes
- Mar‑Bal Aprovecha ERP EnterpriseIQ de IQMS para la Excelencia en Manufactura