



Técnicas Eficientes de Separación de Aire No Criogénicas
Procesos no criogénicos de separación de aire
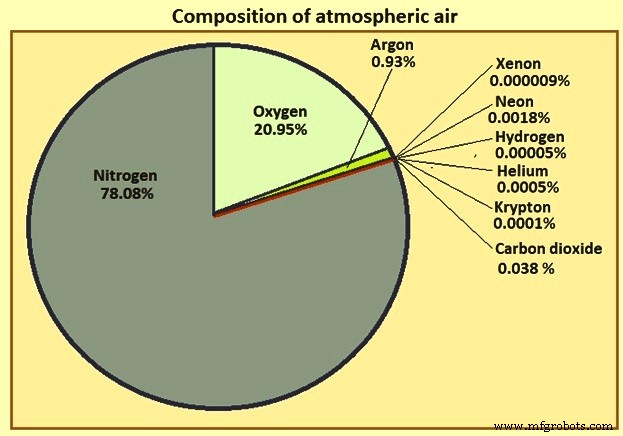
El aire atmosférico seco contiene en volumen: 78,08 % nitrógeno, 20,95 % oxígeno, 0,93 % argón, más trazas de otros gases (figura 1). Puede contener cantidad variable de vapor de agua (según humedad) y otros gases de procesos naturales y actividades humanas. Hay dos tecnologías primarias para separar gases del aire: (i) destilación criogénica, y (ii) procesos de separación no criogénicos. Los procesos no criogénicos se usan típicamente para separar un solo componente del aire.
Los procesos no criogénicos son procesos de separación a temperatura cercana a ambiente, usados para producción de nitrógeno u oxígeno como gases. Son opciones rentables cuando la demanda es relativamente pequeña y no se necesita pureza muy alta. Plantas no criogénicas son compactas y producen nitrógeno gaseoso típicamente 95,5-99,5 % libre de oxígeno u oxígeno gaseoso 90-95,5 % puro.
Plantas no criogénicas son menos eficientes energéticamente que criogénicas (para pureza comparable) pero cuestan menos construir. El tamaño físico se reduce al reducirse pureza requerida, y la potencia necesaria también. Son relativamente rápidas y fáciles de arrancar, poniéndose en línea en <30 min. Útil cuando no se necesita producto a tiempo completo. Al igual que plantas criogénicas, también comienzan con compresión de aire.
A diferencia de plantas criogénicas que usan diferencia de puntos de ebullición de N₂ y O₂ para separar y purificar, plantas no criogénicas usan diferencias de propiedades físicas: estructura molecular, tamaño y masa para producir N₂ y O₂. Los procesos no criogénicos se basan en adsorción selectiva o permeación a través de membranas.
Tecnologías principales
Las tecnologías más usadas en plantas no criogénicas son: (i) tecnología de proceso de adsorción, (ii) tecnologías de proceso químico, (iii) tecnología de separación por membranas, y (iv) tecnología de membrana de transporte iónico.
Tecnología de proceso de adsorción
Basada en capacidad de materiales naturales y sintéticos para adsorber preferencialmente nitrógeno u oxígeno. Se usa para producir N₂ u O₂ pasando aire comprimido a varias atmósferas a través de recipiente con materiales adsorbentes. Adsorbentes se eligen por sus características. Materiales adsortivos especiales se usan como tamiz molecular, adsorbiendo preferencialmente la especie objetivo. Un adsorbente deseable tiene mucha mayor afinidad por moléculas no producto que por gas producto (N₂ u O₂). Esto resulta en la mayoría de moléculas de gas producto pasando a través de la cama y a la corriente de producto, mientras otros componentes del aire son capturados.
Plantas de producción de O₂ con tecnología de adsorción usan tamices moleculares de zeolita para adsorber N₂, CO₂, vapor de agua residual y otros gases. Presiones típicas de entrega: 1-3 atmósferas. Pureza típica: 93-95 %, limitada principalmente por contenido de argón (4,5-5 %).
Plantas de producción de N₂ usan material de tamiz molecular de carbono activado que elimina O₂ y otros componentes no deseados por adsorción. Alternativamente, se añade unidad "de-oxo" que combina catalíticamente hidrógeno con O₂ en producto de N₂ saliendo del proceso de adsorción, produciendo agua. Esta agua se elimina por enfriamiento y adsorción adicional. N₂ típicamente se entrega a 6-8 atmósferas y pureza 95-99,5 %. Si se necesita mayor pureza, tanto tamaño de equipo como ratio aire alimentado/producto deben subir. Corriente de desecho de planta de N₂ está enriquecida en O₂ (~40 % O₂). A veces se usa para mejora de combustión u operación de equipos de tratamiento de residuos en la planta.
En zeolitas, campos eléctricos no uniformes en espacios vacíos causan adsorción preferencial de moléculas más polarizables (mayor momento cuadrupolar electrostático). En separación de aire, moléculas de N₂ se adsorben más fuertemente que O₂ o Ar. Al pasar aire por cama de material zeolítico, N₂ se retiene y corriente rica en O₂ sale. Porque zeolitas son selectivas para N₂.
En tamices moleculares de carbono, tamaños de poro son del mismo orden que moléculas de aire. Como moléculas de O₂ son ligeramente menores que N₂, difunden más rápido en cavidades del adsorbente. Así, tamices de carbono son selectivos para O₂.
El proceso de adsorción es básicamente por lotes (batch), ya que la cama necesita desorción periódica. Plantas basadas en esta tecnología normalmente tienen al menos dos recipientes adsorbentes para continuidad operativa. En un momento, uno produce producto adsorbiendo componentes no deseados, mientras el otro se regenera por despresurización a presión atmosférica. Cuando el recipiente adsorbente se acerca a saturación, un juego de válvulas cambia rápidamente las corrientes al otro. Un recipiente de sobrepresión (buffer) aguas abajo asegura entrega continua. Sistema de dos recipientes es el más común, pero configuraciones de uno o tres recipientes también se usan. Mono-recipiente ahorra capital; tres recipientes dan mayor continuidad. La figura 2 muestra diagrama típico del proceso basado en adsorción.
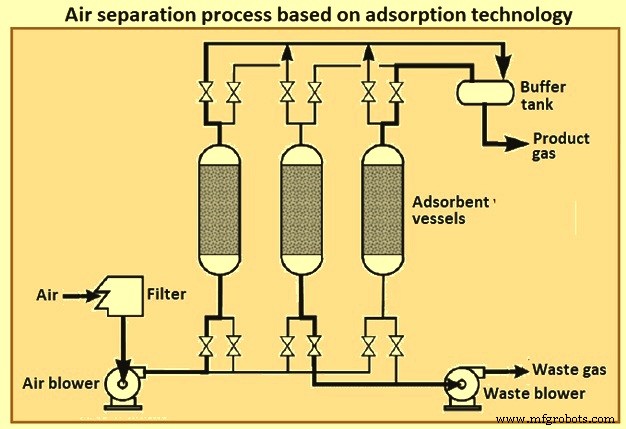
Aire presurizado entra en recipiente con cama adsorbente. N₂/O₂ se adsorben y corriente de efluente rica en O₂/N₂ se produce hasta saturación. En ese punto, aire de alimentación se cambia a recipiente fresco y comienza regeneración de la cama en el primero. Regeneración puede lograrse calentando la cama o reduciendo presión, lo que reduce capacidad de retención de equilibrio del adsorbente para N₂/O₂.
Adición de calor se denomina adsorción por oscilación térmica (TSA - Temperature Swing Adsorption); reducción de presión: adsorción por oscilación de presión o vacío (PSA o VSA). Plantas que usan vacío: VPSA (adsorción por oscilación de presión y vacío), VSA (oscilación de vacío) o PVSA (oscilación presión-vacío). Usadas para producción de O₂. Ciclo similar a PSA pero usan bombas de vacío para reducir presión de desorción. Menor presión de desorción reduce presión de entrada. Ciclo más rápido y operación simplificada asociada a reducción de presión normalmente la hace proceso preferido.
Planta VPSA produce O₂ a ~0,2 atm (manométrica). Cuando se requieren mayores presiones de entrega, se añade compresor booster de O₂. En general, plantas VPSA son más costosas pero más eficientes energéticamente que PSA para mismo caudal, presión y pureza.
Unidades VPSA regeneran material tamiz bajo vacío. Resulta en material tamiz molecular más completamente regenerado, más selectivo que en PSA. Como resultado, mayor % de O₂ disponible se recupera = menos aire a procesar. Potencia de compresor de aire se reduce mucho vs PSA por menor caudal y menor presión de descarga (normalmente <0,5 atm manométrica). Sin embargo, hay compensación por potencia para operar bomba de vacío.
Unidades VPSA normalmente más rentables que PSA cuando producción deseada >20 t/d. Normalmente opción más rentable para producción de O₂ hasta 60 t/d si no se necesita O₂ de alta pureza. >60 t/d, plantas criogénicas son normalmente tecnología preferida, aunque en algunos casos dos plantas VPSA permiten mejor adaptación a grandes cambios escalonados en demanda.
Variaciones que afectan eficiencia operativa: pretratamiento separado del aire para eliminar agua y CO₂, múltiples recipientes para recuperación de energía de presión durante cambio de cama, operación al vacío durante despresurización. Optimización basada en caudal de producto, pureza, presión, coste energético y vida operativa esperada. Por naturaleza cíclica, tamaño de cama adsorbente es factor controlador en coste capital. Como producción es proporcional a volumen de cama, costes capital aumentan más rápido en función de tasa de producción vs plantas criogénicas.
Tecnologías de proceso químico
Varios materiales tienen capacidad de absorber O₂ en un conjunto de condiciones de presión y temperatura, y desorberlo en otro conjunto. Uno investigado en años 90: proceso MOLTOXe, proceso químico de sal fundida. La figura 3 muestra el proceso.
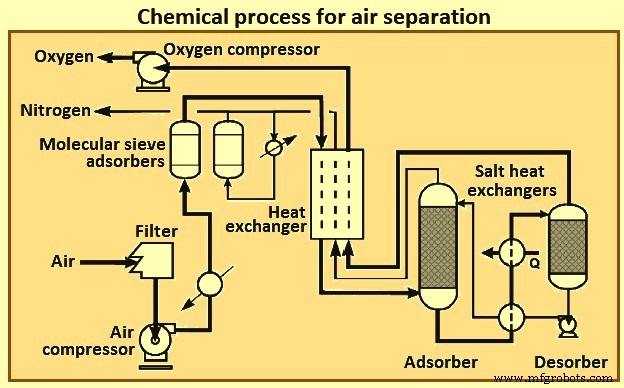
La variación mostrada se basa en absorción de O₂ por corriente de sal fundida circulante, seguida de desorción por combinación de calor y reducción de presión de la corriente de sal. Aire comprimido de 1,4 a 12,5 atm y tratado para eliminar agua y CO₂ en sistema basado en adsorbente. Ambos degradan la sal si no se eliminan.
Aire fluye por cama adsorbente hasta saturación. Camas se cambian y cama saturada se regenera con N₂ seco del proceso. Aire limpio y seco se calienta contra corrientes de producto retornando a 480-650 °C en intercambiadores principales. Aire caliente fluye a fondo del absorbedor donde contacta sal líquida fundida. O₂ en aire reacciona químicamente con sal y se elimina con sal líquida saliendo por fondo. Sal portadora de O₂ se intercambia térmicamente con sal libre de O₂ y se calienta más antes de reducirse presión y fluir al desorbedor. O₂ gaseoso sale por tope de desorbedor, mientras sal pobre en O₂ sale por fondo, se intercambia térmicamente y se envía a tope del absorbedor para cerrar bucle.
Corrientes calientes de O₂ y N₂ entran en intercambiador principal y se enfrían contra aire de alimentación. O₂ se comprime a presión de entrega, mientras porción de N₂ regenera sistema de pretratamiento. Ventaja principal de sistema basado en TSA: aire solo debe comprimirse a presión que supere caída de presión en pretratamiento e intercambiador, reduciendo potencia de compresión vs planta criogénica. Se necesita fuente de energía térmica para liberar sal mediante calentamiento. Unidad piloto a pequeña escala operó verificando condiciones (pureza O₂ 99,9 % a carga esperada), sin embargo, corrosión en áreas bifásicas sal/O₂ se determinó como problema económico.
Tecnología de separación por membranas
El proceso usa diferentes tasas de difusión de gases del aire a través de membrana polimérica. Procesos con materiales poliméricos basados en diferencia de tasas de difusión de O₂ y N₂ a través de membrana separando corrientes de alta y baja presión. Usa haces de tubos de polímeros especiales, frecuentemente configurados similar a intercambiador de calor de carcasa y tubos. Principio: diferentes gases tienen diferentes tasas de permeación a través de película polimérica. La figura 4 muestra esquema del proceso polimérico.
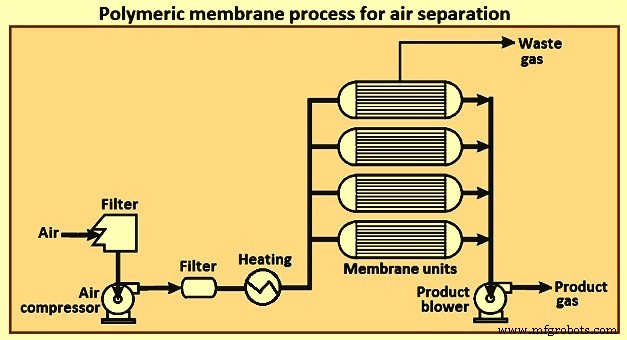
Flujo y selectividad son las dos propiedades que determinan economía de sistemas de membrana, y ambas son función del material específico. Flujo determina área de superficie de membrana, función de diferencia de presión dividida por espesor. Constante de proporcionalidad que varía con tipo de membrana = permeabilidad. Selectividad = ratio de permeabilidades de gases a separar. Por menor tamaño de molécula de O₂, la mayoría de materiales son más permeables a O₂ que a N₂.
Principio: diferentes gases tienen diferentes tasas de permeación a través de película polimérica. O₂ junto con vapor de agua y CO₂ son "gases rápidos" que difunden más rápido a través de paredes de tubos que "gases lentos" Ar y N₂. Esto permite convertir aire seco en producto inerte de mostly N₂ y Ar, y "permeado" o gas residual a baja presión rico en O₂, vapor y CO₂ que se ventea desde carcasa.
Aire atmosférico se filtra, comprime a presión requerida, seca y pasa por módulo de membrana. Componentes con mayor tasa de difusión (O₂, CO₂) penetran fibras poliméricas más rápido, resultando en flujo rico en N₂ como producto principal. Pureza de flujo N₂ depende de caudal a través del módulo, alcanzando 93-99,5 % y más si operado eficientemente.
Producto N₂ emerge de unidades de membrana a presión cercana a la de aire comprimido de alimentación. Al no haber partes móviles en separación, unidades pueden activarse rápidamente cuando se necesitan y pararse cuando no.
Plantas de membrana se fabrican en módulos estándar con capacidades de producción de N₂ que dependen de pureza deseada. Para módulo estándar dado, producción aumenta con mayores caudales de aire de entrada pero pureza disminuye. Cuando capacidad necesaria (a pureza especificada) > mayor módulo estándar, se combinan varias unidades menores en colector para operar en paralelo.
Plantas de membrana son rentables para aplicaciones de demanda relativamente baja. Como plantas de mayor capacidad normalmente se componen de múltiples módulos menores, tienen coste por capacidad cercano a constante en amplio rango de tasas. Contrasta con coste marginal decreciente típico de plantas PSA de N₂ y criogénicas de N₂.
Si producto deseado es O₂, sistemas de membrana normalmente limitados a producción de aire enriquecido en O₂ (25-50 % O₂). Membranas de transporte activo o facilitado, que incorporan agente complejante de O₂ para aumentar selectividad, son medio potencial para aumentar pureza de O₂, asumiendo materiales compatibles disponibles.
O₂ permea a través de fibra (tipo fibra hueca) o láminas (tipo espiral enrollado) y se retira como producto. Bomba de vacío mantiene típicamente diferencia de presión a través de membrana y entrega O₂ a presión requerida. CO₂ y agua aparecen normalmente en producto de aire enriquecido, ya que son más permeables que O₂ para la mayoría de materiales.
Beneficio principal: proceso simple, continuo, operando a condiciones cercanas a ambiente. Un soplador de aire suministra presión suficiente para superar caída en filtros, tubos y tuberías. Materiales de membrana se ensamblan en módulos cilíndricos colectados para capacidad necesaria.
Al igual que sistemas de adsorción, capital es esencialmente función lineal de tasa de producción y respaldo de producto típicamente no disponible sin tanque separado de O₂ líquido y sistema de entrega. Sistemas de membrana se adaptan a aplicaciones hasta 20 t/d, donde purezas de enriquecimiento con contaminantes agua y CO₂ son tolerables. Tecnología más nueva que adsorción o criogenia; mejoras en materiales podrían hacer membranas atractivas para requisitos de O₂ algo mayores. Arranque rápido, por operación a condiciones cercanas a ambiente, especialmente atractivo para sistemas de uso de O₂ con patrones discontinuos. Naturaleza pasiva también atractiva.
Plantas de membrana son rentables para aplicaciones de demanda relativamente baja. Como plantas de mayor capacidad normalmente se componen de múltiples módulos menores, tienen coste por capacidad cercano a constante en amplio rango de tasas.
Tecnología de membrana de transporte iónico (ITM)
ITMs son materiales cerámicos inorgánicos de óxido sólido que producen O₂ por paso de iones O₂ a través de estructura cristalina cerámica. Operan a altas temperaturas, normalmente >600 °C. Moléculas de O₂ se convierten a iones en superficie de membrana y transportados a través por voltaje eléctrico aplicado o diferencia de presión parcial de O₂, reformando moléculas tras pasar el material. Materiales pueden fabricarse en láminas planas o tubos. La figura 5 muestra esquema simple de proceso ITM.
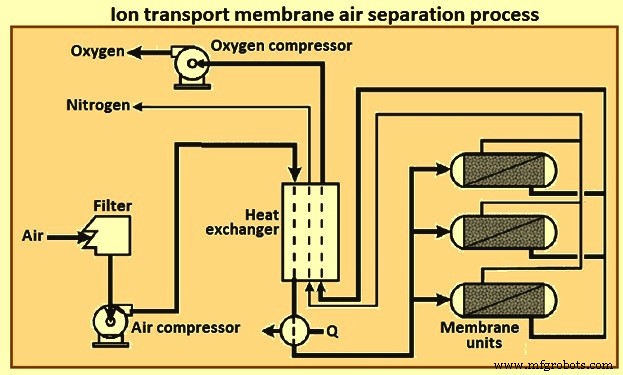
Para grandes procesos de conversión energética, la diferencia de presión como fuerza impulsora es el método preferido. Membranas que operan por diferencia de presión se denominan membranas de conducción mixta ya que conducen tanto iones O₂ como electrones. Los iones O₂ viajan a través de ITM a tasas de flujo muy altas produciendo O₂ casi puro en lado permeado. O₂ puede separarse como producto puro, u otro gas puede usarse para barrido en lado permeado para producir producto de menor pureza. Si gas de barrido reactivo se usa, producto oxidativo puede producirse directamente, ej. barrido de metano de gas natural para hacer gas de síntesis para conversión gas-líquido (GTL).
Aire se comprime y calienta a temperatura de operación por intercambio contra corrientes calientes (no permeado y producto O₂) y adición auxiliar. En general, calentamiento puede ser por intercambio indirecto y/o combustión directa de combustible. Corriente de O₂ se comprime a presión de entrega. Corriente de N₂ enriquecido presurizada se usa en balance del proceso de conversión energética, ej. expandida en ciclo de turbina de gas integrada para generar electricidad.
Proceso ITM de O₂ es apto para integración con generación de energía y procesos de conversión que necesitan O₂ como materia prima para combustión o gasificación, o cualquier aplicación basada en O₂ con necesidad de energía.
Proceso de manufactura
- Purificadores de Aire: Diseño, Historia y Tendencias Futuras
- Fabricación de Tanques de Oxígeno: De Materias Primas a Aseguramiento de Calidad
- Ambientadores: De los aromas antiguos a la tecnología de enchufes modernos
- El oxígeno: del descubrimiento antiguo a la potencia industrial moderna
- Sistemas de Aire Acondicionado: Diseño, Fabricación y Tendencias Futuras
- Monitor DIY de calidad del aire: detector EPA-compliant económico
- Entendiendo los Actuadores de Cilindro Neumático: Fundamentos y Aplicaciones
- Sistemas de Suspensión Neumática: Componentes, Funcionamiento y Beneficios para Vehículos Pesados
- Prevención de paradas de producción: Cómo los contaminantes en el aire comprimido afectan a los procesos
- Aire comprimido: la clave para una comodidad segura en vuelo
- Soplantes de baja presión: Herramientas esenciales en diversas industrias