



Alambrón premium y trenes de laminación: aceros de alta calidad para aplicaciones industriales
Alambrón y trenes de laminación de alambrón
El alambrón de acero es un producto versátil, clave en la industria siderúrgica con múltiples usos: materia prima para fijaciones, muelles, rodamientos, cables, cadenas, mallas, vallados, cordón de neumático, armado en traviesas ferroviarias, etc. Se emplea en componentes para automoción, industria química, centrales eléctricas e ingeniería mecánica. A diferencia de chapas laminadas en frío, placas gruesas, tubos, perfiles y otros productos, el alambrón rara vez se usa tal cual laminado en caliente para producto final, sino que se transforma en piezas tras uno o más estadios de post-procesado: tratamiento térmico, forjado, estirado de alambre en plantas especializadas. Generalmente, el alambrón se estira a un diámetro específico antes de forjado u otras operaciones de conformado en procesado secundario. En muchos casos, el tamaño del alambrón antes de estas operaciones debe ser inferior al mínimo de 5,5 mm que puede suministrarse laminado.
Cada producto de alambrón se desarrolla prestando atención a su comportamiento en las etapas de post-procesado. Lo que se exige a una acería es buena procesabilidad y cumplimiento de las propiedades requeridas tras el procesado. Además, como el coste del post-procesado a veces multiplica varias veces el precio del alambrón, es cada vez más importante reducir el coste integrado total desde el material siderúrgico hasta el producto final. También se producen en trenes de alambrón barras corrugadas de 6, 8 y 10 mm, tratadas termo-mecánicamente (TMT), básicas para construcción.
Características generales del alambrón
- Gama amplia de calidades: desde grados estándar para aplicaciones generales hasta calidades altas para usos exigentes con especificaciones individualizadas por cliente, principalmente automoción e industria manufacturera.
- Productos de alta gama para aplicaciones críticas (motores, tren de transmisión, chasis) se usan como materiales funcionales, exigiendo propiedades muy demandantes: alta resistencia y larga vida a fatiga.
- El alambrón es semiacabado, rara vez usado en caliente, y se transforma en producto final tras procesado secundario e incluso terciario (forjado, tratamiento térmico, mecanizado).
- Los productos finales industriales enfrentan dura competencia internacional.
- Se exige minimizar la carga ambiental a lo largo del ciclo de vida.
Consideraciones en desarrollo de nuevo alambrón
- Posibilidad de eliminar o simplificar etapas de post-procesado para mejorar productividad y reducir costes.
- Mejora de funcionalidad, vida útil, reducción de peso u otras ventajas en el producto final.
- Eliminación de sustancias perjudiciales para el medio ambiente.
Estos requisitos no siempre son compatibles; es crucial avanzar con buen entendimiento de condiciones de operación en procesado, condiciones de uso y características del producto final.
El alambrón se usa en amplia gama de sectores, debiendo cumplir combinaciones dadas de propiedades: resistencia, ductilidad, conformabilidad en frío, estirabilidad, templabilidad. Además, el mercado actual demanda propiedades adicionales: (i) tolerancias dimensionales y ovalidad de ultra-precisión, (ii) menor pérdida de calamina, (iii) tolerancias negativas (en peso por sección), (iv) ausencia de variación dimensional a lo largo de la barra, (v) propiedades físicas uniformes, (vi) peso uniforme con variación nominal entre cabeza, centro y cola.
La calidad del alambrón es cada vez más importante. Para muchas aplicaciones es esencial que la superficie no tenga marcas, arañazos, cascarillas, grietas, rebordes, partículas de óxido.
La garantía de calidad a lo largo de toda la barra tras el laminado consume tiempo y mano de obra; por ello, el control de calidad de los lingotes (material antes de laminar) es vital. Los lingotes se inspeccionan normalmente con equipos automáticos de magnaflux y se acondicionan para eliminar defectos superficiales.
Diseño de trenes de laminación de alambrón
Por la gran variedad de requisitos, los trenes de alambrón suelen diseñarse con versatilidad. Se necesitan equipos fiables, consistencia de proceso, flexibilidad productiva y minimización de residuos. Todos los rangos de tamaños, materiales y aleaciones deben laminarse eficientemente y con alta productividad. El tren debe maximizar productividad mediante optimización de proceso, minimización de paradas y enlace fluido de etapas. La compleja distribución del tren debe optimizarse para asegurar tiempos de cada paso, perfiles de temperatura requeridos y zonas de transferencia eficientes. El cambio rápido de formato es clave para la flexibilidad: el tren debe poder convertirse al siguiente pedido mientras procesa el actual y cambiar de un producto a otro con tiempo muerto prácticamente nulo. La Fig. 1 muestra distribución típica de un tren de 400.000 t/año.
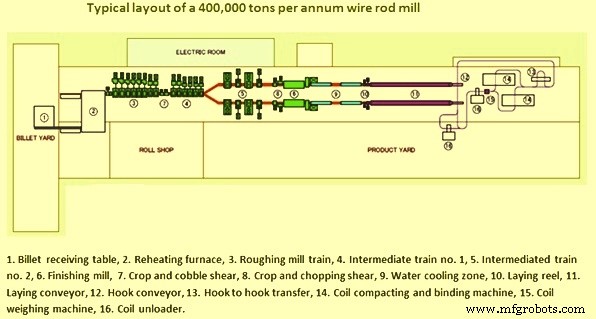
Fig. 1 Distribución típica de un tren de laminación de alambrón
Además, los trenes deben alcanzar altísima precisión con jaulas diseñadas para soportar altas cargas y cambios de temperatura. La combinación de tecnología de proceso, equipos mecánicos, componentes eléctricos y funciones de automatización es crucial para el diseño. Juntas permiten amplia gama de condiciones de proceso para las calidades deseadas. También el tren debe optimizarse para coste: maximización de rendimiento controlado por proceso, reducción de paradas, control de costes de mantenimiento.
Para cumplir requisitos, el acero para laminar alambrón puede necesitar elementos de aleación suficientes que aporten endurecimiento austenítico durante laminado en caliente y deterioro de conformabilidad en embutición en frío y límite de estirado, por aumento de dureza de la barra laminada. Por ello, se realizan costosos tratamientos térmicos (recocido) para ablandar el alambrón laminado en caliente. Para reducir costes simplificando el proceso global, se aplican sistemas de enfriamiento controlado en línea, pero se necesitan mejoras adicionales para satisfacer a clientes. Los productores han pasado a productos más sofisticados con tratamiento térmico en línea y tecnologías de laminado de precisión basadas en control de tensión más AGC (control automático de calibre). El calentamiento uniforme de lingotes y control de tensión durante laminado en caliente se usan generalmente para lograr precisión dimensional requerida, ya que en la práctica es difícil garantizar tolerancias estrechas con trenes convencionales en periodos prolongados.
Secuencias de garganta y diseño de pases
En trenes de alambrón es normal usar cilindros con gargantas. Secuencias comunes en trenes intermedios: «cuadrado-oval» y «falso redondo (redondo) oval». También extendido uso de «diamante-cuadrado», «diamante-diamante» y «garganta caja» aguas arriba en tren de desbaste. Existen otros diseños de pases. La secuencia patentada oval-redondo-redondo-redondo de Morgan está diseñada para laminado de alta reducción y procesado normalizado y termo-mecánico, mejorando calidad superficial y alargando vida de cilindros. El diseño de pase debe asegurar alto rendimiento y calidad adecuada, crucial para mantener coste de producción controlado.
Mejora de productividad y flexibilidad
Para mejorar productividad, los trenes se centran en minimizar tiempo muerto. La eficacia se potencia reduciendo tiempo y necesidad de cambio de cilindros al fabricar nuevas dimensiones finales, calidades y formas. Esto se logra mejorando rango de trabajo (flexibilidad de la serie). Flexibilidad mejorada: gran cantidad de calidades, formas y dimensiones distintas laminadas con mínimo cambio de programa de laminado. Cada calidad se caracteriza por su flujo de material específico (diferente expansión) al pasar por la garganta. También deben reducirse tiempo de arranque y espera para temperatura correcta según calidad. Sin embargo, diferentes ciclos de calentamiento siguen causando paradas excesivas cuando se laminan amplias gamas de calidades. Para satisfacer demandas actuales (lotes pequeños, numerosos aceros), los trenes modernos deben mostrar alto grado de flexibilidad.
Avances en tecnologías de producción (enfriamiento inter-jaula, adición de equipos de calibrado tras bloque de acabado convencional, instalaciones mejoradas de enfriamiento controlado) permiten laminado de precisión y proceso termo-mecánico controlado (TMCP), ampliando gama de alambrón de bajo y medio carbono, y fabricando alambrón apto para rutas de producción simplificadas o procesado directo.
Con tecnologías de laminado de alta precisión se logran bajas temperaturas de laminado de acabado, además de dimensiones mejoradas (tolerancias). La ubicación de laminador de calibrado compacto tras bloque de acabado es ventajosa no solo para mayor productividad, sino también para mejorar propiedades metalúrgicas. La capacidad de laminar a bajas temperaturas permite aprovechar beneficios de laminado termo-mecánico en refinamiento de grano para aumentar ductilidad y acortar tratamientos térmicos posteriores.
Sin embargo, varios parámetros deben considerarse en el proceso termo-mecánico: (i) ubicación de equipos de laminado, (ii) ubicación de enfriamiento por agua, (iii) tasas de laminado, (iv) temperaturas de acabado.
Ejemplo: la introducción de un mini-bloque ayuda a reducir temperaturas de acabado por debajo de 950 °C en un tren existente con limitaciones de fuerza de separación y potencia, que tenía temperaturas de acabado >1000 °C. Se necesita distancia adecuada entre tren sin torsión y laminador de calibrado para usar enfriamiento por agua y reducir temperatura del laminado. La ubicación del laminador de calibrado es importante para permitir tiempo de enfriamiento controlado e igualación antes de la reducción final, reduciendo riesgo de sobrecalentamiento del núcleo. Crucial para aceros especiales sensibles a grano grueso a altas temperaturas de acabado.
También se necesita combinación crítica de deformación y temperatura de acabado para promover microestructura uniforme. Procesos de recristalización estática y meta-dinámica dependen fuertemente de temperatura y deformación acumulada. Durante calibrado, sin deformación suficiente, o no se promueve adecuadamente la recristalización o se nuclean pocos sitios recristalizados, pudiendo ocurrir granos gruesos localizados.
La introducción de procesado termo-mecánico de alambrón lleva a mayor velocidad de acabado y grano austenítico más fino. Consecuencia: se debe usar diferente patrón de enfriamiento en transportador por diferente comportamiento de transformación y solapamiento de vueltas (acumulación de espiras en capa de bucle). Modelos matemáticos capaces de predecir evolución de austenita durante laminado en caliente y enfriamiento controlado de alambrón, pueden aplicarse eficazmente con datos de planta y tecnológicos actuales, para predecir efecto de configuración, prácticas de laminado y enfriamiento en evolución y uniformidad de microestructura.
Propiedades metalúrgicas superiores
Con laminador reductor y de calibrado entre bloque de acabado y cabezal de bobinado, zonas de enfriamiento por agua e igualación proporcionan temperaturas de entrada controladas, tan bajas como 750 °C, para lograr grano fino. Las propiedades mejoradas pueden reducir o eliminar costosos recocidos posteriores. Diversas calidades se benefician del laminado a baja temperatura:
- Alambrón para embutición en frío: menos pelado, reduciendo pérdidas. Pérdidas por pelado y material pueden reducirse hasta 30 % en ciertos aceros inoxidables y grados de titanio. Mejor conformabilidad y tolerancia excelente pueden suponer ahorro de chatarra hasta 50 % en procesos posteriores (ej. fabricación de tornillos).
- Alambrón para muelles: reducción de formación de martensita, especialmente en diámetros pequeños. Menor necesidad de tratamientos térmicos previos al estirado frecuentes.
- Alambrón calidad electrodo: microestructura refinada que permite mejor estirabilidad y grano fino que suprime formación de martensita.
- Alambrón calidad rodamientos: formación de microestructura pseudo-esferoidizada con carburos finos y bien dispersos. Evita la mayoría de recocidos de esferoidización posteriores, eliminando o reduciendo temperaturas y tiempos de mantenimiento. Reduce templabilidad eliminando formación de martensita.
- Alambrón calidad estirado: procesado a bajas temperaturas en laminador reductor/calibrado brinda ventajas a planta de estirado: (i) mejor descalado mecánico, rotura uniforme de calamina, reducción de martensita en superficie y menos roturas de hilo; (ii) uniformidad de tracción mejorada por excelente tolerancia y ovalidad; (iii) mayor vida de fileras, con mejor lubricación y estirado uniforme; (iv) configuración de fileras optimizada con tamaños no estándar mediante laminado a medida libre.
Muchos trenes actuales tienen sistemas de medición de calibre en línea y ajuste de garganta en línea. Estos sistemas permiten estar a cota en la primera barra laminada y tener control total del laminado sin necesidad de barras de prueba.
Inspección de defectos superficiales
Métodos tradicionales en trenes de alambrón para detectar defectos superficiales son rudimentarios: ataque químico y limado, prueba de upset, inspección visual, etc. Todos resultan imprácticos considerando la cantidad de material que produce un tren moderno de alta velocidad y el entorno hostil en que trabaja el personal de control de calidad. Los consumidores de productos laminados en caliente exigen siempre mejor calidad superficial. Los esfuerzos para mejorar calidad del producto expedido han debido desplazarse de mera inspección a mejora de proceso.
Escondidos en los procesos de fundición y laminado hay fuentes potenciales de defectos superficiales. Encontrarlas requiere ingenio. Quien conoce la mejora de proceso entiende la importancia de una buena variable de respuesta para medir fiablemente efectos de cambios en el proceso.
Poco sirve y a menudo perjudica ajustar variables de proceso sin forma clara de medir resultados. Dadas las condiciones del tren, la variable de respuesta para calidad superficial ha sido esquiva, pero un sistema de inspección por corrientes inducidas en línea ha mostrado promesa. Es el único método disponible hoy para detectar problemas potenciales de producción antes de que conduzcan a pérdidas severas de calidad y material, y a la vez realiza detección fiable de defectos en producto laminado. Ha probado ser dispositivo muy útil para encontrar muchos tipos de defectos superficiales en bobinas de alambrón laminado en caliente. Aún no está claro si detecta costuras laminadas herméticamente. Aún más impresionante ha sido su capacidad para indicar efectos de cambios deliberados o no planificados en los procesos que produjeron la bobina.
Proceso de manufactura
- EDM de Hundimiento vs. EDM de Hilo: Diferencias Clave y Aplicaciones Prácticas
- Laminadores: Tipos, Procesos y Aplicaciones
- 5 Beneficios y Aplicaciones Esenciales de la Tecnología Wire EDM
- Alambre de Molibdeno: Tipos, Propiedades y Aplicaciones Industriales
- Alambres de titanio: Tipos, propiedades y aplicaciones industriales
- Aleación 3 (C17510) TB00: Barras y Varillas de Alto Rendimiento
- Aleación 3 (C17510) TD04: Barras y Varillas de Alto Rendimiento – Conductividad y Resistencia Superiores
- UGI® 4362 Barras Recocidas, Laminadas en Caliente, Torneadas y Alambrón – Resistencia Superior y Resistencia a la Corrosión
- AMPCO® 8 Barras Extruídas y Estiradas: Bronce de Aluminio de Alta Resistencia para Rendimiento Superior
- UGI® 4062 Barras Laminadas en Caliente Recocidas y Alambrón: Acero Inoxidable Dúplex Premium
- Varillas de Epoxi RM511A – Alta Resistencia, Estándar IEC 61212, Composite de Tela de Vidrio para Alta Temperatura