



Inspección y acondicionamiento avanzado de lingotes para barras de acero y alambrón de automoción
Instalaciones de inspección y acondicionamiento de lingotes
Un porcentaje considerable de barras de acero y alambrón se destina a piezas de seguridad de automóviles tras someterse a procesos posteriores (secundario y terciario). Los requisitos de calidad para estos productos se diversifican cada vez más, considerando la trabajabilidad en las etapas de procesamiento posterior y las condiciones de uso de las piezas finales. Además, ha aumentado la necesidad de garantía de calidad a lo largo de toda la longitud de barras y alambrón, lo que obliga a las acerías a aplicar normas de calidad muy estrictas. Por ello, la fiabilidad de la inspección y acondicionamiento de los lingotes —material de partida para la producción de barras y alambrón— ha cobrado una importancia crítica.
Según la aplicación, los lingotes requieren inspección superficial y acondicionamiento para minimizar imperfecciones. Los métodos estándar consisten en inspección visual bajo luz blanca o inspección por partículas magnéticas húmedas bajo luz UV negra. Normalmente, las acerías granallan la superficie del lingote para eliminar la calamina y mejorar la visibilidad de la superficie, según el tipo de defectos que se busquen detectar. Las imperfecciones se marcan al detectarse y esas zonas se acondicionan, generalmente mediante rectificado mecánico y, a veces, escarificado.
Diferencias entre lingotes laminados y de colada continua
Las técnicas tradicionales de inspección (salvo la visual) están orientadas a detectar defectos con componente longitudinal significativo (costuras, solapes de laminación, lengüetas, etc.). Los lingotes de colada continua, en cambio, presentan defectos de naturaleza distinta: poros, roturas en esquinas, marcas de reciprocación, escoria atrapada, interrupciones de vaciado, doble piel, solapes, etc. Estos defectos requieren equipos de inspección diferentes, ya que las técnicas diseñadas para lingotes laminados resultan poco útiles para detectar los nuevos tipos de defectos.
La inspección y acondicionamiento de lingotes juegan un papel decisivo en la garantía de calidad de barras y alambrón, porque un pequeño defecto superficial del lingote se alarga durante el laminado y se convierte en un defecto extenso del producto, encareciendo el acondicionamiento y dificultando la garantía de calidad en toda la longitud. Por tanto, las acerías deben mejorar la capacidad de detección de defectos mediante inspección mecanizada y automatizada, eliminando errores sensoriales humanos.
Componentes de una línea de inspección y acondicionamiento
Una línea principal comprende: (i) recepción de lingotes, (ii) mesas de rodillos para desplazamiento, (iii) granalladora para limpieza superficial, (iv) enderezadora de lingotes, (v) equipos de inspección, (vi) rectificadora automática, (vii) instalaciones de rectificado manual, (viii) corte de lingotes, (ix) marcado, y (x) parrilla de extracción. La línea debe cumplir:
- Operar integrada con trazabilidad constante del material desde almacén o colada continua hasta la extracción.
- Realizar acondicionamiento primario por granallado para eliminar calamina y defectos superficiales leves, dejando acabado apto para inspección.
- Garantizar inspección precisa antes del acondicionamiento para no perder defectos.
- Proveer infraestructura moderna y puesto de trabajo ergonómico, con interfaz amigable, para inspección segura y cómoda sin operador dentro del equipo.
- Asegurar registro fiable de datos de defectos y transmisión precisa a la rectificadora para ciclo automático completo.
- Garantizar eliminación mínima de material, lo más cerca posible de las zonas con defectos, reduciendo costes de energía y consumibles (muelas).
- Ofrecer herramientas hardware/software para interconectar con sistemas de monitorización de calidad de colada continua, permitiendo análisis predictivos.
- Operar en amplio rango de temperaturas superficiales para aprovechar, en rectificado, mayores tasas de eliminación de metal.
Inspección automatizada y marcado
En líneas modernas con inspección mecanizada/automatizada, los defectos detectados se marcan en la posición exacta mediante pulverización automática de pintura. Los lingotes con defectos que superan tolerancias se clasifican automáticamente para reparación; también pueden clasificarse por longitud.
El sistema de inspección en línea detecta defectos con alta precisión y fiabilidad según criterios que varían según el uso final del producto. Los criterios se eligen para cumplir tolerancias de defectos del cliente, sin detectar inhomogeneidades superficiales irrelevantes para el procesamiento posterior.
Técnicas de inspección
Existen varias técnicas (Fig. 1):
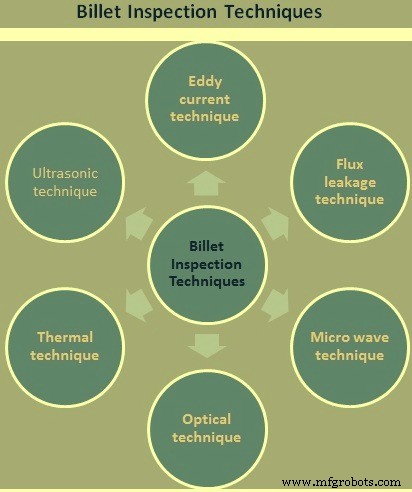
Fig. 1 Técnicas de inspección de lingotes
Técnicas de corrientes inducidas (Eddy current)
Bien establecidas para productos laminados a temperaturas normales y altas. Los problemas de ingeniería a temperaturas elevadas se han resuelto, pues los sistemas se usan comúnmente a temperaturas de laminado.
Para lingotes de colada continua, se requiere paso de inspección de 1–2 mm para detectar poros. Un método común usa un disco de alta velocidad con sondas sobre la superficie; con seis sondas se necesitan 6.000–12.000 rpm para paso ~1 mm a velocidad longitudinal 0,5–1,0 m/s. Requiere sondas pequeñas y holguras de 1–2 mm, presentando problemas técnicos e insensibilidad a defectos transversales; la resolución de poros sigue en duda.
Una alternativa: arrays de sondas en bloque sobre el lingote en movimiento. Este arreglo detecta grietas transversales en caras, marcas de reciprocación, doble piel, parches de escoria/interrupciones de vaciado. Útil para varios defectos de colada continua, pero la detección de poros sigue siendo problemática.
Una sonda de corrientes inducidas arrastrada puede identificar grietas transversales en esquinas y, en menor medida, longitudinales.
Técnicas de fuga de flujo (Flux leakage)
Sistema de inspección por partículas magnéticas basado en fuga de flujo, probado pero solo apto para lingotes fríos. Los sensores magnéticos escanean la superficie directa o indirectamente (cinta contactando transfiere imagen magnética a cabeza lectora). En ambos casos hay límite de temperatura del lingote para ensayo satisfactorio. Intentos en lingotes de colada continua dan resultados decepcionantes: defectos como poros, grietas transversales y otros con componente transversal escapan a la detección, y el nivel de marcados espurios es muy alto. Este nivel es tan significativo como la eficiencia de detección.
El intervalo de escaneo ya comentado para corrientes inducidas es igualmente aplicable, al usarse medios mecánicos para crear barrido transversal. Por tanto, se considera inapropiado para lingotes de colada continua.
Técnicas de microondas
Concepto bastante nuevo, aplicado en entornos de laboratorio muy específicos. Su aplicación propuesta a inspección en línea en acería se considera única. El detector puede montarse a decenas de mm de la superficie, reduciendo susceptibilidad a daño mecánico. El área de inspección es relativamente grande, por lo que responde solo a defectos de gran área o grietas (longitudinales/transversales). Muestra mérito pero el coste capital por cabeza detectora es alto.
Técnicas ópticas
Ofrecen solución más sencilla desde ingeniería: detectores pueden colocarse lejos de la superficie y examinar toda la longitud a velocidades normales de línea.
Gran desventaja: incapacidad para discriminar por profundidad o severidad; la diferenciación se basa en imagen blanca/negra. Es necesario procesado de señal de vídeo para reconocer patrones consistentes con cada tipo de defecto. También se requiere fuente de luz continua de alta intensidad para iluminación adecuada.
Técnicas térmicas
Se ha invertido mucho en extender cámaras térmicas/infrarrojas a inspección de lingotes a temperaturas de laminado. Varias técnicas usando radiación emitida y/o reflejada superpuesta, incluyendo síntesis de color. Objetivo: control de rectificación en caliente en línea antes de procesamiento posterior sin enfriar. Resultados variados, pero siempre los defectos deben ser bastante grandes para detectarse, lo que las hace inapropiadas.
Recientemente, un sistema térmico más refinado (Thermomatic de Elkem) induce energía térmica controlada en la superficie, que se observa con cámara IR sensible; las imágenes térmicas se correlacionan para identificar costuras longitudinales. El rango de temperatura del lingote es estricto y el sistema es insensible a defectos con orientación transversal, limitando su aplicación en colada continua.
Técnicas ultrasónicas
Pobre resolución de defectos por obscurecimiento con ondas dispersadas de otros defectos. Requiere ondas superficiales para identificar defectos superficiales; con métodos convencionales, proporcionar acoplante adecuado a velocidades y temperaturas normales es problemático. La generación de ondas superficiales exige buen control del ángulo de entrada, dudoso con condiciones superficiales típicas de colada continua. Alternativa: métodos electromagnéticos, pero sujetos a limitaciones ya descritas en fuga de flujo.
Selección de técnicas de inspección
Tres métodos resultan más útiles para lingotes de colada continua: (i) ópticas, (ii) microondas, (iii) corrientes inducidas.
- Sistema óptico con iluminación correcta resuelve áreas defectuosas pequeñas (poros), que la mayoría de métodos no identifican. También responde a otros defectos que aparecen en relieve bajo iluminación incidente.
- Sistema de microondas: holgura de trabajo razonable (~30 mm), resuelve defectos de gran área y grietas longitudinales/transversales ≥10 mm. Marcas de reciprocación e interrupciones de vaciado generan respuestas significativas.
- Array de sondas de corrientes inducidas: posicionado más cerca (~3 mm), pero mejor resolución en detección de grietas transversales, interrupciones de vaciado, marcas de reciprocación, etc., que la técnica de microondas.
Instalaciones de acondicionamiento de lingotes
La contradicción principal del acondicionamiento superficial por rectificado u otras tecnologías es que se logra la calidad requerida pero se genera pérdida de rendimiento. El objetivo económico es proporcionar la calidad superficial requerida minimizando la pérdida de rendimiento.
Práctica común en muchas acerías: rectificado de toda la superficie basado en datos empíricos de posición y profundidad de defectos. Aunque los lingotes se inspeccionen con sistemas de detección poco fiables, a menudo se aplica rectificado total para ir a lo seguro y eliminar todos los defectos, especialmente en calidades altas.
La eficiencia económica se logra si las grietas se identifican y eliminan selectivamente. El sistema de inspección con identificación automática por cámara proporciona solución única para reconocimiento fiable y reproducible de grietas en cualquier dirección. Además, la posición de grietas se almacena y los datos se envían a las rectificadoras aguas abajo.
Las grietas identificadas se muestran en pantalla en la cabina del operador de la rectificadora. Los movimientos de la mesa de rectificado (donde va sujeto el lingote) se sincronizan con la pantalla. El operador usa joysticks para aproximar y rectificar grietas. Para verificar eliminación exitosa, un sistema de iluminación especial ayuda a la comprobación visual. Esta combinación permite rectificado manual selectivo o total si la tasa de defectos supera un límite definido. La decisión inicial del método de rectificado la toma el sistema de detección y se transmite al operador, que puede aceptarla o anularla.
En sistemas automáticos de inspección y rectificado, las coordenadas de grietas determinadas por el sistema de detección se envían al control de la rectificadora para rectificar automáticamente. La máquina se aproxima a las grietas en direcciones longitudinal y transversal con los datos de coordenadas y ejecuta el rectificado. La labor del operador es solo supervisar.
La eliminación exitosa de grietas puede controlarse automáticamente mediante sistema de detección de eliminación de grietas: cámara industrial, iluminación especial y software adaptado. Esta combinación brinda el máximo nivel de automatización, permitiendo rectificado parcial de grietas, total de superficies y redondeo de esquinas del lingote.
El sistema de trazabilidad de material requerido para operación automatizada también permite registrar y almacenar resultados de inspección y rectificado como historial de cada lingote. El acondicionamiento pasa a formar parte de un sistema integrado de gestión de calidad en todo el proceso productivo hasta el producto final y su aplicación. Otra ventaja: los datos de inspección de cada lingote pueden relacionarse con el proceso productivo anterior.
Proceso de manufactura
- Modernizando la Gestión de Instalaciones: Tendencias Clave para un Crecimiento del 40% en Construcción
- Estándar ANSI/ASHRAE/ACCA 180-2008: Guía Integral para Inspección y Mantenimiento de HVAC
- TOTAL y SKF diseñan estrategia integrada de mantenimiento e inspección para plantas de gas en Indonesia
- Robot Autónomo de Inspección de Bajo Coste: Diseño, Desarrollo y Validación en Campo
- ExRobotics y Yokogawa se asocian para ofrecer robots de inspección avanzados para entornos peligrosos en todo el mundo
- Aprovechando IA y robótica en sistemas multi-inspección para producción impecable
- Por Qué las Pruebas e Inspecciones de Equipos Son Esenciales: 4 Razones Clave
- Desbloqueando la Precisión: Cómo la Inspección Robótica Mejora la Calidad y Eficiencia en Fabricación
- Inspecciones de Grúas Puente: Cuándo, Por Qué y Cómo Garantizar la Seguridad
- Inspección OSHA de grúa puente: Directrices esenciales de seguridad y cumplimiento
- Inspección e Ingeniería Inversa 2D y 3D Acelerada para Análisis de Precisión de Chapa y Componentes