



Inspección integral de calidad de fundición: Métodos de ensayo superficial, interno y no destructivos
La inspección de fundiciones incluye principalmente inspección dimensional, inspección visual de apariencia y superficie, análisis de composición química y prueba de propiedades mecánicas. Para fundiciones con altos requisitos, también se requiere prueba no destructiva. Por ejemplo, las técnicas de prueba no destructiva para inspección de calidad de fundiciones de hierro dúctil incluyen prueba de penetrante líquido, prueba de corrientes de Foucault, prueba de partículas magnéticas, prueba radiográfica y prueba ultrasónica.
Pruebas de defectos superficiales y sub-superficiales de fundiciones
Prueba de penetrante líquido
La prueba de penetrante líquido se usa para inspeccionar varios defectos abiertos en la superficie de fundiciones, como grietas superficiales, poros superficiales y otros defectos difíciles de encontrar a simple vista.
La prueba de penetrante comúnmente usada es la prueba de tinte, que consiste en humedecer o rociar el penetrante de alta permeabilidad en la superficie de la fundición, infiltrar el penetrante en los defectos abiertos, limpiar rápidamente la capa de penetrante y luego rociar el revelador de secado fácil en la superficie de la fundición. Después de que el penetrante que queda en los defectos abiertos es succionado, el revelador se tiñe, de modo que refleja la forma, tamaño y distribución de los defectos.
Se señala que cuanto más lisa sea la superficie a probar, mejor será el efecto de la prueba de penetración. La superficie pulida por la amoladora tiene la mayor precisión de prueba, e incluso se pueden detectar grietas intergranulares.
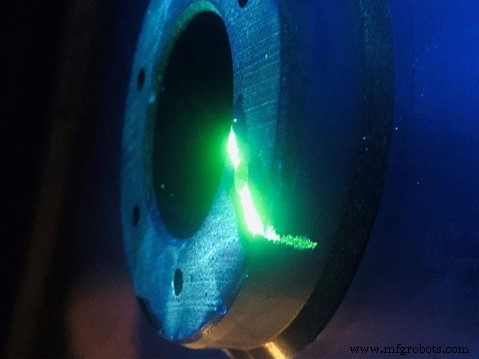
Además de la prueba de tinte, la prueba de penetrante fluorescente también es un método de prueba de penetrante líquido comúnmente usado. Necesita estar equipada con una lámpara ultravioleta para observación de irradiación, y la sensibilidad de prueba es mayor que la prueba de tinte.
Prueba de corrientes de Foucault
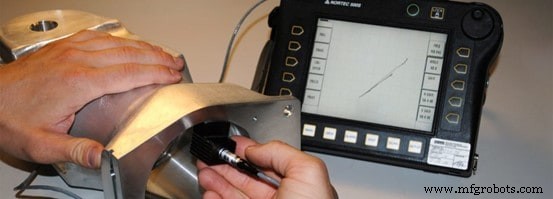
La prueba de corrientes de Foucault es adecuada para probar defectos por debajo de la superficie que generalmente no superan 6-7 mm de profundidad. La prueba de corrientes de Foucault se divide en dos tipos: método de bobina colocada y método de bobina pasante.
Cuando la pieza de prueba se coloca cerca de la bobina con corriente alterna, el campo magnético alterno que entra en la pieza de prueba puede inducir corriente de Foucault que fluye en dirección perpendicular al campo magnético de excitación en la pieza de prueba. La corriente de Foucault producirá un campo magnético opuesto a la dirección del campo magnético de excitación, lo que reducirá parcialmente el campo magnético original en la bobina, resultando en el cambio de impedancia de la bobina.
Si hay defectos en la superficie de la fundición, las características eléctricas de la corriente de Foucault se distorsionarán, para detectar la existencia de defectos. Las principales desventajas de la prueba de corrientes de Foucault son que no puede mostrar directamente el tamaño y la forma de los defectos detectados. Generalmente, solo puede determinar la posición superficial y la profundidad de los defectos. Además, su sensibilidad para la prueba de pequeños defectos abiertos en la superficie de la fundición no es tan sensible como la prueba de penetrante.
Prueba de partículas magnéticas
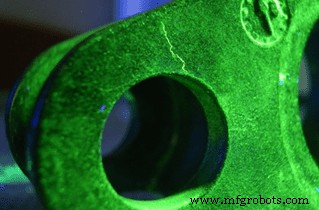
La prueba de partículas magnéticas es adecuada para probar defectos superficiales y defectos a varios milímetros de profundidad por debajo de la superficie. Requiere equipo de magnetización DC (o AC) y partículas magnéticas (o suspensión magnética) para la prueba.
El equipo de magnetización se usa para generar un campo magnético en las superficies interna y externa de la fundición, y las partículas magnéticas o suspensión magnética se usan para revelar defectos. Cuando se genera un campo magnético dentro de un cierto rango de la fundición, los defectos en el área magnetizada generarán un campo magnético de fuga. Cuando se espolvorean las partículas magnéticas o suspensión, la partícula magnética es atraída, de modo que los defectos pueden mostrarse.
Los defectos revelados por la prueba de partículas magnéticas son básicamente aquellos que cruzan la línea de fuerza magnética, pero los defectos de tira larga paralelos a la línea de fuerza magnética no pueden mostrarse. Por lo tanto, es necesario cambiar constantemente la dirección de magnetización durante la operación para asegurar que cada defecto en dirección desconocida pueda ser probado.
Pruebas de defectos internos de fundiciones
Para defectos internos, los métodos de prueba no destructiva comúnmente usados son la prueba radiográfica y la prueba ultrasónica. Entre ellos, el efecto de la prueba radiográfica es el mejor. Puede obtener una imagen intuitiva que refleja el tipo, forma, tamaño y distribución de defectos internos. Sin embargo, para fundiciones grandes y gruesas, la prueba ultrasónica es muy efectiva, lo que puede medir con precisión la ubicación, tamaño equivalente y distribución de defectos internos.
Prueba radiográfica
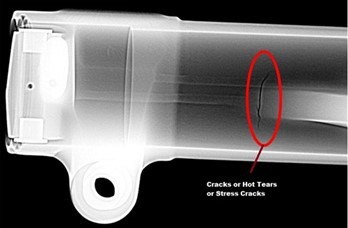
La prueba radiográfica, generalmente Rayos X o γ-Ray como fuente de rayos, se necesita el equipo generador de rayos y otras instalaciones auxiliares. Cuando la fundición está expuesta al campo de rayos, la intensidad de radiación del rayo será afectada por los defectos internos de la fundición. La intensidad de radiación emitida a través de la fundición varía localmente con el tamaño y naturaleza de los defectos, formando una imagen radiográfica de los defectos, que es imagenada y registrada por película radiográfica.
El método de registro por imagen de película radiográfica es el método más comúnmente usado, que se conoce comúnmente como prueba radiográfica. La imagen de defecto reflejada por radiografía es intuitiva, y la forma, tamaño, cantidad, posición plana y rango de distribución de defectos pueden presentarse.
Prueba ultrasónica
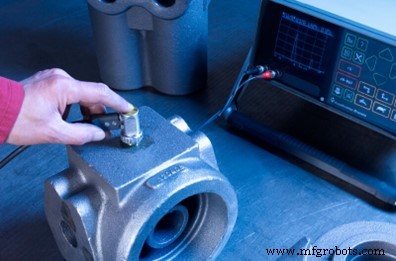
La prueba ultrasónica usa la propagación de haces de sonido con energía de sonido de alta frecuencia dentro de la fundición para generar reflexiones cuando golpean las superficies internas o defectos. La magnitud de la energía acústica reflejada es una función de la directividad y propiedades de las superficies internas o defectos y la impedancia acústica de tal reflector. La energía acústica reflejada de varios defectos o superficies internas puede así aplicarse para detectar la ubicación de los defectos, el espesor de la pared o la profundidad de los defectos por debajo de la superficie.
Como un método de prueba no destructiva ampliamente utilizado, la prueba ultrasónica viene con las principales ventajas: alta sensibilidad de prueba, que puede probar grietas pequeñas; gran capacidad de penetración, que puede detectar fundiciones de sección gruesa. Sus principales limitaciones son: difícil de interpretar formas de onda de reflexión para defectos discontinuos con dimensiones de contorno complejas y directividad pobre; estructuras internas indeseables, como tamaño de grano, microestructura, porosidad, contenido de inclusiones o precipitados finamente dispersos, también obstaculizan la interpretación de la forma de onda.
Tecnología Industrial
- Inspección Visual en Gestión de Activos y Control de Calidad: Mejores Prácticas y Técnicas Modernas
- Rectificadora Superficial Rotativa: Acabado de Precisión para Calidad Superior
- Elevando la Trazabilidad de Productos: Fortaleciendo Calidad y Seguridad
- Por Qué las Pruebas e Inspecciones de Equipos Son Esenciales: 4 Razones Clave
- Pruebas de Calidad de Soldadura: 10 Defectos Comunes y Consejos de Detección
- Guía Completa de Métodos de Prueba de PCB: Garantizando Calidad y Fiabilidad
- Ensayo no destructivo de fundiciones: Garantía de calidad y fiabilidad
- Pruebas completas de PCB: Fiabilidad asegurada con In-Circuit y Functional Testing
- Técnicas avanzadas de rectificado interno para piezas metálicas de precisión
- Guía Esencial de Control de Calidad e Inspección en Mecanizado CNC
- Pruebas e inspección robótica de piezas: Mejorando calidad y rendimiento