



Optimización de la colocación del canal de alimentación interno: Principios clave y errores comunes en fundición de precisión
El modo de solidificación y alimentación de la fundición de precisión está estrechamente relacionado con la ubicación del canal de alimentación interno. Generalmente, la ubicación de configuración del canal de alimentación interno debe conformarse al modo de solidificación y alimentación de la fundición.
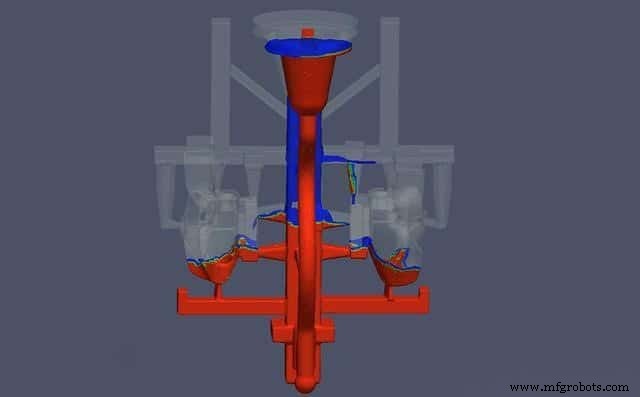
Principio de configuración de la ubicación del canal de alimentación interno
- Para fundiciones de precisión que requieren solidificación simultánea, el canal de alimentación interno se colocará en la pared delgada de la fundición, con un gran número y disposición dispersa, para que el metal fundido pueda llenar la cavidad del molde rápida y uniformemente y evitar el sobrecalentamiento local del molde de arena cerca del canal de alimentación interno.
- Para fundiciones de precisión que requieren solidificación direccional, el canal de alimentación interno se colocará en la pared gruesa de la fundición. Si hay un riser de alimentación, es mejor colocar el riser entre la fundición y el canal de alimentación interno, para que el metal fundido pueda introducirse en la cavidad del molde a través del riser, mejorando así el efecto de alimentación del riser, como cigüeñal de hierro dúctil, engranaje de acero fundido, etc.
- Para fundiciones de precisión con estructuras complejas, a menudo se utiliza el principio de "solidificación direccional débil" que combina solidificación direccional y simultánea para organizar la ubicación de configuración del canal de alimentación interno.
Es decir, el canal de alimentación interno se establece para cada zona de alimentación según los requisitos de solidificación direccional, mientras que toda la fundición se llena con múltiples canales de alimentación internos según los requisitos de solidificación simultánea. Esta configuración no solo permite que cada parte gruesa y grande de la fundición sea completamente alimentada sin cavidades de contracción y porosidad, sino que también reduce el estrés y la deformación al mínimo.
- Cuando el espesor de la pared de una fundición de precisión varía mucho y es necesario configurar el canal de alimentación interno para introducir metal fundido desde la pared delgada, se debe prestar atención al uso de hierro frío para acelerar la solidificación en la pared gruesa y ampliar el riser. Durante la fundición, medidas tecnológicas como la ignición del riser también deben tomarse para garantizar la alimentación en la pared gruesa.
Problemas comunes de la ubicación de configuración del canal de alimentación interno
- Debido a los granos gruesos cerca del canal de alimentación interno, no puede colocarse en áreas con requisitos de alta calidad de la fundición, y es mejor no colocarlo en la superficie no mecanizada, para evitar afectar la calidad de apariencia de la fundición. Para fundiciones de tubería con requisitos de resistencia a la presión, el canal de alimentación interno a menudo se coloca en el área de la brida para prevenir la contracción en la pared de la tubería.
- El canal de alimentación interno no debe dirigirse directamente contra el molde de arena, el núcleo de arena u otras partes débiles sobresalientes para prevenir el lavado de arena. Para fundiciones con cuerpo de revolución, el canal de alimentación interno se introducirá tangencialmente, y la dirección será consistente para que las impurezas se concentren y descarguen en el riser o en el jefe de proceso correspondiente.
- El canal de alimentación interno no debe colocarse cerca del hierro frío o soporte de núcleo para evitar reducir el efecto del hierro frío o causar la fusión prematura del soporte de núcleo.
- El canal de alimentación interno debe hacer que el metal fundido se inyecte a lo largo de la pared del molde, y no hacer que el metal fundido caiga sobre la superficie de la pared del molde por mucho tiempo para sobrecalentar localmente el molde de arena.
- La configuración del canal de alimentación interno debe ser propicia para el llenado estable del molde, escape y eliminación de escoria. La dirección de flujo del metal fundido que entra en la cavidad del molde desde cada canal de alimentación interno debe ser consistente para evitar ser desfavorable para la descarga de escoria y gas debido a la confusión de la dirección de flujo.
- Para aleaciones con gran tendencia a la contracción, como la fundición de acero fundido, la configuración del canal de alimentación interno no debe obstaculizar la contracción de la fundición, para evitar grandes tensiones o agrietamiento debido a la obstrucción de la contracción.
- El canal de alimentación interno se colocará en la superficie de partición tanto como sea posible para facilitar la operación de moldeo.
- La ubicación de configuración del canal de alimentación interno debe ser conveniente para abrir la caja de arena, limpiar la fundición y remover el sistema de colada, sin afectar el uso y la apariencia de la fundición.
- Bajo la premisa de cumplir con los requisitos de la fundición, el consumo de metal del sistema de colada se minimizará, y el tamaño de la caja de arena será lo más pequeño posible para reducir el consumo de arena de moldeo y metal fundido.
- El espesor transversal en la unión del canal de alimentación interno y la fundición generalmente será menos de la mitad del espesor de la pared de la fundición y no más de dos tercios como máximo. Al usar el sistema de colada cerrado, se establecerá una ranura de fractura en el canal de alimentación interno para prevenir daños a la fundición durante la limpieza.
Tecnología Industrial
- Prevención de Fallos de Transmisión en Camiones: Causas Clave y Soluciones
- Problemas de Generadores Industriales: Identifica y Resuelve los Fallos Más Comunes
- Forja, estampado y fundición: Entendiendo sus diferencias clave
- Certificación NADCAP: Mejora de la Calidad y Confianza en el Mecanizado de Precisión
- Herramientas de Medición de Precisión: Aprovechando la Metrología Digital para Control de Calidad Basado en Datos
- Los principales errores de diseño de PCB explicados: Análisis completo
- Top 6 Técnicas de Mecanizado CNC de Precisión que Todo Fabricante Debe Conocer
- Soluciones Efectivas a Problemas Frecuentes de Unión de Electrodos
- Fundición a presión: ventajas, desafíos y claves para fabricantes
- Problemas Comunes del Sistema de Refrigeración del Coche y Cómo Diagnosticarlos
- Fundición de Bronce Explicada: Proceso, Aplicaciones y Usos Industriales