



Problemas comunes en impresión 3D y soluciones expertas
En el uso de impresoras 3D (FFF/FDM), pueden aparecer problemas e imprevistos (especialmente en impresoras 3D no profesionales) al imprimir los modelos que el usuario necesita. Esto causa inconvenientes, retrasos y otros contratiempos que el usuario de la impresora 3D nunca quiere que le ocurran. Este artículo ofrece una serie de consejos sobre cómo resolver estos problemas típicos.
Ausencia de filamento al inicio de la impresión
Al empezar la impresión, puede ocurrir que no salga nada de filamento. Esto puede deberse a:
Altura de base muy cercana a la boquilla
Se soluciona haciendo un nivelado de la base.
Temperatura excesiva del extrusor
Debido a la espera al inicio de la impresión, puede ocurrir que el material que está al final del HotEnd se deposite en la base por efecto de la propia gravedad, causando ausencia de material en el momento de imprimir.
Mala regulación de la tensión del extrusor
Si el tensor está muy flojo, puede ocurrir que el filamento no avance por el extrusor; sin embargo, si está muy apretado, marcará el filamento causando mala calidad superficial.
Extrusor obstruido
Este problema es de los peores que pueden ocurrir. Cuando pasa, el primer paso es sobrecalentar la temperatura unos 10-20 °C respecto al último material usado e introducir un filamento de limpieza (Smart Clean) hasta que salga limpio y continuo.
Un buen truco es activar la opción de línea de contorno alrededor de la pieza (skirt) y así asegurar la salida de material del extrusor antes de empezar la impresión de la pieza en sí.
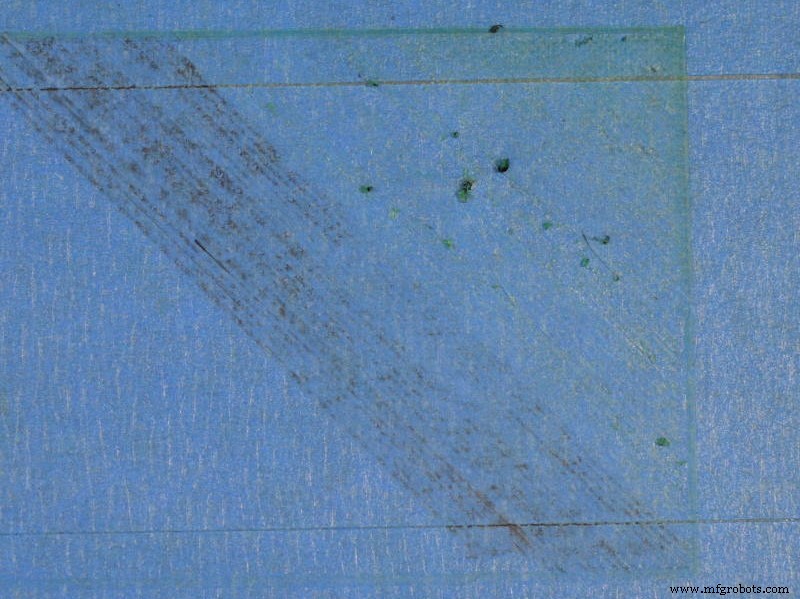
Imagen 1: Ausencia de filamento al inicio. Fuente: Simplify3D.
Problemas con la primera capa
Una vez solucionado el problema de falta de filamento al inicio, puede ocurrir que la primera capa impresa no se adhiera a la base. Esto puede deberse a:
Demasiada altura entre extrusor y base
Este problema se observa comprobando visualmente esta distancia cuando la impresora 3D está haciendo la primera capa.
Temperatura de base inadecuada
Ciertos tipos de filamentos necesitan que la base tenga temperatura superior a la ambiente, por ejemplo ABS. Si no se cumple este parámetro, seguro que aparece este problema. Aparte de la temperatura, hay materiales que requieren adhesivo para la base (DimaFix o Magigoo). Antes de aplicar estos adhesivos es aconsejable lavar bien la base.
Velocidad de impresión excesiva
Para la mayoría de impresoras 3D se recomienda velocidad de primera capa de 25 mm/s. Si se supera significativamente esta velocidad, el riesgo de que la primera capa no se adhiera es muy alto.
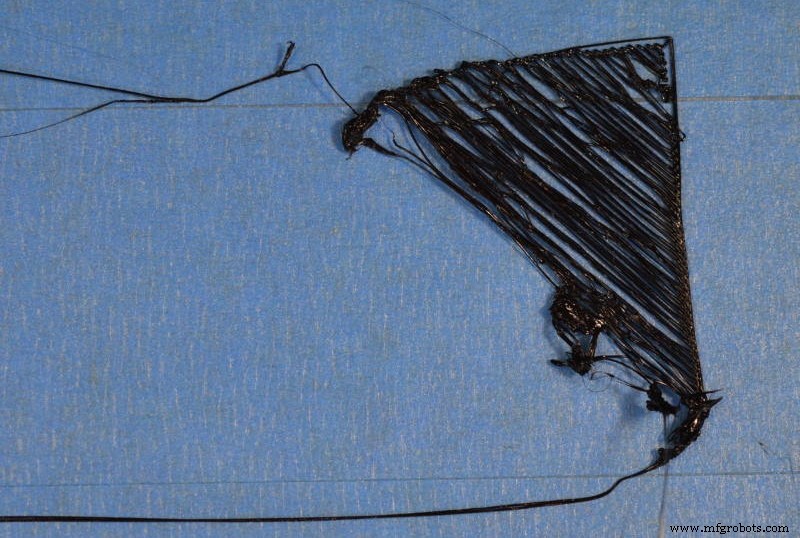
Imagen 2: Problemas con la primera capa. Fuente: Simplify3D
Hilos alrededor de la pieza(s)
Es común ver en impresiones 3D hilos de material rodeando la pieza o entre piezas que se fabrican simultáneamente. Este error suele deberse a parámetros vinculados a la retracción del extrusor:
Distancia de retracción insuficiente
Este error es muy común en sistemas "bowden", donde hay larga distancia entre el motor del extrusor y el Hotend. Esta distancia varía con el tipo de material, siendo 8 mm una buena medida para empezar y aumentar si persiste el problema.
Velocidad de retracción
Para este parámetro hay que considerar el tamaño de la pieza y la distancia entre piezas. Si la pieza o distancia es pequeña, se necesita más velocidad para dar tiempo al motor del extrusor a hacer el recorrido de retroceso del filamento. Si la velocidad es excesiva, se crearán burbujas dentro del HotEnd y la polea del extrusor marcará mucho el filamento.
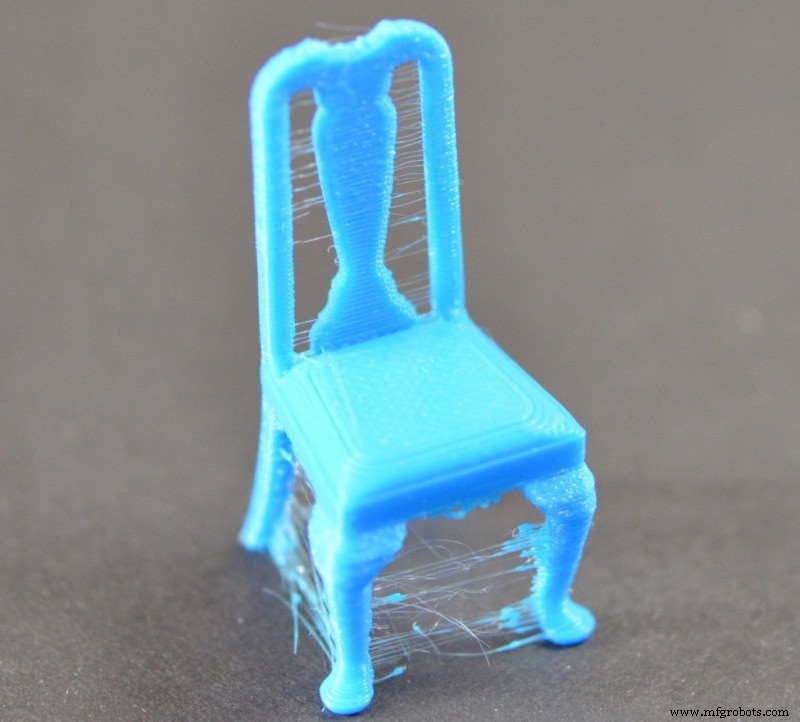
Imagen 3: Hilos alrededor de la pieza. Fuente: Simplify3D
Puntos negros (carbonizados) en la pieza impresa
Cuando este error de impresión es visible, es porque había restos de filamento en el exterior de la boquilla. Estos depósitos se vuelven viscosos con la temperatura y con el movimiento del extrusor se transfieren hasta llegar a la pieza que se está imprimiendo. Estos depósitos suelen ocurrir al inicio de la impresión, cuando el extrusor hace el "home" del eje Z, restos que cuelgan de la boquilla se colocan en su exterior. Para evitar el problema, al inicio de la impresión hay que comprobar que no ocurre, y en caso de que ocurra, retirar el filamento de la boquilla con pinzas.
Piezas a medio hacer
Este problema es de los peores por el retraso que ocurre en el tiempo de impresión de una pieza, y porque ocurre por razones fáciles de corregir. Antes de empezar una impresión, asegúrate de que la cantidad de filamento disponible es suficiente, pesando el filamento. Un truco práctico (piezas pequeñas o medianas) para aproximar la longitud de filamento disponible es medir el diámetro del filamento enrollado, calcular su perímetro y multiplicarlo por el número de vueltas en la bobina. Otra razón puede ser que ocurra un solape del filamento, impidiendo que el material entre en la polea del motor del extrusor. Finalmente, si el tensor de la polea del extrusor no tiene suficiente apriete, el filamento no avanzará por él, parando la salida de material por la boquilla.
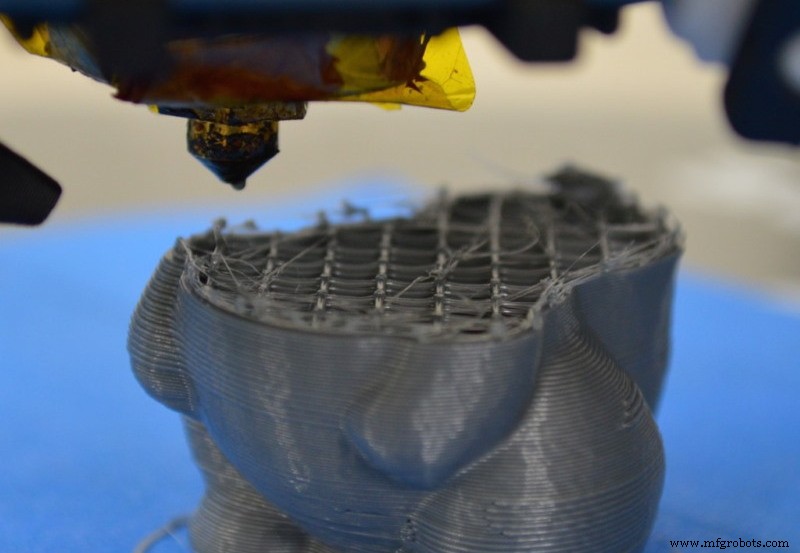
Imagen 4: Piezas a medio hacer. Fuente: Simplify3D
Separación entre capas
La impresión 3D FDM funciona construyendo objetos capa a capa hasta obtener la forma deseada. Si las capas adyacentes no se unen correctamente, la pieza final puede romperse por la unión de capas. Este problema puede deberse a dos razones:
Altura de capa excesiva
Durante la impresión 3D de una pieza, hay que asegurar que cada capa que se fabrica presiona sobre la inferior lo suficiente para que ambas se unan de forma resistente. Como regla general, la altura de capa no puede ser más del 80 % del diámetro de salida de la boquilla. Por ejemplo, usando boquilla de 0,4 mm, la altura de capa no debería ser mayor de 0,32 mm. Si se detecta separación entre capas durante la impresión, se recomienda reducir la altura de capa.
Temperatura de extrusión demasiado baja
Una vez verificada que la altura de capa es correcta, pero persiste la separación entre capas, el problema está en la temperatura de extrusión. Si la temperatura alcanzada por el filamento no es lo bastante caliente, la adherencia con la capa inferior será mala, lo que causará que la pieza se rompa fácilmente. Por ejemplo, el PLA puede imprimirse a 180 °C pero cuando un usuario hace piezas a altas velocidades (60 mm/s), la temperatura de extrusión no es suficiente para que las capas se adhieran fuertemente, por lo que hay que aumentar la temperatura en intervalos de 10 °C hasta lograr buena unión entre capas.
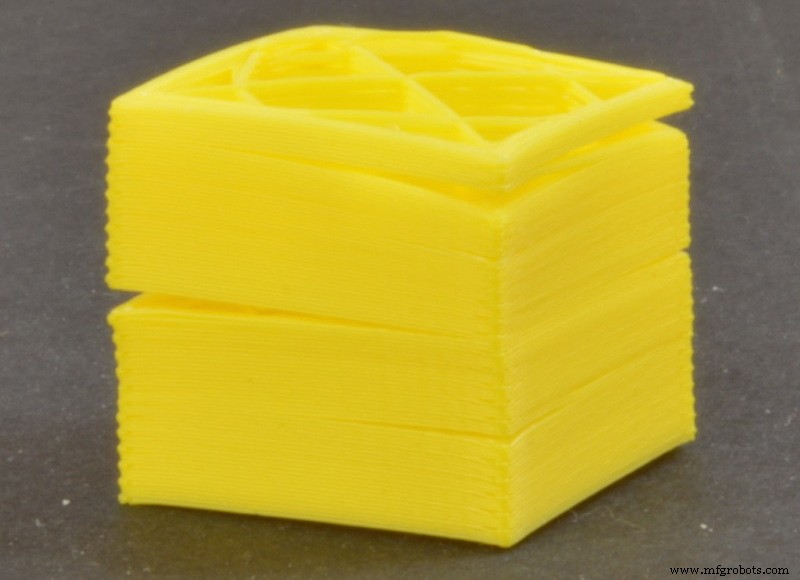
Imagen 5: Separación entre capas. Fuente: Simplify3D
Falta de material entre capas exteriores y relleno (overlap)
Este síntoma se determina fácilmente, basta observar la pieza con atención unos segundos y ver la separación entre capas exteriores y relleno. Para solucionarlo, hay que aumentar el porcentaje de "overlap", que suele ser 15 %, subiéndolo a 20 % o 25 % si se tiene este problema.
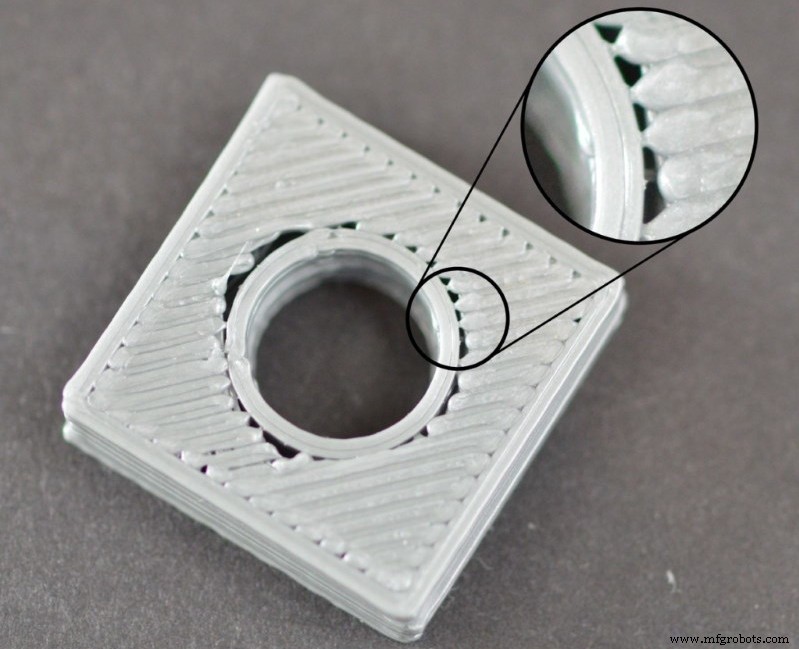
Imagen 6: Overlap. Fuente: Simplify3D
Warping (Deformación de base)
Se llama "warping" al abombamiento de las capas de una pieza que están en contacto con la base. Este abombamiento es común en materiales como ABS, materiales con altas temperaturas de extrusión y que tienden a deformarse al enfriar. Para evitarlo solemos recurrir a:
Base de impresión caliente
Actualmente la mayoría de impresoras 3D FDM tienen base caliente. Para materiales sensibles a cambios de temperatura, como ABS, usar temperatura de base de 100-120 °C es clave para mantener estabilidad dimensional.
Cámara cerrada
Cuando un usuario desea hacer piezas en ABS de tamaño medio o grande, usar solo base caliente no basta para evitar warping. En este caso la impresora 3D debe tener cámara cerrada y, si se necesitan piezas de gran volumen, se recomienda ambiente calefactado.
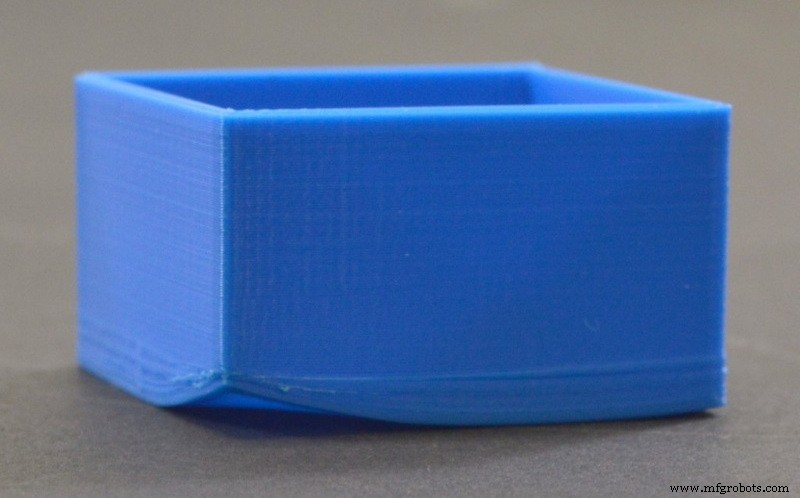
Imagen 7: Warping. Fuente: Simplify3D
Huecos entre pasadas de la última capa
Cuando se observa un mal acabado de la capa superior, con aspecto que transmite sensación de falta de material, puede deberse a un relleno interno poco denso, con huecos demasiado grandes y difíciles de cubrir. Otro factor que produce esto es un número insuficiente de capas superiores para cubrir completamente la superficie. Este error también puede aparecer por flujo de filamento insuficiente, especialmente en piezas grandes, donde las pasadas continuas son grandes. Para comprobar si hay problema de bajo flujo, se hace una comprobación de medidas externas; si son menores, el flujo debe aumentarse de 5 % en 5 % hasta que la pieza tenga la medida del diseño.
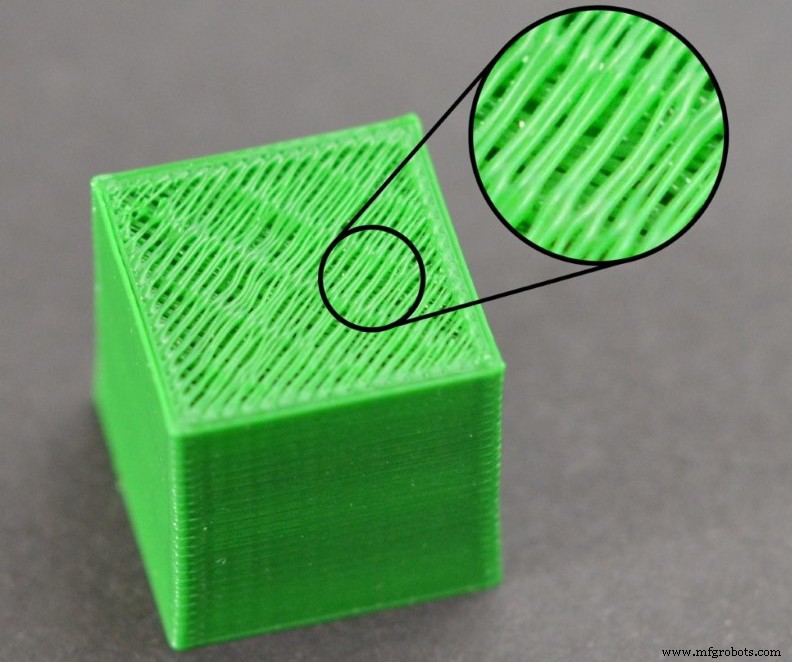
Imagen 8: Huecos entre pasadas de la última capa. Fuente: Simplify3D
Conclusión
Con todo lo explicado, los usuarios de una impresora 3D FDM deberían saber resolver la mayoría de problemas que pueden ocurrir en el día a día de la impresión 3D.
Impresión 3d
- Mantenimiento reactivo: Desafíos comunes, soluciones probadas y el camino hacia la gestión proactiva de activos
- Principales Cuellos de Botella en Flujos de Trabajo de Impresión 3D y Soluciones Probadas
- 5 problemas comunes en impresión 3D de metal y cómo resolverlos
- Soluciones MedTech Rápidas y Fiables: El Papel de la Impresión 3D en la Respuesta al COVID-19
- Fabricación ágil e impresión 3D: Guía para producción rápida y personalizada
- Revolucionando Oil & Gas: Cómo la impresión 3D impulsa eficiencia y sostenibilidad
- 9 problemas de soldadura que encontrará: Soluciones expertas y prevención
- Problemas Comunes en Archivos Gerber y Soluciones Expertas
- 19 Problemas Esenciales de Grabadoras Láser y Cómo Resolverlos
- Top 22 Problemas de Router CNC y Soluciones Expertas
- Top 13 Problemas de Cortadora Plasma CNC y Soluciones Expertas