



Los 13 principales desafíos en el moldeo por inyección de plástico y cómo resolverlos
Las ventajas del moldeo por inyección de plástico para métodos de fabricación de piezas incluyen velocidad de producción rápida, alta eficiencia, automatización de operación, flexibilidad de formas y tamaños. Además, los productos de moldeo por inyección son precisos en tamaño, fáciles de reemplazar, y las piezas del molde pueden formarse en formas complejas. Este método ecológico es adecuado para campos de procesamiento de moldeo como producción en masa y productos de formas complejas.
Sin embargo, aunque los operadores están familiarizados con máquinas específicas y habilidades operativas en el proceso de moldeo de piezas plásticas, los diversos defectos de moldeo por inyección rápido en diseño de molde y materiales son inevitables. El artículo tiene como objetivo problemas y soluciones del moldeo por inyección de plástico, principalmente como sigue:
Analizar las causas de estos problemas generados a partir de materias primas, piezas plásticas o diseño de molde, procesos de moldeo, etc., y proponer soluciones relacionadas.
1. Disparos cortos (Short Shots)
Los disparos cortos son un fenómeno en el que la cavidad del molde no puede llenarse completamente.
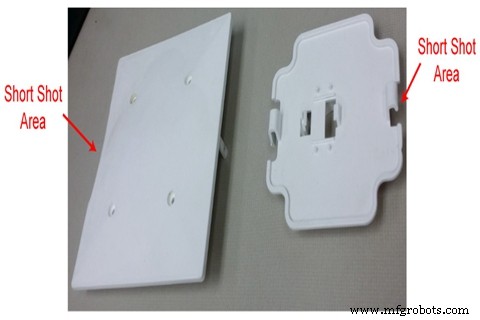
Causas: (1) Temperatura del molde, temperatura del material o presión y velocidad de inyección demasiado bajas (2) Plastificación desigual de materias primas (3) Mal escape de aire (4) Insuficiente fluidez de materias primas (5) La pieza es demasiado delgada o el tamaño de la entrada es demasiado pequeño (6) El polímero fundido se cura prematuramente debido a un diseño estructural irrazonable
Soluciones: Material: Usar materiales más fluidos. Diseño de molde: (1) Llenar la pared gruesa antes de llenar la delgada para evitar retención. (2) Aumentar apropiadamente el número de entradas y tamaño del canal para reducir la relación de proceso y resistencia al flujo (3) La posición y tamaño del orificio de escape debe establecerse adecuadamente para evitar el fenómeno de mal escape.
Máquina: (1) Verificar si la válvula de retención y la pared interior del cilindro de material están seriamente desgastadas (2) Verificar si el puerto de alimentación tiene material o si está puenteado.
Proceso: (1) Aumentar presión y velocidad de inyección para mejorar calor de cizallamiento (2) Aumentar cantidad de inyección (3) Aumentar temperatura del cilindro y temperatura del molde
2. Trampas de aire (Air Traps)
Las trampas de aire son que el aire queda atrapado en la cavidad creando burbujas en la pieza.
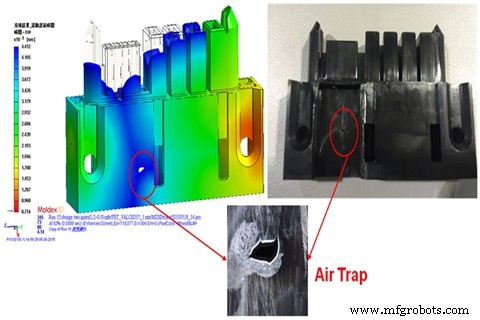
Causas: Causado por el aire incapaz de escapar de la superficie de partición, el émbolo o el ventilador cuando los dos frentes de fundición se encuentran.
Soluciones: Diseño estructural: Reducir inconsistencia de espesor y tratar de asegurar espesor de pared uniforme
Diseño de molde: (1) Añadir ventilador en el último lugar llenado (2) Rediseñar el sistema de entrada y canal
Proceso: (1) Reducir la velocidad de inyección de la última etapa (2) Aumentar la temperatura del molde
3. Fragilidad (Brittleness)
La fragilidad es que la pieza plástica se agrieta o rompe fácilmente en algún lugar
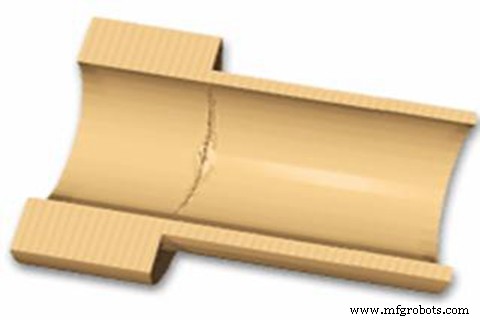
Causas: (1) Condiciones de secado inadecuadas; uso excesivo de materiales reciclados (2) Ajuste de temperatura de inyección incorrecto (3) La configuración del sistema de entrada y canal no es apropiada (4) La resistencia de la marca de fusión no es alta
Soluciones: Material: (1) Establecer condiciones de secado apropiadas antes del moldeo por inyección (2) Reducir el uso de materiales reciclados y aumentar la proporción de materias primas. (3) Usar plástico de alta resistencia. Diseño de molde: Aumentar el tamaño del canal principal, canal ramal y entrada
Máquina: Elegir un tornillo bien diseñado para hacer la distribución de temperatura más uniforme durante la plastificación
Proceso: (1) Reducir la temperatura del cilindro y boquilla (2) Reducir presión de retroceso, velocidad de tornillo y velocidad de inyección (3) Aumentar temperatura del material y presión de inyección, mejorar la resistencia de fusión
4. Marcas de quemadura (Burn Marks)
Las marcas de quemadura son que el gas en la cavidad no puede eliminarse a tiempo, resultando en ennegrecimiento al final del flujo.
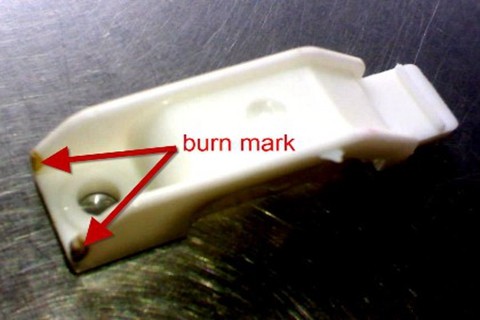
Causas: (1) El aire en la cavidad no puede eliminarse a tiempo. (2) Degradación del material: temperatura de fusión demasiado alta; velocidad de tornillo excesiva; diseño inadecuado del sistema de canal
Soluciones: Diseño de molde: (1) Añadir sistema de escape en lugar donde se genera fácilmente gas de escape (2) Aumentar el tamaño del sistema de canal
Proceso: (1) Reducir la presión y velocidad de inyección (2) Reducir la temperatura del cilindro (3) Verificar si el calentador y termopar funcionan correctamente.
5. Rebabas (Flash)
Significa que hay exceso de plástico en la línea de partición del molde o en la parte del expulsor.
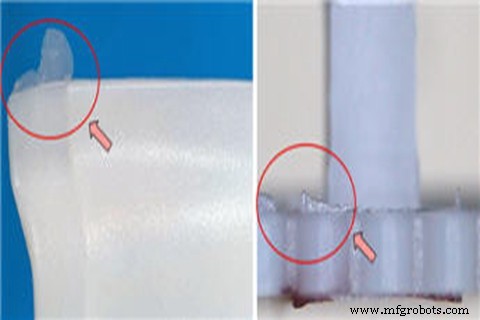
Causas: (1) Fuerza de sujeción insuficiente (2) El molde tiene defectos (3) Las condiciones de moldeo son irrazonables (4) Diseño inadecuado del sistema de escape
Soluciones: Diseño de molde: (1) Diseñar razonablemente el molde para asegurar que el molde pueda cerrarse cuando se cierra (2) Verificar el tamaño del orificio de escape (3) Limpiar la superficie del molde
Máquina: Configurar la máquina del tamaño apropiado. Proceso: (1) Aumentar el tiempo de inyección y reducir la velocidad de inyección (2) Reducir la temperatura del cilindro y boquilla (3) Reducir la presión de inyección y presión
6. Delaminación (Delamination)
Se refiere a la superficie de la pieza que puede pelarse capa por capa.
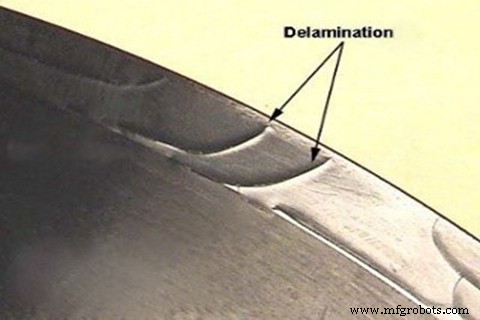
Causas: (1) Mezcla de otros polímeros incompatibles (2) Uso excesivo de agente de desmoldeo durante el moldeo (3) Temperatura de resina inconsistente (4) Humedad excesiva (5) La entrada y el canal tienen ángulos agudos
Soluciones: Material: Evitar impurezas incompatibles o materiales reciclados contaminados mezclados en las materias primas. Diseño de molde: Biselar todos los canales o entradas con ángulos agudos
Proceso: (1) Aumentar la temperatura del cilindro y molde (2) Secado apropiado del material antes del moldeo (3) Evitar usar demasiado agente de desmoldeo
7. Chorro (Jetting)
Una traza de pulverización causada por el flujo de fundición demasiado rápido, generalmente serpenteante.
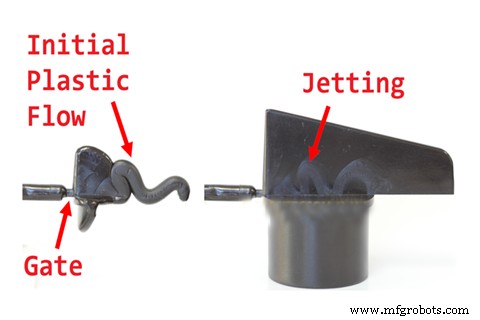
Causas: (1) El tamaño de la entrada es demasiado pequeño, y está enfrentando la superficie del producto con una gran área transversal (2) La velocidad de llenado es demasiado rápida
Soluciones: Diseño de molde: (1) Aumentar el tamaño de la entrada (2) Cambiar la entrada lateral a entrada de solape (3) Añadir pasador de parada frente a la entrada
8. Líneas de flujo (Flow Lines)
Las líneas de flujo son defectos de moldeo que son ondulados en la superficie del producto, conocidos como una especie de salto de rana causado por el flujo lento de la fundición.
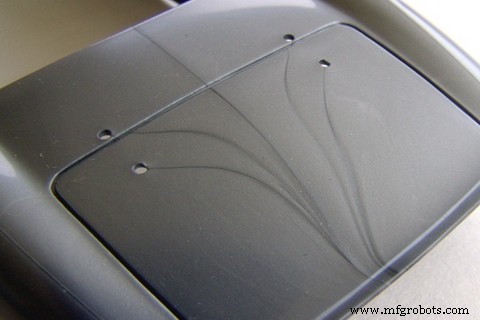
Causas: (1) Temperatura del molde y temperatura del material demasiado bajas (2) Velocidad y presión de inyección demasiado lentas (3) El tamaño del canal de flujo y entrada es demasiado pequeño (4) Debido a la estructura del producto, la aceleración es demasiado grande cuando el flujo de llenado es causado.
Soluciones: Diseño de molde: (1) Aumentar el tamaño del pozo frío en el canal (2) Aumentar el tamaño de los canales y entradas (3) Acortar el tamaño del canal principal o cambiar a canal caliente
Proceso: (1) Aumentar la velocidad de inyección (2) Aumentar presión de inyección y presión (3) Extender el tiempo de mantenimiento de presión (4) Aumentar la temperatura del molde y material
9. Niebla (Fog)
Una decoloración similar a nube ocurre cerca de la entrada. La razón es la fractura de la fundición.
Causas: Si la entrada es demasiado pequeña o la cavidad en la entrada de pegamento es demasiado delgada, la tasa de flujo de la fundición es grande, el área de ruptura es pequeña, la tasa de cizallamiento es grande, y el esfuerzo de cizallamiento a menudo aumenta de modo que la fundición de goma se rompe y ocurre el desplazamiento de niebla.
Soluciones: Simulación Moldflow. Es posible predecir la temperatura, tasa de cizallamiento y esfuerzo de cizallamiento de la fundición pasando por la zona estrecha anterior. Moldflow generalmente proporciona un límite superior para la temperatura, tasa de cizallamiento y esfuerzo de cizallamiento de varios materiales plásticos. Los ingenieros de Moldflow pueden hacer ajustes basados en los resultados del análisis para encontrar el tamaño de entrada apropiado y el espesor de pared de la cavidad en la entrada de pegamento para eliminar la niebla.
10. Estrías (Streaks)
Las estrías son aquellas en las que agua, aire o carbón se distribuyen en la dirección del flujo a lo largo de la superficie de la pieza.
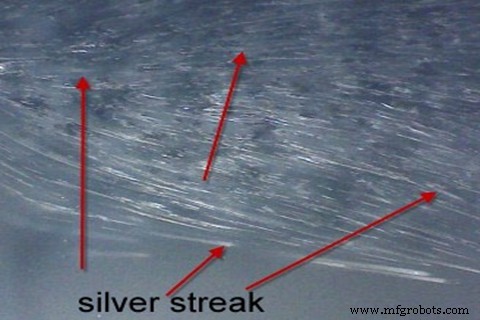
Causas: (1) El contenido de humedad en las materias primas es demasiado alto (2) El aire está atrapado en la materia prima (3) Degradación del polímero: el material está contaminado, temperatura del cilindro demasiado alta; volumen de inyección insuficiente
Soluciones: Diseño de molde: Verificar si la posición de escape es suficiente. Proceso: (1) Elegir la máquina de moldeo por inyección y molde adecuados (2) Al cambiar materiales, limpiar completamente los materiales viejos del cilindro (3) Mejorar el sistema de escape (4) Reducir temperatura de fusión, presión de inyección o velocidad de inyección
11. Marcas de hundimiento (Sink Marks)
Es un fenómeno en el que la superficie de la pieza está cóncava en el espesor de la pared.
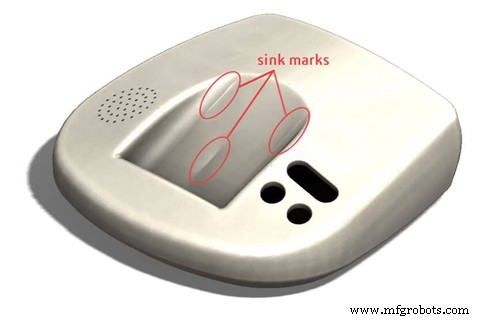
Causas: (1) Presión de inyección o presión de mantenimiento demasiado baja (2) El tiempo de mantenimiento o tiempo de enfriamiento es demasiado corto (3) Temperatura de fusión o temperatura del molde demasiado alta (4) Diseño inadecuado de la estructura de las piezas
Soluciones: Diseño: (1) Superficie acanalada en la superficie donde es fácil que ocurran hundimientos (2) Reducir el tamaño de la pared gruesa de la pieza, minimizar la relación de aspecto, y la relación de espesor de pared adyacente debe controlarse en 1.5~2, e intentar hacer una transición suave. Rediseñar el espesor de las nervaduras, contraagujeros y nervaduras. Su espesor generalmente se recomienda como 40-80% del espesor de pared básico.
Proceso: (1) Aumentar la presión de inyección y presión (2) Aumentar el tamaño de la entrada o cambiar la posición de la entrada
12. Líneas de soldadura (Weld Lines)
Las líneas de soldadura se refieren al defecto superficial causado por la soldadura de dos flujos juntos.
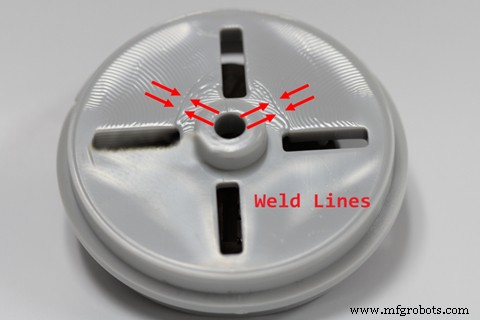
Causas: Si hay agujeros, insertos, o métodos de moldeo por inyección multi-entrada en las piezas fabricadas o el espesor de pared de las piezas es desigual, se pueden generar líneas de soldadura.
Soluciones: Material: Aumentar la fluidez de la fundición de plástico. Diseño de molde: (1) Cambiar la posición de la entrada (2) Añadir ranura de ventilación. Proceso: (1) Aumentar la temperatura de fusión (2) Reducir la cantidad de agente de desmoldeo
13. Deformación (Warpage)
El problema más difícil de resolver en el diseño y producción de piezas plásticas es la deformación.
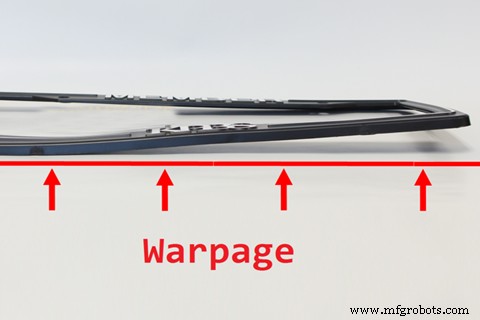
Causas: (1) Estructura del molde: colada, sistema de refrigeración y sistema de expulsión (2) Estructura del producto: cambios en el espesor de pared de piezas plásticas, con geometría curva o asimétrica, diseño de nervaduras y columna BOSS no es razonable (3) Proceso de producción: las piezas plásticas no se enfrían completamente, y las curvas de inyección y mantenimiento de presión son irrazonables (4) Materiales plásticos: los materiales plásticos tienen, sin rellenos añadidos, el tamaño de la contracción.
Soluciones: (1) La temperatura del molde es inestable. Proporcionar molde con refrigeración/calentamiento equilibrado (2) Espesor de sección irregular. Rediseñar forma y tamaño del producto según características de la resina
En WayKen, hemos encontrado muchos problemas y soluciones similares de moldeo por inyección de plástico en algunos casos de moldeo por inyección de prototipos. Para crear productos de moldeo por inyección para nuestros clientes, tomamos extremadamente en serio los detalles de las piezas de la máquina de moldeo por inyección y el proceso de moldeo por inyección paso a paso antes de fabricar piezas y durante el proceso de moldeo por inyección.
Tecnología Industrial
- Cómo el moldeo por inyección de plástico impulsa la eficiencia y rentabilidad empresarial
- Por qué el moldeo por inyección de plástico domina la fabricación moderna
- Desbloqueando la eficiencia: Beneficios clave del moldeo por inyección de plástico
- Principales materiales para moldeo por inyección de plástico para calidad y rendimiento superiores
- 10 defectos comunes en moldeo por inyección y consejos de prevención
- Servicios de Moldeo por Inyección de Plástico Premium y Rentables
- Guía completa del moldeo por inyección: De gránulos a piezas terminadas
- Principales Materiales Plásticos para Moldeo por Inyección: Guía para Elecciones Óptimas
- Moldeo por inyección vs. mecanizado de plásticos: cómo elegir el proceso adecuado para sujetadores personalizados
- Compuestos PEEK de Alta Viscosidad: Óptimos para Moldeo por Inyección y Extrusión
- Moldeo por Inyección de Termofijos: Beneficios, Inconvenientes y Guía Experta