



Optimización de la Inyección de Metal (MIM): Problemas Comunes y Soluciones Comprobadas
Dado que la tecnología MIM puede garantizar la precisión y uniformidad de la proporción de composición del material, se ha convertido en la clave para resolver problemas de nuevos materiales y juega un papel decisivo en el desarrollo de nuevos materiales.
En esta publicación, hablamos principalmente sobre las precauciones para usar la tecnología MIM y cómo producir productos de calidad controlando el proceso de fabricación desde dos aspectos:
- Métodos de producción de polvo metálico
- Qué problemas pueden ocurrir en diferentes procedimientos y cómo solucionarlos.
Después de leer esta publicación, podrá saber qué tipos de métodos se requieren y mejorar la eficiencia de fabricación durante el proceso.
1. Métodos de producción de polvo metálico
La preparación del polvo es el primer paso en MIM. Con el desarrollo de la industria de metalurgia de polvos, se requieren cada vez más diferentes tipos de polvos.
Por ejemplo, desde el punto de vista del rango de materiales, no solo polvo metálico sino también polvo de aleación, polvo de compuesto metálico se usan; En términos de tamaño de partícula, polvos de varios tamaños de partícula desde polvo grueso con tamaño de 500 a 1000 μm y polvo ultrafino con tamaño de partícula inferior a 0.5 μm están en gran demanda.
Para cumplir con diversos requisitos para polvos, existen varios métodos para producir polvos. Estos métodos no son más que convertir metal o aleación en estado sólido, líquido o gaseoso en estado de polvo.
1.1 Métodos para convertir metal en estado sólido en polvo incluyen:
(1) Métodos de pulverización mecánica y corrosión galvánica para preparar polvos metálicos y de aleación a partir de metales y aleaciones sólidas.
(2) Un método de reducción para preparar polvos metálicos y de aleación a partir de óxidos y sales metálicas sólidas.
(3) Tratamiento químico de reducción de polvos de compuestos metálicos a partir de polvos metálicos y de aleación, óxidos metálicos y polvos no metálicos.
1.2 Métodos para convertir metal en estado líquido en polvo incluyen:
(1) Método de atomización para preparar polvo de aleación a partir de metal y aleación líquidos.
(2) Método de desplazamiento y método de reducción de hidrógeno en solución para preparar polvo de aleación metálica y de recubrimiento a partir de solución de sal metálica; método de determinación de sal fundida para preparar polvo metálico por precipitación de sal fundida metálica.
1.3 Métodos para convertir metal en estado gaseoso en polvo incluyen:
(1) Método de condensación de vapor para preparar polvo metálico;
(2) Método de disociación térmica basada en carbono para disociar sustratos de carbono gaseoso de metales, aleaciones y polvos recubiertos.
Sin embargo, desde la esencia del proceso, los métodos existentes pueden clasificarse ampliamente en dos grandes categorías: métodos mecánicos y métodos físico-químicos.
El método mecánico es un proceso en el que la materia prima se pulveriza mecánicamente y la composición química permanece sustancialmente inalterada; el método físico-químico es un proceso de obtención de polvo cambiando la composición química o el estado de agregación de la materia prima por acción química o física.
2. Qué problemas pueden ocurrir en diferentes procedimientos y cómo solucionarlos
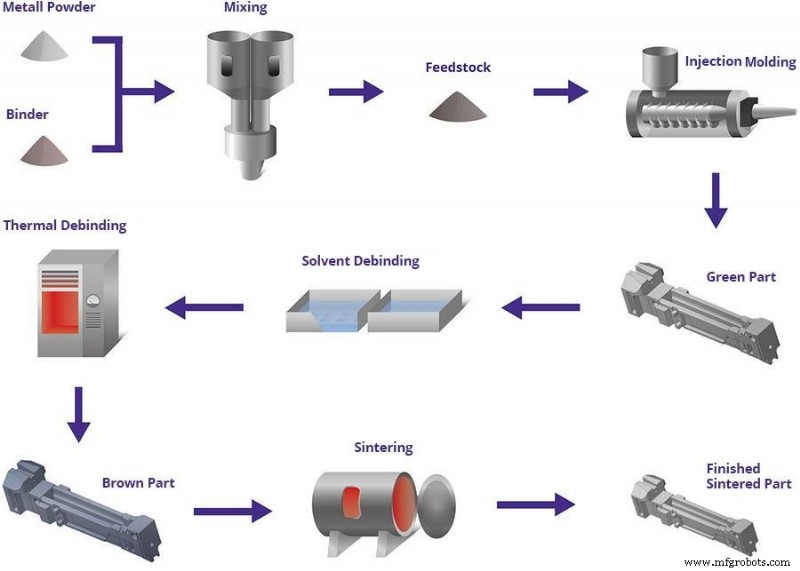
El proceso MIM se compone principalmente de estos pasos: composición de materia prima, inyección, desaglutinación y sinterizado. Muchos problemas pueden ocurrir durante estos procedimientos. A continuación, nos centraremos principalmente en estos problemas y haremos algunas sugerencias para resolverlos.
2.1 Problemas en la inyección y cómo tratarlos
A. Colapso de borde
El colapso de borde generalmente se debe a densidad de material desigual y desmoldeo inadecuado. Este problema puede eliminarse mejorando el método de prensado y mejorando las condiciones de desmoldeo.
B. Grietas
La grieta se debe principalmente al modo incorrecto de desmoldeo y mala prensabilidad del material. Al respecto, es importante mejorar el tipo de compactación del polvo y adoptar el método correcto de desmoldeo.
C. Defectos de tamaño
El desgaste excesivo del molde o configuraciones de parámetros de proceso irrazonables pueden causar defectos de tamaño. Para evitar tales problemas, se deben usar moldes de metal duro y ajustar el proceso de fabricación.
D. Rayaduras en superficie
La dureza de la cavidad del molde es baja, resultando en rayado parcial de la superficie de la cavidad. Se debe añadir aceite lubricante para evitar este problema.
2.2 Problemas en el sinterizado y cómo manejarlos
A. Depósito de carbono adhesivo
La alta densidad de la pieza sinterizada, temperatura de pre-calentamiento inadecuada, configuración irrazonable de temperatura del horno y gran carga de banda de malla causarán depósito de carbono adhesivo. Las contramedidas son: reducir la carga, alargar la zona de pre-calentamiento e instalar un dispositivo de combustión rápida.
B. Depósito de carbono granular
Cuando el gas de atmósfera se mueve demasiado lento, o el tubo de escape está diseñado inadecuadamente, pueden existir depósitos de carbono particulados. Debe mejorarse aumentando el flujo total del gas de atmósfera, cambiando la dirección del flujo de gas de atmósfera y controlando la ventilación del tubo de escape.
C. Oxidación severa
Cuando el gas de atmósfera que entra al horno está demasiado húmedo o la diferencia de presión entre los dos extremos del horno no es adecuada, el producto se oxida severamente. Esto requiere reparar la fuente de oxidante durante el proceso de producción.
D. Descarburación
En el proceso de producción, si hay fugas de aire al horno o el contenido de dióxido de carbono del gas de atmósfera es alto, puede ocurrir descarburación.
Para evitar la descarburación, se puede añadir nitrógeno y gas natural en la zona de enfriamiento lento, o puede controlar la cantidad inicial de grafito añadido.
Esos son todos los problemas de calidad que debe saber sobre MIM. ¡Esperamos que sea útil! No dude en dejar sus comentarios abajo si tiene alguna pregunta.
Nota: No poseemos las imágenes usadas en esta publicación. Siéntase libre de contactarnos si son suyas, y las retiraremos tan rápido como podamos.
Proceso de manufactura
- Máquinas de Inyección de Plástico: Diseño, Operación, Aplicaciones, Pros y Contras
- Fabricación híbrida aditiva y moldeo por inyección: nuevo paradigma para ciclos de vida de producción
- Los 5 principales peligros en la manufactura y soluciones probadas para la seguridad laboral
- Moldeo por inyección de aluminio: Producción eficiente y de bajo costo de piezas complejas
- Dominando el Moldeo por Inyección de Plástico para una Fabricación Eficiente
- Servicios de Moldeo por Inyección de Plástico Premium y Rentables
- Comprender los Costes del Moldeo por Inyección: Guía Práctica para Estimación
- Inyección de Metal (MIM): Proceso, Aplicaciones y Ventajas
- Sinterizado de polvos de metales refractarios: procesos, clasificaciones y resultados de rendimiento
- Compuestos PEEK de Alta Viscosidad: Óptimos para Moldeo por Inyección y Extrusión
- Moldeo por Inyección de Termofijos: Beneficios, Inconvenientes y Guía Experta