



Desafíos y Soluciones en Fundición a Presión para Piezas de Precisión
La fundición a presión es un método de fundición de precisión. Las piezas producidas por fundición a presión tienen tolerancias dimensionales muy bajas y alta precisión superficial.
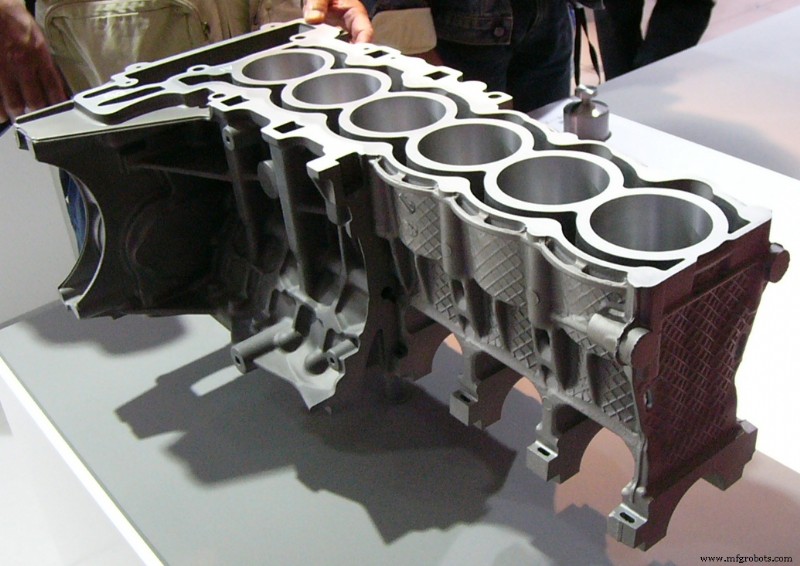
En la mayoría de los casos, las piezas de fundición a presión pueden ensamblarse sin torneado. Las piezas roscadas también pueden fundirse directamente. Piezas pequeñas como piezas de cámaras, máquinas de escribir, dispositivos de cómputo y decoraciones; piezas complejas de vehículos como automóviles, locomotoras y aviones se fabrican mayormente por fundición a presión.
En esta publicación, le presentaremos los principales métodos para controlar la calidad de la fundición a presión desde los siguientes 3 aspectos:
- El metal de fundición a presión requerido
- El factor influyente importante: Temperatura, y
- Algunos defectos que pueden ocurrir durante el proceso de fabricación y cómo solucionarlos
Después de leer esta publicación, podrá evitar todos estos defectos para asegurar la fabricación de productos de alta calidad eficazmente.
1. El metal de fundición a presión requerido
Los metales usados para fundición a presión incluyen principalmente zinc, cobre, aluminio, magnesio, plomo, estaño y aleaciones plomo-estaño. Metales de fundición a presión más específicos incluyen ZAMAK, aleaciones aluminio-zinc, y estándares de Alcoa: AA380, AA384, AA386, AA390, y AZ91D magnesio.
1.1 Características de varios metales
Las características de varios metales durante la fundición a presión son:
- Zinc: El zinc es el metal más fácil para fundición a presión y fácil de recubrir. Al fabricar piezas pequeñas, es económico y tiene alta resistencia a compresión, alta plasticidad y larga vida de fundición.
- Aluminio: El aluminio es ligero, alta estabilidad dimensional, alta resistencia a corrosión, buenas propiedades mecánicas, alta conductividad térmica y excelente conductividad eléctrica.
- Magnesio: El magnesio es fácil de mecanizar y es el metal más ligero entre los metales de fundición a presión comúnmente usados.
- Cobre: El cobre tiene la característica de alta dureza y fuerte resistencia a corrosión. Las propiedades mecánicas del cobre entre metales de fundición a presión son las mejores.
- Plomo y estaño: Estos dos metales tienen alta densidad y alta precisión dimensional para piezas especiales de protección contra corrosión. Por seguridad, esta aleación no puede usarse como instalación de procesamiento y almacenamiento de alimentos. Aleaciones plomo-estaño-bismuto (a veces también conteniendo un poco de cobre) pueden usarse para hacer caracteres tipográficos manuales y estampado en imprenta tipográfica.
1.2 Área transversal mínima y ángulo de desmoldeo mínimo para varios materiales
El área transversal mínima y el ángulo de desmoldeo mínimo para cada material se listan en la tabla abajo, y la sección más gruesa debe ser menor de 13 mm.
| Metal | Área transversal mínima | Ángulo de desmoldeo mínimo |
| Aleación de aluminio | 0.89 mm (0.035 in) | 1:100 (0.6°) |
| Latón y bronce | 1.27 mm (0.050 in) | 1:80 (0.7°) |
| Aleación de magnesio | 1.27 mm (0.050 in) | 1:100 (0.6°) |
| Aleación de zinc | 0.63 mm (0.025 in) | 1:200 (0.3°) |
2. El factor influyente importante: Temperatura
La temperatura es un factor muy crítico en el proceso de fundición a presión. Tanto la temperatura de fundición como la del molde tienen un efecto importante en los productos finales.
2.1 Temperatura de fundición
A medida que aumenta la temperatura de fundición, la solubilidad del gas en la aleación aumenta, lo que dificulta su precipitación durante el proceso de fundición a presión, afectando las propiedades mecánicas de los metales.
Las aleaciones de aluminio y magnesio aumentan la oxidación con el aumento de temperatura. Las inclusiones oxidadas tienden a deteriorar las propiedades de la aleación.
Además, el contenido de hierro del metal aumenta al aumentar la temperatura, lo que lleva a la disminución de la fluidez y deteriora el rendimiento de los productos.
2.2 Temperatura del molde
La temperatura del molde tiene gran influencia en la vida del molde. Cambios intensos de temperatura pueden causar agrietamiento prematuro del molde.
Cuando la temperatura del molde es demasiado baja, el estrés de contracción de la aleación aumenta, y la fundición es propensa a grietas.
Sin embargo, cuando la temperatura del molde es demasiado alta, es ventajoso para obtener una superficie lisa de la fundición, pero es propensa a depresión por contracción.
3. Algunos defectos que pueden ocurrir durante el proceso de fabricación y cómo solucionarlos
3.1 Grietas
En el proceso de producción de fundición a presión, el molde se somete repetidamente a calor, y la superficie de moldeo y su deformación interna causan microgrietas.
Por tanto, por un lado, el molde debe precalentarse suficientemente al inicio de la fundición a presión. Además, el molde debe mantenerse dentro de un rango de temperatura de operación determinado durante el proceso para evitar fallo prematuro por grietas.
3.2 Fragmentación
Bajo la acción de la fuerza de inyección, el molde se agrietará en el punto más débil, especialmente las marcas de esclerizado o marcas de electroerosión en la superficie de moldeo del molde no están pulidas, o las grietas finas aparecerán primero en las esquinas claras del moldeo.
Cuando el límite de grano tiene una fase frágil o grano grueso, se rompe fácilmente. La grieta se propaga rápidamente durante la fractura frágil, lo que es un factor peligroso para el fallo del molde.
Por esta razón, por un lado, las marcas de rayado, marcas de electroerosión, etc. en la superficie del molde deben pulirse, incluso si está en el sistema de colada. Además, el material del molde usado debe tener alta resistencia, buena plasticidad, tenacidad al impacto y tenacidad a la fractura.
Eso es todo sobre los problemas de calidad de la fundición a presión. ¡Esperamos que sea útil! Siéntase libre de dejar sus comentarios abajo si tiene alguna pregunta.
Nota:
1. No poseemos las imágenes usadas en esta publicación. Siéntase libre de contactarnos si son suyas, y las retiraremos tan rápido como podamos.
2. Estadísticas de: Degarmo, E. Paul; Black, J T.; Kohser, Ronald A. Materials and Processes in Manufacturing (9th ed.). Wiley. 2003: 331.
Proceso de manufactura
- Fundición a presión vs. Moldeo por inyección: Elegir el proceso adecuado para su producto
- Fundición por Gravedad: Simple, Calidad Superior y Producción Más Rápida
- Comprender las Máquinas de Fundición a Presión: Funcionamiento y Ventajas
- Principales Fabricantes Mundiales de Máquinas de Fundición a Presión
- Fundición a Presión (Die Casting): Principios, Tipos y Aplicaciones Industriales
- Fundición a Presión en Cámara Caliente y Fría: Tipos, Aplicaciones y Ventajas
- Dominando la Fundición a Presión: Procesos, Beneficios y Aplicaciones
- Fundición Centrífuga: Tipos, Aplicaciones y Principio de Funcionamiento
- Fundición a Presión Explicada: Precisión, Eficiencia y Beneficios de Producción
- Cómo los Robots Colaborativos Revolucionan la Seguridad y Eficiencia en la Fabricación
- Fundición a presión: ventajas, desafíos y claves para fabricantes