



Sobremoldeo explicado: Técnicas, tendencias y aplicaciones industriales
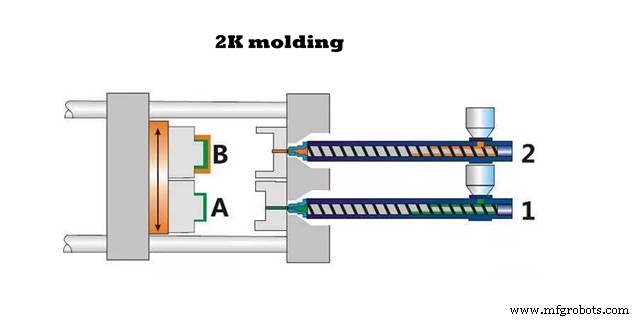
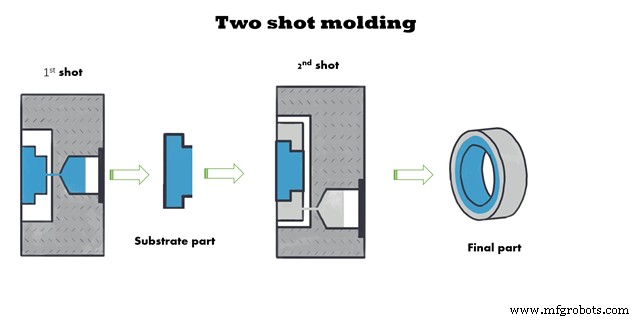
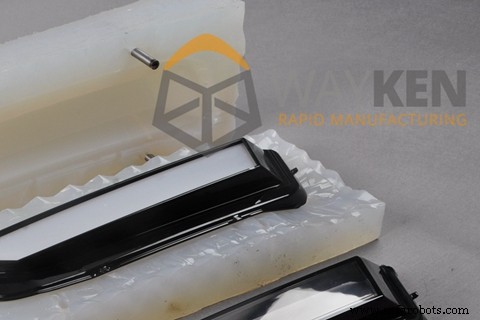
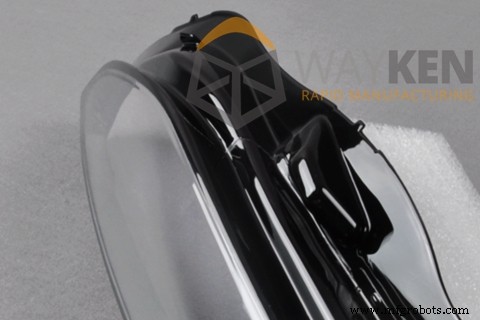
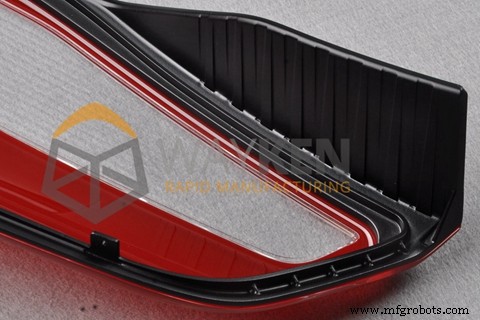
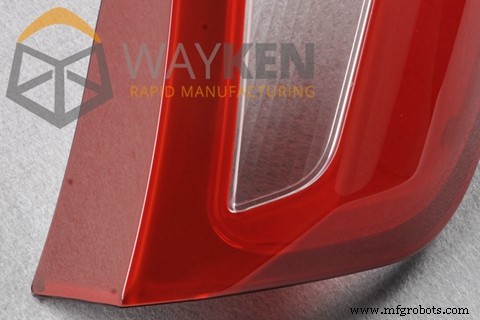
El sobremoldeo es actualmente uno de los métodos de utillaje rápido más populares y avanzados, proporcionando un potencial significativo para costes de producción, tiempos de ciclo y nuevas posibilidades de diseño para la fabricación de productos. Gracias a las ventajas de diseño diversificadas de los productos de moldeo 2K, se ha utilizado ampliamente en teléfonos móviles, fabricación de bolígrafos, automóviles, electrodomésticos, herramientas manuales y productos básicos, etc. Este artículo presenta principalmente el desarrollo y tendencia de la tecnología de sobremoldeo e introduce especialmente cómo realizar la fabricación de prototipos de pequeños lotes en la etapa de desarrollo del producto para piezas de sobremoldeo 2K. El sobremoldeo es el proceso de moldeo por inyección donde se crea una sola pieza combinando dos o más materiales diferentes. El primer material generalmente se conoce como material sustrato, cuyas piezas o completamente cubiertas por materiales subsiguientes (materiales de sobremoldeo). El moldeo por inyección de sobremoldeo se usó primero para embellecer la apariencia de bienes de consumo, ahora es bastante popular. La tecnología se usa en una variedad de aplicaciones e incluso puede usarse para mejorar la funcionalidad del producto, como mejora de resistencia química, proporcionar aislamiento eléctrico, agarre duradero, más suave, tacto más suave, etc. Hay principalmente 2 tipos diferentes de procesos de fabricación de productos sobremoldeados. a. Material blando sobremoldeando material duro: Los materiales comunes en el moldeo por inyección múltiple es el elastómero termoplástico (TPE), que se usa en el material sustrato (como ABS (Acrilonitrilo Butadieno Estireno), PC, PC/ABS, PA y SAN). Los TPE comúnmente usados son SEBS, TPE-V, TPE-U, TPE-E y TPE-A. Estos productos de "revestimiento blando" tienen funcionalidad mejorada como aislamiento, resistencia química, mejor ergonomía, mejor agarre, agarre y estética superior. b. Material duro sobremoldeando material duro: Otra aplicación es que los materiales de sobremoldeo secundarios también son plástico duro. Por ejemplo, plástico moldeado rígido con inserto metálico o plástico moldeado rígido transparente con piezas no transparentes. Generalmente, la tasa de defectos de producción de moldeo por inyección 2K transparente es muy alta y causará grandes desafíos al control del proceso. Moldeo por inyección 2K (dos colores) (formado por dos componentes) tiene un proceso de dos pasos, lo que significa que se inyecta un material en productos en máquina de moldeo por inyección 2K, y luego en la máquina 2K por volteo de molde y salto a otra nota en el tubo de plástico de la cavidad de molde correspondiente. La pieza se usa como inserto, inyección en otro material para formar la integración de productos de doble material. La máquina de moldeo por inyección es ya sea el doble cilindro o doble cavidad de molde, el proceso de moldeo por inyección libera dos tipos de productos de material al mismo tiempo en producción. Mientras tanto, el producto fabricado se usa como inserto que será insertado. Otro es moldeo por inyección de dos disparos, lo que significa que hace una pieza de material en una máquina de moldeo por inyección y la pieza de material como inserto en otro molde, y luego inyecta el segundo material. Moldeo por inserción (el nombre interno de la industria es envoltura, moldeo por inyección secundario): durante el moldeo por inserción, primero se hace como una pieza rígida (generalmente es una pieza de plástico duro) e incrustada en la cavidad del molde. Luego, TPE se usa para moldear por inyección en este componente, y el producto completo se obtiene finalmente. El equipo de moldeo por inyección convencional puede usarse para moldeo por inserción. La colocación de piezas rígidas puede hacerse manual o con brazos mecánicos. Generalmente, los componentes metálicos recubiertos solo pueden usarse de esta manera. Método físico: mediante diseño de hebilla, laminado superficial, roscado superficial, y luego el segundo tipo de material para lograr la moldeado de envoltura directamente (cubrimiento). La característica de unión de materiales puramente por este método es que la unión física tiene fuerte adhesión, mientras que la unión física tiene poca adhesión fuera. Método químico: unir los dos materiales mediante la afinidad molecular entre dos materiales y la resistencia de unión química para formar una sola pieza, dos o más. Aunque los métodos de sujeción física y unión a menudo se usan juntos en aplicaciones prácticas, es obvio que realizar la unión entre los dos materiales es un método más confiable y flexible. Esta fuerte unión química consiste en la solubilidad mutua, penetración, penetración y enredo de moléculas o cadenas moleculares. Hay cuatro tipos comunes de sobremoldeo disponibles. Sin embargo, no todos los materiales pueden ser sobremoldeados. Por ejemplo, si solo quieres hacer unos pocos prototipos, difícilmente podríamos encontrar elastómeros transparentes que puedan moldearse con el material mismo u otros tipos de resinas. 1. Opción de material: Hay principalmente 3 factores clave que afectan la unión a nivel molecular de material TPE/plástico duro. 1) La polaridad del material TPE es similar a la del plástico duro (de lo contrario no sería ni mutuamente soluble ni permeable y penetrante en estado de fusión); 2) La tensión superficial del material TPE es menor que la del plástico duro (de lo contrario, la fundición TPE no podría extenderse sobre la superficie del inserto de plástico duro); 3) Cuando la fundición TPE fluye a lo largo de la superficie de plástico duro hacia la cavidad del molde, se libera calor durante el proceso de enfriamiento, que puede fundir rápida y eficazmente la superficie de plástico duro para formar una capa delgada de interpenetración. 2. Las 7 guías de referencia valiosas del proceso de sobremoldeo 1) El moldeo 2K es mejor que el del moldeo de dos disparos (moldeo multi-disparo) en efecto. Ventajas del molde 2K: La primera inyección de plástico duro aún está caliente, y luego entra inmediatamente en la segunda cavidad de la máquina de moldeo por inyección 2K. Como no hay absorción de humedad durante el proceso de transferencia; por un lado, es fácil ser ablacionado por la fundición TPE de alta temperatura en la superficie para producir una capa ultra-delgada, y por otro lado, no hay efecto de adsorción de vapor de agua en la superficie. 2) Elegir temperatura de cilindro de alimentación (fundición) más alta en la medida de lo posible dentro del rango permitido del material TPE, de lo contrario, TPE no tendría calor suficiente para ablacionar la superficie del material de plástico duro. 3) Al sobremoldear el segundo disparo, la cavidad de molde de plástico duro mejor adoptar alta temperatura de molde para suministrar energía térmica. Cuando los plásticos duros alcanzan alta temperatura, la fundición TPE de alta temperatura se enfriará lentamente para que tenga suficiente calor y tiempo para ablacionar el plástico duro y formar una capa ultra-delgada insoluble. 4) En el segundo paso de sobremoldeo, la fundición TPE debe ser expulsada con alta velocidad de disparo lo más rápido posible, bajo la premisa de no tener rebabas de TPE. a. Con velocidad de disparo rápida, la fundición TPE tiene un tiempo de extensión corto en la superficie de plástico duro y un tiempo más largo para ablacionar la superficie de plástico duro durante el ciclo de moldeo. b. La fricción entre TPE y superficie de plástico duro genera fricción y calor. Así, la temperatura de la fundición TPE también se enfría lentamente, con un tiempo más largo para contactar y ablacionar la superficie de plástico duro. c. Debido a la velocidad de disparo rápida, la viscosidad de la mayoría de fundiciones TPE se cizalla volviéndose delgada, lo que lleva a que la tensión superficial disminuya lo que es propicio para extenderse sobre la superficie de plástico duro. 5) Evitar absorción de humedad u oxidación en la superficie de plástico duro, especialmente en moldeo de dos disparos. En ciertos casos, a través del proceso de transferencia, esto es más probable que ocurra. 6) Nylon 66, la absorción de humedad superficial conduce a la formación y adsorción de moléculas de agua para formar enlaces de hidrógeno, TPE no puede formar efectivamente enlaces intermoleculares con las moléculas de la superficie de plástico duro, y la resistencia de unión natural disminuye. El plástico duro de polaridad recubierto TPE ciertamente también es una fórmula de polaridad, no prestar atención a la impermeabilidad, afecta el efecto de cohesión al mismo tiempo. 7) Prestar atención al problema del lavado del cilindro en la etapa inicial de la máquina de prueba a. Previamente recubierto con PVC b. Previamente era una máquina que producía caucho duro Hay tres razones principales para usar sobremoldeo para tu diseño. Mejor estética Si quieres crear una pieza de plástico que tenga varios colores o varios tipos de acabados superficiales, entonces el sobremoldeo es un proceso ideal. Componentes de diferentes colores o texturas pueden hacerse sobremoldeados entre sí y formar una pieza con colores y acabados conectados sin costuras. Por ejemplo, una pieza de resina transparente puede sobremoldearse con una pieza de resina negra para formar una lente automotriz; e insertos metálicos sobremoldeados con plástico se ven mejor que los insertos que se colocan manualmente dentro de las piezas plásticas. Mejor ensamblaje Dos o más componentes moldeados juntos encajan mejor que dos componentes hechos por separado y luego ensamblados, porque durante el proceso de sobremoldeo, el plástico que se añade sobre el sustrato se funde y luego cura sobre el sustrato, creando un ensamblaje más sólido. Más amigable para el usuario Usar elastómeros como caucho o poliuretano sobre una pieza de plástico duro o metal la hace más agradable para los usuarios finales. Las piezas de metal y plástico duro no son muy agradables para la mano humana, añadir una capa blanda sobre piezas de plástico duro o metal puede suavizar la textura de las piezas y así hacerlas más amigables para el usuario. Debido a la estructura compleja de los moldes de inyección 2K, el proceso de desarrollo del producto necesita un ciclo más largo y coste más alto. Si solo hacemos uno o varios conjuntos de prototipos en la etapa de desarrollo del producto, ¿necesitamos pasar por moldeo por inyección 2K o moldeo por inyección de dos disparos? Aquí están los enfoques guía ampliamente usados en nuestro servicio de prototipado rápido: Las impresoras 3D FDM de dos colores ya existen desde hace mucho tiempo. En general, la impresión 3D está equipada con dos cabezales de impresión para imprimir materiales de diferentes colores para realizar el modelo de mezcla de dos colores. Sin embargo, todavía hay grandes limitaciones en la selección de materiales. Algunas impresoras 3D, aunque capaces de imprimir piezas transparentes multicolor, tienen una construcción rugosa, baja resolución, mala textura, e incluso pueden describirse como "pixeladas". Por lo tanto, todavía hay un largo camino para la impresión 3D con características policromáticas y prototipos de apariencia. La fundición de uretano es un método común para prototipado de pequeños lotes. Y tiene una ventaja prominente para la producción de prototipos de sobremoldeo. La pieza de fundición con utillaje de silicona puede coincidir exactamente con las especificaciones del cliente, sin importar a qué se refiera: color, textura y acabado brillante, moldeo por inserción y sobremoldeo, o incluso ópticamente transparente. Es genial para producción de prueba de piezas con estructuras de proceso complejas que pueden salir directamente del molde, facilitando la salida de la pieza del molde, ignorando la necesidad de diseñar el ángulo de desmoldeo, proporcionando una tolerancia de mecanizado estándar en ±0.15mm/100mm, con la mayor precisión capaz de alcanzar ±0.05 mm. La estructura compleja puede salir directamente del molde. Además, la selección de materiales también es abundante, con múltiples materiales para facilitar la creación de piezas de fundición de uretano. Materiales con ciertas propiedades son similares a plásticos de grado de producción como ABS, PMMA, PC, PP, PA, caucho blando, e incluyen resistentes a impactos, alta temperatura (120℃), o resistentes al fuego (UL94-V0). Fabricación de molde: El proceso de sobremoldeo con utillaje de silicona incluye principalmente fabricación de patrón maestro, fabricación de molde de silicona y fundición al vacío. Usando molde de silicona, podemos hacer muchos tipos de productos de sobremoldeo, como caucho sobremoldeando plástico duro, plástico duro sobremoldeando plástico duro, y plástico transparente sobremoldeando plástico no transparente. Control de proceso: la posición de la entrada y el diseño del orificio de ventilación del molde de silicona es una gran dificultad en la fabricación del molde de sobremoldeo de silicona. Primero, la entrada debe posicionarse lejos de la superficie de apariencia del producto, y se requiere fluidez suficiente para permitir que el material llene el molde. En segundo lugar, la posición y cantidad de ventiladores a menudo necesitan ajustarse varias veces, especialmente cuando se hace la pieza transparente, el mal aire producirá defectos de apariencia obvios. Finalmente, la contracción de los dos materiales y la deformación durante el curado secundario. El mecanizado CNC de prototipos 2K normalmente requerirá mucho post-procesamiento para lograr la combinación de dos colores o multi-material. Sus características son velocidad rápida, con alta precisión dimensional y calidad de apariencia. La opción de materiales de sobremoldeo es amplia, casi todos los plásticos de ingeniería y materiales metálicos pueden procesarse. Después del pulido y otros tratamientos de superficie, el efecto de producción puede ser comparable o incluso superior al producto moldeado por inyección. Por ahora, la fabricación principal de prototipos de productos de sobremoldeo todavía está dominada por CNC. Por supuesto, el molde de silicona también ha hecho grandes progresos. Generalmente, el procesamiento del prototipo de sobremoldeo se realiza combinando métodos de CNC y sobremoldeo con utillaje de silicona. A través de la observación de importantes exposiciones internacionales en años recientes, los fabricantes europeos y americanos en el campo del moldeo por inyección multicolor han sido promovidos a la presentación de "combinación" de varias tecnologías básicas de moldeo. Excepto los productos multicolor tradicionales, como faros de automóvil, panel de aire acondicionado, marco de TV, etc., una nueva aplicación como etiqueta interna de dos colores (IML), composición dentro de molde de dos colores (IMA), StackMold, 2K+IML+IMA+Stack Mold, moldeo de dos colores e inyección intercapas, todos estos nuevos AP pueden lograrse con solo una máquina de inyección. Como resultado, la tecnología de moldeo por inyección multicolor está recibiendo cada vez más atención. Lo que no solo necesitamos presentar tecnología multicolor sino también combinarla con otras tecnologías para crear frutos de mayor eficiencia, que es el objetivo que la industria debe desafiar en la próxima etapa. WayKen tiene profunda experiencia en el campo del sobremoldeo. Recientemente, hemos hecho grandes avances en el molde de silicona 2K de pequeños lotes de piezas de lámpara de coche transparentes de dos colores. Contáctanos y obtén una cotización instantánea para reducir tiempo y coste de producción para tu proyecto de sobremoldeo.¿Qué es el sobremoldeo?
Tipos de proceso de sobremoldeo: Moldeo 2K y Moldeo de dos disparos
La resistencia de unión de las piezas sobremoldeadas
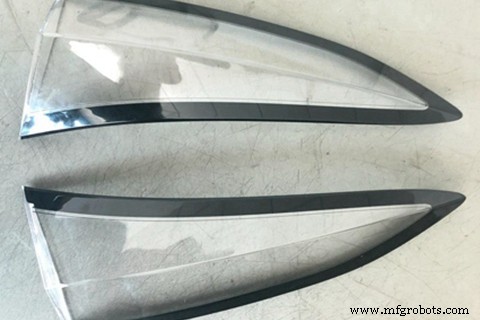
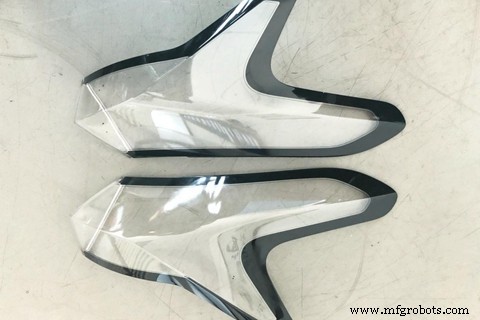
Cuatro tipos de sobremoldeo
Cómo producir los mejores productos de sobremoldeo
Tres beneficios del sobremoldeo
Tres métodos para implementar un prototipo de producto de sobremoldeo
1. Tecnología de impresión 3D
2. Sobremoldeo con utillaje de silicona
3. Mecanizado CNC + tratamiento de superficie
Nuevos avances en tecnología de sobremoldeo
Tecnología Industrial
- Microfusión de acero inoxidable: desarrollo actual, tendencias y creciente competitividad de China
- Optimizando el moldeo por inyección con pines expulsores: Tipos y mejores prácticas
- Fresado y torneado personalizados: Guía para principiantes sobre corte de precisión
- Entendiendo Circuitos LDO: Principios, Consejos Diseño y Aplicaciones
- Moldeo por inyección de bajo volumen: Limitaciones clave y soluciones prácticas
- Por Qué el Moldeo por Inyección es el Proceso de Fabricación Preferido
- Prototipos de Moldeo por Inyección: Soluciones Rápidas y Rentables para Piezas de Precisión
- Moldeo por Inyección Rápido: Rendimiento y Eficiencia Superiores
- Moldeo por compresión vs. moldeo por inyección: diferencias clave y elección del proceso adecuado
- Los tres procesos de moldeo principales: compresión, inyección e inyección líquida
- Moldeo por Inyección de Termofijos: Beneficios, Inconvenientes y Guía Experta