



Dominando las Bisagras Vivas en Moldeo por Inyección: Diseño, Esfuerzo y Durabilidad
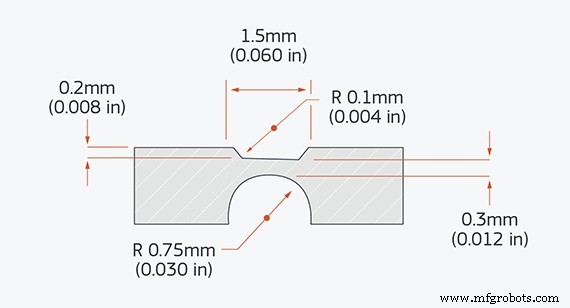
Diseñar piezas de plástico ya es bastante desafiante, por no hablar de diseñar una bisagra viva que pueda doblarse y flexionarse repetidamente. Las bisagras a menudo se encuentran en el diseño de piezas de plástico para reducir el número de componentes en un ensamblaje o reducir costes de fabricación.
Una bisagra viva es una pieza fina de plástico rodeada de plástico más grueso que permite a una pieza doblarse o flexionarse de 1 a 180 grados. Pero a medida que la pieza se dobla, crea una tensión llamada esfuerzo de tracción. Si el plástico es demasiado fino, puede no tener la resistencia necesaria y la pieza puede rasgarse. Si es demasiado grueso, creará demasiado esfuerzo y la pieza se fracturará.
Hay algunas formas de implementar una bisagra viva en un diseño de moldeo por inyección. Además de algunas directrices de diseño, la selección de material juega un papel crítico. Repasemos algunas de las características clave para optimizar el diseño de su bisagra viva.
Materiales Recomendados para Bisagras Vivas
El polietileno y el polipropileno son candidatos ideales para diseños que incluyen bisagras vivas, ya que ambos tienen un alto flujo de fundido. Esto les permite llenar secciones de paredes gruesas y finas, mientras proporcionan alta resistencia a la tracción. Aunque no se recomienda, K-Resin (SB) puede ser adecuado para ciertas aplicaciones cuando se requiere un material más duro o transparente.
Para materiales más duros como K-Resin, se deben tomar precauciones especiales, como doblar la bisagra mientras sale de la prensa caliente. Esto reduce el esfuerzo de tracción y mitiga el riesgo de fallo, como agrietamiento en la bisagra.
Cómo Diseñar una Bisagra Viva
Al trabajar con clientes, nuestras directrices de diseño para bisagras vivas son 0,012 pulg. de espesor con un espaciado de aproximadamente 0,060 pulg. y 0,008 pulg. de reducción en el lado hacia el que se pliega la pieza. En el lado opuesto donde ocurre la mayor parte de la tensión de tracción, recomendamos un radio de 0,030 pulg. para mejorar el flujo de material y reducir la tensión. Estas dimensiones recomendadas proporcionan un buen punto de partida, pero pueden ajustarse dependiendo de la aplicación o diseño de la pieza.
La colocación del punto de inyección también puede ser la diferencia entre una bisagra duradera y de larga vida y una susceptible a fallos. La colocación adecuada del punto de inyección reducirá las líneas de soldadura asegurando que el material fluya a través de la bisagra a la misma velocidad y en la dirección del flujo de material.
¿Tiene preguntas adicionales sobre diseño de bisagras para piezas moldeadas? Contacte a nuestros ingenieros de aplicaciones al 877-479-3680 o ADMIN@MFGROBOTS.COM. Si desea un ejemplo práctico de esta bisagra viva y otras características comunes de moldeo por inyección, solicite un Cubo de Diseño gratuito.
Tecnología Industrial
- Moldeo por Inyección vs Colada: Elegir el Proceso Adecuado para su Producto
- Moldeo por Inyección vs RIM: Elegir el Proceso Adecuado para Diseños Complejos
- Top Materiales RIM: Cinco Tipos Esenciales para Diseño de Producto Superior
- Moldeo por colada vs. Moldeo por inyección de reacción (RIM): Diferencias clave en la producción de poliuretano termoestable
- Dominando el diseño de entradas en moldeo por inyección: Guía completa para piezas plásticas perfectas
- Moldeo por Inyección Explicado: Proceso, Aplicaciones e Industrias Servidas
- Elegir el Utillaje Correcto: Soluciones de Moldeo por Inyección Blando vs. Duro
- Compuestos PEEK de Alta Viscosidad: Óptimos para Moldeo por Inyección y Extrusión
- Bakelite FoamSet: Espumas ligeras, termoestables, ignífugas para moldeo por inyección y compresión
- Moldeo por inyección robótico avanzado para componentes compuestos funcionalizados
- 10 Resinas Plásticas Esenciales para Resultados Óptimos en Moldeo por Inyección