



10 defectos comunes en moldeo por inyección y consejos de prevención
Los defectos son difíciles de evitar pero pueden controlarse fácilmente. El plástico está reemplazando al metal en casi todas las industrias. Así que la demanda de moldeo de plástico está cobrando impulso. Desafortunadamente, al igual que las piezas de metal, las piezas de plástico también pueden tener algunos defectos.
Puede ser debido al proceso de fabricación, materiales, manipulación de materiales, o cualquier cosa. Así que en este artículo, exploraremos diferentes defectos de moldeo por inyección, las causas de esos defectos y cuál es la solución para ellos.
Los defectos en piezas de plástico se notan en casi todos los tipos de procesos de moldeo. Pero el moldeo por inyección encabeza la lista ya que sabemos que el moldeo por inyección es el proceso de moldeo de plástico más utilizado.
Muchas veces esos defectos pueden evitarse fácilmente o al menos controlarse con un mejor diseño de pieza, un mejor diseño de molde, diferentes materiales y otros pasos que discutiremos en este artículo.
Factores que afectan los defectos de moldeo por inyección
A continuación se presentan los factores clave que afectan los defectos de moldeo por inyección y pueden controlarse fácilmente.
Selección de material para molde de inyección
Seleccionar el material correcto es muy importante. Por ejemplo, ABS tiene mejor moldeabilidad que PC. Algunos materiales tienen mejor contracción que otros. Así que elija un material que cree menos defectos en el moldeo por inyección.
Directrices de diseño de piezas de plástico
Siempre debemos diseñar la pieza usando las mejores prácticas para diseñar piezas de plástico. Por ejemplo, espesor de pared uniforme, sin socavado, espesor de nervio adecuado, altura y espesor de boss adecuados, etc. Como eso, hay muchas mejores prácticas que debemos seguir para que haya menos defectos en la pieza.
Diseño de molde de inyección
Elegir el mejor tipo de molde sigue siendo uno de los factores más importantes en los defectos de moldeo por inyección. Por ejemplo, el molde de canal caliente crea menos defectos que el molde de canal frío. La ubicación de la entrada, el tamaño de la boquilla, la línea de flujo, la presión de inyección, etc., juegan un papel importante en la reducción de defectos en piezas de plástico.
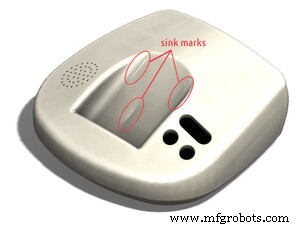
1. Marca de hundimiento (Sink Mark)
La marca de hundimiento ocurre debido a espesor de pared desigual. El área más gruesa tarda en enfriarse comparada con el área más delgada y por eso el material intenta hundirse y crear impresiones. Se parece más o menos a un sumidero cóncavo y la contracción ocurrirá en la dirección de la sección más delgada. Las marcas de hundimiento son más notables en superficies planas.
Causas
- Diseño de pieza inadecuado. La pieza debe tener espesor de pared uniforme. Si no, al menos la transición de cambio de espesor debe ser suave.
- Mecanismo de enfriamiento deficiente. El enfriamiento desigual crea marca de hundimiento.
- Mala elección de material. Pocos materiales se hunden más que otros. Así que hay que elegir el material sabiamente.
- Baja presión de inyección
- Punto de fusión muy alto del plástico
Solución
- Espesor de pared uniforme
- Ajustar el tiempo de enfriamiento
- Ajustar tiempo y presión de mantenimiento.
- Cambiar la ubicación de la entrada
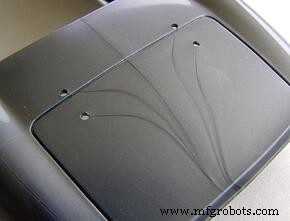
2. Líneas de flujo (Flow Lines)
Las líneas de flujo también se conocen como marcas de flujo, generalmente encontradas en piezas moldeadas usando moldeo por inyección. Son básicamente líneas o patrones ondulados de tono diferente encontrados en superficies. Este defecto se debe al enfriamiento desigual en la superficie cuando el material fluye a través del molde.
Causas
- Variación en la velocidad de enfriamiento
- Presión de inyección lenta
- Baja temperatura del molde
- Tamaño pequeño de entrada y canal de flujo
Solución
- Aumentar la presión y velocidad de inyección
- Aumentar el diámetro de la boquilla
- Usar molde de canal caliente
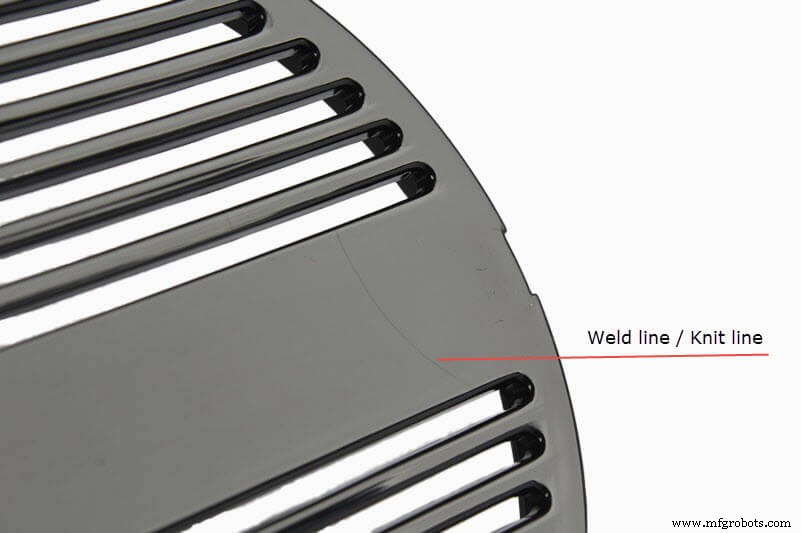
3. Línea de soldadura (Weld Line)
Este defecto ocurre cuando dos o más líneas de flujo se encuentran pero no se unen durante el proceso de moldeo y crean algunas líneas de forma convergente llamadas líneas de soldadura. Esto ocurre en y alrededor de agujeros y crea una zona localmente débil.
Causas
- Espesor de pared no uniforme
- Agujeros, bosses, nervios que no siguen las mejores prácticas de diseño de piezas de plástico
- Temperatura demasiado alta del material fundido
Solución
- Ajustar la posición de la entrada y ranura de ventilación
- Mantener espesor de pared uniforme
- Diseñar boss, agujeros y nervios según mejores prácticas de diseño
- Aumentar la fluidez del material fundido
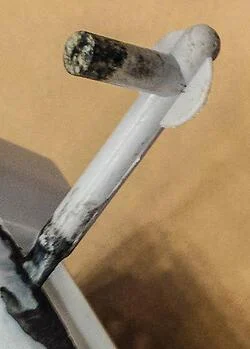
4. Marcas de quemado (Burn Marks)
Las marcas de quemado son muy comunes en el moldeo por inyección. Generalmente aparecen al final del camino de flujo o donde el aire quedó atrapado. Las marcas de quemado suelen ser negras, marrones u oxidadas. A veces las marcas de quemado son solo decoloración, así que la pieza puede usarse si no es visible para consumidores generales. Pero a veces las marcas de quemado causan inestabilidad estructural, en ese caso la pieza se rechaza.
Causas
- Presión de moldeo demasiado alta
- Ventilación insuficiente para eliminar aire
- Retraso en la eliminación de aire atrapado
- Diseño de canal inadecuado
Solución
- Añadir orificios de ventilación suficientes
- Reducir la temperatura del material fundido
- Reducir la velocidad de inyección
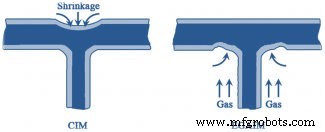
5. Contracción (Shrinkage)
La contracción ocurre cuando un área de las piezas de plástico se enfría más rápido que la otra área. Debido a esto, hay una contracción en la pieza que es una especie de deformación de la forma real. Así que si la forma prevista es una superficie plana, después de la contracción no será plana. Tendrá ondulaciones en la superficie. El mismo fenómeno ocurre en maderas que se contraen durante los meses de invierno.
Causas
- Espesor de pared desigual
- Enfriamiento no uniforme
- Flujo de molde ineficiente
- Temperatura alta
Solución
- Diseñar la pieza con espesor de pared uniforme
- Asegurar que el proceso de enfriamiento sea suave y gradual
- Cambiar a un material que se contraiga menos
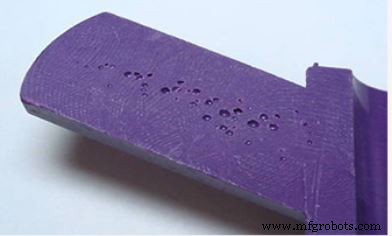
6. Vacíos (Voids)
Los vacíos en la pieza de plástico se deben al aire atrapado dentro. Esto ocurre cuando no hay mecanismo de ventilación suficiente y el aire no puede salir. Debido al aire atrapado dentro, el material fundido no puede ocupar el espacio y la pieza se llena parcialmente. El vacío afecta la estabilidad estructural de una pieza si el tamaño del vacío es demasiado grande.
Causas
- Mecanismo de ventilación ineficiente
- Baja presión de moldeo
Solución
- Aumentar la presión de inyección
- Elegir un plástico de menor viscosidad
- Elegir una ubicación de entrada más cercana a la sección más gruesa de la pieza
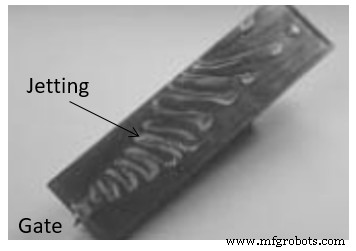
7. Chorro (Jetting)
El chorro ocurre cuando la inyección inicial de material fundido se enfría antes de que toda la cavidad se llene. Cuando el tamaño de la entrada es pequeño y la presión de inyección es alta, el material fundido a menudo sale rápidamente a través de la entrada y se enfría incluso antes de que el molde se llene completamente. La condición ideal es que el molde se llene gradualmente.
Causas
- Tamaño de entrada pequeño
- Alta presión de inyección
- Mecanismo de enfriamiento ineficiente
Solución
- Reducir la presión de inyección
- Aumentar la temperatura del material o del molde
- Diseñar la ubicación de la entrada de manera que pueda llenar la cavidad con enfriamiento uniforme
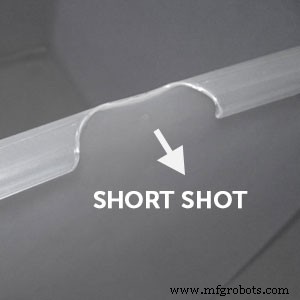
8. Disparo corto (Short Shot)
El disparo corto es un defecto importante en las piezas moldeadas por inyección. Si el molde no se llena completamente por el material fundido, ocurre este problema. Debido a este problema, una porción del plástico no tendrá material en absoluto, en otras palabras, la pieza estará incompleta.
La razón principal del disparo corto es la restricción de flujo debido a entradas bloqueadas o estrechas. Si el material es demasiado viscoso, también puede ocurrir disparo corto. Si el aire está atrapado dentro, el material no puede llenar esa área y causar el disparo corto.
Causa
- Baja presión de inyección
- El material es demasiado viscoso
- Entradas estrechas
- Ventilación no suficiente
Solución
- Aumentar la presión de inyección
- Rediseñar la entrada
- Proporcionar suficientes orificios de ventilación para escape de aire
9. Rebaba (Flash)
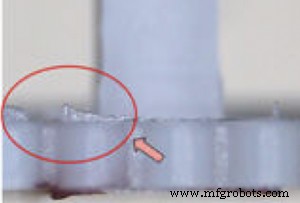
La rebaba es el material extra que sale alrededor de la superficie de partición (donde el núcleo se encuentra con la cavidad). Parece un labio delgado en el borde del componente. El problema de rebaba ocurre debido a que el material fluye al espacio fuera del canal de flujo. La rebaba ocurre principalmente en moldes desgastados. La rebaba no se considera un problema importante a menos que sea una pieza de apariencia. La rebaba puede recortarse fácilmente en post-procesamiento.
Causa
- Molde mal diseñado
- Molde desgastado
- Presión de inyección excesiva
- Baja fuerza de sujeción
Solución
- Rediseñar el molde
- Aumentar la fuerza de sujeción
- Ajustar temperatura del molde y presión de inyección
10. Decoloración (Discoloration)
La decoloración es cuando el color de la pieza no es el previsto. A veces toda la pieza se decolora o un área local determinada lo hace. Esto ocurre por muchas razones pero principalmente debido a pellets sobrantes en la tolva o resina residual en la boquilla o molde de una corrida de producción anterior. La decoloración no afecta la resistencia estructural pero no es deseable para una pieza de apariencia.
Causa
- Material sobrante no limpiado en la tolva
- Mala estabilidad térmica del material plástico
Solución
- Limpiar la boquilla y tolva después de cada corrida de producción
- Usar un agente de color con buena estabilidad térmica
Conclusión: Defectos de moldeo por inyección
Eso es todo lo que tengo en este artículo. Espero que hayas obtenido una idea sobre los diferentes defectos que se encuentran en las piezas de plástico. Aunque hay muchos defectos encontrados, estos diez defectos mencionados aquí se encuentran en la mayoría de las piezas.
Si aún tienes alguna pregunta o consulta, por favor escribe en la sección de comentarios y estaré feliz de ayudar.
También te puede interesar leer: Tabla de calibres de chapa
Tecnología Industrial
- Desbloqueando la eficiencia: Beneficios clave del moldeo por inyección de plástico
- Makerspaces explicados: Cómo los fabricantes modernos ganan ventaja competitiva
- Cuatro tipos de ciberataques – Estrategias de prevención probadas
- Entendiendo la Porosidad en Soldadura: Causas, Detección y Técnicas de Prevención
- Identificando causas clave de fallo de máquina y estrategias para evitar tiempo de inactividad
- Bloques 1-2-3 Explicados: Herramientas Esenciales para Mecanizado de Precisión
- Servicios de Moldeo por Inyección de Plástico Premium y Rentables
- Guía completa del moldeo por inyección: De gránulos a piezas terminadas
- Moldeo por Transferencia Explicado: Proceso, Ventajas y Variantes
- Embragues industriales explicados: tipos, aplicaciones y selección
- Moldeo por inyección vs. mecanizado de plásticos: cómo elegir el proceso adecuado para sujetadores personalizados