



Prevención y solución de problemas de adherencia en impresión 3D FDM
Una de las partes más importantes del proceso de impresión 3D FDM es la adherencia a la base de fabricación. Esta adherencia debe ser suficiente al inicio de la impresión, en las primeras capas y durante el proceso para evitar el warping, pero una vez finalizada la impresión, debe ser posible retirar la pieza fácilmente.
Según el material y las características de la impresora 3D usada, la adherencia a la base puede fallar y, con ella, la impresión de las piezas deseadas.
Existen diversos productos de adherencia, pero los más comunes son adhesivos en spray, vaporizadores o adhesivos líquidos. Los adhesivos en spray a veces dejan restos de fijador en ventiladores y otros componentes, lo que puede acabar afectando al rendimiento de la impresora 3D y provocar fallos en la impresión. El uso de adhesivos líquidos como Magigoo, con su práctico aplicador, facilita la aplicación y mejora los resultados de adherencia.
Magigoo tiene una amplia gama de productos desarrollados para usar en combinación con diferentes materiales de impresión 3D FDM. Entre ellos encontramos Magigoo Original (aptos para materiales básicos como PLA, ABS o PETG), Magigoo PP, Magigoo PPGF, Magigoo PC, Magigoo PA, Magigoo Flex (desarrollados para materiales flexibles), Magigoo HT (para materiales de alta temperatura), o Magigoo Pro Metal (orientados a impresión 3D de filamento metálico de BASF).
En este artículo encontrarás algunos de los problemas más comunes que los usuarios pueden encontrar al usar estos adhesivos:
El efecto warping persiste
Hay varias razones por las que esto puede ocurrir:
- Uso de parámetros incorrectos. Magigoo tiene un rango de temperatura óptimo donde ofrece el mejor rendimiento adhesivo.
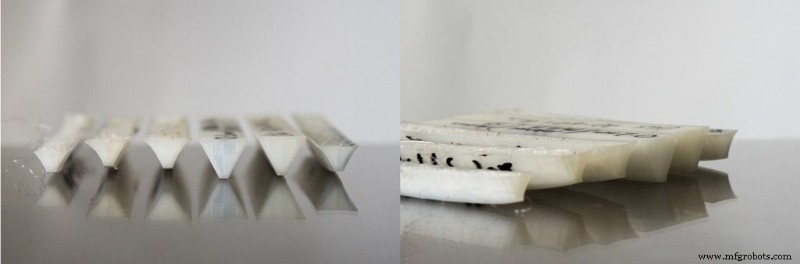
Imagen 1: Piezas impresas en 3D del mismo material se deforman en distinta medida al usar diferentes temperaturas de cama. Fuente: Magigoo.
- No usar brim. Algunos materiales requieren brim en combinación con parámetros óptimos para obtener los mejores resultados.
- Altura incorrecta de la primera capa. Si el nozzle está demasiado lejos o demasiado cerca de la base de impresión, la adherencia del material no será adecuada.
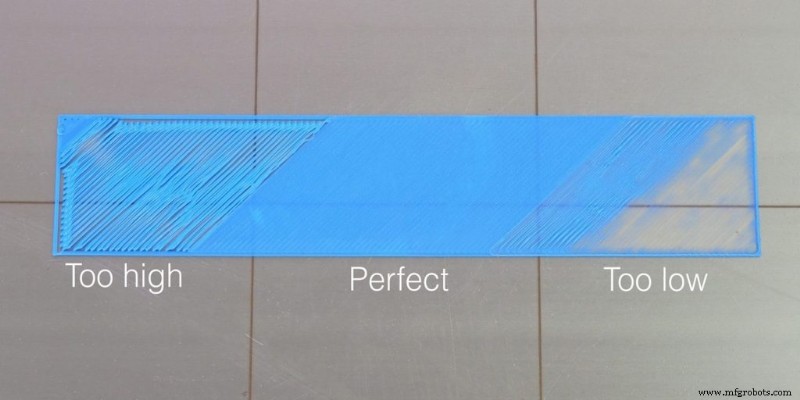
Figura 1: Ejemplos de diferentes alturas de primera capa. Fuente: Magigoo.
- Uso incorrecto del ventilador de capa. Algunos materiales requieren el uso del ventilador de capa, como PLA o PETG. Sin embargo, con otros materiales debe mantenerse apagado durante la impresión.
- Velocidad de primera capa demasiado alta. Materiales como ASA, PC y PP necesitan tiempo para interactuar con el adhesivo en la placa, por lo que velocidades de impresión demasiado altas pueden provocar mala adherencia de la primera capa. Como regla general se recomienda usar velocidad de 20 mm/s o menos para la primera capa.
La pieza está demasiado pegada a la base y no se puede retirar.
Esto puede deberse a varias razones:
- Imprimir demasiado cerca de la base o con un flujo de material muy alto en la primera capa puede causar una adherencia excesiva que dificultará mucho la retirada de la pieza.
- Algunos materiales como TPU, TPE, PPGF, algunos PLA o algunos Nylon suelen ofrecer resistencia al retirar las piezas incluso tras el enfriamiento. En estos casos hay varios métodos para retirar de forma segura una pieza impresa demasiado pegada al sustrato:
- Asegurarse de que la base se ha enfriado completamente antes de intentar retirarla. Se puede usar una espátula si la pieza está parcialmente despegada. En algunos casos, dar golpecitos suaves en los laterales de la pieza puede ayudar a liberarla.
- Si la pieza no se puede retirar incluso tras el enfriamiento total, es posible humedecer la zona alrededor de la pieza con agua o sumergir toda la placa de impresión bajo agua. Si la pieza tiene brim, se recomienda retirar el brim primero. La pieza debería desprenderse fácilmente tras 10 minutos. Si no es así, se puede deslizar cuidadosamente una espátula bajo la pieza para introducir agua en las zonas que siguen pegadas o sumergir la pieza más tiempo. Este método es muy útil para retirar piezas delicadas de materiales flexibles o blandos.
- Las piezas impresas en 3D con PPGF reaccionan de forma distinta a los materiales de base. Para facilitar la retirada, se recomienda volver a encender la impresora y calentar la base a una temperatura de 70-90 °C y retirar la pieza cuando la base esté caliente.
- Asegurarse de que la base se ha enfriado completamente antes de intentar retirarla. Se puede usar una espátula si la pieza está parcialmente despegada. En algunos casos, dar golpecitos suaves en los laterales de la pieza puede ayudar a liberarla.
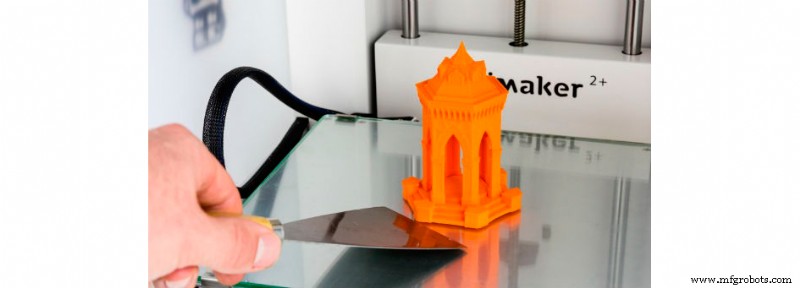
Imagen 3: Retirada de pieza impresa en 3D con espátula. Fuente: Magigoo.
Fallo al aplicar Magigoo, el adhesivo no fluye
Magigoo tiene una válvula con muelle en el aplicador, lo que significa que al aplicar Magigoo hay que presionar el aplicador contra la base de impresión para activarlo y liberar el material adhesivo. Cabe destacar que el sello de la válvula hay que romperlo al usar Magigoo por primera vez, lo que puede requerir un poco más de fuerza la primera vez.
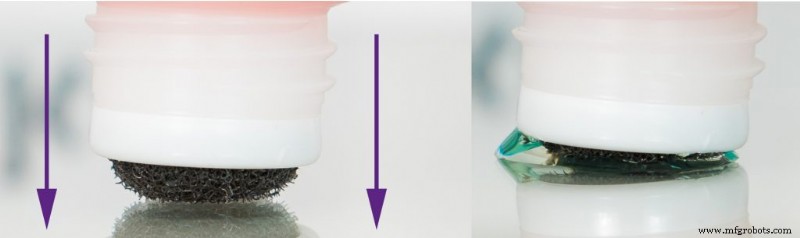
Imagen 4: Cómo presionar la punta de Magigoo para activar la válvula del aplicador. Fuente: Magigoo.
También hay que tener en cuenta que tras largos periodos de inactividad o si el producto no cierra bien, el adhesivo residual en la punta de espuma tras el uso puede solidificarse y obstruir la boquilla. Esto se puede desbloquear fácilmente humedeciendo la punta de espuma con un poco de agua.
En ningún caso se deben presionar fuerte los laterales del frasco, ya que el aplicador podría salirse, provocando el derrame de todo el contenido.

Imagen 5: No apriete fuerte los laterales del envase. Fuente: Magigoo.
¿Se puede reutilizar la misma capa de adhesivo para varias impresiones?
Para obtener los mejores resultados y fiabilidad en la impresión 3D, siempre se recomienda volver a aplicar Magigoo antes de cada impresión, especialmente al usar materiales de alto rendimiento como PC, ASA, PEEK y Nylons reforzados.
La reaplicación previa a cada impresión garantiza los mejores resultados y ayuda a evitar fallos de impresión 3D relacionados con la adherencia de la primera capa.
Aplicador de Magigoo dañado
En algunos casos, la punta de espuma del aplicador puede desgastarse o romperse. Cabe destacar que la vida útil de la punta de espuma se reduce considerablemente si se aplica Magigoo sobre un sustrato que está por encima de 40 °C.
La vida útil de la punta también se reduce si la espuma está sucia o si se deja secar pegamento en la punta.
Cómo almacenar Magigoo
Se recomienda guardar el producto en posición vertical en un lugar fresco y oscuro. El tapón roscado debe estar bien cerrado cuando no se use y el aplicador debe mantenerse limpio, libre de restos de pegamento o polvo.
Esto alargará la vida útil del producto y garantizará una aplicación óptima.
Limpieza previa a la aplicación de Magigoo
Se recomienda asegurarse de que la base de impresión está libre de polvo, residuos, productos de adherencia previos y aceites. La limpieza con agua debería ser suficiente, pero si no lo es, se recomienda usar un limpiador para impresoras 3D FDM.
Vídeo 1: Cómo usar Magigoo. Fuente: Magigoo.
Con estas recomendaciones, se pueden solucionar muchos de los problemas que surgen al usar un adhesivo como Magigoo en impresoras 3D FDM.
Impresión 3d
- Logre resultados de color impresionantes en su próxima impresión FDM
- Post-procesamiento sin esfuerzo para impresiones 3D FDM
- FDM 3D Printing: Comparativa de filamentos ASA, PETG y PC – Guía experta de rendimiento y aplicaciones
- Impresión 3D FDM hoy: Estado actual, hitos y perspectivas futuras
- Soluciones MedTech Rápidas y Fiables: El Papel de la Impresión 3D en la Respuesta al COVID-19
- Fabricación ágil e impresión 3D: Guía para producción rápida y personalizada
- Aplicaciones de impresión 3D metálica: casos de uso avanzados – Parte 2
- Revolucionando Oil & Gas: Cómo la impresión 3D impulsa eficiencia y sostenibilidad
- Domine la impresión 3D: Parte 1 – Pruebas unitarias y tolerancias para construcciones precisas y rentables
- Impresión 3D FDM: Elegir entre soluciones de escritorio e industriales
- Impresión 3D y Prototipado en Mar‑Bal: Acelerando la Innovación en Compuestos