



Comprender los defectos del modelo de cera en fundición por inversión: Causas y estrategias de prevención
La fabricación del modelo de cera es un proceso importante en la producción de fundición por inversión y la condición principal para obtener fundiciones de alta calidad. Sin embargo, debido a la negligencia de este proceso, el modelo de cera no calificado fluye hacia la fabricación de la carcasa e incluso al proceso de colada, resultando en productos de desecho irreparables. Por lo tanto, resolver los defectos superficiales de los modelos de cera es una de las principales tareas de la fundición por inversión.
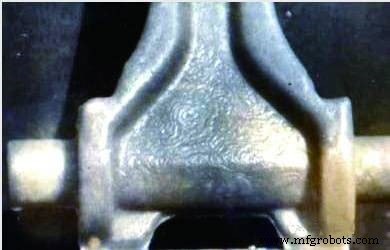
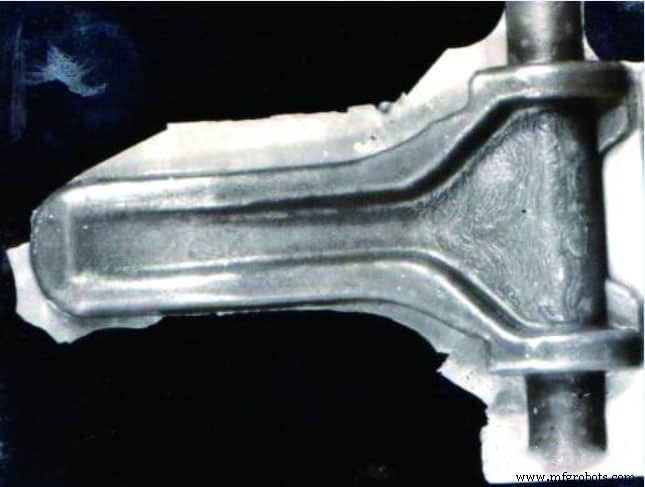
En general, los defectos superficiales de los modelos de cera incluyen principalmente texturas de flujo (ver Figura 1) y rebabas volantes (ver Figura 2).
Texturas de flujo
Causas
- Cantidad excesiva de agente de desmoldeo en la cavidad, o acumulación local causada por recubrimiento desigual, resultando en texturas de flujo en el modelo de cera. En producción, para evitar que el modelo de cera se adhiera a la superficie de la cavidad y facilitar la extracción del modelo de cera, a menudo se recubre una capa de agente de liberación o agente de desmoldeo en la superficie de la cavidad antes de prensar el modelo de cera.
- Selección inadecuada del agente de desmoldeo, o deterioro por caducidad. Para modelos de cera de parafina ácido esteárico, generalmente se selecciona aceite de transformador al 100% o aceite de trementina al 100%. Comparado con los dos, el aceite de transformador es más fácil de comprar.
- Baja presión de inyección y velocidad de inyección lenta. La presión de inyección es uno de los principales parámetros del proceso de fabricación del modelo de cera. Al prensar el modelo de cera, debido a la baja presión de inyección y velocidad de inyección lenta, la fluidez y capacidad de llenado del material de cera se reduce, por lo que no es fácil que el material de cera llene rápidamente la cavidad, resultando en texturas de flujo del modelo de cera.
- Baja temperatura del molde. La temperatura del molde es uno de los principales parámetros del proceso de fabricación del modelo de cera. Al prensar el modelo de cera, debido a la baja temperatura del molde, la fluidez y capacidad de llenado del material de cera se reduce, por lo que el material de cera no es fácil de llenar rápidamente la cavidad, resultando en la textura de flujo del modelo de cera.
Medidas preventivas
- Antes de prensar el modelo de cera, después de limpiar los residuos y suciedad en la superficie de la cavidad, cepille una capa apropiada, delgada y uniforme de agente de desmoldeo en la superficie de la cavidad y superficie de partición con un cepillo o gasa para prevenir la acumulación de agente de desmoldeo en la superficie de la cavidad o superficie de partición.
- Se seleccionará el agente de desmoldeo adecuado para cera de parafina ácido esteárico, generalmente usando aceite de transformador al 100%. Realice inspecciones de acuerdo con los estándares relevantes para asegurar su calidad. Fortalezca la gestión de inventario del aceite de transformador, no se puede usar para producción una vez que se encuentre agente de desmoldeo deteriorado.
- Para prensar modelos de cera con excelente calidad superficial y alta precisión dimensional, la presión de inyección debe controlarse estrictamente. La presión de inyección está relacionada con las propiedades del material de cera, la temperatura de inyección de cera y la estructura del modelo de cera. Al usar la prensa de cera neumática para inyectar modelo de cera, para cera de parafina ácido esteárico, debido a su baja viscosidad y buena fluidez, la presión de inyección común debe ser 0.2 ~ 0.6 MPa.
- La temperatura del molde afecta directamente la calidad superficial del modelo de cera. Cuando la presión de inyección es 0.2 ~ 0.6 MPa, si la temperatura del molde seleccionada es apropiada afectará directamente la calidad del modelo de cera. Para cera de parafina ácido esteárico, la temperatura de molde común es 18 ~ 25 °C.
Rebabas volantes
Causas
- Al fabricar modelos de cera, la temperatura y presión de la cera inyectada son demasiado altas. La alta temperatura mejora la fluidez y capacidad de llenado del material de cera. Si la presión es demasiado alta, promoverá aún más que el material de cera penetre en la superficie de partición del molde, formando rebabas volantes.
- Al fabricar modelos de cera, hay suciedad en la superficie de partición del molde, o el molde no está bloqueado, lo que facilita que el material de cera penetre en la superficie de partición del molde y forme rebabas volantes en el modelo de cera.
- Diseño inadecuado del molde, mala calidad de fabricación, superficie de partición desigual, alta rugosidad superficial, existencia de holguras, incapacidad para cumplir con los requisitos de calidad de la superficie del modelo de cera, lo que facilita la formación de rebabas volantes en la superficie del modelo de cera.
- Tiempo de servicio demasiado largo del molde, la superficie de partición está parcialmente desgastada y tiene holguras, lo que facilita la formación de rebabas volantes en la superficie al fabricar el modelo de cera.
- Selección inadecuada del material del molde, rigidez pobre, o bloqueo y posicionamiento inadecuado del molde, resultando en holguras en el molde, lo que facilita la formación de rebabas volantes en la superficie al fabricar el modelo de cera.
Medidas preventivas
- Al fabricar modelos de cera, la temperatura de la cera se controlará estrictamente a 48 ~ 52 °C, y la presión de inyección será 0.2 ~ 0.6 MPa.
- Antes de cerrar el molde, revise cuidadosamente la superficie de partición y límpiela, y bloquee el molde bien al mismo tiempo.
- Reduzca la rugosidad de la superficie de partición del molde y mejore su calidad de fabricación, para asegurar la planitud y rugosidad de la superficie de partición que puedan cumplir con los requisitos de fabricación del modelo de cera.
- Formule una vida útil razonable del molde, fortalezca el paso de inspección antes del uso, y repare oportunamente los problemas encontrados para asegurar que el molde esté en un estado calificado.
- Mejore el diseño del molde, haga una selección razonable de materiales del molde, aumente la rigidez del molde, y ajuste la posición de bloqueo si es necesario para asegurar la calidad del molde.
Optimización de la colocación del canal de alimentación interno: Principios clave y errores comunes en fundición de precisión
Control maestro de temperatura en fundición a presión para calidad óptima
Tecnología Industrial
- Defectos en Soldadura: Tipos, Causas, Detección y Soluciones
- Defectos en Fundición: Tipos, Causas y Soluciones Comprobadas
- Moldeo por Inversión: El Método de Fundición Confiable para Componentes Metálicos de Precisión
- Fundición por inversión explicada: Proceso y principios
- Fundición a la cera perdida (investment casting): un proceso de fabricación atemporal
- 10 Tipos Esenciales de Modelos de Fundición para Producción Metálica Óptima
- Fundición por inversión de acero inoxidable de precisión: Producción avanzada de piezas complejas
- El prototipado rápido revoluciona la microfusión para las industrias aeroespacial, automotriz y de defensa
- Fundición de precisión vs fundición por espuma perdida: entendiendo sus similitudes y diferencias clave
- Logre acabado superficial superior con fundición a la cera perdida
- Fundición a la cera perdida: ventajas, desventajas y consideraciones clave