



Hornos de Inducción: Claves Operativas para Producción de Acero a Pequeña Escala
El desarrollo del horno de inducción para fabricación de acero ha sido un gran beneficio para pequeños productores. Son fáciles de instalar, operar y mantener. Tienen tamaño de colada menor con baja inversión y son preferidos por plantas de menor capacidad. En estos hornos, el acero se produce fundiendo la carga con calor generado por campo electromagnético.
El horno de inducción consiste básicamente en: crisol, bobina inductora, carcasa, sistema de refrigeración y mecanismo de basculamiento. El crisol se forma de material refractario con el que se revisten las bobinas. Sostiene la carga y posteriormente el baño. La elección del refractario depende del tipo de carga y básicamente consiste en refractarios ácidos, básicos o neutros.
La bobina inductora es un tubo de cobre con número específico de vueltas. Pasa corriente alterna (AC) y genera flujo magnético dentro del conductor. El flujo induce corrientes de Foucault (eddy currents) que permiten calentamiento y fusión en el crisol.
Componentes principales
La carcasa (shell) es la parte exterior. Alberga el crisol y bobinas, y tiene mayor capacidad térmica. Es un paralelepípedo rectangular de placa de acero al carbono bajo, unido en esquinas por porta-bordes de piezas angulares y tiras de metal no magnético.
El sistema de refrigeración es normalmente de flujo unidireccional (through-flow) con tubos de cobre conectados a fuente de agua por mangueras flexibles. La refrigeración es importante porque el circuito aparece resistivo, y la potencia real no solo se consume en el material cargado sino también en la resistencia de la bobina. Esta pérdida en bobina y la pérdida de calor conducido desde la carga a través del crisol requieren refrigeración por agua para evitar aumento indebido de temperatura de los tubos de cobre.
Materias primas y fuente de energía
Chatarra de acero, hierro reducido directamente (DRI) y arrabio/hierro fundido son materias primas. La proporción y tecnología de fusión varía según disponibilidad y ubicación. Para producción de acero de calidad específica se requieren materias primas seleccionadas. Para operación eficiente, la carga debe cumplir:
- Ser lo más densa posible. Compactación de chatarra importante para calentamiento uniforme y rápido y ahorro energético.
- Estar limpia. Óxido, aceite, grasa, arena, preferiblemente nulos.
- Ser metalúrgicamente limpia, libre de grumos de escoria, óxidos, etc., especialmente para DRI, skull y ferroaleaciones.
- Sin bordes afilados, especialmente en chatarra pesada y voluminosa.
- Segregada de ingredientes dañinos: explosivos, contenedores cerrados, sustancias evaporables y disponible en tamaños cargables en piso de taller.
La electricidad es la única fuente de energía. El horno debe operar a máxima potencia desde el inicio. Existe concepto erróneo de arrancar a baja potencia y subir gradualmente. Máxima potencia aumenta tasa de fusión y reduce tiempo de ciclo. Factor de potencia debe mantenerse cerca de 1.
La caída de voltaje desde la fuente debe monitorearse para mejor eficiencia. El consumo específico depende del tamaño del horno y disminuye al aumentar capacidad hasta ~15–17 ton, manteniéndose ~600 kWh/ton thereafter.
Aspectos importantes de operación
Al ser el acero líquido excitado por corriente opuesta a la de la bobina, se agita elevando su superficie en el centro. La superficie sube más al bajar la frecuencia; la agitación es más fuerte en hornos de baja frecuencia que alta. Este efecto permite asegurar temperatura uniforme y calidad uniforme, así como promover atrapamiento de material cargado y fusión de agentes de ajuste químico, especialmente adición de carbono. Por otro lado, agitación excesiva puede causar desgaste oxidativo del baño, fusión de refractarios o peligro de salpicaduras.
Una vez completada la fusión, la escoria se desbasta (skimming). La escoria generada tiende a pegarse en la pared, reduciendo volumen y producción de metal por colada. El sobrecalentamiento (superheating) se hace a temperatura mayor y se mantiene pocos minutos. Esto inhibe depósito de escoria en el revestimiento manteniendo el horno limpio con volumen completo.
La composición de la escoria varía según proceso y tipo de acero. Las composiciones de escorias de horno y cuchara son a menudo muy complejas. La escoria resulta de reacciones complejas entre sílice, óxido de hierro de chatarra, subproductos de oxidación de fusión, y reacciones con revestimientos. Consiste en fase líquida compleja de óxidos de Fe, Mn, Mg, Si, silicatos y sulfuros, más compuestos que pueden incluir alúmina, óxidos y sulfuros de calcio, óxidos y sulfuros de tierras raras, etc.
Durante la producción, la química del producto final se controla. Se hace análisis químico de todos los materiales de entrada para decidir mezcla de carga. Tras completar 50 % de carga, se analiza muestra de baño. Basado en análisis, se calculan adiciones adicionales de metálicos. Si muestra muestra alto C, S, P, se aumenta contenido de DRI. Muestra final se toma al 80 % de fusión. Basado en análisis, otro ajuste en carga. Bajo C se corrige aumentando arrabio/hierro fundido. Si y Mn en metal se oxidan por óxido de hierro del DRI. S también se diluye por DRI. Por uso de DRI, elementos traza en acero permanecen controlados.
El acero líquido es la salida deseada. Cantidad depende de capacidad; calidad de materias primas y composición. Temperatura de colada depende de tipo de acero y sobrecalentamiento necesario para uso final. Colada a altas temperaturas aumenta erosión refractaria y consumo. Sobrecalentamiento innecesario cuesta energía significativamente. Minimizar sobrecalentamiento ahorra energía. Según especificación y pérdida de temperatura en transferencia a máquina de colada continua, se decide sobrecalentamiento. En cada colada, temperatura debe medirse y monitorearse para óptimo ahorro. Sistemas de control de potencia con ajuste de potenciómetro necesarios para minimizar pérdidas por sobrecalentamiento.
El basculamiento para verter el baño es la última actividad operativa antes de colada. El horno se inclina usualmente ≥90° para vaciado completo.
Otros aspectos de fabricación en horno de inducción
Según densidad de potencia instalada y práctica de fusión, eficiencia térmica puede exceder 80 %, pero usualmente 60 %–78 %.
Los hornos de inducción se mantienen normalmente abiertos durante toda la fusión, donde trabajadores desbastan escoria y monitorean calidad del baño. Esto causa pérdida significativa de calor; tapas o cubiertas especiales necesarias para reducir pérdidas. Reducir tiempo que la tapa está abierta durante fusión puede llevar a ahorros sustanciales.
Requerimiento teórico de energía para fundir hierro es solo 340 kWh/ton, mientras real es ~600 kWh. Diferencia por dos factores: (i) inherentes al principio de fusión: ineficiencias en pérdidas en barra bus, corrientes de Foucault, pérdidas refractarias, pérdidas en agua de refrigeración; (ii) pérdidas operativas: mantenimiento innecesario y excesivo de acero líquido en el horno.
Equipos deben colocarse con distancia mínima entre cada uno para reducir pérdidas en cableado. Para reducirlas notablemente, es esencial acortar distancia entre cuerpo del horno y capacitor de corrección de factor de potencia, ya que fluye corriente muy grande entre ellos.
Eficiencia se expresa como total, deduciendo pérdidas eléctricas y de transferencia de calor. Diagrama típico de balance de calor de horno de inducción de crisol de alta y media frecuencia en Fig. 1. Pérdidas eléctricas: transformador, convertidor de frecuencia, condensador, cableado, cable, bobina, etc. Pérdida en bobina es factor esencial del que depende capacidad. Pérdidas de calor: conducción escapando de pared a lado de bobina, radiación de superficie de baño, absorción en campana anular, fusión de escoria, etc. Las bobinas refrigeradas por agua también resultan en pérdida de calor. Eficiencia de alta/mediana frecuencia (60 %–78 %) ligeramente mayor que baja frecuencia (58 %–71 %).
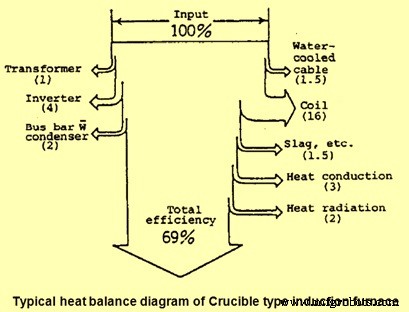
Fig. 1 Diagrama típico de balance de calor de horno de inducción de crisol
Limitaciones críticas
Uno de los problemas más críticos del proceso en horno de inducción es su limitación para refinar acero y reducir fósforo por debajo de límites deseados. Mayor fósforo y captura de nitrógeno durante fusión por inducción hacen el producto final duro y frágil, inutilizable para muchas aplicaciones críticas. Además, la calidad de esponja de hierro (sponge iron), proveniente mayormente de unidades basadas en carbón, es pobre, particularmente en metalización y contenido de fósforo. Por estos inconvenientes, mayor uso de DRI en horno de inducción resulta en bajo rendimiento y mayor consumo energético/potencia y mayor fósforo en acero.
Emisiones ambientales
Como no se quema carbón ni combustible y no se ejecutan procedimientos de refinación, las emisiones dependen solo de limpieza y composición de la carga. Dos categorías principales:
- Relacionada con limpieza de carga: óxido, suciedad, arena de fundición, pintura, aceite, metal galvanizado o soldado, todos generan emisiones de polvo y humos (orgánicos o metálicos).
- Relacionada con reacciones químicas a alta temperatura (ej. al mantener o ajustar composición), que pueden generar humos metalúrgicos por oxidación.
Adicionalmente, el revestimiento (ácido-SiO₂, neutro-Al₂O₃, básico-MgO) puede añadir pequeñas partículas a la emisión. Es difícil obtener datos promedio ya que la limpieza de carga, contribuyente dominante, varía mucho entre unidades.
Tasa de emisión depende del material de carga, que depende del producto. Si producto es fundición de calidad, emisiones ~1–2 kg/ton carga; si lingote/blum, ~10–20 kg/ton. Las tasas más altas ocurren durante carga e inicio de fusión. Tamaños de partícula 1–100 µm, >50 % <10–20 µm. Carga de chatarra aceitosa o virutas en horno frío genera vapores orgánicos en gases de escape.
Grandes cantidades de humos y gases calientes se liberan de recipientes abiertos durante operaciones y se esparcen por el taller, afectando salud de trabajadores.
Respecto al potencial de contaminación, volumen, cantidad y emisiones nocivas de contaminantes sólidos y gaseosos son bastante bajos comparados con EAF. Equipos no necesitan ser tan elaborados para ser rentables en unidades pequeñas. Al mismo tiempo, contaminantes deben cumplir regulaciones.
Pasos para control: captura de humos por campana de succión bien diseñada. Debe extraer gases totales que se limpian por separador ciclónico. Limpieza adicional de particulados finos por filtro de mangas (bag filter) o lavador húmedo (wet scrubber), y salida de gases limpios a atmósfera. Campana puede ser lateral, giratoria o tipo dosel (canopy). Último paso: disposición de materia sólida residual como lodo o polvo.
La concentración de particulados en emisión para producción de acero líquido no debe exceder 100 mg/m³, en condiciones de referencia 0 °C, 101,325 kPa, seco, sin corrección por contenido de oxígeno, compensado por efecto de aire de dilución.
Seguridad y hornos de inducción
Trabajar con metal fundido siempre ha sido peligroso. Los hornos de inducción de alta eficiencia actuales han mejorado condiciones: talleres más frescos, limpios y menos hostiles al no haber calor, ruido y humos de hornos de combustión. Sin embargo, no han eliminado peligros inherentes al trabajo cerca de metal líquido.
Causas de la mayoría de accidentes en talleres con hornos de inducción:
- Introducción de metal húmedo o mojado en el baño, causando explosión agua/metal.
- Falta de habilidad del operador en toma de temperatura, muestreo o adición de ferroaleaciones, causando salpicaduras.
- Caída de piezas grandes de carga en baño fundido, causando salpicaduras.
- Atención inadecuada a carga causando efecto puente (bridging).
- No permanecer detrás de líneas de seguridad, causando atrapamiento.
- Contacto con conductores eléctricos, anulación de interruptores de seguridad o contacto con capacitores no descargados completamente, causando choques o electrocución.
- Falta de entrenamiento adecuado del operador.
Proceso de manufactura
- Consideraciones Clave en el Diseño de Altos Hornos y sus Equipos Auxiliares
- Comprender las inclusiones en el acero: causas, tipos y mitigación en la metalurgia secundaria
- Horno de Inducción para Acería: Tecnología Eficiente de Fusión Eléctrica
- Optimización del Gas de Alto Horno: Generación, Utilización y Eficiencia Energética
- Hornos de recalentamiento: Tipos, funciones y aplicaciones industriales
- Galvanización del Acero: Principios Metalúrgicos y Estrategias de Protección
- Optimización de la eficiencia energética en la producción de hierro y acero
- Optimización del Diseño del Alto Horno para un Rendimiento Superior y Longevidad
- Sinterización: Operaciones en Planta de Sinter y su Impacto en la Producción de Hierro
- Hornos de Inducción: Claves Operativas para Producción de Acero a Pequeña Escala
- Níquel: 5 Aplicaciones Industriales Clave y su Impacto