



Producción de Acero en Horno de Arco Eléctrico: Proceso, Beneficios e Impacto
La tecnología de fabricación de acero en horno de arco eléctrico (EAF) tiene más de cien años. Aunque De Laval patentó un horno eléctrico para fundición y refinación de hierro en 1892 y Heroult demostró fusión por arco de ferroaleaciones entre 1888 y 1892, el primer EAF industrial para acero entró en operación en 1900. El desarrollo fue rápido: aumento diez veces en producción de 1910 a 1920, con más de 500.000 toneladas en 1920, aunque aún representaba porcentaje muy pequeño de la producción global. Inicialmente, el EAF se desarrolló para producir aceros especiales usando formas sólidas de alimentación como chatarra y ferroaleaciones. Los materiales sólidos se fundían primero por arco directo, refinaban por adición de fundentes y se colaban para procesamiento posterior. La Fig. 1 muestra vista típica en planta y sección de un EAF.
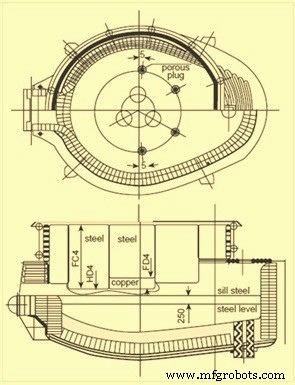
Fig. 1 Vista típica en planta y sección de un EAF
Los EAF varían en capacidad de pocas toneladas a 400 toneladas; un taller puede tener uno o hasta tres o cuatro. En resumen, estos hornos funden acero aplicando corriente AC a una carga de chatarra mediante electrodos de grafito. Requieren tremenda cantidad de electricidad. El proceso involucra grandes cantidades de energía en tiempo corto y en algunos casos ha causado perturbaciones en redes eléctricas. Estas se caracterizan como «flicker» (irregularidades breves en voltaje, fracción del ciclo 50–60 Hz) y «armónicos» (irregularidades en patrón repetitivo al ciclo 50–60 Hz). Hasta hace 30–35 años, tiempos colada-a-colada de más de 3 horas eran comunes y consumo específico a menudo >700 kWh/ton, casi el doble del requerimiento termodinámico (350–370 kWh/ton).
Ciclo de operación del EAF
El EAF opera como proceso de fusión por lotes produciendo lotes de acero líquido. El ciclo se llama ciclo colada-a-colada (tap-to-tap) o colada (heat) y consta de: (i) carga del horno, (ii) fase de fusión, (iii) fase de refinación, (iv) operación de desescoriación, (v) colada de acero líquido y (vi) turno del horno (furnace turnaround).
Tiempo colada-a-colada normalmente <60 min en EAF modernos. Algunas operaciones de horno de doble carcasa (twin shell) logran 35–40 min.
Carga del horno
El paso inicial es seleccionar el grado de acero. El cubo de chatarra en el patio se prepara para cumplir la especificación. La preparación es importante no solo para química de fusión adecuada sino para buenas condiciones de fusión. La chatarra debe colocarse en capas en el cubo según tamaño y densidad para promover formación rápida de baño líquido en el hogar mientras protege paredes laterales y techo de radiación del arco. Otras consideraciones: minimizar derrumbes de chatarra (cave-ins) que rompen electrodos y asegurar que piezas grandes y pesadas no queden directamente frente a puertos de quemadores, lo que causaría retroceso de llama sobre paneles refrigerados.
La carga puede incluir cal y carbono o inyectarse durante la colada. En muchos lugares se añade algo de cal y carbono en el cubo y se suplementa con inyección.
Una nueva colada comienza con la carga de chatarra. Techo y electrodos se elevan y giran al lado para que la grúa coloque un cubo lleno sobre el horno. El fondo del cubo es usualmente diseño almeja (clam shell). Se abre retraendo dos segmentos y la chatarra cae. La grúa remueve el cubo y techo y electrodos vuelven a su lugar.
El número de cubos necesarios depende principalmente de densidad de chatarra y volumen del horno. Hornos modernos buscan mínimo de recargas (back-charges). Ventajoso porque tiempo de carga es tiempo muerto (horno sin potencia). Minimizar tiempo muerto maximiza productividad. Además, ~10–20 kWh/ton se pierden cada vez que se abre el techo. Muchas operaciones apuntan a 2–3 cubos por colada mezclando chatarra. Algunas logran carga única. En caso de DRI (hierro reducido directamente) o HBI (hierro briqueteado en caliente), carga continua con tolva es usual. Carga continua con chatarra también puede lograrse mediante «Consteel» o horno de eje (shaft furnace).
Fase de fusión
Tras cargar, techo y electrodos bajan para iniciar arco en la chatarra. Comienza la fase de fusión, el corazón de la operación EAF.
El EAF es equipo de fusión altamente eficiente; diseños modernos maximizan su capacidad. La fusión se lleva a cabo suministrando energía al interior. Esta puede ser eléctrica o química. La eléctrica se suministra por electrodos y tiene contribución muy grande en fusión. Inicialmente, se selecciona toma de voltaje intermedio hasta que electrodos perforan (bore-in) la chatarra. Usualmente, chatarra ligera se coloca encima para acelerar bore-in. ~15 % de la chatarra se funde durante período inicial de bore-in (pocos minutos). Tras esto, electrodos penetran lo suficiente y se usa arco largo (alto voltaje) sin temor a daño por radiación al techo. El arco largo maximiza transferencia de potencia a la chatarra y se forma baño líquido en el hogar.
Al inicio, el arco es errático e inestable. Se observan amplias oscilaciones de corriente acompañadas de movimiento rápido de electrodos. A medida que el ambiente se calienta, el arco se estabiliza. Una vez formado el baño fundido, el arco se vuelve estable y la potencia promedio aumenta.
Energía química se suministra por muchas fuentes: quemadores oxi-combustible y lanzas de oxígeno. Quemadores queman gas combustible usando O₂ o aire enriquecido. Calor se transfiere a chatarra por radiación de llama y convección de productos de combustión. Calor se transfiere dentro de chatarra por conducción. Piezas grandes tardan más en fundirse. En algunos casos, O₂ se inyecta por lanza de tubo consumible para cortar piezas grandes.
Una vez generado baño fundido, O₂ se lanza usualmente directamente al baño. Reacciona con Al, Si, Mn, P, C, Fe, etc. Reacciones son exotérmicas y suministran energía adicional ayudando a fundir chatarra. Óxidos metálicos formados van a la escoria. Reacción de O₂ con C produce CO, que quema en el horno si hay O₂ suficiente y/o se evacúa por sistema de evacuación directa donde quema y va a control de contaminación. Lanzado de O₂ también se hace al final de fusión para bajar nivel de C al deseado en colada.
Tras fundir suficiente chatarra para acomodar segunda carga, se repite el proceso. Una vez fundida la carga final, las paredes laterales quedan expuestas a radiación intensa del arco. Como resultado, el voltaje debe reducirse. Alternativamente, creación de escoria espumosa permite enterrar el arco y proteger el cascarón. Además, gran cantidad de energía se retiene en la escoria y transfiere al baño, mejorando eficiencia energética.
Una vez fundida la carga final completamente, se alcanzan condiciones de baño plano (flat bath). En este punto, usualmente se toma temperatura y muestra de baño. El análisis permite determinar cantidad de O₂ para soplar durante refinación. El operador también inicia preparativos para adiciones de ferroaleaciones en colada. Cantidades se finalizan tras período de refinación.
Fase de refinación
En refinación, se remueven Al, Si, Mn, C, P y azufre (S). Se lleva a cabo tras fase de fusión al alcanzar condiciones de baño plano.
Las reacciones dependen de disponibilidad de O₂. Los elementos a remover tienen mayor afinidad por O₂ que el C. Así, O₂ reacciona preferentemente con ellos formando óxidos que flotan y van a la escoria. En EAF moderno operando con talón caliente (hot heel) de acero líquido y escoria retenido de colada anterior, O₂ se sopla casi todo el período. Como resultado, algunas operaciones de fusión y refinación ocurren simultáneamente.
Niveles altos de P y S en la carga que lo requerido en el acero según especificación, deben removerse. Normalmente, condiciones favorables para remoción de P son opuestas a las de S. Una vez en fase de escoria, pueden revertir al acero.
Retención de P en escoria depende de temperatura de baño, basicidad y niveles de FeO. A mayor temperatura o bajos FeO, P revierte de escoria a baño. Remoción de P se hace usualmente lo más temprano posible. Práctica de hot heel es muy beneficiosa porque O₂ puede lanzarse mientras temperatura es baja. Al inicio, la escoria también tiene alto FeO arrastrado de colada anterior, ayudando a remoción de P. Alta basicidad (CaO/SiO₂) también beneficia, pero cuidado de no saturar con cal, lo que aumenta viscosidad y hace escoria menos efectiva. A veces se añade fluorita (CaF₂) para fluidificar. Agitación con gas inerte también beneficia renovando interfaz escoria/metal y mejorando cinética. En general, si se requiere bajo P, la chatarra se selecciona para bajo nivel en fusión. Partición P en escoria/P en baño suele 5–15. Generalmente P se reduce 20 %–50 % en EAF.
Azufre se remueve principalmente como sulfuro disuelto en escoria. Partición S entre escoria y metal depende de química de escoria y es favorecida a bajos niveles de oxidación del acero. Remoción de S en EAF es difícil, especialmente en práctica moderna donde oxidación del baño es alta. Generalmente ratio de partición 3–5. Suele ser más efectivo desulfurar durante fase reductora. Esto significa desulfuración justo antes de colada (donde se construye escoria aluminate de calcio) y durante operaciones en horno de cuchara. En condiciones reductoras con menor actividad de O₂, ratios de distribución de S de 20–100 pueden lograrse.
Control de constituyentes metálicos en baño es importante para cumplir especificación. Operador EAF usualmente apunta a niveles menores en baño que los especificados. O₂ reacciona con Al, Si, Mn formando óxidos metálicos, constituyentes de escoria. Estos tienden a reaccionar con O₂ antes que C. También reaccionan con FeO resultando en recuperación de unidades de Fe en baño. Ejemplo: Mn + FeO = MnO + Fe. Mn se reduce típicamente a ~0,06 % en baño.
Reacción de C con O₂ produciendo CO es importante: suministra energía menos costosa y realiza refinaciones importantes. En EAF moderno, combinación O₂+C puede suministrar 30 %–40 % del calor neto. Evolución de CO es muy importante para espumado de escoria. Acoplado con escoria básica, burbujas de CO quedan atrapadas en escoria causándola espumar y ayudando a enterrar el arco. Esto da eficiencia térmica muy mejorada y permite operar a altos voltajes de arco incluso tras baño plano.
Gases disueltos, especialmente H₂ y N₂, son preocupación. Enterrar el arco ayuda a prevenir que N₂ se exponga al arco donde puede disociarse y entrar al acero. Si CO evoluciona dentro del baño, ayuda a despojar N₂ y H₂. Niveles de N₂ en acero tan bajos como 50 ppm pueden lograrse antes de colada. Colada por fondo (bottom tapping) beneficia mantenimiento de bajos N₂ porque colada es rápida y chorro apretado. Alto potencial de O₂ en acero beneficia bajos N₂ y la colada debe ser «abierta» (open tap) en lugar de «matar» la colada (killing). A 1600 °C, solubilidad máxima de N₂ en Fe puro es 450 ppm. Típicamente, niveles en colada ~80–100 ppm. Descarburación también beneficia remoción de H₂. Se ha mostrado que descarburar a 1 %/hora reduce H₂ de 8 ppm a 2 ppm en 10 min.
Al final de refinación, se toman medición de temperatura y muestra. Si temperatura muy baja, se puede aplicar potencia. Baja temperatura no es gran problema en talleres modernos donde ajuste se hace en horno de cuchara.
Operación de desescoriación (Deslagging)
Se lleva a cabo para remover impurezas como escoria. Durante fusión y refinación, elementos indeseables se oxidan y entran en escoria. Es ventajoso remover máximo P a escoria temprano. El horno se inclina hacia atrás y la escoria se vierte por la puerta de escoria. La remoción elimina posibilidad de reversión de P.
Durante operaciones de espumado, C se inyecta en escoria donde reduce FeO a Fe metálico produciendo CO que ayuda a espumar. Si escoria alta en P no se removió antes, reversión de P generalmente ocurre. Durante espumado, escoria puede desbordar nivel de umbral y salir por puerta.
Composición típica de escoria EAF: CaO 45 %–58 %, SiO₂ 5 %–15 %, FeO 10 %–28 %, MgO 5 %–8 %, MnO 2 %–5 %. Además contiene CaF₂, S, P.
Colada de acero líquido (Tapping)
Una vez lograda composición y temperatura deseadas, se abre orificio de colada, horno se inclina y acero se vierte en cuchara de colada (teeming ladle) para transferencia a unidad de acero secundario. Durante colada, adiciones de ferroaleaciones se hacen basadas en análisis de baño y grado deseado. Agentes desoxidantes se añaden para bajar O₂ antes de procesamiento posterior. Desoxidantes comunes: Al, ferrosilicio, silico-manganeso. En coladas de acero al carbono se apunta a mínimo arrastre de escoria. Nueva cobertura de escoria se construye durante colada. Para operaciones en horno de cuchara, escoria de aluminate de calcio es buena para control de S. Compuestos formadores de escoria se añaden en cuchara en colada para que cobertura se forme antes de transferencia.
Turno del horno (Furnace turnaround)
Período entre fin de colada y horno listo para siguiente carga. Durante este período, electrodos y techo se elevan y revestimiento se inspecciona por daño refractario. Si necesario, reparaciones en hogar, línea de escoria, orificio de colada y caño. En hornos con colada por fondo, orificio se llena con arena. Reparaciones con refractarios monolíticos de mezclas de gunning. El mayor uso de paneles refrigerados ha reducido parcheo entre coladas. En muchos talleres, el fondo se reemplaza con uno de repuesto regularmente (2–6 semanas). Mantenimiento del hogar del fondo reemplazado se hace fuera de línea. Esto reduce tiempo sin potencia y maximiza productividad. Tiempo de turno es normalmente el mayor período muerto (sin potencia) en el ciclo. Con avances, se ha reducido de 20 min a <5 min en hornos recientes.
Balance de calor de un EAF
Se requiere mínimo teórico de 300 kWh/ton para fundir chatarra. Para proveer sobrecalentamiento sobre punto de fusión (1520 °C) se requiere energía adicional; para temperaturas típicas de colada, energía teórica total suele estar en 350–370 kWh/ton. Sin embargo, eficiencia EAF oscila 51 %–64 %; resultado: entrada equivalente total usualmente 550–700 kWh/ton en hornos modernos. Esta energía puede suministrarse como eléctrica, por quemadores oxi-combustible de diversas fuentes, y por reacciones químicas. La distribución depende de costos locales de materiales y consumibles y es única por operación. Diagrama típico de balance de calor en Fig. 2.
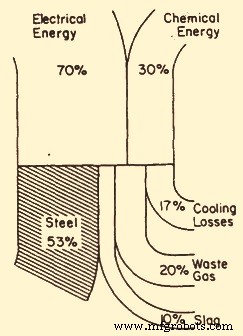
Fig. 2 Diagrama típico de balance de calor para un EAF
El consumo energético depende altamente de la operación individual y varía considerablemente. Factores como composición de materia prima, tasas de entrada de potencia y prácticas operativas (post-combustión, precalentamiento de chatarra) influyen mucho en balance. En operación EAF usando gran cantidad de carbono de carga o materiales de alta carbono, hasta 60 % de energía en gas de escape puede ser calorífica por grandes cantidades de CO no combusto. Recuperación de esta energía puede aumentar entrada 8 %–10 %. Es importante considerar estos factores al evaluar balance energético.
Proceso de manufactura
- Optimización de hornos de arco eléctrico: automatización y modelado
- Horno Eléctrico de Arco DC: Tecnología Eficiente de Acería con Un Solo Electrodo
- Aprovechamiento del hierro de reducción directa para una producción eficiente en horno de arco eléctrico
- Hornos de Arco Sumergido: Potenciando la Siderurgia Moderna
- Operaciones de Precisión para Creación de Agujeros en Mecanizado CNC
- Acero para Herramientas Desmitificado: Composición, Fabricación y Aplicaciones Industriales
- Procesos clave de soldadura por arco eléctrico y sus aplicaciones
- Dominando la soldadura por arco eléctrico: Tipos, equipos, ventajas y desventajas
- Soldadura por arco de plasma (PAW): Guía completa - Definición, aplicaciones y ventajas
- Equipos esenciales de soldadura por arco: Tipos, funciones y aplicaciones
- Soldadura TIG: Aplicaciones clave, beneficios y limitaciones explicados