



Hornos de Arco Sumergido: Potenciando la Siderurgia Moderna
La utilización industrial de la energía eléctrica comenzó con el desarrollo de la máquina dínamo por Werner von Siemens. Los hornos de arco eléctrico se han utilizado durante muchos años tanto para la fundición de chatarra de hierro (hornos de arco abierto) como para procesos de reducción (hornos de arco sumergido). En el caso del horno de arco sumergido (HAS), el mineral y el agente reductor se alimentan al horno continuamente desde la parte superior de modo que los electrodos quedan enterrados en la mezcla y el arco está sumergido. El horno se llama horno de arco sumergido ya que el arco está sumergido. La disposición física más común consiste en un baño circular con tres electrodos verticales dispuestos en triángulo. Los hornos de seis electrodos con baños circulares o rectangulares también se usan pero son menos comunes.
Aplicaciones Industriales
Los hornos de arco sumergido han encontrado aplicación en más de 20 áreas industriales principales diferentes, como ferroaleaciones, industria química, plomo, zinc, cobre, refractarios, óxido de titanio, reciclaje, fósforo, etc. Un diagrama esquemático típico de un horno de arco sumergido para producción de ferro-cromo junto con balance de materiales se muestra en la Fig. 1.
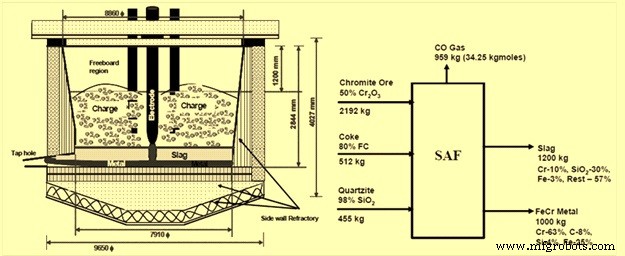
Fig. 1 Diagrama esquemático típico de un horno de arco sumergido para producción de ferro-cromo junto con balance de materiales
Historia
La creciente demanda de ferroaleaciones y agentes desoxidantes en la fabricación de acero a principios del siglo XX llevó al desarrollo del primer horno de arco sumergido. La construcción del primer HAS comenzó en 1905. Esta unidad de 1.5 MVA se instaló en Horst Ruhr, Essen, Alemania para la producción de carburo de calcio. Se puso en marcha exitosamente en 1906 y se basaba en tecnología DC (corriente continua).
Desde entonces, un gran número de HAS (tanto con hornos basados en DC como AC) se han puesto en marcha con diversas aplicaciones. Hoy en día, la mayoría de los hornos de arco sumergido se basan en conceptos de AC (corriente alterna).
Principio y Características del HAS
El principio de un HAS convencional es el calentamiento por resistencia eléctrica. La energía eléctrica se convierte en calor y energía de reducción usando la resistencia (R) de la carga o la escoria fundida, a veces reforzada por la resistencia eléctrica de un arco entre la escoria y el electrodo. La energía se transmite al hogar del horno por electrodos de carbono. La potencia del horno es el producto de la resistencia del hogar y el cuadrado de la corriente del electrodo. Por tanto, un aumento limitado de la corriente del electrodo puede resultar en un aumento relativamente grande de la carga.
Característica del proceso en HAS es que el electrodo penetra a través de la materia prima hacia abajo hasta el hogar sobre el baño de metal. Normalmente, la escoria penetra en esta cama de coque, pero no lo suficiente como para estar en contacto con la punta del electrodo. El calor eléctrico para la fundición se desarrolla en las inmediaciones de la punta del electrodo donde se concentra la mayor parte de la caída de tensión. La cama de coque calentada tiene una conductividad eléctrica y térmica muy alta comparada con la carga fría. Consecuentemente, solo una parte menor de la corriente sale de los flancos del electrodo. La cama de coque también conduce el calor a las zonas de fundición alejadas del electrodo. Los gases de reacción de la zona de fundición, principalmente gas CO (monóxido de carbono), pasan hacia arriba a través de las materias primas descendentes, precalentándolas parcialmente cediendo su calor sensible y causando parcialmente reducción en estado sólido de los óxidos de hierro superiores.
Sin embargo, el espesor de la zona donde los materiales se calientan a temperatura de reacción es tan pequeño que el gas no tiene tiempo de retención suficiente para dar una reducción extensa. 10% a 20% de pre-reducción es normal en operación con carga fría.
La ecuación básica para la potencia de entrada al horno viene dada por P = 3E cos φ I = 3RI², donde P es la potencia, E la tensión de fase entre transformador y hogar del horno, I la corriente del electrodo y R la resistencia óhmica del hogar. En cuanto al factor de potencia, la ecuación es FP = cos φ = V [R/(R²+X²)], donde R y X son respectivamente la resistencia óhmica y la reactancia del sistema. La reactancia del horno X está determinada principalmente por las dimensiones del horno y la disposición eléctrica y es cercana a constante mientras se mantengan las mismas condiciones operativas generales. Sin considerar el factor de potencia en la red eléctrica, la resistencia óhmica en el hogar y la amperaje permitida en los electrodos son los parámetros determinantes para la carga en un horno.
Sin embargo, el efecto de un bajo factor de potencia puede compensarse fácilmente mediante la instalación de bancos de capacitores para corregir el factor de potencia en la red.
Hay diferentes medios de regular la resistencia óhmica mediante selección de materias primas y especialmente granulometría y calidad del material de carbono. Sin embargo, hay algunos factores principales que necesitan consideración especial:
- La tendencia a acumular una gran cama de coque normalmente da una resistencia óhmica decreciente.
- Material conductor en la carga tiende a dar flujo de corriente desde los flancos de los electrodos, lo que resulta de nuevo en resistencia reducida.
- El aumento de temperatura en los flancos de los electrodos aumenta la posibilidad de flujo de corriente desde los flancos y, por tanto, disminuye la resistencia total.
La experiencia del HAS convencional es que su economía depende de la disponibilidad de energía eléctrica barata. Además, los requisitos de tipos específicos de agentes reductores para controlar la resistividad eléctrica en el horno son importantes. El bajo tiempo de retención en el horno comparado con el del alto horno da oportunidad a una menor reducción en estado sólido y utilización de gas dentro del horno. Los gases de escape representan, por tanto, una gran proporción de la entrada de calor en el proceso y la utilización significativa del gas es un factor importante en la economía del proceso.
La calidad de la materia prima tiene el mayor impacto en el proceso. Por un lado, afecta la composición de la escoria y, por otro, el patrón de fundición dentro del horno (basado en las propiedades físicas y la cantidad de entrada de energía).
Las propiedades físicas determinan si el fundidor puede operar en (i) modo de resistencia convencional usando la resistencia eléctrica de la escoria, o (ii) modo de arco protegido usando la resistencia eléctrica de la escoria y arco o usando la resistencia eléctrica de la mezcla de alimentación.
Características del HAS
Un HAS típico con operación de escoria comprende un caparazón de horno circular o rectangular con agujeros de vaciado separados para escoria y metal. Para algunos procesos, la escoria y el metal se vacían a través de un solo agujero y se separan downstream mediante colada en cascada o desescoriadores. El caparazón del horno está revestido con refractario y, si se requiere enfriamiento adicional del caparazón por el proceso, enfriado por agua mediante un sistema especial de enfriamiento de pared lateral. El fondo del caparazón suele enfriarse por ventilación forzada de aire. Los electrodos son consumidos por el baño del horno. Los electrodos de autohorneado con revestimientos o electrodos prehorneados se extienden periódicamente con nuevas piezas. El electrodo se desliza semiautomáticamente en el baño con el horno a plena carga eléctrica y sin interrupciones de la operación del horno.
Los conjuntos de columna de electrodos contienen todas las instalaciones para sostener, deslizar y regular la penetración en el baño. Todas las operaciones de electrodos se realizan hidráulicamente.
La energía eléctrica se suministra normalmente desde el transformador del horno a través de líneas de alta corriente, tubos flexibles refrigerados por agua en los electrodos y abrazaderas de contacto a los electrodos. Si el proceso genera gas de escape que contiene cierta cantidad de CO, el horno normalmente se diseña como tipo cerrado y el gas de escape se recolecta y utiliza para aplicaciones posteriores como generación de energía, calefacción, bombeo, generación de vapor, etc.
Las principales características normales de los hornos basados en AC son:
- Columnas de electrodos de bajo mantenimiento para varios tipos de electrodos
- Dispositivo de sujeción y deslizamiento de electrodos robusto y a prueba de fallos
- Diseño robusto del horno que no permite abultamiento/movimiento
- Sistema de carga por electrodo hueco
- Diseño de techo hermético al gas refrigerado por agua que proporciona gas rico en CO de alta calidad
- Aplicación de sistema de recuperación de energía posible
Hornos DC Convencionales
Los hornos DC son generalmente de tipo circular y la energía eléctrica se convierte en calor principalmente por el arco, que se establece entre la punta del electrodo y el baño de escoria. El electrodo superior se conecta como cátodo y el sistema de fondo conductor se conecta como ánodo. Un horno típico con operación de baño de escoria abierto comprende usualmente 1 a 3 agujeros de vaciado de escoria y 1 a 2 de metal a una elevación menor. El horno requiere arreglos de enfriamiento avanzados en el área del techo y pared lateral debido a que la temperatura de la escoria líquida está en contacto directo con el material refractario y por el calor de radiación del arco. El concepto de refractario se diseña usualmente cuidadosamente para adaptarse a estas condiciones agresivas. El electrodo es consumido por el proceso del horno. Los electrodos prehorneados se extienden periódicamente con nuevas piezas. Los conceptos convencionales aplican brazo de electrodo para regular el electrodo. Las funciones mecánicas y los principios de transferencia de energía eléctrica son similares a las columnas de electrodos convencionales basadas en AC.
También los hornos DC pueden diseñarse como tipo cerrado y el CO puede recolectarse. El consumo de energía puede optimizarse debido al regulador combinado de movimiento de electrodo con controlador de encendido por tiristores y alta velocidad de electrodo. El sistema de columna de electrodo DC usualmente permite deslizamiento y nippleado a plena potencia (proporcionando tiempo de potencia encendido maximizado). Dispositivo de cambio rápido de pieza central es esencial para máximo tiempo de operación. En hornos DC normalmente se necesita un arreglo de alimentación inteligente para maximizar el rendimiento y la vida del refractario. Otras características de un horno DC incluyen:
- Diseño robusto del caparazón
- Sistema de carga por electrodo hueco
- Sistemas de enfriamiento de techo y pared lateral diseñados para soportar protección suficiente a nivel moderado de consumo de energía
El horno DC usualmente opera con un arco abierto, que funde el material en un tiempo muy corto. El material puede cargarse a través del sistema de electrodo hueco directamente en el arco. Normalmente, el arco danza en la punta del electrodo. Por tanto, también es práctico cargar el material directamente alrededor de la punta del electrodo. En algunos hornos es posible apilar una capa de protección de pared lateral con el material cargado. La mayoría de los procesos, donde la escoria se sobrecalienta, no permiten este tipo de protección de pared lateral. Generalmente se puede afirmar que el consumo de energía general de un horno DC es mayor en comparación con un horno AC debido a:
- Hay mayor carga de calor radiante en el espacio libre del horno
- Hay requerimiento adicional de enfriamiento del horno debido a temperaturas de proceso más altas
- Hay alto grado de humeo metálico que consume energía adicional
El beneficio del horno DC es el uso directo de material fino eliminando la necesidad de inversión en proceso intensivo de aglomeración necesario upstream del horno. También el nivel de precio más bajo del material fino ayuda a reducir los costos operativos generales.
Aplicación del HAS
Las áreas de aplicación para HAS incluyen producción de ferro-cromo, ferro-níquel, ferro-manganeso, silico-manganeso, ferro-niobio, ilmenita (escoria TiO2) así como el potencial para reciclaje de residuos.
Originalmente, las ferroaleaciones se producían exclusivamente en altos hornos especiales, resultando en un arrabio consistente en contenidos pequeños a medianos de silicio, cromo y manganeso. El tipo de fundición y equilibrio metalúrgico determinaban el contenido de carbono de estas aleaciones. El horno de arco sumergido es una unidad mucho mejor calificada para producir ferroaleaciones con respecto al control de temperatura y ajuste a diferentes potenciales de reducción. Con el tiempo, se estableció una industria independiente de ferroaleaciones que satisface las demandas permanentemente crecientes de la industria del acero. La mayoría de las ferroaleaciones se producen por fundición pirometalúrgica que tiene lugar en hornos de arco sumergido. La fuerte competitividad de los hornos de arco sumergido en este sector se logró principalmente por la instalación de unidades de fundición de alta potencia avanzadas.
Actualmente, más del 99% de la producción de ferroaleaciones y TiO2 se lleva a cabo en hornos de arco sumergido AC. No hay aplicación en pirometalurgia para hornos DC que no pueda realizarse en hornos AC.
El desarrollo de grandes sistemas de electrodos, tecnología avanzada de transformadores y nuevos principios de construcción de hornos ha permitido el diseño de grandes HAS rectangulares de alta capacidad con dimensiones de hasta 36 m de longitud y 17 metros de ancho. Desde un punto de vista tecnológico, incluso unidades más grandes son posibles, pero su factibilidad económica debe verificarse cuidadosamente.
Actualmente, HAS de alta capacidad de 120 MVA, hornos rectangulares con sistema de enfriamiento por tiristores más cobre y horno DC de 70 MW para ferro-cromo han sido instalados.
Nuevos desarrollos se reconocen para procesos que aplican operación de baño de escoria incrementada en la construcción de unidades altamente eficientes con alta densidad de potencia. La mayor densidad de potencia en el horno causa mayores flujos de calor a través de la pared lateral, lo que requiere la aplicación de nuevos conceptos de enfriamiento.
Los sistemas de control también pasaron por una evolución significativa durante las últimas décadas como se muestra a continuación:
- 1906 – Control manual
- 1955 – Controlador de haz equilibrado eléctrico
- 1960 – Controlador de bobina móvil
- 1965 – Controlador transductor
- 1975 – Controlador transistor
- 1985 – Controlador H&B
- 1995 – Controlador por software
Desde finales de la década de 1950, todos los HAS están equipados con controladores de electrodos. Los hornos de arco sumergido avanzados de hoy en día hacen uso de controladores por software. La aplicación DC para tecnología de horno de arco sumergido muestra a nivel mundial una participación creciente en áreas de nicho, especialmente en algunas unidades de ferroaleaciones, limpieza de escoria y producción de TiO2. No obstante, la mayoría de los hornos de arco sumergido es y permanecerá basada en tecnología AC.
Proceso de manufactura
- Optimización de hornos de arco eléctrico: automatización y modelado
- Horno Optimizador de Energía (EOF): Tecnología de Vanguardia en Acería
- Hornos de recalentamiento: Tipos, funciones y aplicaciones industriales
- Optimización de Producción de Acero: Uso de Metal Caliente en Hornos Eléctricos de Arco
- Horno Eléctrico de Arco DC: Tecnología Eficiente de Acería con Un Solo Electrodo
- Aprovechamiento del hierro de reducción directa para una producción eficiente en horno de arco eléctrico
- Optimización de los sistemas de refrigeración del alto horno para mayor eficiencia y longevidad
- Quemadores de Horno de Recalentamiento: Tipos, Eficiencia e Impacto Ambiental
- Soldadura por Arco Sumergido (SAW): Proceso, Equipo, Ventajas y Aplicaciones
- Soldadura por Arco Sumergido (SAW): Aplicaciones, Ventajas y Limitaciones
- Soldadura por arco sumergido (SAW) explicada: Guía completa