



Sinterización: Operaciones en Planta de Sinter y su Impacto en la Producción de Hierro
La sinterización es un proceso de aglomeración de partículas minerales finas en una masa porosa y aglomerada (sinter) por fusión incipiente causada por calor producido por combustión de combustible sólido dentro de la propia masa. Es un paso de pretratamiento en la producción de hierro, donde finos de minerales de hierro y residuos de óxido de hierro secundarios (polvos capturados, escamas de laminación, etc.) junto con fundentes (cal, caliza, dolomita) se aglomeran por combustión. La aglomeración de finos es necesaria para permitir el paso de gases calientes durante la operación del alto horno.
La sinterización se ha llamado el arte de quemar un combustible mezclado con mineral bajo condiciones controladas. Implica calentar mineral de hierro fino con fundente y finos de coque o carbón para producir una masa semifundida que se solidifica en piezas porosas de sinter con las características de tamaño y resistencia necesarias para alimentar el alto horno.
Aunque simple en principio, la planta de sinterización requiere observar factores importantes en su diseño y operación para alcanzar rendimiento óptimo. Un diagrama de flujo simplificado del proceso de sinterización está en la Fig. 1.
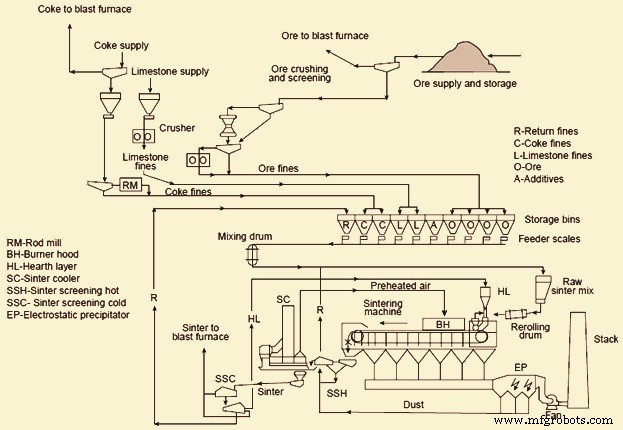
Fig. 1 Diagrama de flujo simplificado del proceso de sinterización
Tipos de sinter
- Sinter no fundente o ácido: no se añade fundente al mineral en la preparación de la mezcla de sinter. Raramente se producen hoy día.
- Sinter auto-fundente o básico: se añade fundente suficiente en la mezcla para producir escorias de basicidad deseada (CaO/SiO₂) en el alto horno, considerando los óxidos ácidos en la carga.
- Sinter super-fundente: se añade fundente suficiente para producir escorias de basicidad deseada considerando también los óxidos ácidos en la ceniza de coque, además de los otros óxidos ácidos en la carga del alto horno.
Los sinteres fundentes tienen propiedades superiores a alta temperatura en el alto horno comparados con mineral en bulto (lump ore) y sinteres ácidos. Estas mejoras incluyen temperaturas de ablandamiento y fusión más altas y mayores niveles de reducibilidad.
La flexibilidad del proceso permite convertir una variedad de materiales: finos naturales de mineral de hierro, finos de cribado, polvos capturados, concentrados de mineral, finos de retorno no aptos para procesamiento posterior, otros materiales ferríferos de tamaño pequeño (fangos, escamas de laminación), y desechos y cribados de cal, caliza y dolomita, en un agregado tipo clinker bien adaptado para uso en alto horno.
La planta de sinterización ha proporcionado un aumento fenomenal en la productividad y ahorro de coque en el alto horno. El sinter fundente representa un material mejorado para el alto horno comparado con mineral de hierro calibrado. Las mejoras se obtienen incorporando el fundente del alto horno en el sinter en lugar de cargarlo por separado en la parte superior del horno, como se debe hacer con solo mineral de hierro calibrado. Como regla práctica, el uso de sinter fundente indica que por cada 100 kg de caliza por tonelada neta de metal caliente removida de la carga del alto horno y cargada en la planta de sinter para hacer sinter fundente, se ahorran ~20–35 kg de coque metalúrgico por tonelada de metal caliente y se logra ~3 %–5 % de mejora en la productividad del alto horno. El ahorro de coque resulta principalmente de la calcinación de la caliza en la parrilla de sinterización en lugar de en el alto horno.
Calidad de los sinteres
Dos propiedades importantes del sinter son la basicidad, controlada por la cantidad de caliza/cal, y la resistencia, controlada por el contenido de coque.
El alto horno demanda sinter con alta resistencia en frío, bajo índice de degradación por reducción (RDI) y alto índice de reducibilidad (RI), en una banda muy estrecha de variación química, con el menor contenido posible de finos y buen tamaño promedio. La composición química y estructural son muy importantes; es bueno que el sinter sea estable para que tanto las escorias primarias como finales posean características adecuadas en términos de temperaturas de ablandamiento y fusión, temperatura líquida y viscosidad para operación estable del alto horno.
Es importante tener alto contenido de hierro, bajo contenido de ganga y basicidad de 1,6–2,1. La reducibilidad y calidad del sinter mejoran con mayor nivel de hematita que magnetita, y su estructura mejora con mayor nivel de hematita y ferritas primarias o residuales que secundarias o precipitadas.
El contenido de FeO es un parámetro de control importante. Cuando la composición química de la mezcla de mineral es fija, el FeO indica condiciones de sinterización, particularmente la tasa de coque. Un aumento del 2 % en FeO en el sinter reduce (mejora) el RDI en 8 puntos. Sin embargo, un FeO más alto afecta negativamente la reducibilidad. Es importante encontrar un FeO óptimo para mejorar el RDI sin alterar otras propiedades.
El contenido de alúmina tiene el efecto más dañino. Deteriora el RDI del sinter, que aumenta al subir la alúmina. La resistencia y calidad del sinter se deterioran al subir la alúmina. La alúmina promueve la formación de ferrita silico-cálcica-alumínica (SFCA). Aumenta la viscosidad del fundido primario que se forma durante la sinterización, llevando a una estructura de sinter más débil con poros irregulares interconectados.
La reducibilidad del sinter está determinada por la composición químico-mineralógica y la estructura de poros.
El MgO proporciona una condición óptima de escoria de alto horno en términos de buena fluidez y desulfuración. La adición de MgO a la mezcla cruda mejora el RDI.
Se ha determinado que reemplazar CaO con MgO en forma de dolomita para basicidades de 1,6–1,9 lleva a una ligera reducción en resistencia, reducibilidad y productividad del sinter. El CaO se combina con óxidos de hierro para formar compuestos de bajo punto de fusión que favorecen la formación del fundido primario, nivel mínimo necesario para fabricar un sinter fuerte. Estos compuestos son Fe₂O₃·CaO (1205 °C) y FeO·CaO (1120 °C).
La sílice (SiO₂) se combina con FeO y CaO para formar compuestos de bajo punto de fusión que favorecen la formación del fundido primario: FeO·SiO₂ (1180 °C), 2FeO·SiO₂ (1205 °C) y FeO·SiO₂·CaO (1223 °C). Aumentar el contenido de sílice y la basicidad de los finos adheridos hace bajar la temperatura de formación del fundido primario, favorable para la reacción de asimilación subsiguiente en la interfaz líquido-sólido entre finos y partículas núcleo.
Tras ser volcados de las parrillas en la máquina de sinterización, el pastel de sinter se tritura y criba en caliente. Su distribución granulométrica es un parámetro importante para la calidad. La fracción 10–30 mm va directamente a silos de almacenamiento del alto horno; la fracción mayor se tritura para obtener tamaños menores; y la fracción menos 5 mm (finos de retorno) se recicla a las tolvas de la planta. Para buena operación, es importante mantener equilibrio entre generación y reciclaje de finos de retorno.
La reducibilidad es característica importante que mide la capacidad de transferir oxígeno durante la reducción en el alto horno, indicando necesidades de consumo de combustible. La porosidad y estructura de los sinteres y sus fases minerales están íntimamente relacionadas con su reducibilidad. Una estructura heterogénea es más reducible que una homogénea.
La degradación del sinter se determina por el índice de degradación a baja temperatura (LTDI) y el RDI. La degradación se origina, en cierta medida, en la transformación durante la reducción de hematita a magnetita, acompañada de aumento de volumen, generando tensiones estructurales. La degradación en el alto horno ocurre durante la reducción en la zona de baja temperatura, con efecto perjudicial en la resistencia de la carga, con pérdida de permeabilidad a gases reductores y aumento de consumo de coque. Valores bajos de degradación durante reducción a baja temperatura son deseables.
El RDI es parámetro muy importante usado como referencia en todo trabajo de sinterización y sirve para predecir el comportamiento de degradación del sinter en la parte inferior de la pila del alto horno. Existe relación fuerte entre RDI y temperatura ambiente exterior en la planta. El RDI también depende fuertemente del contenido de Ti en el sinter, incluso en cantidades muy pequeñas. No hay relación con alúmina, pero la relación de coque en la mezcla es la variable de control más importante respecto al RDI.
La resistencia en frío del sinter se determina por el índice de tumbler, y depende de la resistencia de cada componente de mineral individual, la resistencia de los componentes de la matriz de unión y la composición del mineral. Este índice determina la reducción de tamaño por impacto y abrasión durante manipulación, transporte y en el proceso del alto horno. La resistencia mecánica en frío está directamente relacionada con la tendencia a formar finos durante transporte y manipulación entre la máquina de sinter y la garganta del alto horno.
La porosidad del sinter es parámetro importante que afecta significativamente sus propiedades, particularmente su comportamiento de reducción. Se observa que el diámetro de poro debe ser >0,01 micrómetro para que el gas reductor tenga acceso suficiente a los poros y reduzca satisfactoriamente el sinter. Cuando los microporos se coalescen a poros de 1–5 micrómetros, el área superficial específica disminuye y también su reducción. Eliminar la coalescencia de microporos y aumentar el número de poros pequeños permite aumentar el área superficial y obtener mejora sustancial en reducibilidad. Las ferritas estabilizan los microporos y elevan la porosidad, logrando mayor reducibilidad.
Dada la diversidad de componentes mineralógicos de la mezcla de sinter y su heterogeneidad, es entendible que la estructura del sinter es compleja, formada principalmente por granos de óxido de hierro y ferritas cálcicas unidos por matriz de ganga. Las ferritas, cuya cantidad aumenta con la basicidad del sinter, son fácilmente reducidas y, al aumentar la tenacidad mecánica a ciertos niveles, se consideran componentes muy útiles. Son de tipo SFCA, formadas por reacción sólido-líquido entre hematita y fundido Fe₂O₃·CaO, con asimilación subsiguiente de SiO₂ y Al₂O₃ en el fundido. La ganga está compuesta por silicatos de calcio, hierro y magnesio difíciles de reducir, que pasan a formar parte de la escoria en el alto horno.
Operaciones en planta de sinterización
Una planta típica consiste en varias unidades operativas secuenciales con la máquina de sinter en el corazón.
Producir sinter de calidad objetivo requiere carga precisa de materias primas (minerales, coque, aditivos). Para modificar la receta de la mezcla cruda, se deben considerar la adición de coque, basicidad del sinter, análisis de materias primas y su influencia en parámetros del sinter. El propósito del cálculo de la mezcla cruda es establecer una composición que logre automáticamente los valores objetivo para adición de coque, basicidad, Fe total, balance de SiO₂, balance de alúmina y balance de MgO.
El proceso comienza con la preparación de la mezcla cruda. Materiales (finos de mineral, fundentes, residuos de planta, combustible, finos de retorno) se almacenan en silos. Se mezclan en proporciones correctas usando tolvas pesadoras/alimentadores de disco, uno por silo. Para finos de retorno a veces se usa medidor de impacto. El pesaje es continuo, como todo el proceso. Los materiales pesados pasan por transportador al tambor de mezcla primario donde se añade agua manualmente o como porcentaje calculado del peso de material que entra.
El coque breeze debe triturarse (normalmente en trituradora de cuatro rodillos) para obtener tamaño de partícula correcto (0,25 mm a menos 3 mm) para mejorar productividad y reducibilidad del sinter. Menos de 0,25 mm afecta negativamente la productividad; fracciones de –3,15 mm a +1,00 mm muestran mejores rendimientos.
Los fundentes (caliza y dolomita) se trituran (normalmente en trituradoras de martillos) para obtener mínimo 90 % de fracción –3 mm.
La mezcla íntima de materiales de alimentación es uno de los aspectos más importantes. Una pre-mezcla (base mix) de minerales de sinterización, óxidos de desecho de planta siderúrgica, fundentes y combustibles sólidos se hace en un tambor de mezcla primario giratorio y se transfiere a un patio de mezcla de base mix al aire libre. La base mix mezclada se suplementa con pequeñas cantidades de ajuste de fundente y combustible sólido. Esta mezcla total se somete a adición de agua en un dispositivo de mezcla como tambor de bola o disco. Estos mezcladores operan para producir nódulos o pellets de tamaño pequeño que mejoran significativamente la permeabilidad de la cama de sinter. El tambor de bola también se llama tambor de mezcla secundaria y nódulización.
La cantidad de agua primaria es proporcional al peso de base mix que entra al tambor de bola. Las adiciones de agua en los mezcladores de bola se controlan automáticamente hoy día. El punto de ajuste de agua secundaria se toma frecuentemente como proporción del pesador de cinta de base mix.
El proceso continuo de sinterización se lleva a cabo en una parrilla móvil de la máquina que transporta una cama de mezcla preparada (mezcla de sinter). La mezcla se transporta cuidadosamente para mantener la permeabilidad. Al transferir la mezcla del mezclador a la parrilla, es esencial alimentar el material cuidadosamente para proveer una cama uniforme, homogénea y evitar compactación. Para evitar caída directa de alimentación sobre la parrilla, se alimenta primero una capa de hogar de ~25–50 mm de material grueso (ya sinterizado) sobre la parrilla móvil. Los dispositivos de alimentación típicamente incluyen alimentador de rodillos con tolvas que evitan compactar la mezcla. El diseño de tolvas y alimentadores para distribuir la mezcla preparada es igualmente importante, ya que si la mezcla se compacta o segrega durante manipulación y carga, todas las ventajas de buena preparación pueden perderse. Tras esto, la mezcla se nivela.
La profundidad de cama se establece y mantiene constante ajustando la placa de corte equipada con sondas que detectan la profundidad y varían automáticamente la velocidad del alimentador de rodillos. La cantidad de material en la tolva de alimentación se mantiene constante por ajuste automático de tasas de alimentación desde los silos individuales.
Una vez cargada la mezcla en la parrilla móvil, barras o varillas metálicas insertadas longitudinalmente a lo largo de la parrilla por ~2–4 m ayudan a aflojar la mezcla para mejorar la permeabilidad.
Luego, la superficie de la mezcla se enciende cerca del extremo de alimentación de la parrilla usando gas mixto (gas de coque y gas de alto horno), solo gas de coque o solo gas de alto horno. En caso de solo gas de alto horno, usualmente se precalienta. El encendido adecuado es importante. Un mal encendido resulta en combustión irregular y puede dejar material sin sinterizar sobre la superficie. Por el contrario, una llama demasiado intensa puede causar escoriación sobre la cama y tasas de sinterización reducidas. El horno de ignición de capucha radiante proporciona buen encendido. El valor calorífico de la mezcla de gas y la temperatura de la capucha se controlan. Un sistema de control separado mantiene presión fija de la capucha ajustando compuertas de cajones de viento inmediatamente bajo la capucha.
A medida que la mezcla avanza en la parrilla, el aire es succionado por un ventilador de tiro a través de la capa encendida para quemar el combustible por combustión descendente (downdraft). A medida que las parrillas se mueven continuamente sobre los cajones de viento hacia el extremo de descarga, el frente de combustión en la cama avanza progresivamente hacia abajo. Esto crea calor y temperatura suficientes, ~1300–1480 °C, para sinterizar las partículas finas en clínkeres porosos. El circuito de gas debe ser totalmente estanco, sin permitir entrada de aire falso succionado por el sistema, ahorrando energía en el circuito de gas residual.
Burn-through (Punto de quemado completo)
Parte importante del proceso es el burn-through. La ubicación a lo largo de la parrilla donde el frente de combustión toca el fondo de la cama se llama punto de burn-through. Idealmente debe ocurrir cerca del final de la cama. Se controla alterando la velocidad de la banda. Variables que afectan: profundidad de cama, contenido de agua y calidad del sinter. Se detecta normalmente por sondas de temperatura bajo la cama. Debe lograrse pero no demasiado pronto tras la capucha de ignición. El tiro en la banda se mantiene en valor preestablecido controlando compuertas del ventilador principal desde mediciones de presión en el colector de viento. Esto gobierna el punto de burn-through.
La velocidad de la banda se controla manualmente o midiendo temperaturas de gas residual como indicación del burn-through. Si ocurre muy temprano, la temperatura promedio de gas residual sube. Si muy tarde, baja y la velocidad se reduce. Las temperaturas de cajones de viento pueden mejorar el monitoreo.
La succión del ventilador principal se varía por compuertas cerca de la entrada, controladas por controlador de succión. Si la temperatura de gas residual supera un límite seguro, un selector permite al controlador de sobretemperatura posicionar las compuertas.
Según características de materiales y condiciones, se espera tasa de producción promedio diaria de 22,5–44 ton/m²/día de área de parrilla.
Al final de la parrilla, el sinter pasa por trituradora de rodillos con púas y cribas en caliente al enfriador de sinter. Varios ventiladores se usan para enfriamiento; la velocidad del enfriador debe igualar la demanda de la parrilla y se determina por la velocidad y profundidad de cama. Los finos removidos por cribas en caliente se transportan al silo de finos de retorno.
El enfriamiento del sinter por debajo de 150 °C para manipulación en cintas transportadoras es parte importante. Los enfriadores pueden ser rotativos o de línea recta; los rotativos son más comunes. Es deseable evitar enfriamiento por agua (quench) ya que afecta adversamente las propiedades del sinter. El aire de escape de estos enfriadores se usa para recuperación de calor en algunas plantas.
Tras enfriar, el sinter pasa al búnker de descarga. El nivel se controla variando la tasa de alimentación de salida (usualmente alimentadores vibratorios). Luego pasa a cribado en frío, donde pasa por trituradoras y cribas para separación de sinter producto, material de hogar y finos de retorno. Los finos no aptos para procesamiento posterior se transportan a un silo para reciclaje.
El uso de sinter calibrado es deseable para mejorar tasas de producción en el alto horno. Además, triturar el sinter a 30 mm en la planta produce sinter más estable porque las fracciones menores son más resistentes a la degradación.
Una estación de supervisión controla todos los pasos del proceso. Desde la sala de control, el operador tiene control total de la planta mediante terminales PC.
Otros artículos sobre sinteres y sinterización disponibles en:
- The sintering process of iron ore fines
- Technologies for improvement in sintering
- Sinter quality and process of sintering iron ores
- Iron ore sinter
Proceso de manufactura
- Celebrando la Excelencia: Premios y Hitos del Primer Año de Reliable Plant
- Acero para Herramientas Desmitificado: Composición, Fabricación y Aplicaciones Industriales
- Tornillo vs. perno: diferencias clave, tipos y aplicaciones
- Mantenimiento de plantas de energía: prácticas probadas para producción fiable
- Mecanizado: Procesos, Herramientas y Aplicaciones Fundamentales
- Neumáticos con Cámara vs. Tubeless: Diferencias, Ventajas y Seguridad
- Motores Diésel y Gasolina de 2 Tiempos: Diferencias Clave frente a 4 Tiempos
- Frenado por fricción y regenerativo: Cómo los vehículos modernos capturan energía
- Tren de Potencia vs. Tren de Tracción: Qué Son y Por Qué Importa la Diferencia
- Equilibrado vs. Alineación de Ruedas: Lo Que Necesitas Saber
- Guía Completa de Operaciones Diarias en Plataformas Petrolíferas