



Producción de Pellets: Operaciones en Planta de Pelletización
La pelletización es un proceso de aglomeración que convierte mineral de hierro de grano muy fino en esferas de un rango de diámetro determinado (normalmente 8 mm a 20 mm), conocidas como pellets. Estos pellets son aptos para procesos de alto horno y reducción directa. La pelletización difiere de la sinterización en que se forma un pellet verde (sin hornear) que luego se endurece por calentamiento.
Los pellets de mineral de hierro pueden fabricarse a partir de mineral beneficiado o finos de mineral run-of-mine. Los minerales de hierro pobres se mejoran normalmente a mayor contenido de hierro mediante beneficio. Este proceso genera torta de filtro de mineral de hierro que debe pelletizarse para usarse en procesos de reducción. También, durante el procesamiento de minerales de alta ley que no requieren beneficio, los finos generados pueden pelletizarse y usarse en lugar de desecharse.
Las plantas de pelletización pueden ubicarse en minas, cerca de puertos o anexas a plantas siderúrgicas. Equipadas con tecnología ambiental avanzada, son virtualmente libres de contaminación, sin generar residuos sólidos ni líquidos.
Historia de la pelletización
La historia de los pellets comenzó en 1912 cuando A.G. Andersson, un sueco, inventó un método de pelletización. El uso comercial, sin embargo, empezó en EE. UU. tras la Segunda Guerra Mundial. Se realizaron diversos estudios para desarrollar las vastas reservas de taconita (mineral de hierro de baja ley) en la zona de los Grandes Lagos. El proceso de enriquecimiento de la taconita implicaba moler el mineral para remover gangas y mejorar el hierro (proceso de beneficio). El mineral de alta ley resultante está en forma de partículas finas, tan pequeñas como 0,1 mm o menos, no aptas para sinterización. Este problema llevó al desarrollo del proceso de pelletización.
En 1943, el Dr. Davis, profesor en la Estación Experimental de Minas de la Universidad de Minnesota, y sus asociados inventaron un método para procesar taconita con mineral de hierro de baja ley. Su invención mostró que era posible formar bolas o pelletizar concentrado de magnetita fina en un tambor de bola (balling drum) y que, si las bolas se cocían a temperatura suficientemente alta (generalmente por debajo del punto de fusión incipiente), se obtenía un pellet duro, indurado, bien adaptado para uso en alto horno. Consecuentemente, a pesar de los beneficios indiscutibles del sinter en el desempeño del alto horno (BF), se desarrolló un intenso interés en la pelletización por el desempeño sobresaliente logrado por plantas siderúrgicas en operaciones extendidas con pellets como material ferrífero principal en la carga del alto horno.
Se espera que las plantas de pelletización jueguen un papel importante en una era donde la reserva global de mineral de alta ley en bulto (lump ore) se reduce. Las plantas promueven la concentración de minerales de baja ley en pellets mejorados, que serán usados cada vez más por altos hornos y hornos de reducción directa en los próximos años.
Pellets de mineral de hierro
Los pellets pueden ser ácidos o básicos. Los pellets ácidos también se llaman pellets grado DRI (hierro de reducción directa), mientras que los básicos se conocen como pellets grado BF (alto horno) o pellets fundentes (fluxed).
- Pellets grado DRI: Basicidad usualmente menor a 0,1. La resistencia del pellet cocido se debe, en cierto grado, a puentes de hematita de estructura policristalina. Estos pellets normalmente tienen gran volumen de poros abiertos. El gas de reducción penetra rápidamente a través de estos poros al núcleo del pellet y ataca simultáneamente la estructura en muchos lugares. Esto resulta en un cambio estructural temprano que comienza a bajas temperaturas en todo el volumen del pellet.
- Pellets grado BF: Basicidad mayor a 0,1, variable. Basicidad de pellets básicos normales varía de 0,1 a 0,6 con bajo % CaO. Durante la cocción, se forma una fase de escoria vítrea de SiO₂, CaO y Fe₂O₃ de porcentaje variable. Por la adición de fundente, hay formación de algo de escoria y, en cierta medida, unión de escoria con cristales de mineral de hierro. Pellets de alta basicidad tienen basicidad >0,6, con mayor nivel de CaO. Estos pellets no solo tienen fase vítrea de SiO₂, CaO y Fe₂O₃, sino también ferritas cálcicas (CaO·Fe₂O₃). Durante la cocción, la disponibilidad de CaO favorece considerablemente el crecimiento cristalino de hematita. Estos pellets normalmente tienen alta resistencia mecánica tras la cocción. Los pellets fundentes exhiben buena resistencia, reducibilidad mejorada, y características de hinchamiento y ablandamiento-fusión mejoradas. Por estas propiedades, dan mejor desempeño en el alto horno.
La calidad de los pellets está influenciada por la naturaleza del mineral o concentrado, ganga asociada, tipo y cantidad de fundentes añadidos. Estos factores resultan en variación de propiedades fisicoquímicas de las fases coexistentes y su distribución durante la induración. Por tanto, las propiedades de los pellets se rigen en gran medida por la forma y grado de unión lograda entre partículas de mineral y la estabilidad de estas fases de unión durante la reducción de óxidos de hierro. Como la formación de fases y microestructura durante la induración depende del tipo y cantidad de fundentes, hay un efecto de los agentes fundentes en términos de relación CaO/SiO₂ y contenido de MgO sobre la calidad del pellet.
Mineralógicamente, los pellets comprenden esencialmente hematita (partículas originales sobrevivientes) de mineral de hierro, sílice cristalina (cuarzo, cristobalita y tridimita) y forsterita (Mg₂SiO₄). La variación principal en la mineralogía del pellet está en la proporción de fases de ganga presentes en el producto. Estas variarán según el material de alimentación del pellet y el tipo y cantidad de aditivos como caliza, dolomita, olivino y bentonita.
La resistencia de los pellets es importante para minimizar degradación por rotura y abrasión durante manipulación, envío y en el alto horno. La unión fuerte se cree debida a crecimiento de grano por la oxidación acompañante de magnetita a hematita, o recristalización de hematita. Aunque la unión por escoria puede promover endurecimiento más rápido a temperaturas ligeramente menores, la resistencia del pellet normalmente disminuye, especialmente la resistencia a choque térmico. La resistencia se determina comúnmente por pruebas de compresión y tumbler. Resistencias a compresión de pellets individuales dependen de composición mineralógica y propiedades físicas del concentrado, aditivos, método de bola, tamaño del pellet, técnica y temperatura de cocción, y procedimiento de prueba. Resistencias a compresión de pellets comercialmente aceptables suelen estar en el rango de 200 a 350 kg para pellets de 9 mm a 18 mm. En la prueba de tumbler, 11,4 kg de pellets +6 mm se tumban por 200 revoluciones a 25 rpm en un tambor (ASTM E279-65T) y luego se criban. Un pellet comercial satisfactorio no debe contener más de ~5 % de finos menos 0,6 mm (menos malla 28), y 94 % o más de tamaño +6 mm tras la prueba. También es deseable un mínimo de pellets rotos entre 6 mm y 0,6 mm. Otras propiedades importantes para pellets de alimentación a alto horno son reducibilidad, porosidad y densidad aparente.
Proceso de pelletización
Una planta de pelletización normalmente tiene cuatro pasos: (i) recepción de materias primas, (ii) pretratamiento, (iii) formación de bolas (balling) y (iv) induración y enfriamiento.
Recepción de materias primas
La ubicación de la planta afecta el método de recepción de materias primas (mineral de hierro, aditivos, aglutinantes). Muchas plantas están cerca de minas de hierro, para pelletizar minerales beneficiados allí. Reciben mineral por ferrocarril y/o tuberías de lodo (slurry pipelines). Otras plantas, independientes de minas, reciben mineral mayormente por ferrocarril; algunas por tuberías de lodo de larga distancia. En plantas portuarias dependientes de mineral importado, la recepción implica transporte en barco dedicado, descarga en muelle y almacenamiento en patio. El mineral suele enviarse a granel para máxima economía.
Proceso de pretratamiento
En el pretratamiento, el mineral se muele a finos con tamaños requeridos para el balling posterior. Incluye concentración, desaguado, molienda, secado y pre-humedecido. Generalmente, minerales de baja ley se muelen a finos para enriquecer la calidad, remover gangas con azufre y fósforo, y controlar el tamaño de grano. En minerales de magnetita, separadores magnéticos se emplean para mejora y remoción de ganga. En hematita, estas operaciones se logran por beneficio por gravedad, flotación y/o separadores magnéticos de alta intensidad en húmedo. Los métodos de molienda se categorizan en tres aspectos:
- Molienda en seco o en húmedo
- Circuito cerrado o abierto
- Una sola etapa o múltiples etapas
Estos métodos se combinan según tipos y características de los minerales, proporción de mezcla y factores económicos. Los sistemas de molienda en húmedo necesitan unidades de desaguado con espesador y filtro; los de molienda en seco requieren unidades de pre-humedecido. El pre-humedecido se asocia usualmente a molienda en seco: adición de agua adecuada homogéneamente al material molido en seco para preparar material pre-humedecido apto para balling. Es un proceso para ajustar características del material que afectan significativamente la calidad del pellet. Ocasionalmente, la composición química de los pellets producto también se ajusta aquí para producir pellets de alta calidad.
Agentes aglutinantes como bentonita, arcilla, cal hidratada o aglutinante orgánico se usan para elevar la resistencia en húmedo de bolas verdes a niveles aceptables para manipulación. El consumo de bentonita a 6,3–10 kg por tonelada de alimentación es un elemento de costo significativo y añade sílice al producto final.
La adición de cal y/o dolomita al mineral ajusta los pellets para tener la composición química objetivo.
Se han hecho esfuerzos considerables para reducir el uso de bentonita y desarrollar sustitutos más baratos. La bola-bilidad y resistencia de bolas verdes se ven influenciadas por aditivos, contenido de humedad y distribución de tamaño de partícula de los concentrados. El contenido óptimo de humedad para buen balling suele estar en 9 % a 12 %. Parece que las características de balling son relativamente independientes de la composición química del concentrado, pero fuertemente afectadas por sus propiedades físicas. Por ejemplo, hematitas especulares son más difíciles de bola que concentrados de magnetita por la estructura en placa de las partículas de hematita especular. En cualquier caso, la formación satisfactoria de pellets se logra usualmente moliendo a ~80 %–90 % menos 43 micras (menos malla 325). Normalmente, cualquier material para pelletizar debe contener al menos 70 % menos 43 micras (menos malla 325) y tener área superficial específica (Blaine) >1200 cm²/g para buenas características de balling.
Proceso de balling (formación de bolas)
En este proceso, el equipo de balling produce bolas verdes del material pre-humedecido preparado anteriormente. El tambor de balling (balling drum) y el pelletizador de disco (disc pelletizer) son los dispositivos más usados. Ambos utilizan fuerza centrífuga para formar los materiales finos en esferoides.
Las bolas verdes producidas por un tambor no son uniformes en diámetro. Una porción significativa del descarga (~70 %) es menor al tamaño objetivo y usualmente retorna al tambor tras cribado. Es difícil ajustar la operación del tambor para condiciones variables de materia prima. Sin embargo, la operación es estable para condiciones uniformes (composición química, tamaño de partícula, humedad, etc.).
Comparado con el tambor, el pelletizador de disco tiene ventajas: menor peso y mayor posibilidad de ajuste. Su diseño intrínseco promedia el efecto de fluctuaciones instantáneas en la alimentación, mientras el tambor no puede. El pelletizador de disco clasifica las bolas verdes por sí mismo, reduciendo la cantidad de pellets retornados. La acción clasificadora del disco promueve descarga de bolas de tamaño más uniforme, simplificando el cribado del producto. La operación del disco puede ajustarse fácilmente para condiciones variables cambiando la revolución, ángulo de inclinación y profundidad del disco. Sin embargo, la capacidad de los discos es baja y generalmente requieren control más estrecho que los tambores.
El mejor control del tamaño de bola se logra cuando el dispositivo de balling está en circuito cerrado con una criba para remover y reciclar material de tamaño inferior. Tanto la resistencia a caída como a compresión de pellets verdes son importantes.
Proceso de induración
La cocción de pellets establece la unión de partículas de hematita a temperatura elevada de 1250 °C a 1350 °C en condiciones oxidantes. Escoria de bajo punto de fusión puede formarse en los pellets durante esta etapa si la materia prima contiene ganga fundente o si se añade caliza. En estos casos, el producto puede tener una estructura intermedia con unión tanto de hematita como de escoria. El proceso de cocción se caracteriza por temperaturas menores a las requeridas por la sinterización, que requiere fusión parcial y sinterizado de mineral fino mezclado con coque breeze, un combustible que genera calor de combustión.
Tres sistemas se usan normalmente para la induración de pellets: (i) horno de eje vertical (vertical shaft furnace), (ii) parrilla recta o parrilla móvil (straight grate / travelling grate), y (iii) sistema parrilla-horno-enfriador (grate-kiln cooler). Cada sistema se ha usado comercialmente para hacer pellets de calidad aceptable; por tanto, factores de costo de capital y operación suelen decidir la elección.
La oxidación de magnetita a hematita durante la pelletización proporciona una proporción significativa, ~100 Mcal por tonelada, del requerimiento de calor en todos los sistemas. Para pelletización de hematitas, el uso de coque breeze (o fuente de carbono) en la mezcla de alimentación se ha vuelto práctica común para proporcionar la energía de induración adicional que normalmente provee la oxidación de magnetita.
Sistema de horno de eje vertical
Es la instalación más tradicional, pero menos común que los sistemas de parrilla móvil o parrilla-horno. Existen varias variaciones de diseño, siendo la más común el tipo Erie (Fig. 1). Las bolas verdes se cargan en la parte superior y descienden a 25–40 mm/min en contracorriente al flujo de gases calientes. ~25 % del aire total entra por la entrada de gas caliente a 1280–1300 °C. Los pellets en esta zona alcanzan 1315 °C o más porque el calor exotérmico se libera cuando la magnetita se oxida a hematita, aumentando la temperatura. El 75 % restante del aire entra por la entrada de aire de enfriamiento. Los pellets descargan a ~370 °C y la temperatura del gas superior es ~200 °C. Capacidades típicas: 1000–2000 ton/día.
Los hornos de eje son más eficientes energéticamente que los de parrilla móvil o parrilla-horno. Están bien adaptados para pelletizar magnetita, pero no materiales hematíticos o limoníticos. Desventajas: baja productividad unitaria y dificultad para mantener temperatura uniforme en la zona de combustión. Puntos calientes pueden causar fusión de pellets en masas grandes, creando problemas de descarga. También es muy difícil producir pellets fundentes en horno de eje. Diagrama esquemático típico en Fig. 1.
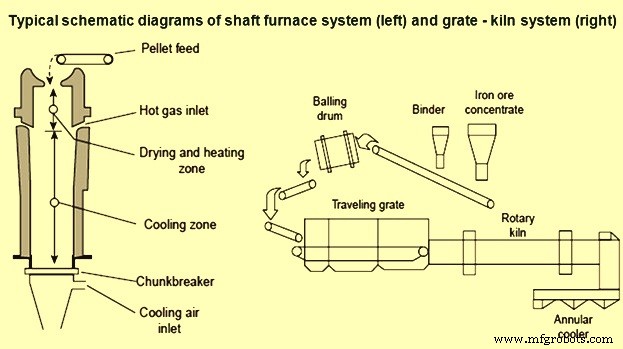
Fig. 1 Diagrama esquemático típico de horno de eje vertical y sistemas parrilla-horno
Sistema de parrilla recta (Straight Grate)
Surgió en la industria poco después de los hornos de eje. Es esencialmente una modificación del proceso de sinterización. Las bolas verdes se alimentan continuamente a la parrilla para dar una profundidad de cama de ~300–400 mm y se secan en los primeros cajones de viento por aire ascendente recuperado de la zona de cocción, seguido por secado por aire descendente usando aire recuperado del enfriador. Esta disposición de flujos de aire caliente limita el daño a pellets por condensación de humedad en la cama. Tras el secado, los pellets se precalientan por aire descendente de la zona de enfriamiento. La cocción se hace por aire descendente en la zona de combustión quemando fuel oil o gas natural con aire caliente de la zona de enfriamiento. La zona de enfriamiento sigue a la de combustión y usa aire fresco ascendente.
El sistema de parrilla móvil para producir pellets consiste en una sola unidad que mueve una capa estática de pellets. Tiene estructura simple para secado, precalentamiento, cocción y enfriado. Su relativa facilidad de operación y facilidad de escalado lo hacen usado por muchas plantas.
Consumo de combustible en parrilla móvil: ~85–140 Mcal/ton de pellets de magnetita y hasta 240 Mcal/ton para hematita. Ofrece buen control de temperatura en zona de cocción. La consistencia del pellet en toda la cama puede lograrse recirculando algunos pellets cocidos para formar capas de hogar y laterales en la parrilla. Máquinas de parrilla grandes tienen 4 m de ancho y producen >3 millones ton/año. Máquinas de parrilla circular también se han diseñado y operan. Diagrama esquemático típico en Fig. 2.
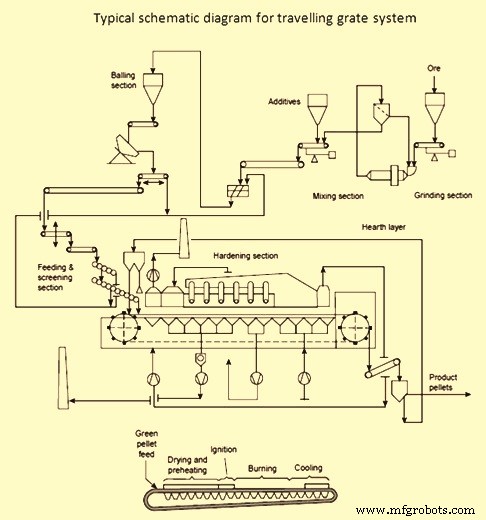
Fig. 2 Diagrama esquemático típico de sistema de parrilla recta
Sistema parrilla-horno (Grate-Kiln)
El sistema parrilla-horno (Fig. 1) consiste en: parrilla móvil para secado y precalentamiento de pellets a ~1040 °C, horno rotativo para calentar uniformemente el throughput a la temperatura final de induración de 1315 °C, y enfriador anular para enfriar el producto y recuperar calor. El calor para cocción se suministra por un quemador central de aceite, gas, carbón o residuos de madera en el extremo de descarga del horno. Los gases calientes del horno se usan para precalentamiento descendente de pellets. El aire caliente del enfriador soporta la combustión en el horno y también se recupera a la parrilla móvil para secado y templado de precalentamiento.
El sistema parrilla-horno ofrece excelente control de temperatura en todas las etapas y produce pellets de calidad consistentemente uniforme. Consumo de combustible: 75–100 Mcal/ton de pellets estándar con mineral de magnetita, y hasta 170 Mcal/ton con alimentación de hematita. Estos números aumentan en 60 Mcal/ton al producir pellets fundentes. Consumo de energía, desde balling hasta carga de pellets, ~23 kWh/ton.
El sistema parrilla-horno es fácil de controlar, los pellets tienen calidad uniforme y puede escalarse considerablemente. Se pueden diseñar para capacidades de hasta 6 millones ton/año por línea. Estos sistemas son usados por muchas plantas.
Los procesos de pelletización se mejoran constantemente. La producción de pellets auto-fundentes es un ejemplo de innovación aceptada comercialmente que ha llevado a avances mayores en el desempeño del alto horno.
Otros artículos sobre pellets y pelletización disponibles en:
- Iron ore pellets and pelletizing processes
- Iron ore pellets
- Iron ore pellets and pelletization process
Proceso de manufactura
- Celebrando la Excelencia: Premios y Hitos del Primer Año de Reliable Plant
- Acero para Herramientas Desmitificado: Composición, Fabricación y Aplicaciones Industriales
- Hierro gris desmitificado: Propiedades, grados y aplicaciones industriales
- Todo sobre el hierro forjado: propiedades, usos e historia
- Arrabio: Propiedades clave, composición y usos industriales
- Fundición de mineral de hierro explicada: Proceso, principios y producción
- Tornillo vs. perno: diferencias clave, tipos y aplicaciones
- Mantenimiento de plantas de energía: prácticas probadas para producción fiable
- Mecanizado: Procesos, Herramientas y Aplicaciones Fundamentales
- Neumáticos con Cámara vs. Tubeless: Diferencias, Ventajas y Seguridad
- Motores Diésel y Gasolina de 2 Tiempos: Diferencias Clave frente a 4 Tiempos