



Optimización de propiedades mecánicas con control termo-mecánico en trenes de laminación
Procesado termo-mecánico controlado (TMCP) en trenes de laminación
El procesado termo-mecánico controlado (TMCP) es una técnica diseñada para mejorar propiedades mecánicas de materiales controlando el proceso de deformación en caliente en un tren de laminación. Originalmente diseñado para producir la forma externa requerida. Laminado controlado, enfriamiento controlado y temple directo son ejemplos típicos. Este procesado ahorra energía en fabricación de acero minimizando o eliminando tratamiento térmico tras deformación en caliente, aumentando productividad para aceros de alta calidad. Normalmente requiere cambio en diseño de aleación y a menudo reduce productividad del propio proceso de deformación en caliente, pero permite reducir cantidad total de adiciones de aleación y mejorar soldabilidad, produciendo a veces nuevas características beneficiosas.
El TMCP tiene ventajas que ayudan a superar problemas de adición de elementos de aleación principales y tratamientos térmicos convencionales. Aceros TMCP con microaleaciones se han desarrollado para gestionar requisitos conflictivos de resistencia, tenacidad y soldabilidad mediante refinamiento de grano. TMCP permite reducir temperatura de precalentamiento, bajando coste de laminado. Al ofrecer buena soldabilidad, son muy valorados en construcción naval, estructuras offshore, tuberías y edificación.
TMCP es la combinación sofisticada de operaciones de deformación bien definidas y tratamiento térmico bien definido en una sola etapa productiva para controlar microestructura del acero laminado. Produce aceros con cualidades externas deseadas (dimensiones, forma, calidad superficial) y propiedades mecánicas aceptables. Se considera normalmente etapa final en producción de aceros.
Aspectos históricos
Primera introducción comercial de procesado termo-mecánico: laminado controlado de chapas de acero C-Mn grado 40 kgf/mm² para construcción naval en 1950. Tras 1945, concepto de tenacidad distinto de ductilidad, y tenacidad a muesca pasó a ser requisito para chapas estructurales y navales. En 1950, aumento relación Mn/C, desoxidación con Al y normalizado de aceros killed Al se adoptaron para mejorar tenacidad a muesca. Entonces se estableció que temperatura transición dúctil-frágil puede reducirse refinando grano de ferrita (alfa).
Desde principios de 1960, amplio investigación sobre efectos de temperatura de laminado en propiedades mecánicas. De ella se desarrolló procedimiento de laminado a temperatura controlada para refinar grano. Laminado controlado contribuyó mayormente a reducción de adiciones de aleación y mejora de soldabilidad. Llevó a producción de cantidades sustanciales de aceros fuertes y tenaces, principalmente para tuberías.
Aunque laminado controlado resultó en productividad relativamente baja, podía realizarse a temperatura comparativamente baja para obtener niveles mejorados de resistencia y tenacidad. Al basarse en refinamiento de grano, mejora límite elástico y tenacidad, pero no mejora resistencia a tracción sin aleación. Por tanto, mejora limitada de soldabilidad con este proceso.
Desde finales de 1970, esfuerzos para combinar TMCP (mejora resistencia y tenacidad) con microaleación (mejora soldabilidad). Combinando TMCP con laminado controlado, enfriamiento acelerado permite controlar transformación austenita (gamma) → ferrita (alfa). TMCP se usa ahora ampliamente para producir aceros más fuertes y tenaces con excelente soldabilidad.
Enfoque actual de TMCP enfriado por agua, que da enfriamiento acelerado tras laminado a baja temperatura y temple directo, mejorado mucho en 1980. Proceso de control continuo en línea cubre amplia gama de parámetros de enfriamiento (coeficiente transferencia calor) y condiciones de austenita (sin trabajar, recristalizada o no recristalizada) produciendo variedad de propiedades.
Varios conceptos en equipos de enfriamiento. En una de las configuraciones más sofisticadas, la chapa se aplanada por niveladora antes de enfriamiento por agua. Procedimiento efectivo en amplia gama de tasas de enfriamiento para lograr enfriamiento uniforme en todo plano de chapa y propiedades mecánicas homogéneas.
Procesos TMCP
Hay varios procesos TMCP, que caen en tres categorías principales:
- Laminado controlado desde temperatura de normalizado (totalmente austenítica, >Ar₃) seguido de enfriamiento rápido ~10 °C/s. Objetivo: refinar grano por laminado controlado y aumentar resistencia suprimiendo formación de ferrita y perlita en favor de bainita fuerte y tenaz.
- Laminado controlado tanto >Ar₃ como
- Laminado controlado como procesado preliminar, seguido de enfriamiento y recalentamiento justo >Ar₃ y luego enfriamiento rápido bien
Mediante elección apropiada de temperatura de deformación y tasa de deformación, la resistencia del acero puede aumentarse. Resistencia de acero TMCP > acero normalizado de misma composición. Así, acero TMCP tiene composición más ligera (menor aleación) que acero normalizado convencional de misma resistencia.
Características metalúrgicas del TMCP
Concepto de control microestructural por TMCP en Fig. 1. Mientras TMCP logra alta resistencia usando transformación a ferrita y bainita además de tenacidad mejorada, laminado controlado mejora tenacidad principalmente refinando microestructura de ferrita. Enfriamiento acelerado da mayor productividad vs. laminado intercrítico (región austenita+ferrita) y minimiza disminución de energía absorbida por fenómenos de separación. TMCP consta de dos etapas en serie: (i) laminado controlado, (ii) enfriamiento acelerado posterior. En etapa de laminado, granos de austenita se alargan en forma de panqueque, introduciendo discontinuidades cristalográficas como salientes y bandas de deformación. Estos salientes y bandas permanecen hasta que inicia enfriamiento acelerado cuando temperatura de laminado es suficientemente baja (<800 °C).
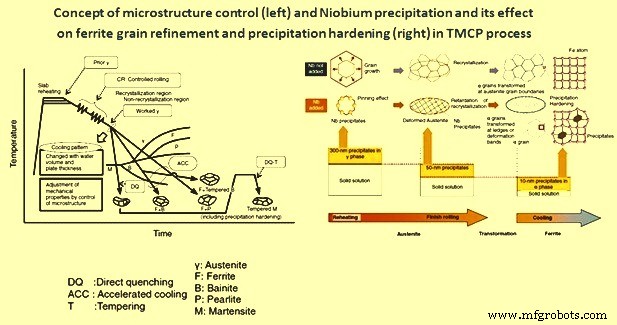
Fig. 1 Concepto de control microestructural y precipitación de Nb y sus efectos
Recristalización ocurre cuando temperatura es suficientemente alta (>900 °C) y la mayoría de salientes y bandas inducidas por deformación desaparecen. La retención de salientes y bandas puede actuar como sitios de nucleación heterogéneos potenciales para transformación austenita→ferrita y contribuir a refinamiento de grano. También deformación heterogénea de austenita aumenta área superficial de grano y longitud de bordes por unidad de volumen, sin cambio en número de esquinas de grano por unidad de volumen.
Rasgo adicional del TMCP es su proceso de enfriamiento. Durante enfriamiento acelerado, crecimiento de productos transformados se suprime eficazmente y refinamiento de grano se logra por transformaciones donde se introducen sitios de nucleación mencionados. Disminución de temperatura de transformación por enfriamiento acelerado induce fuertes cambios en estructura intragranular. Fuerzas impulsoras de transformación también contribuyen a refinamiento de grano mediante laminado a baja temperatura seguido de temple con agua. Resistencia a tracción puede controlarse ampliamente (50–>80 kgf/mm²).
Elementos de microaleación controlan microestructura. Cantidades traza de Nb, Ti (orden 0,01 %) permiten refinar microestructura desde recalentamiento de chapa a laminado controlado y enfriamiento acelerado, mejorando resistencia del producto laminado. Efectos de Nb (Fig. 1) como ejemplo: tamaños de precipitados de Nb formados en cada proceso son ~300 nm a temperatura de recalentamiento de chapa (>1000 °C), ~50 nm durante laminado controlado (~800 °C) y ~10 nm a temperatura de transformación (~600 °C) durante enfriamiento. En resumen, tamaño de precipitados disminuye con temperatura según avanza proceso. Útil para control microestructural. Por tanto, necesario mantener Nb en solución sólida para que precipite en cantidades suficientes en procesos posteriores.
Nb precipita durante recalentamiento y evita crecimiento de grano austenítico por efecto anclaje (pinning). Durante laminado posterior, por debajo de temperatura de recristalización (~900 °C), fuerza impulsora generada por energía de deformación introducida facilita precipitación de carburos/nitruros finos de Nb. Estos precipitados finos evitan recristalización de grano austenítico y por tanto crecimiento.
Durante laminado termo-mecánico, precipitación inducida por deformación de microaleaciones (Nb) juega papel importante en control microestructural. Nb retrasa inicio de recristalización de austenita.
Por naturaleza no recristalizada de austenita, hay abundante suministro de sitios heterogéneos de nucleación de ferrita (salientes y bandas) para enfriamiento posterior. Nb también induce otros efectos: durante transformación austenita→ferrita al enfriar, precipita en matriz de ferrita y aumenta su resistencia por mecanismo de endurecimiento por precipitación. Estructura cristalina de precipitados no encaja bien en red de ferrita; esta incoherencia resulta en mayor resistencia.
Parámetros TMCP afectan microestructura y propiedades de acero microaleado Nb-Ti. Ejemplo: límite elástico y resistencia a tracción aumentan con disminución de temperatura de acabado-enfriamiento o laminado sin recristalización.
Efecto más notable: acero con misma resistencia que convencionales puede fabricarse con equivalente de carbono menor (menor adición de aleación) mediante control microestructural. Demostrado que valor Ceq requerido para acero TMCP para alcanzar misma resistencia es 0,04–0,08 % menor que para acero normalizado. Como resultado, soldabilidad (temperatura de precalentamiento para evitar agrietamiento en frío en ZAC) ha mejorado significativamente en aceros TMCP. TMCP aumenta productividad en fabricación de estructuras de acero mejorando seguridad y fiabilidad.
Equipos y tecnologías en TMCP
Para TMCP, varios tipos de equipos de enfriamiento acelerado sugeridos y puestos en uso desde 1980. Puntos necesarios: uniformidad y controlabilidad de temperatura de enfriamiento y planicidad de chapa tras enfriamiento, y productividad. Equipos frecuentes revisados a fondo. Cada planta añade características específicas: método de enfriamiento, ubicación, movimiento de chapa/cinta.
Actualmente, equipos de enfriamiento acelerado son comúnmente de tipo continuo, zona de enfriamiento dividida en dirección de avance de chapa/cinta. En esta configuración, enfriamiento por agua de caras superior e inferior puede controlarse independientemente en cada zona.
Además de enfriamiento homogéneo por agua, progreso en tecnología de enfriamiento con distorsión reducida, que requiere control aún más sofisticado. Necesario para asegurar uniformidad de temperatura de enfriamiento y planicidad requerida tras enfriamiento. Problemas de distorsión (deflexiones) clasificados en tres tipos según dirección de enfriamiento desigual: a lo largo del espesor, longitudinal y transversal. Basado en teoría de tensiones térmicas e inestabilidad elástica, se encuentran expresiones para pandeo crítico en estas tres direcciones por enfriamiento desigual. Una causa de distorsión: sobreenfriamiento inevitable en cuatro caras estrechas. Para evitar caída de temperatura, medidas mecánicas: perfil de corona de agua en dirección transversal, pantalla de bordes reduciendo flujo en bordes, pantalla de cabeza y cola para evitar sobreenfriamiento en caras estrechas. Para minimizar diferencia de temperatura, se ha examinado optimización de disposición de boquillas en cara inferior, ya que otro mecanismo de distorsión es diferente historiales térmicos de caras superior e inferior. En algunas plantas, funciones de aprendizaje empleadas para que ratio de volumen agua aplicado a caras superior/inferior se controle automáticamente basado en datos acumulados de temperatura y planicidad. Planicidad antes de enfriamiento es esencial para temperatura uniforme. Consistente con tendencia reciente de optimizar configuración secuencial instalando niveladora en caliente antes de etapa de enfriamiento acelerado.
Tecnologías adicionales requeridas para satisfacer demanda creciente de TMCP desde 1990. Tema clave: lograr enfriamiento altamente uniforme para minimizar deformación del acero, que ocurría ocasionalmente con métodos TMCP convencionales y había que rectificar para reducir re-nivelado. Requisitos de calidad más severos: aceros con menos variación en resistencia. Logrado mediante mejora de precisión de temperatura final de enfriamiento en enfriamiento acelerado. Para responder, se han desarrollado tecnologías TMCP novedosas como CLC-? y Super OLAC, ahora en producción.
Uno de los sistemas mejorados, CLC-?, desarrollado e introducido para uso comercial por Nippon Steel Corporation (NSC). Ruptura tecnológica para TMCP. Gracias a su tecnología de enfriamiento única y distribución de instalaciones, se logran amplia gama de tasas y patrones de enfriamiento y características uniformes en toda chapa/cinta. NSC realizó experimentos y análisis numéricos en ingeniería de conductividad térmica y dinámica de fluidos, superando heterogeneidad de comportamiento de enfriamiento inevitable con equipos convencionales. Desarrollaron nuevo sistema de enfriamiento por agua con amplia gama de capacidades, reduciendo variación de temperatura ~mitad que equipos convencionales. Nueva generación de tecnología de enfriamiento controlado ahora ampliamente aplicada a productos reales, permitiendo resolver requisitos conflictivos como resistencia y tenacidad.
Medidas descritas han mejorado uniformidad de temperatura de enfriamiento y planicidad tras enfriamiento vs. aplicaciones TMCP pasadas. Sin embargo, requisitos cada vez más estrictos de planicidad exigen más modificaciones de equipos y controles de enfriamiento acelerado para asegurar planicidad. Algunas plantas han instalado recientemente niveladoras en frío pesadas.
Proceso de manufactura
- El rodillo de cocina: de los orígenes etruscos a la artesanía moderna
- Pastillas Anticonceptivas: Historia, Beneficios, Riesgos y Producción
- Sistema Automatizado de Llenado y Monitorización de Piscina
- Robot Despertador Rodante: Sistema Inteligente y Móvil de Despertar con Raspberry Pi y Google Calendar
- Control Automático de Tren DIY con Arduino: Simple, Fiable y Personalizable
- Centro de Control de Potencia Arduino: N-FET, P-FET, Relé y RTC
- Entendiendo las Prensas Mecánicas: Aplicaciones Clave y Beneficios
- Prensas Mecánicas Explicadas: Función, Tipos y Aplicaciones Industriales
- Laminadores: Tipos y defectos comunes en productos laminados
- Laminadores: Tipos, Procesos y Aplicaciones
- Cómo los Laminadores Moldean el Acero: Dentro del Proceso que Garantiza Resistencia y Consistencia