



Optimización de sistemas de combustión para hornos de recalentamiento eficientes
Sistema de combustión de un horno de recalentamiento
La función principal de un horno de recalentamiento es elevar la temperatura de semiproductos (lingotes, blooms, slabs, redondos) típicamente entre 1000 °C y 1250 °C, hasta que sean plásticos para laminar en caliente a la sección, tamaño o forma deseada. El horno debe cumplir requisitos específicos de tasas de calentamiento por razones metalúrgicas y de productividad. En el horno hay flujo continuo de material que se calienta a temperatura deseada mientras avanza.
Operaciones de laminado en caliente requieren semiproductos recalentados de alta calidad al menor coste posible y tasa óptima de producción del tren. Los hornos de recalentamiento consumen gran cantidad de energía y generan gran cantidad de contaminantes. Por ello, hay necesidad de reducir consumo energético, contaminantes y costes, mejorando eficiencia del combustible.
Influencia del sistema de combustión
El sistema de combustión influye mayormente en calidad del semiproducto recalentado y en cantidad de combustible necesario. Expectativas importantes hoy: menor emisión de contaminantes y consumo energético, mejor calidad del acero calentado, fiabilidad, temperatura uniforme, flujo de calor y seguridad. Todos son factores clave que afectan al sistema de combustión.
Tres elementos básicos para iniciar y sostener combustión: (i) combustible, (ii) oxígeno, (iii) energía suficiente para ignición. La combustión es más eficiente si combustible y oxígeno se encuentran y reaccionan sin restricciones. Pero en aplicaciones prácticas no basta con combustión eficiente; también deben considerarse aspectos de transferencia de calor. Parámetros importantes para sistema de combustión en horno:
- Cantidad de calor que debe impartirse al material de carga.
- Generación de calor en horno requerido no solo para calentar carga sino también para superar todas las pérdidas de calor.
- Transferencia de parte del calor disponible de gases de horno a superficie de carga.
- Equalización de temperatura dentro del material de carga.
- Pérdidas de calor por puertas, paredes, etc.
- Calor llevado por gases de escape.
- Emisiones de contaminantes (ej. NOx) causadas por gases de escape.
El aire (oxígeno diluido con 78 % N₂ y 1 % Ar) no proporciona condiciones óptimas para combustión y transferencia de calor. El N₂ se calienta durante combustión; para evitar pérdida de energía transferida al N₂, es necesario recuperar esta energía para ahorrar combustible.
Calor se transfiere a superficie sólida por convección, conducción y radiación. Transferencia dentro del producto es solo por conducción. Esto implica que superficie del producto (que cambia al calentarse), dimensiones y material de semiproductos son importantes, así como dimensiones internas del horno.
Para calentamiento eficiente y uniforme, composición de gas y patrón de flujo dentro del horno son importantes. Estrategia tradicional no optimizada puede parecer suficiente en estado estable pero no da calidad y coste óptimos cuando hay interrupciones, variación de calidades/dimensiones o temperaturas de salida. Hoy se necesita solución que ofrezca máxima calidad y mínimo coste en todas condiciones con impacto ambiental mínimo.
Por calentamiento global, estrictas regulaciones exigen minimizar consumo específico de combustible reduciendo simultáneamente contaminantes incluyendo óxidos de nitrógeno (NOx). Metas conflictivas de mínimo consumo y emisiones mientras se cumple producción desafían a operadores y proveedores a usar toda tecnología disponible para diseñar sistemas de combustión energéticamente eficientes y ambientalmente conformes.
Con diseños de quemadores convencionales, estas metas suelen ser conflictivas. Sin embargo, usando tecnología más reciente y diseños de quemadores con combustión de llama difusa, se logran altos niveles de eficiencia vía aire de combustión precalentado con emisiones de NOx correspondientemente bajas.
Estructura de hornos de recalentamiento
Muchos tipos de hornos en operación. Estructura consta de varias zonas. Normalmente diseñados con múltiples zonas de calentamiento: (i) precalentamiento, (ii) calentamiento, (iii) homogeneización (soaking). Semiproductos se alimentan a zona de precalentamiento y se mueven lentamente a través de calentamiento y homogeneización secuencialmente. Se calientan a temperatura objetivo en precalentamiento y calentamiento, y se homogeneizan en zona de soaking para retener temperatura uniforme, calentados principalmente por transferencia radiativa de gas circundante. Cada zona tiene propósito diferente y típicamente controles de quemador independientes aunque productos de combustión pasen por zonas previas para salir por chimenea. Relación aire-combustible se fija para producir nivel deseado de exceso de O₂ en gas de escape. Objetivo: asegurar que todo combustible se queme en horno pero evitar exceso de aire que reduce eficiencia.
La construcción multi-zona hace optimización de combustión muy difícil por interacción entre zonas, requisitos de producto cambiantes, velocidad de extracción variable, y el propio acto de extraer barras. Muchos problemas pueden causar deriva en resultado final:
- Medición inexacta de gas o aire.
- Cambios en humedad del aire.
- Cantidades significativas de combustible u oxígeno migrando de otra zona.
- En caso de aire precalentado vía recuperadores: (i) fugas en tuberías o recuperadores, (ii) factores de corrección de temperatura fuera de calibración, (iii) variaciones estacionales.
- Desgaste o daño de válvulas y actuadores.
- Fugas en horno.
Basado en capacidades de quemadores y niveles deseados de exceso O₂, se requieren relaciones estequiométricas fijas para cada zona. Las ratios pueden diferir entre zonas por dos razones:
- Exceso de O₂ deseado puede ser diferente por zona por relación entre nivel O₂, temperatura y formación de calamina.
- Estequiometría puede necesitar ajuste para diferentes tasas de turndown de quemadores por capacidades de mezcla.
Normalmente, el operador no sabe si O₂ está en o cerca del punto de consigna por falta de retroalimentación en tiempo real. Consecuencias de operar con esta incertidumbre pueden ser significativas. Considerando reacciones de quemador y productos teóricos, hay posibilidades de que estequiometría varíe fuera de consigna. Si O₂ real en escape supera consigna, eficiencia se reduce añadiendo costes de combustible innecesarios. Si O₂ real es menor, niveles de CO aumentan creando condición insegura y eficiencia reducida por combustible no quemado saliendo. Además, controladores de relación aire-combustible ajustan continuamente consignas para cumplir demandas cambiantes, por lo que estado de oxidación siempre cambia. En práctica, horno experimenta algún grado de combustión incompleta. Problemas que contribuyen a mala mezcla:
- Eficiencia del quemador.
- Turndown.
- Velocidades de aire y combustible no igualadas.
- Control de ratio fuera de ajuste.
- Fugas en horno.
Combustión incompleta por mala mezcla puede resultar en coexistencia de CO y O₂. En práctica es común tener ambos presentes. Por tanto, operación óptima requiere datos de productos de combustión en tiempo real con sensores adecuados.
Recuperador y desarrollos recientes
Recuperador se usa normalmente como unidad de recuperación de calor residual para alta eficiencia térmica y conservación energética. Calor residual recuperado precalienta aire de combustión, alimentado a quemador. Aire precalentado resulta en conservación energética y buen rendimiento de combustión. Desventajas: incorporar sistema de recuperación a gran escala; temperatura de aire precalentado normalmente solo 600–700 °C.
Dos desarrollos mayores recientes en recalentamiento de semiproductos: (i) combustión con aire a alta temperatura (HiTAC), (ii) combustión oxi-combustible (oxy-fuel).
Combustión con aire a alta temperatura (HiTAC)
Tecnología HiTAC utiliza aire precalentado >1000 °C. Su adopción permite reducción simultánea de consumo energético y emisiones de CO₂ y NOx. También reduce tamaño físico del horno vs. tipo tradicional.
Concepto básico: combinación de máxima recuperación de calor residual por regenerador de alto ciclo y mezcla controlada de aire de combustión altamente precalentado con gases quemados produce llamas uniformes y de temperatura relativamente baja.
Quemador regenerativo en HiTAC tiene características únicas: llama eficiente y limpia con perfil uniforme de temperatura y flujo de calor. Resulta en mayor tasa de producción, mejor calidad y entorno más suave para componentes. Puede reducir costes operativos.
HiTAC proporciona estabilidad de llama significativamente mayor en todas mezclas combustible-aire (incluyendo mezclas muy pobres), mayor transferencia de calor, y baja pérdida de calor por chimenea. Método permite recircular calor de lado alta temperatura (gas quemado) hacia mezcla no quemada usando intercambio de calor apropiado. Precalentamiento da entalpía adicional a mezcla sin dilución por productos de combustión.
Con HiTAC: características de llama significativamente diferentes, estabilidad, emisiones reducidas, ahorros energéticos significativos. Color de llama muy diferente al azul/amarillo habitual. Bajo ciertas condiciones se observa llama verdosa/azul-verdosa con combustibles hidrocarburos típicos. En contraste, también se ha observado oxidación sin llama (incolora).
Características principales HiTAC:
- Combustión de hidrocarburos con precalentamiento de aire muy alto usando regenerador en quemador.
- Calor sensible de productos de escape usado para calentar aire (>1000 °C). Tecnología intenta precalentamiento cercano a temperatura objetivo del horno.
- Temperaturas de gas de escape ~150–200 °C.
- Extrae la mayor parte de energía del combustible para proceso de calentamiento.
- Ahorro de combustible 50 % (reemplazando aire frío) y 30 % (reemplazando aire de recuperadores).
- Distribución de calor muy uniforme en horno.
- Generación de NOx muy baja.
En quemador regenerativo, configuración en par: cada quemador cicla entre disparo y escape. Aire de combustión cicla entre dos juegos de vías. Entra por uno, recoge calor del material regenerador. Gases de combustión salen por otro, calentando material regenerador a alta temperatura. En siguiente ciclo, aire y gases cambian vías.
Concepto HiTAC ilustrado en Fig. 1 comparado con combustión convencional. Llamas de temperatura extremadamente alta se generan si combustión directa entre combustible y aire fresco a alta temperatura ocurre. Por geometría modificada, no solo se extinguen llamas base por movimiento de cizalla de aire de entrada alta velocidad, sino que dilución de aire con gas quemado (BH) debe ocurrir antes de combustión separando entradas de combustible y aire. Esas son condiciones donde combustión ordinaria no se sostiene con aire a temperatura ambiente. Además, combustible inyectado por separado en horno también arrastra gas quemado, y algunos cambios en combustible (pirólisis, descomposición, vaporización si líquido) durante período de preparación. Reacciones de combustión débiles pueden ocurrir entre combustible y producto arrastrado (B*F) y combustión principal sigue en zona de mezcla de combustible y aire diluido con gran cantidad de gas quemado (B*F*BH). Cambio de llama por baja concentración O₂ causado por alta tasa de reciclaje de gas quemado probablemente produce zona de reacción ensanchada, donde reacciones relativamente lentas ocurren. En combustión establecida sin aire precalentado, combustión directa combustible-aire fresco (F*A) ocurre en campo cercano del quemador. Luego, combustión en condición diluida con gases quemados puede seguir en parte posterior de llama por arrastre de gas recirculado por aire entrante. Combustión (F*A) cerca del quemador muestra temperatura máxima en horno, y la mayoría de NOx emitidos se forman allí. Sin embargo, combustión en esta región es esencial para sostener combustión en horno; llama completa no puede existir si ocurre extinción en esta porción.
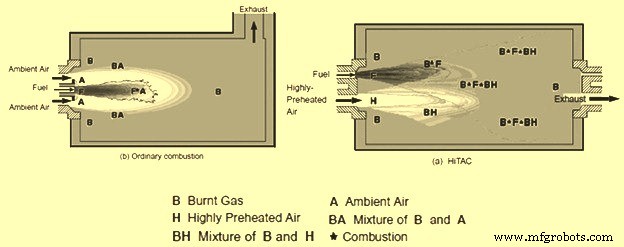
Fig. 1 Concepto de mezcla y combustión con tecnología HiTAC
A pesar de uso de aire altamente precalentado, temperatura media y pico instantáneo son considerablemente menores en HiTAC que en combustión ordinaria.
Sistema de combustión oxi-combustible
Oxi-combustible: práctica de reemplazar totalmente aire como fuente de oxidante por oxígeno, producido por tecnología criogénica o adsorción. Ventaja general: eliminar casi completamente N₂ que aire lleva a combustión. Reducción de N₂ permite mayor temperatura de llama y eficiencia, ya que menor volumen de gas de combustión reduce calor tomado de llama y perdido en escape. Ventajas vs. combustión aire-combustible:
- Reducción consumo energético.
- Mejora tasa de calentamiento → mayor producción (sin aumentar consigna de temperatura).
- Reducción emisiones del horno.
Además, oxi-combustible puede resultar en menor inversión capital vs. otros métodos de mejora (recuperadores, equipos control emisiones). También puede resultar en menor pérdida de calamina por mejor control y menor tiempo de calentamiento.
Comparado con aire-combustible, oxi-combustible tiene presión parcial mucho mayor en productos CO₂ y H₂O. Mejora tasa de transferencia de calor. Al no diluirse gases con N₂, fase gaseosa participa más activamente en transferencia, no solo porque conductividad y capacidad calorífica de CO₂ y H₂O son mayores, sino porque ambos son gases radiantes triatómicos de alta capacidad.
Patrón de flujo en horno oxi-combustible es ventajoso vs. aire-combustible. Volumen de escape reducido 70–80 % por ausencia de N₂ y ahorro de combustible. Tiempo de residencia del gas mayor, más tiempo para transferir calor al producto. Producto inmerso en fluido gaseoso de escape consistente en CO₂ y H₂O, ambiente húmedo con mayor capacidad de transferencia.
Comparando horno oxi-combustible con aire-combustible, ambos a misma temperatura, material alcanza consigna más rápido en oxi-combustible por propiedades del gas.
Con oxi-combustible hay aumento sustancial de calor disponible vs. aire-combustible. Aumento directamente relacionado con reducciones en consumo energético y aumentos en rendimiento del horno.
Un aumento de calor disponible significa que menos calor se pierde en escape y mayor porcentaje de energía total queda para trabajar en horno. Así, al aumentar calor disponible, energía total requerida para trabajo constante se reduce.
Ahorros energéticos varían según tipo combustible, ratio de combustión existente y temperatura de aire de combustión. Otros factores como reducción de tamaño de puerto de escape y pérdida por radiación impactan tasas reales de reducción con oxi-combustible. Otro impacto de mayor eficiencia: capacidad de aumentar tasa de calentamiento y obtener mayor rendimiento.
Temperatura de llama oxi-combustible generalmente 500–800 °C mayor que aire-combustible. Transferencia radiativa depende de diferencia de temperatura fuente-receptor a cuarta potencia → gran aumento de potencial radiación llama-material. Productos de combustión oxi-combustible también mejores fuentes de transferencia radiativa: mayoría de producto aire-combustible es N₂, menos eficiente que CO₂ y vapor agua que componen mayoría en oxi-combustible.
En algunos casos, producción limitada por emisiones gaseosas permitidas. Oxi-combustible puede reducir emisiones y permitir mayor capacidad dentro de límite permitido.
Volumen de gases escape sustancialmente menor con oxi-combustible. Volumen total escape 70–90 % menos que aire-combustible. En muchos casos, reducción de volumen sola es beneficiosa, especialmente donde equipos de control de contaminación limitados o emisiones particulados preocupan. Resultado más importante: menor emisión de ciertos componentes. Lo obvio: reducción consumo combustible → emisiones CO₂ menores por tiempo o por unidad de material. Aunque generación CO₂ no es preocupación mayor hoy, calentamiento global indica condiciones más estrictas en futuro. Preocupación inmediata: emisiones NOx. Con oxi-combustible, presión parcial de N₂ en productos drásticamente reducida, bajando potencial formación NOx incluso a temperatura llama elevada. Muchos factores impactan tasa NOx en hornos oxi-combustible. Pureza de oxígeno es uno. Factor principal para minimizar NOx: control de presión del horno. Fuga de aire secundario combinada con alta temperatura llama oxi-combustible puede reducir granmente impacto del oxi-combustible como técnica de control NOx.
Llamas oxi-combustible tienen mayor temperatura, menor volumen y longitud que aire-combustible. Características de llama deben considerarse al diseñar quemadores oxi-combustible para recalentamiento de acero. Generalmente, recalentamiento requiere distribución uniforme de temperatura para evitar sobrecalentamiento/Subcalentamiento localizado. Tipo y colocación de quemadores depende de tipo de horno y proximidad de llamas a semiproductos.
Recirculación de productos de combustión promueve movimiento de gases en cámara, minimizando diferencias de temperatura. También, recirculación de gases en llama oxi-combustible baja temperatura pico y promueve perfil radiativo más uniforme protegiendo producto más cercano al quemador. Varios diseños de quemadores oxi-combustible para efecto recirculación: boquilla patentada y otros que usan momento de llama para producir recirculación.
Mientras aportan beneficios sustanciales a eficiencia, bajo volumen de productos de combustión con oxi-combustible necesita atención especial al diseñar sistemas de control. Control adecuado de ratio combustión es crítico ya que productos forman atmósfera de calentamiento y afectan tasa y tipo de formación de calamina. En sistemas aire-combustible, alto volumen de N₂ traído por aire amortigua cambios en ratio aire-combustible. Con oxi-combustible, amortiguador casi eliminado. Cambio porcentual en ratio O₂-combustible con oxi-combustible tiene mayor impacto en atmósfera que mismo cambio con aire-combustible.
Buen control de atmósfera con oxi-combustible necesita mayor precisión en sistema de control que con aire-combustible. Compensación de flujo másico suele requerirse para precisión necesaria. Otra variable importante: sistemas de escape y control de presión del horno.
Volumen escape con oxi-combustible reduce 10–30 % del volumen aire-combustible según ganancias de eficiencia térmica. Diseños existentes para control de presión con aire-combustible en la mayoría de casos no son adecuados para mantener buen control al convertir a oxi-combustible. Específicamente, rango de control de instrumentación con puertos de escape y compuertas mayores usados en aire-combustible se reduce a punto ineficaz con volumen escape oxi-combustible. Por tanto, necesario reducir tamaño de puerto de escape al convertir a oxi-combustible o compensar menor volumen al diseñar nuevas instalaciones. Falta de buen control de presión puede resultar en fuga de aire terciario que proporciona N₂ para formación adicional NOx, minimizando/eliminando potencial reducción emisiones. Fuga de aire también influye atmósfera e introduce complicaciones para control calidad superficial del acero.
Tasa y tipo de formación de calamina es consideración importante independientemente del sistema de combustión. Además de tipo de aleación, atmósfera del horno y tasa de calentamiento son factores principales que gobiernan formación de calamina. Buen control de ratio combustión y presión necesario para mantener control sobre calamina y calidad superficial. Sin embargo, atmósfera producida por oxi-combustible es diferente a aire-combustible incluso en condiciones ideales.
Proceso de manufactura
- Sistemas de calefacción solar: de soluciones pasivas a activas para calefacción sostenible del hogar
- Sistema de aparcamiento inteligente: Solución eficiente para aparcamiento urbano
- Automatización, medición y control de alto horno: soluciones de alto rendimiento
- Horno Optimizador de Energía (EOF): Tecnología de Vanguardia en Acería
- Hornos de recalentamiento: Tipos, funciones y aplicaciones industriales
- Sistema Eficiente de Recuperación y Limpieza de Gas para Convertidores BOF
- Horno Eléctrico de Arco DC: Tecnología Eficiente de Acería con Un Solo Electrodo
- Sistemas de transporte explicados: Funcionamiento, tipos y beneficios clave
- Sistemas de Refrigeración de Motores de Combustión Interna: Guía Completa
- Domina el Sistema de Suspensión de tu Vehículo: Protege tu Coche y Mejora la Comodidad
- Dominando las Sentencias Using en C#: Importaciones, Alias y Directivas Estáticas