



Mejora de productividad y calidad en máquinas de colada continua
Productividad y calidad de producto en máquina de colada continua
La colada continua es el proceso por el cual acero líquido se solidifica en semiproducto (lingote, bloom, slab, etc.) para laminado posterior en trenes en caliente. Introducida comercialmente en 1950. En corto tiempo, proceso ha evolucionado con amplia variedad de nuevos desarrollos dirigidos a mayor productividad y calidad superior. Incluyen nuevos conceptos de diseño de máquinas, prácticas metalúrgicas, y aplicación de control de proceso y automatización por sistemas computarizados.
Fuerza motriz principal: reconocimiento de que mejoras sustanciales en rendimiento y ahorro energético son posibles, con efecto dramático en coste operativo. A través de estos desarrollos, se han logrado mejoras mayores de calidad del producto colado. Máquinas modernas producen aceros con calidad totalmente equivalente y superior a productos de lingotera. Producen eficientemente esencialmente todos los grados, incluidas calidades más altas para aplicaciones críticas.
Mejora de productividad
Dos métodos para mejorar productividad: aumentar rendimiento (t/h) y ratio de trabajo neto. Rendimiento mejora aumentando velocidad de colada y/o área transversal; ratio neto mejora disminuyendo tiempo muerto.
Velocidad de colada limitada por varios fenómenos:
- Alta velocidad aumenta significativamente velocidad de flujo de acero líquido en molde. Cualquier ligera perturbación perturba formación de capa solidificante, retarda flotación de inclusiones, y puede causar atrapamiento de polvo de colada en el hilo. Fluctuaciones excesivas y ondas en menisco empeoran con mayor velocidad. Causa problemas calidad superficial y roturas (breakouts). Solución: cambiar diseño boquilla (dirigir flujo más hacia abajo, añadir puerto vertical inferior), aplicar agitación electromagnética, cambiar polvo de colada, otros métodos para controlar patrón de flujo en molde.
- Alta velocidad genera deformaciones axiales excesivas por oscilación y fuerzas de extracción para vencer fricción en interfaz capa solidificada-molde. Grietas transversales y roturas asociadas pueden limitar velocidad, especialmente si hay desalineación, conicidad excesiva del molde, o capa líquida de polvo discontinua. Tensiones son pequeñas si capa líquida de polvo se mantiene continua y alineación buena.
- Con alta velocidad, deformaciones de membrana excesivas en capa fina por presión ferroestática de baño líquido bajo molde. Puede causar grietas y roturas si capa no es suficientemente gruesa a salida del molde. Espesor crítico ~3 mm para la mayoría de calidades. Fácilmente alcanzable a cualquier velocidad factible, mostrando que otros criterios son más importantes.
- Cualquier no uniformidad local en crecimiento de capa por alta velocidad puede causar regiones localmente calientes y finas, iniciando grietas longitudinales y roturas incluso si capa supera espesor crítico en promedio. Problema se aborda optimizando comportamiento del polvo durante solidificación inicial, práctica de oscilación, diseño de conicidad, para que lubricación sea continua, flujo calor inicial bajo y uniforme, y conicidad del molde coincida con perfil de contracción de capa. Calidades peritecticas y aceros inoxidables austeníticos son más susceptibles. Sobrecalentamiento de acero líquido entrando al molde también contribuye, especialmente cerca de caras donde chorro impacta con boquillas sumergidas bifurcadas.
- Abultamiento excesivo del hilo bajo molde por alta velocidad puede causar variedad de grietas internas e incluso roturas si abultamiento extremo. Controlable eligiendo suficientes rodillos soporte, manteniendo alineación, controlando rociado bajo molde, y evitando cambios bruscos en paso de rodillos, rociadores, o reduciendo velocidad.
- Distancia bajo menisco de punto de solidificación final del centro del hilo aumenta proporcionalmente con velocidad para sección dada, limitando velocidad máxima en máquina dada. Corte por soplete y sistema de soporte rodillos debe extenderse para acomodar aumento de longitud metalúrgica. Longitud metalúrgica no puede acortarse significativamente aumentando intensidad rociado.
- Recalentamiento del hilo bajo fin de zonas rociado por alta velocidad. Genera tensiones de tracción internas y grietas por calor (hot-tear), que crecen en severidad con velocidad. Cuidar en diseño de zonas rociado: zona debe extenderse para evitar grietas.
- Preocupaciones especiales de calidad imponen límites a velocidad. Ej.: aceros ultra-bajo carbono, velocidad limitada a límite superior relativamente lento para reducir defectos de tubería capilar y ampollas por atrapamiento de burbujas de argón en radio interior de molde curvo. Velocidad solo aumentable con cambios cuidadosos en condiciones operación que eviten defectos específicos. Consideración cuidadosa de muchos fenómenos necesaria. Al menos ocho criterios separados requeridos; cinco más importantes que limitan velocidad: temperatura, abultamiento, deformación, tensión y fractura en producto. Siempre necesario encontrar velocidades críticas para evitar problemas calidad por abultamiento bajo molde.
La rotura (break-out) es problema operativo que afecta más adversamente producción. Ocurre así: durante solidificación inicial en molde, capa puede no formarse adecuadamente en alguna posición; cuando esa posición sale por extremo inferior, acero líquido fluye a través de parte defectuosa. No solo disminuye producción, sino que causa daños graves a equipos, requiriendo reparaciones extensas. Para prevenir rotura, esencial asegurar formación estable de capa sólida inicial en molde. Factores principales que afectan solidificación inicial: temperatura acero, polvo de colada, revestimiento cobre molde, agua refrigeración primaria.
Esencial para aumentar producción sobre base de solidificación inicial estable: mantener equilibrio adecuado entre temperatura acero en molde, extracción calor, y velocidad colada. Cuando tanto temperatura como velocidad son altas, capa no se desarrolla suficientemente, pudiendo haber rotura por refusión inmediatamente bajo molde. Indica que para aumentar producción sin rotura, temperatura y velocidad deben controlarse adecuadamente.
Aumentar tiempo de trabajo y tiempo de colada de máquina también es forma efectiva de aumentar producción. Definiciones:
Tiempo calendario = Tiempo neto trabajo + Tiempo muerto
Tiempo neto trabajo = Tiempo colada + Tiempo preparación máquina
Claves para mayor capacidad: disminuir tiempo muerto para aumentar ratio tiempo neto/calendario; disminuir tiempo preparación para aumentar ratio tiempo colada.
Mejoras productividad también logradas mejorando ratio neto. Ratio neto mejora disminuyendo tiempo muerto y aumentando tiempo real de colada (utilización) manteniendo capacidad de producir variedad de tamaños y calidades.
Para reducir tiempo muerto y prevenir problemas (rotura segmentos rodillos, cojinetes), máquinas normalmente paran periódicamente 12–24 h cada 3–4 semanas para cambio de segmentos.
Cinco factores principales (Fig. 1) que contribuyen a tiempo muerto y deben abordarse:
- Tiempo preparación tras completar secuencia de colada.
- Cambio de molde para diferentes tamaños de sección.
- Paradas de máquina/hilo por fallos: rotura hilo, obstrucción boquillas cucharón por acero frío o acumulación inclusiones, flujo incontrolado desde cucharón (ej. tapón corredizo).
- Calada fuera de especificación en composición y/o temperatura.
- Mantenimiento de máquina.
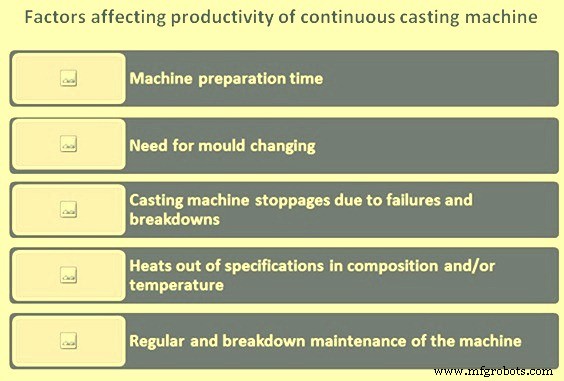
Fig. 1 Factores que afectan la productividad de la máquina de colada continua
Además de prácticas mejoradas en acería, influencia de estos factores reducida desarrollando nuevos conceptos operativos y diseños de equipos. Cambios mayores en conceptos operativos:
- Colada en secuencia para reducir tiempo preparación.
- División (slitting) de producto colado para reducir frecuencia cambio molde e inventario moldes.
- Moldes con ajuste variable de ancho para reducir tiempo cambio.
- Moldes divididos (split) para reducir tiempo cambio e inventario, y aumentar tasa colada (t/h/hilo).
- Barra ficticia (dummy bar) alimentada por arriba (inserción descendente) para reducir tiempo preparación.
- Agitación electromagnética para aumentar velocidad colada → mayor productividad.
Número de caladas sin interrupción entre inserciones de barra ficticia varía según máquina, según factores: tamaño lote misma química, vida útil boquillas sumergidas, ocurrencia obstrucciones y otros problemas en sistema vaciado.
Trabajo preparación entre caladas: extracción pieza final, inserción barra ficticia, cambio cucharón, sellado molde. Pieza final anterior extraída cuidadosamente para evitar sangrado (problema de escoria/acero fundido fluyendo por extremo superior donde solidificación a menudo insuficiente). Hacerlo rápido importante para acortar preparación.
Inserción barra ficticia: tipo descendente preferido actualmente porque puede insertarse mientras pieza final se extrae. En tipo ascendente, inserción debe esperar hasta que pieza final salga completamente, aumentando preparación 10–20 min.
Calidad del producto
Calidad de acero colado continuamente depende de prácticas de acería y colada. Afectada por interacción de factores químicos y físicos que deben controlarse estrechamente para obtener pleno potencial.
Defectos típicos:
- Superficiales: (i) sección transversal deformada (concavidad/convexidad), (ii) grietas (longitudinales/transversales), (iii) solapes, calamina, inclusiones y escoria atrapadas, (iv) marcas de oscilación.
- Subsuperficiales: (i) poros y sopladuras, (ii) inclusiones, (iii) grietas.
- Internos: (i) grietas (centrales, diagonales, a medio camino), (ii) porosidad, (iii) inclusiones, (iv) segregación.
Formación de grietas por amplia gama de causas físicas. Técnicas para eliminar/reducir grietas externas e internas:
- Grietas superficiales – Enfriamiento molde/secundario, lubricación molde, recubrimientos molde, control desgaste molde, alineación máquina, velocidad colada.
- Grietas internas (y porosidad) – Tipo máquina, alineación, agitación electromagnética, reducciones en línea, enderezado multipunto, colada por compresión, temperatura acero líquido, velocidad colada.
Solapes y costras relacionados con control velocidad colada e integridad chorro vertido entre cucharón y molde. Marcas oscilación función de calidad acero y tipo oscilación molde.
Poros y sopladuras controlados por desoxidación y shrouding chorro cucharón. Segregación central minimizada por baja temperatura colada, agitación electromagnética y velocidad colada.
Frecuencia inclusiones (superficie, subsuperficie, interior) reducida progresivamente mediante mejoras en acería, desoxidación, prácticas shrouding, diseño equipos. Forman parte integral de esfuerzo continuo para mejorar calidad.
Desarrollos recientes más significativos en mejora calidad:
- Concepto aceros limpios (clean steels).
- Aplicación agitación electromagnética.
- Enfriamiento aire-niebla (air-mist) para reducir más incidencia grietas superficiales.
Objetivo primario: producir producto colado con superficie que no requiera acondicionamiento previo a procesado posterior.
Requisitos usuarios diversificados, mayor funcionalidad buscada: reducción peso, mejor trabajabilidad, mayor resistencia. Control estricto defectos superficiales y eliminación defectos internos cada vez más demandados. Todo esto, junto con búsqueda mayor rendimiento y productividad, hace nivel calidad requerido para acería y colada continua altamente exigente. Por otro lado, tales requisitos cada vez más duros han ayudado a elevar capacidad técnica de prácticas de acería y colada.
Minimizar inclusiones en molde es uno de los temas calidad más importantes. Inclusiones deterioran propiedades mecánicas bajo tensión, flexión, expansión orificio, conformado prensado, otros trabajos, y causan defectos superficiales. Importancia gran minimizar contaminación acero y eliminar inclusiones en proceso colada continua.
Defectos superficiales típicos originados en acería: inclusiones alúmina y polvo colada. Atrapados en capa acero durante solidificación inicial; al laminar en tren, se estiran y forman defectos en estrías en superficie (spills, scabs, slivers). Inclusiones cerca superficie pueden eliminarse por escarificado (scarfing), pero con coste y merma de rendimiento, es preferible minimizar atrapamiento durante solidificación inicial en molde. Agitación electromagnética del molde hace fluir acero inmediatamente dentro de capas solidificantes a velocidad prescrita o mayor para evitar atrapamiento inclusiones en capas.
Respecto polvo colada, para prevenir atrapamiento, viscosidad polvo suele aumentarse. También se mejora precisión control nivel acero líquido en molde, modifica oscilación molde, y entrada acero en molde más estable. Resultado: defectos superficiales por inclusiones origen polvo disminuyen marcadamente.
Además, para minimizar inclusiones llegando a molde, se toman medidas para separar inclusiones del acero en cucharón en lo posible. Una: ampliación capacidad cucharón. Cucharón sirve como intermediario para asegurar flujo estable desde cucharón a molde, y en máquinas multi-hilo distribuir acero a hilos. Aumentando tamaño cucharón, inclusiones flotan más fácilmente a superficie y se suprime suspensión escoria en acero en posición vaciado desde cucharón.
Proceso de manufactura
- Maximizando Fiabilidad: Mantenimiento y Piezas Premium para Máquinas de Punzón y Cizalla Mecánicas
- Impulse la Productividad del Taller con Punzones y Matrices de Alta Calidad
- Rodamientos de Husillo: Precisión y Garantía de Calidad
- Mejore el Corte de Metal y Madera con una Sierra de Cinta de Alto Rendimiento
- Maximizar Productividad Combinando Fresado y Torneado con Herramientas de Torreta
- Maximizando la Eficiencia con Rectificadoras Cilíndricas
- Comprender las Máquinas de Fundición a Presión: Funcionamiento y Ventajas
- Mejora la producción de alimentos: Estrategias probadas para calidad y consistencia superiores
- Elevando la Trazabilidad de Productos: Fortaleciendo Calidad y Seguridad
- Invertir en Maquinistas Calificados y Equipos Premium: La Clave de Nuestro Éxito
- Estetoscopio Audio-IA: Monitoreo en Tiempo Real de Salud y Calidad de Máquinas