



Incrustación de laminación: Generación, transporte y usos prácticos en la fabricación de acero
La incrustación de laminación (mill scale) es la superficie escamosa del acero trabajado en caliente y se forma por la oxidación de la superficie del acero durante el recalentamiento, acondicionamiento, laminación en caliente y operaciones de conformado en caliente. Es uno de los residuos generados en plantas siderúrgicas y representa alrededor del 2 % del acero producido. Es un recubrimiento duro y frágil de varias capas distintas de óxidos de hierro formados durante el procesamiento del acero y compuesto principalmente de óxidos de hierro y puede contener cantidades variables de otros óxidos y espinelas, elementos y compuestos traza. Se desprende fácilmente del acero.
Características de la incrustación de laminación
La incrustación de laminación está normalmente presente en el acero laminado y con frecuencia se confunde con una imprimación azul coloreada. La temperatura superficial muy alta combinada con altas presiones de laminación resulta en una superficie lisa, de color gris azulado.
Bajo inspección visual, la incrustación de laminación aparece como un polvo metálico negro compuesto por partículas y escamas pequeñas. Su estado físico es sólido y pulverulento. La gravedad específica de la incrustación de laminación está en el rango de 5,7 a 6,2. El punto de fusión de la incrustación de laminación es alrededor de 1370 °C y el punto de ebullición alrededor de 2760 °C. Tiene un estado estable y es insoluble en agua y álcalis pero soluble en la mayoría de ácidos fuertes. Normalmente se clasifica como material de desecho no peligroso. La Figura 1 muestra una pequeña pila de incrustación de laminación.
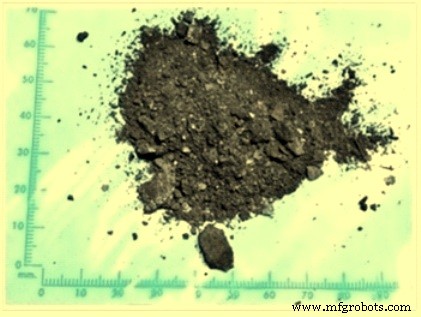
Figura 1: Pequeña pila de incrustación de laminación
El tamaño de la incrustación de laminación normalmente varía desde tamaño de polvo en micrones hasta usualmente 6 mm. La incrustación de laminación promedio obtenida durante el trabajo en caliente de aceros tiene contenido de hierro que varía del 68 % al 72 %. El hierro en la incrustación de laminación está presente en diferentes formas químicas como se indica a continuación:
- Magnetita, Fe₃O₄, de color gris azulado característico "acero".
- Una película externa extremadamente delgada de hematita, Fe₂O₃.
- La porción interna de la magnetita contiene granos finos de metal y a veces, óxido ferroso residual como FeO, típicamente de color negro.
La incrustación de laminación puede contener C, Si, Ca, Na, Al, Mn y otros óxidos metálicos. El límite permitido para contenido de aceite en la incrustación de laminación es menor al 1 % para todos los usos excepto baterías y carga de fundición para los cuales se permite hasta el 3 %. El análisis químico típico de una muestra de incrustación de laminación se da en la Tabla 1.
| Tabla 1: Composición química básica típica de la incrustación de laminación | |
|---|---|
| Elemento | Valor en % |
| Fe | 71,0 |
| P | 0,06 máx |
| S | 0,10 máx |
| Al₂O₃ | 1,0 máx |
| SiO₂+CaO | 1,5 máx |
| Solubles en tolueno | 0,5 máx |
| Ti | 0,05 máx |
| V | 0,05 máx |
| Cr | 0,0072 |
| Mn | 0,0059 |
| Co | 0,05 máx |
| Ni | 0,0034 |
| Cu | 0,0011 |
| Nb | 0,05 máx |
| Mo | 0,0008 |
| Sn | 0,05 máx |
Eliminación y recogida de la incrustación de laminación
La incrustación de laminación se elimina usualmente por aguas de proceso usadas para desincrustación, enfriamiento de rodillos y material, y otros propósitos. Se recoge con refrigerantes y aceites lubricantes y normalmente se mantiene en un tanque de recogida/decantación. Posteriormente se recupera por técnicas de separación por gravedad.
Análisis de la incrustación de laminación
El análisis composicional químico a granel de la incrustación de laminación se realiza normalmente usando espectrometría de fluorescencia de rayos X [XRF] por la técnica de cuenta fundida o con la sustancia original. Para el método de cuenta fundida, típicamente, una porción de 0,5 a 1 g de incrustación de laminación finamente molida e ignitada se mezcla con borato alcalino [ej. metaborato de litio] en proporción 1:10 (muestra:borato) y la mezcla se funde y colada en una cuenta de vidrio circular. Cuando se usa la sustancia original, se muele finamente y se mezcla con un agente aglutinante. La muestra de prueba resultante se somete posteriormente a análisis multi-elemental por espectrometría XRF usando calibración bien establecida.
El contenido de FeO se determina por separado por un procedimiento químico húmedo en el que una porción de incrustación de laminación finamente molida se disuelve en ácido clorhídrico en condiciones no oxidantes y el hierro (II) resultante en solución se determina por titulación redox, ej. con dicromato de potasio. El contenido de hierro metálico se determina por disolución del hierro metálico en metanol de bromo y, después de la evaporación de la mezcla de solvente, el residuo se disuelve en ácido sulfúrico y el hierro se determina por titulación redox después de la reducción de hierro (III) a hierro (II). No existen normas EN para el análisis multi-elemental de incrustación de laminación por espectrometría XRF ni para la determinación de FeO por titulación redox. Sin embargo, existe una norma ISO relacionada [ISO 5416:2006] para la determinación de hierro metálico en hierro reducido directo que puede aplicarse a incrustaciones de laminación.
El análisis multi-elemental de la incrustación de laminación proporciona las concentraciones generales de los constituyentes principales del producto, pero no da ninguna indicación de la identidad de los compuestos individuales o fases químicas presentes, es decir, la mineralogía de la incrustación de laminación. El análisis cuantitativo de fases de todas las fases químicas principales presentes en la incrustación de laminación solo puede lograrse mediante análisis de difracción de rayos X [XRD] combinado con análisis de datos de Rietveld. Las fases mineralógicas identificadas presentes en la incrustación de laminación son hematita (Fe₂O₃), magnetita (Fe₃O₄) y wustita (FeO). La variación principal en la mineralogía de la incrustación de laminación está en las proporciones relativas de las fases de óxido de hierro de hematita, magnetita y wustita. Las concentraciones relativas de las cuales pueden variar dependiendo de la historia térmica (tiempo de mantenimiento, tasa de calentamiento, temperatura final, potencial de oxígeno, etc.) del sustrato de acero. Las concentraciones de otros elementos en la incrustación de laminación dependen de la composición del sustrato de acero con respecto a elementos de aleación.
Incrustación de laminación y corrosión
En el producto laminado que sale del tren de laminación, la incrustación de laminación suele tener menos de 1 mm de espesor y inicialmente se adhiere a la superficie del acero y lo protege de la corrosión atmosférica siempre que no ocurra rotura en este recubrimiento. Si la incrustación de laminación es una cubierta uniformemente bien adherida a la sección de acero, entonces sería una barrera protectora ideal. Desafortunadamente, la incrustación de laminación no es uniforme, ni está bien adherida.
La incrustación de laminación es menos reactiva (más noble) que el acero debajo, y consistente con el comportamiento de dos metales disímiles en contacto, el metal más reactivo (en este caso acero) se oxidará (oxidará) a expensas del metal menos reactivo (incrustación de laminación).
Porque es electroquímicamente catódica al acero, cualquier rotura en el recubrimiento de incrustación de laminación causa corrosión acelerada del acero expuesto en la rotura. La incrustación de laminación es así un beneficio por un tiempo hasta que su recubrimiento se rompe debido a la manipulación del producto de acero o por cualquier otra razón mecánica. La incrustación de laminación cuando salta de la superficie del acero sustrato agrieta el recubrimiento y permite que la humedad penetre. Esto permite que ocurra una reacción galvánica que resulta en corrosión por picaduras (óxido) en el acero base. Esto resulta en un crecimiento de la corrosión bajo la incrustación y produce más agrietamiento del recubrimiento y expone áreas mayores y por tanto más corrosión. El mecanismo de la corrosión inducida por incrustación de laminación se muestra en la Figura 2.
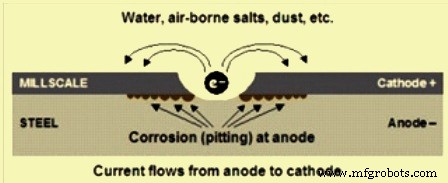
Figura 2: Mecanismo de la corrosión inducida por incrustación de laminación
La incrustación de laminación es una molestia cuando el acero va a ser procesado. Cualquier recubrimiento aplicado sobre ella se desperdicia, ya que se desprenderá con la incrustación a medida que el aire cargado de humedad se meta debajo. Toda la incrustación de laminación necesita ser removida para presentar una superficie uniforme y limpia del acero sustrato para cualquier aplicación de cualquier recubrimiento en el acero.
La eliminación de la incrustación de laminación es virtualmente imposible a mano. Es extremadamente tediosa y consume mucho tiempo usando métodos de limpieza con herramientas eléctricas. Ninguno de estos dos métodos da una buena base para empezar. El acero de los molinos de laminación en caliente no tiene perfil superficial, que es lo más importante para la resistencia de adhesión general e integridad del sistema de recubrimiento. La incrustación de laminación se elimina normalmente de la superficie del acero por limpieza con llama, decapado o chorro abrasivo. Estos métodos eliminan la incrustación de laminación y proporcionan un perfil superficial que da al sistema de recubrimiento sus requisitos de diseño. Recubrir sobre incrustación de laminación, por tentador que sea, es un ejercicio fútil, ya que la presencia de incrustación de laminación en la superficie del acero acelera la corrosión del acero subyacente.
Usos y reciclaje de la incrustación de laminación
La incrustación de laminación se refiere a una forma de subproducto que se mezcla con agua usualmente un refrigerante usado en varios procesos para conformado de acero. Aunque este material tiene un alto nivel de contenido de hierro del 68 %-72 %, se vende muy económicamente como desecho industrial en forma de óxido de hierro, en lugar de recogerse a través de un proceso de reciclaje. La mayor parte de la incrustación de laminación en una planta siderúrgica se recicla ya sea en la producción de sinter de mineral de hierro o pelotas de mineral de hierro que se usan ya sea para reducción en horno de fabricación de hierro o como refrigerante en horno de fabricación de acero. El reciclaje de incrustación de laminación también se hace briquetándola después de mezclar con un aglutinante. Además de estos, se han desarrollado varios otros usos para la incrustación de laminación. Los principales usos de la incrustación de laminación se enumeran a continuación:
- Uso en mezcla de carga de sinter
- Uso en materia prima para pelotización
- Uso en forma de briqueta en fabricación de acero por horno de arco eléctrico
- Electrodo negativo para baterías de almacenamiento alcalinas
- Preparación y uso de catalizadores
- En la producción de clínker de cemento
- En la preparación de hormigón pesado y agregados de alto peso
- Contrapesos compuestos para lavadoras
- En la producción de ferrofósforo y ferromolibdeno
- En fundición de acero y tratamiento térmico de fundiciones
- En la fabricación de fundente para recubrimiento de electrodos de soldadura
- Agente sinérgico para fertilizante mixto y material para fertilizante fosfático
- En la producción de polvo de hierro para metalurgia de polvos
- En la producción de materiales de fricción
- En la fabricación de vidrio coloreado
- En la producción de pigmentos de óxido de hierro
- En el método de fabricación de lana mineral
- En el precursor de pigmento de pintura de óxido de hierro
- Como material de blindaje de radiación electromagnética
- Como componente de materiales para construcción de carreteras
- En la preparación de algunas mezclas refractarias
- En los tratamientos de agua y suelo
- En la producción de polvos exotérmicos
Problemas relacionados con el envío de incrustación de laminación
La incrustación de laminación se comercia cada vez más como carga a granel. Sin embargo, para que la incrustación de laminación sea apta para transporte marítimo, la pila de almacenamiento se acumula típicamente en puerto de diferentes fuentes, teniendo diferentes tamaños de partícula debido a la forma en que el material ha sido manipulado previamente, resultando en pilas individuales no homogéneas. Esto indica que no dos envíos comparten las mismas características, incluso si provienen del mismo puerto o embarcador. También es una carga que tiende a drenar agua fácilmente, acumulándose en el fondo de una pila para formar una "base húmeda".
La incrustación de laminación se comercia efectivamente de la misma manera que los finos de mineral de hierro extraído primariamente ya que la naturaleza física de la incrustación de laminación es similar a los finos de mineral extraído primariamente. Sin embargo, se debe notar que la incrustación de laminación no es un "nombre de carga a granel para envío" (BCSN) propiamente dicho bajo el Código IMSBC (Código Internacional de Cargas Sólidas a Granel Marítimas). Es una carga que no está listada en el Código IMSBC. La Circular DSC.1/Circ.63 de la OMI (Organización Marítima Internacional) del 12 de octubre de 2010 establece que los finos de mineral de hierro son una carga que puede licuarse y son por tanto una carga "Grupo A". La carga "Grupo A" bajo el Código IMSBC es una carga que puede licuarse si se envía con contenido de humedad en exceso de su límite de humedad transportable (TML). Los términos de esta circular también se aplican a la incrustación de laminación aunque normalmente se transporta en condición seca con contenido de humedad por debajo de su TML.
Aunque la carga de incrustación de laminación no está listada en el Código IMSBC, la Sección 1.3 del Código IMSBC especifica que las cargas no listadas, como la incrustación de laminación, solo deben aceptarse para carga siempre que vayan acompañadas de un certificado emitido por la autoridad competente nacional, declarando la idoneidad de la mercancía para transporte marítimo, del país del puerto de carga.
El Código IMSBC también advierte sobre el peligro potencial de licuación de todas las cargas minerales de grano fino enviadas con contenido de humedad inherente, independientemente de si la carga está específicamente identificada como carga "Grupo A" en el Código. El Apéndice 3, Párrafo 2.1 del código establece: "Muchas cargas de partículas finas si poseen un contenido de humedad suficientemente alto son propensas a fluir. Por tanto, cualquier carga húmeda o mojada que contenga una proporción de partículas finas debe probarse para características de flujo antes de la carga".
La incrustación de laminación tiene tamaños de partícula fina con contenido de humedad inherente significativo, y cae por tanto dentro del alcance de esta disposición. Por tanto, las cargas de incrustación de laminación se tratan como cargas que pueden licuarse a menos que las pruebas demuestren lo contrario. Para cargas "Grupo A", SOLAS (seguridad de la vida en el mar) y el Código IMSBC requieren que los embarcadores proporcionen al Capitán un certificado del contenido de humedad y el TML antes de la carga.
La incrustación de laminación a menudo exhibe una "base húmeda". Esto ocurre cuando el material drena bien y acumula agua en el fondo de la pila. Debido a este drenaje, las secciones superiores pueden parecer bastante "secas". La naturaleza de base húmeda de la incrustación de laminación hace vital que cualquier muestreo de humedad antes de la carga no se centre solo en el área superficial de cualquier pila, y que se tome una muestra totalmente representativa. La necesidad de muestreo representativo también es vital para la determinación del TML, particularmente debido a la naturaleza variable del material. Para muestrear pilas, son necesarias excavadoras mecánicas ya que cavar manualmente en las pilas es imposible.
Finalmente, debido a la alta densidad de esta carga, los requisitos de acondicionamiento (trimming) detallados en el Código son que debe acondicionarse plana para el viaje para distribuir el peso uniformemente a través de la cubierta del tanque. Las cargas de base húmeda son propensas a desplazamiento de carga a medida que el fondo se licua y la parte superior del estiba de alta densidad se vuelve libre para deslizarse sobre la base húmeda. El único remedio para eso es acondicionar correctamente.
Proceso de manufactura
- Tipos de Punzones y sus Aplicaciones
- Punzones para Pasadores Elásticos: Aplicaciones Clave y Usos Industriales
- Comprendiendo Mill-Turn y Turn-Mill: Guía Detallada
- Entendiendo las Máquinas Fresadoras: Tipos, Funciones y Aplicaciones
- Explorando metales no ferrosos: Tipos, propiedades y aplicaciones industriales
- Herramientas de Medición y Trazado Esenciales para Ingeniería de Precisión
- Herramientas Manuales Esenciales para Banco de Trabajo: Metalistería y Carpintería
- Herramientas de medición: tipos, usos y mejores prácticas
- Tipos de destornilladores y sus aplicaciones: guía completa
- Tipos de llaves fijas (spanners): cómo elegir la herramienta adecuada
- Aleación W‑Ag: Propiedades clave y aplicaciones industriales