



Metalurgia de los cilindros de laminación: Diseño, materiales y rendimiento
Metalurgia de los cilindros de laminación
Los cilindros son herramientas utilizadas en laminadores para reducir la sección transversal del material laminado. Son herramientas altamente solicitadas y sujetas a desgaste. Necesarios tanto para laminación de perfiles como productos planos. En el pasado reciente, la tecnología de laminación ha mejorado y cambiado dramáticamente, pero los cilindros siempre han permanecido la parte más crítica de los laminadores. El peso varía según tipo/tamaño laminador y tipo cilindro. Durante laminación, el cilindro soporta alta carga y la zona de contacto sufre desgaste.
Según perfil producto laminado, cuerpo puede ser liso (plano) para chapas (planchas, tiras) o ranurado para perfiles. Dos componentes principales: (i) cuerpo, (ii) cuellos (dos, uno cada lado). Cuerpo es parte que contacta directamente y deforma la pieza. Pareja cilindros ranurados mostrando cuerpo y cuellos en Fig 1.
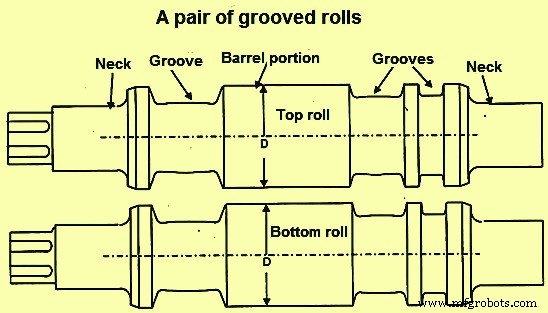
Fig 1 Pareja de cilindros ranurados
Los cilindros deben soportar todo tipo de tensiones, cargas de condiciones normales y anormales, y tensiones que cambian con desgaste durante laminación. Deben realizar el trabajo pesado de reducción en laminación en caliente y frío.
El diseño debe considerar dos requisitos absolutamente diferentes: (i) máxima resistencia para fuerzas separadoras, par y alta presión entre cilindros; (ii) máxima resistencia al desgaste en zona contacto cilindro-material. No deben romperse, deslaminar, desgastar y deben dar buen rendimiento sin problemas. Se mecanizan regularmente para reconstruir perfil deseado y eliminar superficie desgastada, agrietada por fuego, fatigada.
Especificaciones y medida de calidad
Existen especificaciones, pero la medida definitiva de calidad es el rendimiento. El coste de cilindros por tonelada de acero laminado es factor decisivo.
Diversos tipos de cilindros y laminadores en Fig 2.
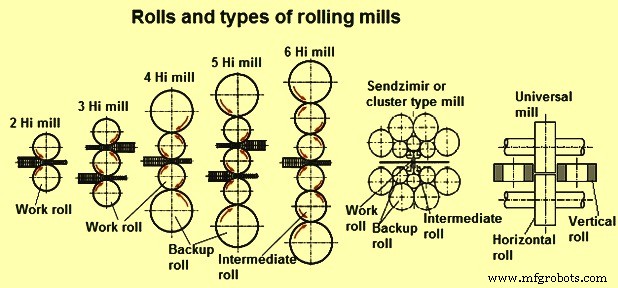
Fig 2 Cilindros y tipos de laminadores
Además de cargas normales y fuerzas fricción, los cilindros experimentan varios cambios en condiciones bajo laminación normal. Cada entrada de material crea impacto. Además, enfrentan condiciones anormales por: (i) error operador, (ii) materiales defectuosos con defectos internos, (iii) fallos energía, (iv) problemas transporte material, (v) problemas refrigeración agua. En tales condiciones anormales (comunes), daño en cilindros afecta tanto laminador como producto.
Tensiones y su distribución en cilindro por cargas proceso son complejas y varían ampliamente. Algunas tienen gradientes altos perpendiculares superficie (presión Hertz, tensiones térmicas laminando caliente con buena refrigeración), otras son resultado carga estática (par motor). Todos los tipos pueden causar daño. Desgaste es otra preocupación importante.
Aspecto clave: optimizar propiedades como resistencia, resistencia desgaste, seguridad contra grietas fuego y todo tipo daño durante anomalías. Optimización incluye: (i) elegir composición correcta, tratamiento térmico, proceso fabricación. Solidez y seguridad contra fallos = desarrollar microestructura correcta y controlar nivel tensiones residuales.
Desarrollo de materiales para cilindros
Siglo XIX: hierro gris no aleado (distintos equivalentes C y velocidades enfriamiento: fundición arena o molde refrigerado) y acero forjado. Grados fundición: blando-duro, semiduro, refrigerado claro. En refrigerado claro: cuerpo capa hierro blanco (sin grafito), núcleo y cuellos hierro gris. Luego aceros fundidos hasta 2,4 % C, con y sin grafito.
Hacia 1930: cilindros "indefinite chilled double pour" (ICDP) para laminación caliente planos. Grados ICDP modificados/mejorados finales 1990 con carburos mejor rendimiento. Hacia 1950: hierro nodular para cilindros. Hierro nodular no aleado o aleado con Cr, Ni, Mo para buena resistencia desgaste y resistencia a la vez. Uso hierro alto Cr (C 2-3 %, Cr 15-20 %) y luego acero alto Cr (C 1-2 %, Cr 10-15 %) → nuevos materiales alta resistencia desgaste.
1985: materiales herramientas alta velocidad para cilindros. Evolucionaron como "grados semi-herramienta". Para laminación alambrón, material sinterizado carburo tungsteno alta tecnología. Para laminación fría acero, cilindros acero forjado desarrollados para mayor penetración dureza tras tratamiento térmico aumentando Cr 2 % a 5 % y calentamiento inducción. Cilindros trabajo cromados tras rectificado y granallado para mayor vida rugosidad superficial necesaria.
Actualmente, grupos grados materiales según microestructura: (i) acero hipoeutectoide, (ii) acero hipereutectoide (ADAMITE), (iii) acero hipereutectoide grafitico, (iv) aceros alto aleados (alto Cr, etc.), (v) hierro nodular, (vi) hierro refrigerado indeciso (ICDP), (vii) materiales especiales: carburos sinterizados, cerámicas, etc.
Producción de cilindros
Métodos: (i) fundición, (ii) forja, (iii) sinterizado o prensado isostático en caliente (HIP), (iv) otros. Todos tienen ventajas, desventajas, límites. Límites por: (i) dimensiones, (ii) composición, (iii) dureza/resistencia desgaste requerida, (iv) costes producción.
Áreas de solapamiento donde cilindros de distintas tecnologías disponibles, pero no hay regla general que una tecnología sea mejor. Decisión final suele depender coste cilindro/tonelada acero laminado. Cilindros baratos pueden no ser mejores y ser contraproducentes.
Para hacer fabricación comercialmente atractiva y cilindros disponibles a precio razonable, fabricantes necesitan experiencia en: (i) entender aplicación (carga, velocidad, refrigeración), (ii) elegir material óptimo, (iii) producir cilindros sanos sin defectos, (iv) elegir tratamiento térmico adecuado (resistencia, dureza, tensiones residuales), (v) mecanizar para cumplir especificaciones y planos, (vi) adaptarse a cambios tecnología laminación y fabricación.
Control de tecnología fabricación más crucial que tecnología misma. Procedimiento siempre bajo control. Ratio coste cilindros / toneladas material laminado disminuye por: (i) mejor tecnología laminador, (ii) mejor rendimiento cilindros. No por menor coste cilindros. Cilindros baratos son contraproducentes.
Cilindros y propiedades de materiales
Varias propiedades de interés para fabricante y usuario:
Propiedades físicas
Importantes para laminación estable: (i) módulo Young, (ii) coeficiente Poisson, (iii) coeficiente expansión térmica, (iv) conductividad calor, (v) coeficiente transmisión calor. Young y Poisson para límites transformación elástica/plástica. Coeficiente expansión térmica función temp, normalmente constante en rango pequeño. Conductividad calor = material del cilindro. Coeficiente transmisión calor = alta importancia, influido fuertemente por superficie cilindros y material laminado.
Dureza
Medición rápida y barata, buenas correlaciones con propiedades mecánicas al menos para mismos materiales (misma composición, microestructura). Pero en cilindros, lecturas correctas difíciles y relación lineal limitada. Materiales tienen amplia variación composición/estructuras. Lecturas más confusas que útiles. Fabricantes y usuarios discrepan siempre.
Solo dureza superficial medible no destructivamente. Medida 2D considerada representativa volumen 3D detrás. Pero existe gradiente dureza por variaciones macro/micro: fundición (velocidad solidificación decrece con distancia superficie) y tratamiento térmico (velocidad enfriamiento decrece con distancia durante temple, según curvas TTT). Profundidad dureza influida por composición y métodos tratamiento.
Superficie propensa a: manipulación indebida, oxidación, corrosión, endurecimiento trabajo (torneado/rectificado), temple local por quemado rectificado, descarburación por tratamiento térmico. Todo causa gradientes micro positivos/negativos en superficie → afecta dureza.
Tensiones residuales
Los cilindros normalmente tienen tensiones residuales. Bidimensionales superficie, tridimensionales volumen. Superficie: radial = 0; longitudinal (axial) = 0 en borde cuerpo. Parte principal cuerpo: axial y circunferencial (tangencial) iguales signo y magnitud. Línea central, cerca zona axial: tangencial y radial iguales. Relación longitudinal / tangencial-radial = relación diámetro/longitud. Tensión que excede resistencia material → rotura espontánea. Fractura perpendicular axial si longitudinal muy alta primero, o dirección axial si tangencial/radial muy alta primero.
Tensión residual alto impacto resistencia. Compresión aumenta resistencia fatiga, reduce propagación grietas, reduce tensión cizalla superficie y endurecimiento trabajo. Tracción residual puede causar rotura. Compresión y tracción se compensan en sección. Nivel adecuado debe controlarse.
Resistencia a fatiga
Importante: muchos fallos por fatiga. Fatiga por cargas variables y tensiones rotación/flexión. Muescas y grietas fuego gran impacto.
Acero homogéneo: resistencia fatiga flexión relación lineal dureza hasta límite; más allá cae. Varios factores influyen pero material se vuelve más frágil y sensible muescas, pequeño aumento tensión inicia grieta que propaga bajo carga repetida. Materiales heterogéneos (hierro gris, acero grafitico, acero hipereutectoide): resistencia fatiga menor que acero homogéneo misma dureza.
Valores fatiga flexión rotación siempre mayores que fatiga tracción/compresión. Flexión rotación = razón más general fallos fatiga en cilindros.
Resistencia al desgaste
Principio importancia. Gran número parámetros influyen: (i) material: composición, microestructura, dureza; (ii) propiedades material opuesto laminado; (iii) condiciones desgaste: deslizamiento, presión, velocidad, temp, refrigeración; (iv) agentes interactivos: agua, lubricantes, agentes corrosivos. Todos varían ampliamente.
En laminadores, desgaste ocurre principalmente en áreas mayor fricción: entre cilindro y material. Desgaste no distribuido uniformemente cuerpo extremo a extremo. Superficie influida por temps cambiantes cada rotación → grietas fuego. Otro factor: refrigeración. Agentes refrigeración pueden contener materiales que ayudan desgaste.
Resistencia desgaste mejorable seleccionando grado adecuado material. Influencia dureza material en resistencia desgaste es solo marginal. Contenidos C y elementos aleación y microestructuras son parámetros más importantes.
Fuerza fricción
En laminador, cilindro y material prensados por misma carga. Para movimiento material entre garganta, fuerza necesaria. Cantidad depende condiciones superficie (forma, rugosidad) y coeficiente fricción entre materiales. Situación en garganta complicada.
Laminación continua sin/solo tensión mínima necesita alta fricción cilindros-material. Si fricción baja → deslizamiento. Parámetros críticos evitar deslizamiento: ángulo mordida y velocidad laminación. Mayor velocidad → menor ángulo mordida. Si ángulo demasiado alto para velocidad → reducir velocidad o modificar superficie cilindro para aumentar fricción. Rayado superficie o patrón grietas fuego útil para mejorar fricción.
Proceso de manufactura
- El rodillo de cocina: de los orígenes etruscos a la artesanía moderna
- El rollo de sushi: artesanía, historia y producción moderna
- Robot Despertador Rodante: Sistema Inteligente y Móvil de Despertar con Raspberry Pi y Google Calendar
- Metalurgia del tundish: Optimizando la transferencia de acero para colada continua
- Metalurgia de Cuchara Avanzada: Refinado de Precisión para Acero de Alta Calidad
- Laminación de Acero: Proceso de Fabricación de Precisión Explicado
- Optimización del Diseño de Pasos de Laminación para Perfilado Preciso de Acero
- Laminación en frío de acero de precisión: Mejora de espesor, acabado y rendimiento
- Laminación en Tren de Bandas en Caliente: Desde el Recalentamiento hasta el Bobinado
- Taladros fresadores de sobremesa explicados: características, usos y beneficios
- Operaciones de Conformado de Materiales: Procesos Clave y Mecánica Aplicada