



Fallos de cilindros en laminadores: Causas, síntomas y prevención
Anomalías y fallos de los cilindros de laminación
Los cilindros son elementos de cambio en un laminador que reducen la sección transversal y dan forma al material laminado. Son piezas altamente solicitadas y sujetas a desgaste. Se usan tanto en trenes de productos planos como largos. Los cilindros son la parte más crítica del laminador y su rendimiento depende en gran medida de la calidad y comportamiento de los cilindros.
Operan en condiciones severas y su aplicación exige una combinación óptima de propiedades: resistencia al desgaste, tenacidad, etc. Durante la laminación, soportan altas cargas y la zona de contacto sufre desgaste. Además, deben resistir fluctuaciones mecánicas y térmicas a las que están expuestos. Por tanto, tienen una vida de campaña limitada. Al terminar, se deben cambiar para continuar. El estado de la superficie es un criterio para el cambio.
Los cilindros retirados se rectifican en taller de torneado/rectificado y se preparan para otra campaña. Se desechan cuando su diámetro alcanza el mínimo de descarte.
Los laminadores demandan cada vez más cilindros que mantengan forma y perfil más tiempo para alargar campañas. Normalmente, la vida está limitada por descarte planificado. Sin embargo, a pesar de la atención del fabricante y durante la operación, ocurren anomalías y fallos en servicio. Un fallo de cilindro es una catástrofe: pérdida parcial/total del cilindro, obliga a retirar el atasco (cobble), causa parada y daños a equipos. Todo afecta negativamente el rendimiento. Por tanto, los fallos deben evitarse.
Causas de anomalías y fallos
Pueden haber varias razones. Algunas imputables al fabricante, otras al laminador, y otras a ambos.
Imputables al fabricante: defectos internos: dureza no uniforme, tensiones residuales excesivas, microestructura inadecuada, baja resistencia del material, transformación estructural que genera tensiones internas, contracción suelta que reduce área de carga efectiva. Sistema de refrigeración inadecuado que causa tensiones térmicas y rotura del cuerpo. Anomalías de laminación que causan rotura. Otras: diseño irrazonable de cilindros y gargantas, deformación excesiva en una pasada, grietas de fuego profundas, fatiga, descamación (spalling).
Imputables al laminador: condiciones de operación anormales, errores de operador, material defectuoso, fallos de potencia, problemas de transporte, fallos refrigeración.
Defectos y anomalías de los cilindros
Poros y porosidades
Defectos que aparecen en superficie o subsuperficie. Huecos circulares o irregulares, con o sin interior brillante. Dispersos aleatoriamente en el cuerpo de cilindros de fundición en molde refrigerado. Interior brillante más común en defectos subsuperficiales → gas atrapado sin oxidación. Gas puede provenir de recubrimiento molde o grietas de fuego en molde refrigerado. Causas alternativas (porosidad): falta de alimentación interdendrítica durante solidificación o desarrollo de gas desde el fundido. En cilindros de fundición estática de hierro, huecos "rellenos" con líquido residual → puntos duros con contorno circular. Causan problemas calidad superficial pero rara vez fallo catastrófico. Considerados defecto de cilindro.
Inclusiones no metálicas
Anomalía del cilindro. Distintos tamaños y aspectos. Fuentes: atrapamiento de escoria/fundente o partículas extrañas del molde/equipo colada. Afecta calidad superficial pero no suele causar fallos masivos.
Puntos duros y blandos
Defectos superficie/subsuperficie. Aparecen como manchas circulares/semicirculares blancas/grises en material del casquillo, más duras o blandas que metal base. No suelen ser defecto localizado único, sino afectan gran parte del cuerpo. Limitado a cilindros de fundición centrifugada. Puntos duros: concentración de carburos de hierro segregados; blandos: áreas empobrecidas en carburos o enriquecidas en grafito. Causa probable: efecto segregación por burbuja de gas empujada por fuerza centrípeta a través del metal casquillo antes de solidificación final. Gas de descomposición repentina agua de cristalización en aglutinante recubrimiento. Otras causas: vibración excesiva molde durante centrifugado influye segregación en interfaz sólido/líquido. Anomalía que puede marcar material laminado pero no fallos severos en servicio.
Variaciones de dureza
En cilindros, lecturas de dureza correctas son difíciles y relación lineal con otras propiedades siempre limitada. Materiales tienen amplia variación de composición y estructuras. Lecturas más confusas que útiles. Fabricantes y usuarios discrepan en interpretación.
Solo dureza superficial medible no destructivamente. Medida 2D considerada representativa del volumen 3D detrás. Pero existe gradiente dureza por variaciones macro/microscópicas: fundición (velocidad solidificación decrece con distancia a superficie) y tratamiento térmico (velocidad enfriamiento decrece con distancia durante temple, según curvas TTT). Profundidad dureza influida por composición y métodos tratamiento térmico.
Material extremadamente duro → influido por endurecimiento por trabajo (torneado/rectificado) y temple (rectificado). Dureza impacta resistencia desgaste, pero no todo mejora con mayor dureza. Otros parámetros tienen mayor impacto: composición, microestructura, tensiones residuales.
Además, variación dureza en superficie por gran área cuerpo. Tras uso en laminador, no uniformidad puede aumentar: zona central en contacto con material caliente se templea → dureza disminuye.
Tensiones residuales
Los cilindros normalmente tienen tensiones residuales. Bidimensionales en superficie, tridimensionales en volumen. En superficie: tensión radial = 0; longitudinal (axial) = 0 en borde cuerpo. En parte principal cuerpo: axial y circunferencial (tangencial) iguales en signo y magnitud. En línea central, cerca zona axial: tangencial y radial iguales. Relación longitudinal / tangencial-radial = relación diámetro/longitud. La tensión que excede resistencia del material causa rotura espontánea. Fractura perpendicular a dirección axial si longitudinal muy alta primero, o dirección axial si tangencial/radial muy alta primero.
Tensión residual impacta fuertemente resistencia. Compresión aumenta resistencia fatiga, reduce propagación grietas, reduce tensión cizalla superficie y endurecimiento trabajo. Tracción residual puede causar rotura. Compresión y tracción se compensan en sección transversal. Nivel adecuado debe controlarse.
Daño por carga única y rotura térmica
Daño puede causarse por una sola carga. Al poner cilindro en laminador y empezar, superficie se calienta a temp media que estabiliza tras tiempo. Durante este período, gradiente temp: exterior más caliente, interior más frío. Exterior se expande más → tensiones térmicas: compresión fuera, tracción dentro. Tensión térmica tracción se suma a residual tracción; si total alcanza resistencia material → grieta iniciada = punto partida fallo. Menor temp inicial cilindro al entrar → mayor riesgo rotura térmica.
En rotura térmica: cuerpo muestra líneas fractura radiales con origen en/cerca eje. Fractura perpendicular a eje, usualmente cerca centro longitud. Relacionada con máxima diferencia temp entre superficie y eje. Diferencia inducida por alta tasa calentamiento superficie por mala refrigeración, fallo refrigeración, alto rendimiento inicio campaña. Diferencia temp zona exterior/interior inicia tensiones térmicas superpuestas a residuales. Ej: diferencia 70 °C entre superficie y eje → tensiones térmicas longitudinales adicionales ~1100 kg/cm² en fase crítica tras arranque. Una vez tensiones tracción longitudinales en núcleo exceden resistencia última, rotura térmica súbita. Puede ser fallo laminador o cilindro.
Tres factores importantes para rotura térmica: (i) gradiente térmico, (ii) resistencia e integridad material núcleo, (iii) tensiones residuales. Menor resistencia núcleo → mayor riesgo.
Tensión residual alto impacto. Siempre compresión fuera, tracción dentro. Tensiones reducidas donde hay gargantas mecanizadas, pero altas entre gargantas. Al calentarse durante laminación, tensión térmica se suma a residual y cuando tracción total (máx entre gargantas) alcanza límites resistencia → rotura térmica entre gargantas.
Daño mecánico y físico de cilindros
Daño mecánico
Por sobrecarga mecánica local. Común encontrar intrusiones, golpes, impresiones. Ocurre cuando material extraño entra con material laminado. Daño si dureza material extraño alta o tamaño suficiente para impresión profunda. Impresión profunda → rectificar cilindro.
Daño físico
Pelado (Peeling): Anomalía. Durante laminación, capa fina óxido se forma en superficie dentro ancho laminación. Eliminación parcial solo capa óxido = pelado. Identificable: estrías circunferenciales plateadas material base, entremezcladas con vetas óxido azul/negro adheridas. Capa óxido crece con temp superficie al salir mordida y tiempo exposición aire a temp elevada. Capa sometida a tensiones cizalla alternas por diferencia velocidad superficie material laminado y cilindro. Al exceder resistencia fatiga capa óxido, empieza pelado. Caracterizado mientras solo capa óxido se arranca y material base permanece intacto resistiendo cizalla. Ocurrencia depende condiciones: temp superficie material (determina naturaleza/dureza escala), reducción, refrigeración cilindro, longitud campaña. Pelado es característica del laminador.
Golpe o marca mecánica: Indentaciones locales en cuerpo combinadas con golpes inducidos calor, grietas fuego, grietas presión dentro/fuera ancho laminación. Predominan en cilindros trabajo de gabinetes acabado traseros. Causados por sobrecargas locales extremas: atascos, extremos doblados/fríos material, objetos extraños, partículas escala gruesa que pasan garganta. A alta velocidad → alta presión, deformación, calor fricción → daños locales superficie. Resultan de anomalías laminador si proceso fuera control.
Bandas (Banding): Anomalía. Áreas brillantes muy peladas en cilindro trabajo, orientadas circunferencialmente, a menudo bandas con superficie muy rugosa. Típico en cilindros ICDP (fundición doble indecisa refrigerada) en gabinetes acabado inicial laminadores calientes, incluso tras campañas cortas. También posible con cilindros trabajo alto cromo tras tiempos mayores en mismas posiciones críticas. Fuerzas fricción alternas + cargas térmicas alternas exceden resistencia cizalla caliente material casquillo → grietas paralelas superficie dentro profundidad grietas fuego primarias se desarrollan y propagan hasta áreas agrietadas se arrancan. Una vez superficie localmente deteriorada, picos fuerza cizalla inducen desarrollo muy rápido bandas peladas alrededor cuerpo. Capa removida ~0,1-0,2 mm (profundidad grietas fuego primarias). Principalmente relacionado condiciones laminador.
Soldadura de material laminado: En cuerpo cilindro, principalmente cilindros trabajo gabinetes acabado traseros al laminar calibres finos. Presión específica alta + temp laminación baja = condiciones básicas para soldadura material a superficie. Anomalías: atascos, ondulaciones, extremos doblados causan presiones extremas → pegado material. Deformación plástica aumentada superficie (indentaciones, incluso spalling) en áreas sobrecargadas donde calor severo añade grietas fuego o golpes. Mala elección grado cilindro últimos gabinetes acabado → pegado catastrófico. Daño por condiciones laminador.
Surcos ondulados circunferenciales: En superficie cuerpo coincidiendo con borde material en laminadores planos. Extensión depende variación ancho material antes cambio cilindro. Típico en cilindros trabajo gabinetes acabado inicial. Causado por mayor resistencia deformación borde material + altas tasas reducción gabinetes iniciales. Si borde considerablemente más frío que centro y escala dura en borde → carga específica mayor → desgaste localizado superficie. Más prevalente laminando aceros inoxidables con grados cilindro altamente aleados. Ocurrencia relacionada con laminador.
Fallo cuello por par motor: Anomalías laminador → gran momento torsor por motores (siempre fuertes). Cuello cilindro falla por ser parte más débil sistema. Rotura muestra estructura frágil rápida, área fracturada inclinada 45° a dirección axial. Fallos torsionales por fatiga raros en laminación normal.
Fallo sección transversal cuello: Inicia en fondo radio adyacente a cuerpo. Cara fractura sigue radio y continúa lado cuerpo, arrancando parte cara extremo cuerpo. Bajo carga choque, pico carga excede resistencia última flexión material núcleo → fractura, usualmente área más solicitada. Si cilindro mal manipulado (caído, uso incorrecto barra porteo durante cambios), cuellos pueden agrietarse o fallar por fractura. Pieza cuerpo unida a cuello indica fallo por mal uso. Fallo laminador.
Fallo cuello por fractura flexión: Líneas fractura inician exterior y cubren sección, particularmente en zona filete y a menudo tras propagación grieta fatiga. Fallo por altas cargas flexión exceden resistencia última o fatiga cuello. Generalmente limitado a cilindros trabajo 2-altos cualquier grado en gabinetes calientes. Causas: (i) altas cargas laminación + diseño débil, (ii) anomalías laminación con fuerzas flexión extremas, (iii) calidad inadecuada resistencia cuello, (iv) efecto muesca por radio filete demasiado pequeño, ranuras circunferenciales, grietas fatiga por corrosión. Fallo laminador o cilindro.
Fallo cuello por par extremo accionamiento: Cara fractura inclinada a eje, fractura cizalla completa, a menudo forma cono. Ocurre en extremo accionamiento desde sección más débil (a menudo alojamiento anillo partido) propagando a centro cuello, o desde raíz radio pala. Cuando par extremo accionamiento excede resistencia torsional material cuello. Resistencia afectada por efecto muesca radios agudos (alojamiento anillo partido) u otros concentradores tensión (taladros radiales). Carga puede ser normal para diseño/operación → material requiere mejora; o carga excede operación estándar → mayor que resistencia torsional. Sobrecargas por: (i) paro laminador por pegado, (ii) anomalías: soldadura material, mal preajuste garganta, (iii) montaje incorrecto eje accionamiento, por laminador o mecanizado incorrecto extremo accionamiento. Generalmente fallo laminador.
Fallo cojinetes desgastados/gripados: Marcas rayones profundos en cuello zona cojinete, dirección axial o circunferencial. Indentaciones e inclusiones fragmentos escala laminación u otros materiales. Oxidación y erosión superficie rectificada bajo cojinete. Marcas rotación y grietas fuego evidentes zona cojinete; casos extremos rotura térmica cuello. Grietas pueden propagar desde agujeros inyección aceite. Sellos inadecuados/dañados/faltantes → intrusión agua, escala, partículas entre jaula interior y cuello. Rayones profundos axiales por residuos entre cojinete y cuello al extraer cojinete para rectificado. Viscosidad grasa muy baja y holgura incorrecta cojinete/cuello + partículas extrañas → daño superficie y desgaste al moverse anillo interior alrededor cuello por microdeslizamiento. Puede inducir soldadura en frío y cohesión cuello-cojinete + bloqueo agujeros lubricación. Resultado: cargas fricción altas, grietas fuego por calor, cojinete gripado. Desgaste excesivo cuello, falta lubricación, mecanizado elíptico o montaje incorrecto anillo cuello u otro fallo sellado → agua refrigeración penetra bajo cojinete → corrosión. Fallo laminador.
Grietas de fuego (Fire cracks)
Grietas termochoque que se forman bajo enfriamiento muy agudo en superficie. Cuando superficie calentada con gradiente térmico perpendicular durante revolución es enfriada bruscamente por agua, se genera tensión tracción superficial. Al alcanzar resistencia tracción material → grietas (grietas fuego). Solo se forman bajo tensión tracción.
Patrón grietas fuego en superficie cilindros laminación en caliente con refrigeración agua es normal. Mejora mordida. Pero pueden profundizar y causar fallo por descamación (spalling). Patrón depende resistencia material. Mayor resistencia → red grietas más ancha y profundas. Peor tipo: parada laminador con material caliente entre cilindros y refrigeración agua encendida. Efecto más severo en grupo desbaste. En parada súbita con gran atasco, detener refrigeración inmediatamente y dejar enfriar normalmente sin enfriamiento brusco para evitar grietas fuego profundas. También inspeccionar superficie grietas profundas antes de reiniciar.
Tres tipos usuales: (i) grietas fuego banda, (ii) grietas fuego escalera, (iii) grietas fuego localizadas.
Grietas fuego banda: Corresponden a ancho material y arco contacto cilindro trabajo-material. Apariencia tipo mosaico habitual, pero malla mayor que crazeo convencional. En parada, material permanece en contacto cilindros trabajo tiempo considerable. Temp superficie aumenta rápido en zona contacto y calor penetra más profundo. Tensiones térmicas inducidas exceden límite elástico caliente material. Al retirar material y subir cilindros, superficie se enfría y por contracción zona localizada empieza agrietarse. Severidad depende tiempo contacto y tasa enfriamiento. Fallo laminador.
Grietas fuego escalera (Fig 1): Dentro banda circunferencial en cuerpo. Grietas orientadas longitudinalmente propagando en planos radiales. Iniciadas por falta refrigeración, ej: boquillas refrigeración bloqueadas. Por penetración calor pronunciada en cuerpo, mucho más profundas que crazeo habitual. Fallo laminador.
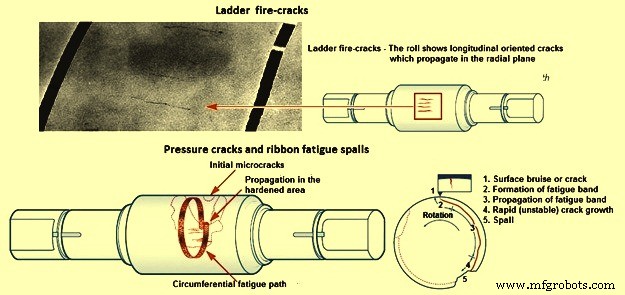
Fig 1 Grietas fuego escalera y grietas presión en cilindros
Grietas fuego localizadas: Cuerpo muestra áreas locales grietas fuego, a veces con indentaciones o spalling local. Ocurren cuando combinación tensiones mecánicas y térmicas en áreas locales supera límite elástico material y se exagera en enfriamiento posterior. Anomalías laminador: golpe por impacto, soldadura material, pellizco (crimping) borde/extremo cola material. Combinación grietas fuego y presión hace daño muy peligroso → puede inducir fatiga cinta (Fig 1) o spalling inmediato. Fallo laminador.
Fatiga de cilindros
Daño por fatiga puede iniciar en superficie o subsuperficie. Problema fatiga surge por altas cargas en laminadores. Ejemplo típico: fallos fatiga cuerpo cilindros laminador perfiles (Fig 2). Fatiga por corrosión también problema. Con fatiga corrosión, no hay operación segura, no hay límite fatiga. Reducible reduciendo tensiones nominales optimizando diseño y altas tensiones residuales compresión. Punto clave: no operación segura, no límite fatiga. Rotura fatiga corrosión = tensión alterna + tiempo.
A veces, tras problema refrigeración, cilindro muestra grietas fuego circunferenciales con cierta profundidad que reducen sección transversal, y por alta carga rompe bajo fatiga baja ciclos.
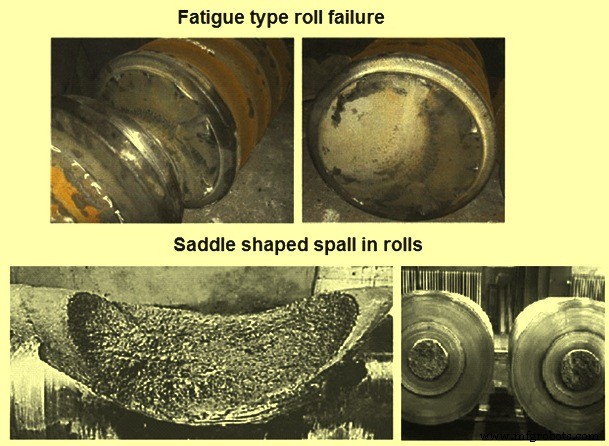
Fig 2 Fallo tipo fatiga en cilindro y descamación en forma de silla
Descamación (Spalling)
Otra causa fallo. Dos tipos: uno inicia en grieta superficial, otro en subsuperficie. Grietas superficie causadas por sobrecarga local y todo tipo anomalías laminación incluyendo condiciones anormales. Cuando deformación plástica superficie > lo que material permite → grieta inicia.
Spalls fatales tienden a ocurrir con número relativamente bajo de revoluciones. Iniciación, propagación y fallo final pueden desarrollarse en una sola campaña.
Cinco tipos:
- Spalls en silla (Saddle spalls) (Fig 2): originan en material núcleo bajo interfaz casquillo/núcleo y rompen hacia superficie. Líneas fatiga intensidad variable en zonas profundas indican dirección propagación núcleo→superficie. Ocurren en cilindros trabajo con núcleo hierro grafito laminar y predominantemente en centro cuerpo. Causados por cargas cíclicas altas por grandes reducciones laminando calibres finos y materiales duros. Cargas inducen tensiones alternas altas en material núcleo, más allá límite fatiga, muchos microgrietas forman → debilitamiento progresivo. Siguiente etapa: microgrietas se unen y propagan a través casquillo a superficie → gran spall típico. Altas tensiones residuales tracción inducidas térmicamente en núcleo durante fabricación favorecen este daño.
- Grietas presión y spalls fatiga cinta (Fig 1): inicialmente, una o más grietas presión en área sobrecarga local, en/cerca superficie. Orientada usualmente paralela a eje pero propaga dirección no radial. Siguiente etapa: banda fractura tipo "lengua gato" propaga progresivamente dirección circunferencial ~paralela superficie. Dirección propagación opuesta a rotación. Propaga dentro superficie trabajo, aumentando profundidad y anchura → gran spall superficie superpuesta. Cargas locales altas bordes ataque, atascos, doblado extremo material exceden resistencia cizalla casquillo → inician grieta. Laminación subsiguiente fatiga material y grieta propaga hasta spall masivo espontáneo.
- Spalls interfaz casquillo/núcleo (doble colada): gran área casquillo se separa del núcleo siguiendo interfaz débilmente unida hasta alcanzar zona unión metalúrgica completa. Entonces fractura propaga rápido hacia superficie → gran spall. En colada, objetivo: unión metalúrgica completa casquillo/núcleo. Desunión durante operación favorecida por lo que reduce resistencia unión: (i) residuos capa óxido entre casquillo/núcleo, (ii) presencia fundente/escoria interfaz, (iii) exceso carburos, micro-porosidades, grafito laminar, inclusiones no metálicas (sulfuros). Otras razones: sobrecarga local extrema durante anomalías inicia desunión local que crece por fatiga siguiendo interfaz hasta tamaño crítico → spalling secundario espontáneo. Puede ocurrir incluso sin defecto metalúrgico zona unión. Tensiones radiales tracción excesivas en zona unión por condiciones calefacción anormales (fallo refrigeración, pegado) también causan separación. Normalmente fallo cilindro si defectos unión presentes.
- Spalls por profundidad casquillo insuficiente: interfaz casquillo/núcleo completamente soldada pero profundidad casquillo insuficiente para alcanzar diámetro descarte. Núcleo (más grafito, menos aleación) más blando que casquillo y gris. Áreas núcleo blando en superficie son parcheadas, no continuas. Profundidad casquillo depende factores controlan centrifugado: peso metal, temps colada, base tiempo. Cuando parámetro crítico no cumplido → profundidad insuficiente. Fallo cilindro.
- Spalls borde cuerpo: Grietas superficie/subsuperficie y spalls asociados en cilindros trabajo laminadores planos ~100-300 mm desde extremo cuerpo dirección circunferencial. Grietas se extienden hacia franja libre superficie. Casos extremos: entran en radio cuello. Borde agrietado o se queda en cuerpo o sale como gran spall. Presión excesiva extremo cuerpo trabajo, reforzada por curvado positivo trabajo, falta alivio extremo cuerpo respaldo, mala forma chapa, bordes gruesos (forma hueso perro) o mal ajuste proceso → sobrecarga local excede resistencia cizalla material trabajo. Perfiles desgaste excesivo por campañas largas causan sobrecargas localizadas bordes → grieta inicial. Laminación continua propaga grieta, sale franja libre → fallo. Fallo laminador.
Daño de cilindros acero por hidrógeno
Hidrógeno (H₂) causa dos problemas en cilindros acero:
- Fatiga especial: una o más grietas redondas perpendiculares a dirección longitudinal, creciendo cónicamente en ambas direcciones. Largo tiempo hasta evidenciarse. Grietas no actúan como concentradores tensión por flexión. Situadas zona libre tensiones; solo tensión térmica alterna campaña a campaña. Cilindros en servicio años hasta problema evidente. Fenómeno siempre inicia en extremo superior cuerpo, cuello superior, donde H₂ concentra durante solidificación y donde durante enfriamiento primario en ese volumen y donde transición ferrita-austenita ocurre última. Fatiga progresiva, pero únicas tensiones en zona son residuales y térmicas y número alteraciones carga muy pequeño. Finalmente H₂ hallado activo.
- Fragilización retardada: fractura frágil inesperada, sin carga laminación en cilindro. A veces en stock, años tras entrega. Fenómeno conocido. Material fragilizado por H₂; sometido a carga, antes o después (según contenido H₂ y tensión) cilindro comienza desintegrarse sin signos deformación, ni en topografía fractura (solo facetas clivaje).
H₂ crítico para acero mientras átomos disueltos en microestructura y difunden libremente. Al combinarse dos átomos en gas H₂ en cavidades/poros, gas ya no dañino. Cavidades contracción son trampas para atrapar H₂. Por eso fallo H₂ no normal en cilindros con grandes cavidades contracción. Como cilindros fundidos siempre tienen al menos microcavidades, contenido tolerable H₂ mucho mayor que cilindros forjados.
Proceso de manufactura
- Colada y laminación de bramás delgadas: Mejora en la producción de productos planos
- Incrustación de laminación: Generación, transporte y usos prácticos en la fabricación de acero
- Vigas universales (I/H): diseño, laminación y aplicaciones
- Laminación en Tren de Bandas en Caliente: Desde el Recalentamiento hasta el Bobinado
- Dominando el Proceso de Laminación en Trenes de Productos Largos
- Fundamentos de la Laminación de Acero: Desde la Colada hasta Productos Terminados
- Rodillos Premium para Laminadores y Taller de Rodillos – Soluciones Expertas para Rendimiento y Durabilidad
- Punzones para Pasadores Elásticos: Aplicaciones Clave y Usos Industriales
- Comprendiendo Mill-Turn y Turn-Mill: Guía Detallada
- Entendiendo las Máquinas Fresadoras: Tipos, Funciones y Aplicaciones
- Laminado en caliente vs. en frío: Diferencias clave en conformado de metales