



Rodillos Premium para Laminadores y Taller de Rodillos – Soluciones Expertas para Rendimiento y Durabilidad
Rodillos de Laminador y Taller de Rodillos
Los rodillos son los consumibles principales y muy costosos en un laminador. Se usan para laminar acero en el laminador y su rendimiento depende de muchos factores que incluyen los materiales utilizados y las cargas a las que están sometidos durante el servicio. El diseño del rodillo se ve influenciado por las limitaciones impuestas por la carga de laminación, la resistencia del rodillo y el par disponible para laminar. En el caso de laminación plana, también se ve influenciado por el margen previsto para la flexión del rodillo y por el acamado (cambering) de los rodillos. El diseño del rodillo debe atender la carga y el par requeridos para cualquier pasada. Además, debe asegurar que las dimensiones físicas y el material del rodillo sean capaces de soportar las cargas más pesadas que surgen durante la secuencia de laminación. Otro factor importante donde la vida del rodillo es importante son las propiedades de desgaste del material del rodillo.
Materiales de los rodillos
En la laminación de aceros, el material de los rodillos debe ser capaz de soportar cargas que deforman plásticamente el producto laminado sin ser deformado plásticamente él mismo. En la laminación de acero en caliente, esto no es un problema difícil y los rodillos de hierro o acero son adecuados si se operan a una temperatura considerablemente menor que la del producto laminado. Si se usan rodillos de hierro o acero en un caso particular depende de la tarea específica que deben realizar y de si la tenacidad, resistencia al agrietamiento térmico o a la carga de choque o propiedades de desgaste duro es lo más importante.
Los rodillos pueden clasificarse según los materiales del rodillo (Fig. 1) y el método de fabricación, siendo la primera subdivisión principal: (i) rodillos de hierro, y (ii) rodillos de acero. Esta división depende del contenido de carbono del material. En el caso de los rodillos, la línea divisoria se toma usualmente en alrededor del 2,4 % C. Normalmente, los rodillos se denominan de base acerosa por debajo de esta cifra, y de base férrica por encima. Existe una distinción estructural marcada entre estos dos tipos, ya que no hay carbono grafítico libre en los rodillos de base acerosa. Los rodillos de acero pueden ser tanto fundidos como forjados, dando una subdivisión adicional. Otra división que cruza la clasificación anterior es la de los rodillos dúplex de doble colada, que pueden fundirse con una superficie exterior de metal duro y un metal más tenaz y resistente formando el centro del rodillo.
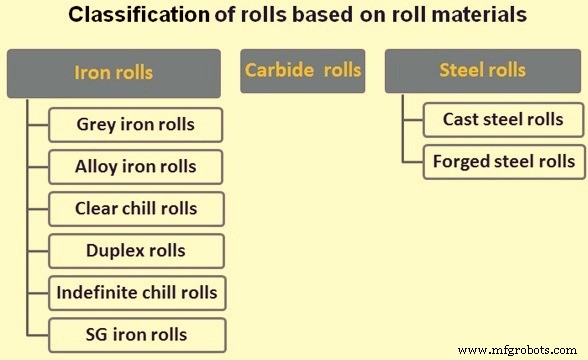
Fig. 1 Clasificación de rodillos según materiales de los rodillos
Rodillos de hierro
Los rodillos de hierro son de los siguientes tipos.
- Rodillos de hierro gris – Se funden por moldeo en arena y consisten en hierro fundido gris (contiene escamas de grafito libre). La estructura del rodillo es uniforme en todo su espesor y es muy resistente al agrietamiento por fuego (fire cracking). Es en cierta medida autolubricante debido al grafito libre, lo cual es una ventaja donde se usan collarines de empuje para resistir el empuje axial durante la laminación. Un análisis típico del material del rodillo es: carbono (C) – 2,5 % a 3 %, silicio (Si) – 0,5 % a 1 %, manganeso (Mn) – 0,4 % a 0,8 %, fósforo (P) – 0,5 % máx., y azufre (S) – 0,1 % máx. El P se permite hasta 0,5 % para aumentar la fluidez del metal durante la colada, pero es ventajoso reducirlo si son posibles temperaturas de colada más altas, ya que el P es perjudicial para las propiedades del hierro fundido. El S se mantiene al mínimo y el Si se elige para regular el contenido de grafito libre, ya que la presencia de Si promueve la grafitización. El Mn se usa para neutralizar el S y desoxidar el metal. Un contenido de Mn demasiado alto resiste la grafitización.
- Rodillos de hierro aleado – Para mejorar la calidad del hierro fundido gris, pueden añadirse varios elementos de aleación para dar al rodillo una dureza mayor. Estos rodillos de hierro aleado tienen solo pequeñas cantidades de níquel (Ni), cromo (Cr) y molibdeno (Mo) y dan un desgaste y resistencia ligeramente mejores que el hierro gris simple. El rodillo de hierro aleado con mayores cantidades de adiciones de aleación es mucho más duro y desgasta mejor, aunque naturalmente es más costoso y debe producir mayor tonelaje laminado. La presencia de Ni promueve la formación de grafito, pero al estar en forma muy finamente distribuida conduce a mayor tenacidad y resistencia al agrietamiento por fuego. El Cr aumenta la tendencia a formar carbono combinado y restringe la formación de grafito, dando un hierro mucho más duro pero más frágil. El Mo y el tungsteno (W) promueven la formación de carbono combinado y además añaden resistencia a alta temperatura. Con un hierro aleado al Cr hay tendencia a rotura de collarines en rodillos de perfiles debido a la fragilidad, y además es necesario un buen suministro de agua para enfriar los rodillos y evitar agrietamiento por fuego. Un análisis típico del rodillo es: C – 3 %, Si – 1 %, Ni – 1 % (o Mo – 0,5 %) y Cr – 1 %. Una marca común de rodillo de hierro aleado es el hierro "Adamita". La dureza de los rodillos es una medida de la resistencia al desgaste y se expresa usualmente en grados de dureza Shore escleroscópica. Los rodillos de hierro gris relativamente blandos tienen dureza de 30–40 grados Shore, pero estos pueden aumentarse al rango 38–50 grados en los rodillos de hierro aleado. Estos últimos son hierro gris, pero el grafito está finamente dividido y la matriz es más dura. Rodillos más blandos son preferidos para las etapas de desbaste e intermedias de laminación y los de grano aleado más duros para acabado.
- Rodillos de enfriamiento claro o definido (clear chill o definite chill) – Un rodillo de enfriamiento claro tiene una capa superficial de hierro blanco producida por inducir un enfriamiento rápido en la superficie (mediante un enfriador en el molde) que restringe la formación de grafito libre. El núcleo es de hierro gris debido a la velocidad de enfriamiento más lenta y la zona intermedia es una mezcla de hierro blanco y gris. Los cuellos y los extremos de accionamiento no deben enfriarse y, por tanto, conservan mayor tenacidad. La capa enfriada es dura y resistente al desgaste, pero es frágil. Generalmente tiene unos 25 mm de espesor en rodillos lisos, pero puede aumentarse donde se requieren ranuras poco profundas. El análisis es similar a los rodillos de hierro gris, aunque el contenido de C es mayor. Un C menor da una dureza menor, pero refuerza el rodillo y reduce la incidencia de agrietamiento superficial y descamación (spalling), por lo que se usa en casos de alta tensión como en laminación de planchas. La dureza superficial puede estar entre 55 y 65 grados Shore, pero los rodillos tienen buena resistencia a cambios de temperatura y agrietamiento por fuego. Un rodillo de enfriamiento parcial (part chill) se produce enfriando partes elegidas del cuerpo (p. ej., pasadas de acabado) y dejando el resto como hierro gris. Pueden añadirse elementos de aleación a los rodillos de enfriamiento para dar valores de dureza de 65 a 90 grados Shore y pueden contener cerca de 4,5 % de Ni con Cr para equilibrar la tendencia a formar grafito libre. Los rodillos de enfriamiento con Ni se dice que tienen tendencia al endurecimiento por trabajo y son más adecuados para laminación en frío debido a su susceptibilidad al agrietamiento por fuego.
- Rodillo compuesto o dúplex – Un método de combinar una superficie muy dura con un núcleo tenaz es fundir el rodillo por doble colada. La primera colada da una carcasa de hierro blanco altamente aleado que se enfría rápidamente en la superficie en un molde con enfriador, tras lo cual la segunda colada (a menudo de hierro gris) desplaza el centro fundido de hierro aleado y lo reemplaza con un núcleo tenaz. La dureza de la carcasa es de 75–95 grados Shore.
- Enfriamiento indefinido (indefinite chill) – Con este tipo de rodillo hay un enfriamiento blanco, libre de grafito, muy delgado y claramente definido y sin zona de mezcla intermedia. Las capas superficiales contienen partículas muy pequeñas de grafito y la estructura cambia suavemente hacia el núcleo gris. La dureza disminuye lentamente al principio desde la superficie a una tasa de aproximadamente 1 grado Shore por 10 mm de profundidad y luego más rápidamente hacia el centro blando. Por tanto, hay una buena profundidad utilizable. La superficie es más resistente al agrietamiento por fuego y descamación que el rodillo de enfriamiento definido y los rodillos agarran mejor el producto laminado. Un rodillo de enfriamiento indefinido aleado con dureza superficial de 55 a 75 grados Shore puede contener Ni, Cr y Mo. Estos rodillos pueden tratarse térmicamente para endurecerlos frente a cargas de choque. Un ejemplo de este tipo es el enfriamiento indefinido Adamita. Estos rodillos pueden tratarse térmicamente y son resistentes a la descamación y agrietamiento por fuego.
- Rodillos de hierro de grafito esferoidal – Los rodillos de hierro de grafito esferoidal (SG) están encontrando uso en algunos laminadores. Tienen grafito en forma nodular al fundirse mediante un procedimiento especial de fundición que implica la adición de magnesio (Mg). El hierro de grafito esferoidal tiene mucha mayor resistencia y tenacidad, la primera siendo aproximadamente el doble que la de un hierro de grafito laminar de alta exigencia y la segunda aumentada unas doce veces. La mayoría de los rodillos tienen una estructura perlítica, pero la estructura acicular también está disponible, dando mejor resistencia al desgaste. Se puede obtener un buen acabado en los rodillos, aunque se requiere cuidado en el mecanizado ya que se desprenden humos nocivos. Las propiedades de desgaste de los rodillos de hierro SG son que se desgastan de manera uniforme y a una tasa similar al hierro de grafito laminar. Son adecuados para uso donde un rodillo de hierro normal no es lo suficientemente fuerte y donde los rodillos de acero dan mala vida debido a desgaste excesivo, pero, al ser más caros que tanto los rodillos de hierro como de acero, se requiere cuidado en la elección de la aplicación. La dureza puede obtenerse hasta 80 grados Shore o más.
Rodillos de acero
Los rodillos de acero pueden ser fundidos o forjados. Son mucho más resistentes y tenaces que los rodillos de hierro y se usan, por tanto, donde un rodillo de hierro se considera no lo suficientemente fuerte. Permiten usar reducciones más pesadas, especialmente donde se requieren ranuras profundas. Las roturas por carga de choque son mucho menos probables y las propiedades pueden variarse considerablemente mediante tratamiento térmico adecuado. Sin embargo, los rodillos de acero al carbono se desgastan más rápidamente que los de hierro debido a su menor dureza.
- Rodillos de acero fundido – Pueden variar considerablemente según el análisis. El rodillo de C simple tiene de 0,40 % a 0,90 % C y la dureza es de 28 a 36 grados Shore. Los laminadores pesados (floreo, lingotear y desbaste pesado) usan los grados inferiores (hasta 0,60 % C), mientras que los soportes de desbaste de palanquillas usan los grados superiores. La adición de aproximadamente 0,5 % Mo a este tipo de rodillo junto con pequeñas cantidades de Ni y Cr (o Mn mayor) da mayor resistencia y reduce la gravedad de las grietas por fuego que puedan ocurrir. La dureza es de 30–42 grados Shore. Los rodillos más altamente aleados usualmente se encuentran dentro de rangos de análisis con C – 0,80 % a 1,0 %, Mn – 0,60 % a 0,90 %, Ni – 1,0 % a 2,5 %, Cr – 0,50 % a 1,10 % y Mo – 0,20 % a 0,40 %. También se fabrica un rodillo C-Cr (C – 1 %, Cr – 1,5 % a 1,75 %). Estos rodillos suelen tratarse térmicamente, el rango de dureza es 35–55 grados Shore y se usan comúnmente como rodillos de apoyo en laminadores de 4 altos. Un acero aleado que contiene tungsteno (W) y con dureza de 40–50 grados Shore es muy resistente al agrietamiento por fuego y a veces se usa para rodillos de desbaste en laminadores de tira en caliente. Los rodillos de base de acero aleado fundido también se fabrican con análisis en rangos: C – 0,9 % a 2,5 %, Si – 0,5 % a 1,0 %, Mn – 0,4 % a 0,6 %, Ni – 0,25 % a 1,0 %, y Cr – 0,5 % a 1,5 %. El contenido de C está en un rango superior al del rodillo de acero fundido. Todo el C está en forma combinada. El rango de dureza es 30–55 grados Shore, según el contenido de C, y los rodillos desgastan bien y son fuertes. La vida está en línea con el costo. Se requiere buen enfriamiento por agua.
- Rodillos de acero forjado – Estos rodillos se forjan a partir de un lingote de acero fundido y el trabajo mecánico necesario resulta en una estructura más tenaz y mejorada. En forma de acero al C (0,35 % a 0,75 % C) se usan para laminadores de floreo, lingotear y desbaste pesado en el extremo inferior del rango de C y para laminadores intermedios más pequeños en el extremo superior del rango. Esto es algo arbitrario y depende de las condiciones particulares del laminador. Se normalizan antes de usar y el rango de dureza es 24–30 grados Shore. En forma de acero aleado pueden tratarse térmicamente para dar una amplia gama de dureza. En el rango 50–55 grados Shore, se usan para rodillos de apoyo grandes; alrededor de 80 grados Shore para rodillos de apoyo pequeños en laminación en frío; y 90–100 grados Shore (totalmente endurecidos) para rodillos de trabajo en laminación en frío. Un análisis típico es 1 % C, 1,5 % a 1,75 % Cr y 0,5 % Ni. Los rodillos de acero forjado en el rango de dureza de laminación en caliente son altamente resistentes a la carga de choque.
Rodillos de carburo
El carburo de tungsteno, WC o W₂C, es un compuesto químico que contiene tungsteno y carbono. Su dureza extrema lo hace útil en la fabricación de rodillos de laminador para vida extendida en aplicaciones donde se requieren campañas de laminación largas. WC en combinación con materiales aglutinantes en forma de polvo se mezclan, muelen, granulan y compactan hasta obtener blancos de forma casi neta que finalmente se sinterizan en horno de vacío. Algunos rodillos se prensan luego isotérmicamente en caliente (HIP). Los rodillos se rectifican luego usando muelas de diamante o se tornean con herramientas de torneado muy duras hasta las dimensiones requeridas. Estos rodillos se usan normalmente en bloques de acabado de alambrón y en algunas aplicaciones de laminación de perfiles. Requieren agua de enfriamiento de alta calidad en un rango de pH estrecho y dureza limitada. El uso de agua de enfriamiento fuera del rango de pH recomendado lixivia el aglutinante del rodillo causando fallo prematuro de la superficie del rodillo. Están disponibles varios grados de rodillos de carburo basados en tamaño de grano y contenido y composición del aglutinante. El rango de aplicación en años recientes se ha extendido al uso de rodillos de carburo en laminadores intermedios mediante el uso de una manga de carburo montada en un eje de acero. El montaje se realiza por un método mecánico o creando un rodillo compuesto prensando y sinterizando un anillo de carburo sobre el eje.
Efecto de los elementos de aleación en los rodillos
Los efectos de los elementos de aleación en los rodillos se dan en la Tabla 1.
| Tabla 1 Efectos de los elementos de aleación en los rodillos | ||
|---|---|---|
| Elemento | Rodillos de hierro aleado | Rodillos de acero aleado |
| Carbono (C) | Aumenta dureza, fragilidad y resistencia al desgaste. Disminuye ductilidad, profundidad de enfriamiento | Aumenta dureza, fragilidad y resistencia al desgaste. Disminuye resistencia al choque. |
| Silicio (Si) | Aumenta grafito, aporta limpieza, Disminuye profundidad de enfriamiento | Limpia el acero en proporción 0,20 %–0,35 %, Aporta dureza, Desoxidante, promueve fundición sana |
| Fósforo (P) | Aumenta dureza y fragilidad. | Aumenta dureza y fragilidad, Disminuye ductilidad, Tiende a segregarse |
| Azufre (S) | Aumenta dureza, fragilidad y profundidad de enfriamiento | Aumenta dureza y fragilidad. Disminuye ductilidad. Debe usarse con discreción |
| Manganeso (Mn) | Reduce enfriamiento en rangos bajos, aumenta enfriamiento en rangos altos, aumenta dureza en combinación con níquel y cromo, aumenta fragilidad | Aumenta dureza y fragilidad. Limpiador para resistencia a tracción y desgaste |
| Níquel (Ni) | Aumenta resistencia, dureza y resistencia al desgaste. Disminuye profundidad de enfriamiento | Aumenta resistencia, dureza y resistencia al agrietamiento por fuego en combinación con Cr y otros |
| Molibdeno (Mo) | Aumenta resistencia, dureza y resistencia al agrietamiento por fuego, afina grano | Aumenta resistencia y dureza |
| Vanadio (V) | Aumenta profundidad de enfriamiento, resistencia y resistencia al agrietamiento por fuego, Reduce ductilidad | Aumenta tenacidad, dureza y susceptibilidad al tratamiento térmico |
| Cromo (Cr) | Endurecedor siempre; usado en combinación con Ni o Mo o ambos, aumenta profundidad de enfriamiento | Endurecedor – funciona mejor en combinación con Ni o Mo o ambos |
| Cobre (Cu) | En pequeñas cantidades similar a Ni | Similar a Ni |
| Boro (B) | Endurecedor, usar con discreción | Aumenta dureza |
Tipos de rodillos usados en diversos laminadores en caliente
Los tipos de rodillos usados en laminadores de floreo y lingotear, de palanquilla y barra comercial, de perfiles, de planchas y de tira en caliente se dan en las Tablas 2, 3, 4, 5 y 6 respectivamente. La selección de cualquier rodillo particular depende de las demandas de producción, costo inicial, cualidades específicas requeridas, etc. La estrecha colaboración con el fabricante de rodillos es deseable para asegurar que estos requisitos se satisfagan en la medida de lo posible.
| Tabla 2 Tipos de rodillos para laminadores de floreo y lingotear | |
|---|---|
| Tipo de rodillo | Dureza superficial (Grados Shore) |
| Acero forjado, 0,4 % C | 24–30 |
| Acero fundido, 0,4 a 0,9 % C, Dúctil | 28–36 |
| Acero aleado fundido, 0 a 0,5 % Mo + Ni, Cr, Mn, fuerte, tenaz, resistente al agrietamiento por fuego | 30–42 |
| Acero fundido Adamita, Alto C en solución completa + Ni, Cr, Buen desgaste pero necesita abundante enfriamiento por agua para evitar fluctuaciones de temperatura | 30–48 |
| Tabla 3 Tipos de rodillos para laminadores de palanquilla y barra comercial | |
|---|---|
| Tipo de rodillo | Dureza superficial (Grados Shore) |
| Acero forjado 0,75 % C, Rodillos de soporte de desbaste | 35 |
| Acero fundido – 0 a 0,5 % Mo + Ni, Cr, Mn, Fuerte, tenaz, resistente al agrietamiento por fuego | 30–42 |
| Rodillos de grano perlítico, Hierro fundido, Fuerte, tenaz y resistente al agrietamiento por fuego, Rodillos de hilera | 30–38 |
| Rodillos de grano especial, Mejora sobre el anterior | 35–40 |
| Acero fundido Adamita, Alto C en solución completa + Ni y Cr, Buen desgaste pero necesita control de fluctuaciones, Rodillos de desbaste | 30–48 |
| Rodillos de enfriamiento indefinido de C simple, Las fluctuaciones de temperatura deben evitarse, Rodillos de soportes intermedios | 35–40 |
| Rodillos de grano aleado Adamita, Muy buena penetración de dureza, requiere control de temperatura y puede tener amplia gama de dureza y resistencia, Rodillos de hilera | 35–50 |
| Rodillos de enfriamiento de C simple, Alta resistencia a cambios de temperatura, rotura y craquelado superficial, Rodillos de perfiles pequeños | 55–65 |
| Rodillos de enfriamiento indefinido aleado Adamita, Mejora sobre el anterior, Rodillos ovales y guía | 55–70 |
| Rodillos de enfriamiento indefinido aleado totalmente duros, Mejora sobre Adamita, p. ej., Nironita | 65–85 |
| Rodillos de enfriamiento de hierro fundido de alta aleación con buen endurecimiento por trabajo, Rodillos de laminador guía | 65–90 |
| Grafito esferoidal, Rodillos de desbaste de palanquilla | 55 |
| Grafito esferoidal, Laminadores de barra. La mayoría de soportes resistencia al agrietamiento por fuego, Rodillos de desbaste | 60–65 |
| Tabla 4 Tipos de rodillos para laminadores de perfiles | |
|---|---|
| Tipo de rodillo | Dureza superficial (Grados Shore) |
| Rodillos de acero forjado, Desbaste, Intermedios y Acabado | 24–30 |
| Acero fundido, 0,4 a 0,9 % C, Rodillos de desbaste | 28–36 |
| Rodillos de grano perlítico, Fuertes, tenaces y resistentes al agrietamiento por fuego, Desbaste, Intermedios y Acabado | 30–38 |
| Acero fundido, 0 a 0,5 % Mo + Ni, Cr, Mn, Fuertes, tenaces y con buena resistencia al agrietamiento por fuego, Rodillos de desbaste | 30–42 |
| Acero fundido Adamita, Alto carbono en solución completa + Ni, Cr, Buen desgaste pero necesita abundante enfriamiento para evitar fluctuaciones de temperatura, Rodillos de desbaste | 30–48 |
| Rodillos de grano especial – mejora sobre el anterior | 35–40 |
| Acero hipereutectoide con Ni, Cr y Mo, Resistencia al desgaste y resistencia en proporciones aproximadamente iguales, Rodillos de desbaste y semiacabado | 35–45 |
| Rodillos de enfriamiento indefinido de C simple, Las fluctuaciones de temperatura deben evitarse, Rodillos de soportes intermedios | 38–40 |
| Rodillos aleados Adamita, Muy buena penetración de dureza, Requieren control de temperatura, Fabricados en amplia gama de dureza y resistencia, Rodillos intermedios y de acabado | 38–50 |
| Acero fundido con Cr y W, Alta resistencia al craquelado y agrietamiento por fuego, Rodillos de semiacabado | 40–50 |
| Rodillos de enfriamiento indefinido aleado Adamita, Mejora sobre el anterior, Rodillos intermedios y de acabado | 55–70 |
| Grafito esferoidal para Rodillos de desbaste reversibles | 45 |
| Grafito esferoidal para Laminadores de perfiles pequeños | 60–65 |
| Tabla 5 Tipos de rodillos para laminadores de planchas | |
|---|---|
| Tipo de rodillo | Dureza superficial (Grados Shore) |
| Rodillos de grano perlítico, Hierro fundido, Fuertes, tenaces y resistentes al agrietamiento por fuego, Rodillos de desbaste | 30–38 |
| Hierro fundido, 0 a 0,5 % Mo + Ni, Cr, Mn, Fuertes, tenaces y con buena resistencia al agrietamiento por fuego | 40–42 |
| Rodillos de grano especial, Mejora sobre el perlítico | 35–40 |
| Rodillos de enfriamiento de C simple, Alta resistencia a cambios de temperatura, rotura y craquelado superficial | 55–65 |
| Igual que anterior pero incluyendo 0,4 a 1,0 % Mo, Rodillos de trabajo, Condiciones del laminador deben ser estables | 55–65 |
| Rodillos de enfriamiento indefinido aleado. Las fluctuaciones de temperatura deben evitarse por enfriamiento, Rodillos de trabajo y acabado | 65–85 |
| Rodillos de enfriamiento aleado, Hierro aleado fundido con Ni, Buen endurecimiento por trabajo, Rodillos de acabado | 65–90 |
| Rodillos de enfriamiento compuesto aleado, Carcasa exterior de hierro blanco aleado formando superficie de trabajo y resto de hierro gris tenaz, Bueno para acabados superfinos, ventaja de la carcasa siendo autoendurecible, Rodillos de trabajo | 75–95 |
| Tabla 6 Tipos de rodillos para laminadores de tira en caliente | |
|---|---|
| Tipo de rodillo | Dureza superficial (Grados Shore) |
| Rodillos de acero forjado, Rodillos de trabajo | 24–30 |
| Acero fundido Adamita, Alto carbono en solución completa con Ni y Cr, Buen desgaste pero necesita control de temperatura por enfriamiento, Rodillos de trabajo | 30–38 |
| Acero hipereutectoide con Ni, Cr y Mo, Resistencia al desgaste y resistencia en proporciones iguales, Rodillos de desbaste | 35–45 |
| Rodillos de enfriamiento indefinido de C simple, Las fluctuaciones de temperatura deben evitarse, Rodillos de soportes intermedios. | 38–40 |
| Rodillos de grano aleado Adamita, Muy buena penetración de dureza pero requieren control de temperatura, Fabricados en amplia gama de dureza y resistencia, Rodillos intermedios y de acabado | 35–50 |
| Acero fundido con Cr y W, Alta resistencia al craquelado y agrietamiento por fuego, Rodillos de desbaste | 40–50 |
| Rodillos de enfriamiento de C simple, Alta resistencia a cambios de temperatura, rotura y craquelado superficial | 55–65 |
| Igual que anterior pero incluyendo 0,4–1,0 % Mo, Las condiciones del laminador deben ser más estables y controladas más estrechamente, Rodillos de trabajo | 55–65 |
| Rodillos de enfriamiento indefinido aleado Adamita, Mejora sobre el anterior, Rodillos de acabado en caliente y planchado | 55–70 |
| Rodillos de enfriamiento indefinido aleado, Mejora sobre Adamita, Rodillos de trabajo | 65–85 |
| Rodillos de enfriamiento aleado, rodillo de hierro fundido, Cualidades similares pero mejoradas a rodillos de enfriamiento indefinido aleado | 65–90 |
| Rodillos de enfriamiento indefinido aleado Manganita, Muy resistentes al craquelado por fuego, marcaje de cola, magullado y descamación, Rodillos de trabajo de tren | 75–85 |
| Grafito esferoidal, Rodillos de desbaste | 60–65 |
| Grafito esferoidal, Rodillos de acabado | 65–70 |
| Grafito esferoidal, Rodillos de apoyo | 50–55 |
Taller de rodillos
Las funciones del taller de rodillos incluyen las siguientes.
- Recibir el conjunto de rodillos del laminador tras la finalización de una campaña de laminación.
- Lavar el conjunto de rodillos y desmontar los rodillos del conjunto.
- Los rodillos se inspeccionan para detectar grietas por fuego y se mide el diámetro. También se inspeccionan las partes individuales de los rodillos y los cojinetes se rotan cuando es necesario.
- El rectificado/regrabado del rodillo se planifica y ejecuta según el plan.
- El rodillo rectificado/regrabado se almacena en bastidores de rodillos y espera su montaje según el programa de laminación del laminador.
- Los casquillos (chocks) tras el desmontaje se envían al área de montaje para ensamblar el rodillo rectificado/regrabado según el programa de laminación.
- El montaje del rodillo y el casquillo se realiza en pares.
- El par de rodillos montado se envía al laminador.
Las inspecciones de casquillos y cojinetes se realizan periódicamente. La función del taller de rodillos también incluye el rectificado de cuchillas de cizalla que se han desafilado durante su uso en el laminador. El taller de rodillos moderno en un laminador cuenta con las siguientes instalaciones.
- Rectificadoras CNC totalmente automáticas de servicio pesado, medio y ligero y cargadores de rodillos en caso de laminadores planos
- Máquinas de corte de ranuras CNC totalmente automáticas de servicio pesado, medio y ligero y cargadores de rodillos en caso de laminadores de perfiles y productos largos
- Máquinas de rectificado de rodillos y anillos de carburo de tungsteno en caso de laminadores de alambrón y perfiles ligeros
- Máquinas de encasquillado y desencasquillado para todos los tipos de rodillos
- Máquinas de texturizado
- Tornos para rodillos
- Tornos, fresadoras y mandrinadoras
- Equipos de calentamiento por inducción y temple
- Lavadoras para casquillos
- Volcadores para casquillos
- Rectificadoras de cuchillas de cizalla
- Instalaciones de enfriamiento y lavado de rodillos
- Bastidores de almacenamiento de rodillos
- Carros de transferencia de rodillos
- Otros dispositivos usados en las operaciones diarias del taller de rodillos
El taller de rodillos mantiene datos individuales de rendimiento de los rodillos y realiza un análisis exhaustivo de los datos de los rodillos para mejorar la longevidad de la vida del rodillo. Para ello, el taller trabaja en estrecha cooperación con los proveedores de rodillos para llevar a cabo mejoras en las especificaciones químicas y físicas del rodillo en el próximo ciclo de adquisición. El taller de rodillos también coopera con la agencia investigadora durante el análisis de fallo de rodillo en caso de rotura, proporcionándoles los datos históricos del rodillo de sus registros.
Las funciones del taller de rodillos también incluyen tomar medidas de adquisición oportuna de los rodillos para que puedan ponerlos a disposición del laminador según los requerimientos del mismo. La acción de adquisición debe tomarse con vistas al inventario de rodillos, que debe mantenerse bajo control.
Cuando la vida del rodillo ha terminado y se ha alcanzado su diámetro de chatarra, se traslada al área de rodillos de chatarra para su disposición. De igual forma, los rodillos rotos también se trasladan al área de chatarra tras finalizar la investigación de la rotura.
Existen dos soluciones de software que usan los talleres de rodillos modernos. Estos son el sistema de gestión del taller de rodillos (RSMS) y el sistema de gestión de defectos de rodillos (RDMS) para control y análisis completo de las operaciones del taller de rodillos. El RSMS permite análisis desde la monitorización real del proceso de rectificado/ranurado hasta la recopilación y procesamiento de datos de producción, consumo y requerimientos, con mínima asignación de recursos. El RDMS es una herramienta potente que mejora y optimiza la productividad mediante funciones profundas de gestión de defectos y acciones correctivas automáticas. Además, el taller de rodillos necesita estar totalmente integrado con el laminador y debe haber intercambio de datos entre el sistema del laminador y el del taller de rodillos.
La distribución del taller de rodillos es muy importante para optimizar la logística de los movimientos de rodillos. Además, deben preverse pasillos para el libre movimiento de carretillas elevadoras.
La automatización de la manipulación de rodillos dentro del taller de rodillos requiere la aplicación de medidas de seguridad para impedir el acceso de personal a aquellas áreas donde las operaciones se realizan automáticamente y, por tanto, no son supervisadas directamente por personal. Es necesario proporcionar barreras de seguridad que delimiten los límites del área de trabajo automática. En esta zona solo se permite el acceso para mantenimiento o emergencias.
Proceso de manufactura
- Colada y laminación de bramás delgadas: Mejora en la producción de productos planos
- Incrustación de laminación: Generación, transporte y usos prácticos en la fabricación de acero
- Vigas universales (I/H): diseño, laminación y aplicaciones
- Laminación en Tren de Bandas en Caliente: Desde el Recalentamiento hasta el Bobinado
- Dominando el Proceso de Laminación en Trenes de Productos Largos
- Fundamentos de la Laminación de Acero: Desde la Colada hasta Productos Terminados
- Laminador Moderno de Productos Largos: Técnicas Eficientes de Laminación de Acero
- Punzones para Pasadores Elásticos: Aplicaciones Clave y Usos Industriales
- Comprendiendo Mill-Turn y Turn-Mill: Guía Detallada
- Entendiendo las Máquinas Fresadoras: Tipos, Funciones y Aplicaciones
- Laminado en caliente vs. en frío: Diferencias clave en conformado de metales