



La Evolución de la Acería por Oxígeno Básico: Desde sus Orígenes hasta las Prácticas Modernas
Historia de la Acería por Oxígeno Básico
La acería por oxígeno básico (AOB) es el proceso de fabricar acero soplando oxígeno puro (O₂) en un baño de metal líquido contenido en un recipiente conocido como horno de oxígeno básico (HOB), convertidor LD o simplemente convertidor.
La historia de la siderurgia comenzó en el siglo XIX, cuando Réaumur de Francia en 1772, Kelly de Estados Unidos en 1850 y Bessemer de Gran Bretaña en 1856 descubrieron cómo mejorar el hierro fundido controlando el contenido de carbono de las aleaciones de hierro, que así se convertían verdaderamente en aceros. Mientras Réaumur, químico, era impulsado por la curiosidad científica, Kelly y Bessemer, siendo ingenieros, respondían a la necesidad de mayores cantidades y mejores calidades de acero que la revolución industrial, con sus telares, máquinas de vapor, máquinas y ferrocarriles, había creado. Esto inició una relación dialéctica entre ciencia y tecnología y se inventaron los conceptos básicos de refinar arrabio (hierro fundido) oxidando carbono (C) en un baño líquido.
Esto supuso un cambio radical frente a la reacción gas-sólido en los hornos de tiro, predecesores de los altos hornos que reducen mineral de hierro con carbón vegetal, o frente al pudelado del hierro que era una tecnología de forja y refino en estado sólido y que no tiene equivalente en la actualidad. La intensidad de innovaciones en la segunda mitad del siglo XIX fue impresionante y provocó un cambio de paradigma. La siderurgia por convertidor Bessemer surgió en 1856, el horno de hogar abierto (open hearth), que puede fundir chatarra además de refinar arrabio, se descubrió solo nueve años después del convertidor Bessemer en 1865, y el convertidor básico Thomas doce años más tarde en 1877. El convertidor Thomas usaba aire para el refino del metal líquido.
El convertidor soplado con aire inventado por Bessemer en 1856 se considera el primer proceso siderúrgico moderno. En 1877, el proceso Thomas, un proceso Bessemer modificado, se desarrolló para permitir el tratamiento de hierro líquido con alto fósforo. En el proceso Thomas, el fósforo (P) se oxidaba en lo que se llama un "soplado final" (after blow) después de que la mayor parte del C se hubiera eliminado del baño. El proceso de hogar abierto, también denominado proceso Siemens-Martin (SM), se desarrolló casi simultáneamente con el proceso Thomas. El proceso de hogar abierto utilizaba transferencia de calor regenerativa para precalentar el aire usado en un quemador, y es capaz de generar calor suficiente para fundir y refinar chatarra de acero sólida y arrabio en un horno de reverbero. Hacia la década de 1950, cuando la acería por oxígeno básico aparecía en el horizonte, la siderurgia se basaba principalmente en la tecnología de hogar abierto. Arrabio y chatarra se cargaban en grandes hornos horizontales donde los quemadores proporcionaban energía para la fusión de chatarra. Lanzas de oxígeno (O₂) se usaban para mejorar la eficiencia de los quemadores y para eliminar C y silicio (Si) del arrabio. El proceso de hogar abierto era un proceso alotérmico y, por tanto, había que suministrar energía externa al horno. Los tiempos típicos de colada a colada (tap-to-tap) eran de ocho horas para cargas de 200 a 250 toneladas de acero líquido.
La siguiente gran innovación en siderurgia, que siguió de cerca a la invención de la electricidad, fue el proceso de horno de arco eléctrico (HAE) de siderurgia. El HAE fue introducido por Héroult en La Praz alrededor de 1900 en los valles de los Alpes, cerca de la fuente de la nueva energía, ya que en ese momento no era factible transmitir electricidad a largas distancias. La tecnología HAE se basaba en aprovechar una energía que sustituía al carbón y también en fundir chatarra en cantidades incluso mayores que el hogar abierto. El proceso HAE de siderurgia se atribuye el inicio de una economía de reciclaje.
El concepto de AOB se remonta a 1856, cuando Henry Bessemer patentó un proceso siderúrgico que involucraba soplado de O₂ para descarburar hierro líquido (patente británica n.º 2207). En ese momento no existía ningún método para suministrar la cantidad de O₂ necesaria para el proceso. Las cantidades comerciales de O₂ no estaban disponibles en absoluto o eran demasiado caras, por lo que la invención de Bessemer quedó solo en papel y sin uso. La siderurgia soplando oxígeno puro se volvió practicable en 1928, cuando la empresa Linde logró desarrollar un método (el proceso Linde-Fränkl) para suministrar O₂ puro en grandes cantidades. Debido al éxito del proceso Linde-Fränkl, el O₂ también se volvió mucho más barato, de modo que se cumplieron ambas condiciones previas (disponibilidad de grandes cantidades y de oxígeno barato) para la introducción del proceso AOB.
Tanto en Europa como en EE. UU., se realizaron repetidamente experimentos con O₂. Entre quienes trabajaron con O₂ de alta pureza estaba Otto Lellep, pero su concepto de "soplar O₂ verticalmente sobre un baño de hierro líquido" resultó infructuoso. Según Hubert Hauttmann, que participó en los experimentos de Lellep entre 1936 y 1939 en Gutehoffnungshütte, donde trabajaba en ese momento, la intención era convertir hierro líquido soplando O₂ puro a través de una boquilla en la base del convertidor. El acero producido de esta manera era de calidad miserable.
Durante la Segunda Guerra Mundial, ingenieros llamados C.V. Schwartz de Alemania, John Miles de Bélgica, Durrer de Suiza y Heinrich Heilbrügge de Alemania propusieron sus versiones de siderurgia soplada con O₂, pero solo Durrer y Hellbrügge la llevaron a un nivel de producción a gran escala.
Carl Valerian Schwarz presentó una solicitud de patente en 1939 para soplar oxígeno en el baño a velocidad supersónica. Pero este método tampoco era "todavía capaz de producir acero utilizable". Aunque el posterior proceso Linz-Donawitz (LD) tenía similitudes con la patente de Schwarz, sus características típicas eran diferentes (por ejemplo, "soplado central vertical"). Seguramente fue debido al estallido de la Segunda Guerra Mundial que la tecnología descrita en la patente de Schwarz no condujo inicialmente a aplicaciones prácticas. También fue a finales de la década de 1930 cuando Robert Durrer de Suiza comenzó sus propios experimentos.
Tras la guerra, Heinrich Hellbrügge y Robert Durrer (director técnico de Roll'schen Eisenwerke) iniciaron más experimentos en Roll'schen Eisenwerke en la ciudad suiza de Gerlafingen. La fotografía del primer convertidor de oxígeno soplado por arriba en Gerlafingen se muestra en la Fig. 1.
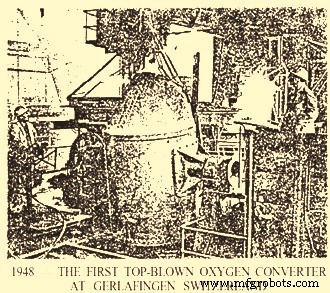
Fig. 1 Fotografía del primer convertidor de oxígeno soplado por arriba en Gerlafingen
Fue Durrer quien sentó los principios teóricos básicos y aconsejó a VÖEST soplar el O₂ desde arriba en un recipiente separado, después de que se estableciera un contacto entre Gerlafingen y VÖEST para una cooperación técnica a escala industrial. Una serie de experimentos usando un convertidor experimental de 2 toneladas comenzó el 3 de junio de 1949 en las instalaciones de VÖEST. Después de que el equipo en Linz sufriera varios reveses iniciales, se logró un avance el 25 de junio de 1949, cuando se redujo la presión de O₂ y la punta de la lanza de soplado se alejó más del baño, de modo que el chorro de O₂ no podía penetrar tan profundo. Con este avance, se produjo acero que podía laminarse en chapa sin problemas. El departamento experimental de VÖEST examinó este acero y fue muy positivo en sus observaciones. Este fue el momento en que nació el proceso siderúrgico de convertidor LD. Los experimentos continuaron hasta que se produjeron varias cientos de cargas de 2 toneladas, tras lo cual se pasó a un convertidor experimental de 15 toneladas especialmente construido, erigido al aire libre. La primera carga se produjo el 2 de octubre de 1949. El nuevo grado de acero fue sometido a pruebas metalúrgicas y otras continuas.
El factor clave para esta innovación fue el movimiento del baño líquido. Hasta entonces se consideraba imposible obtener un movimiento suficiente del baño sin soplar el O₂ a mayor profundidad. Pero este movimiento se logró de manera altamente satisfactoria por la formación de CO (monóxido de carbono). El principio de "soplado suave" (soft blowing) también promovía la formación de FeO que a su vez absorbía las impurezas oxidadas para formar escoria. Esto ayudó en la producción de un excelente nuevo grado de acero.
Además de Roll'schen Eisenwerke en Gerlafingen y VÖEST, Mannesmann AG en Duisburgo-Huckingen y ÖAMG (es decir, Donawitz) también manifestaron interés en mayo de 1949 en el proceso de soplado de O₂ o al menos en la metalurgia del O₂ en general. Durante los experimentos en Linz y tras una demostración del proceso, se acordó una precisa división del trabajo el 17 de junio de 1949. VÖEST continuaría trabajando con acero crudo de Linz en un recipiente de refino mucho mayor, mientras Mannesmann experimentaría con soplado de O₂ de acero Thomas, Roll'schen Eisenwerke investigaría el uso de O₂ en el HAE y ÖAMG realizaría pruebas con O₂ en un horno de arrabio de tiro bajo. El acuerdo obligaba a todos los involucrados en esta metalurgia del O₂ "a no emitir ninguna declaración ni transmitir ninguna información fuera de sus propias empresas sobre detalles del refino con O₂ que llegaran a su conocimiento o conclusiones a las que hubieran llegado durante las discusiones en Linz el 17 de junio de 1949".
Sobre la base del acuerdo, pronto se hizo evidente por los experimentos en Donawitz que el uso de oxígeno en hornos de tiro era inútil, por lo que la compañía comenzó a explorar diferentes enfoques. El proceso desarrollado en Donawitz para la recuperación de escoria con alto contenido de manganeso soplando con O₂ llevó a la conciencia de que solo el uso de un proceso de soplado con O₂ puro debía considerarse para los planes de expansión y racionalización de la producción de acero en Donawitz. Tras extensas investigaciones y exitoso trabajo de desarrollo en un dispositivo experimental de 5 o 10 toneladas, con oxígeno suministrado durante las primeras pruebas desde cilindros dispuestos en serie, la dirección de la empresa decidió construir una nueva acería, que estaría lista para operar en dos años. Los ingenieros de Donawitz denominaron inicialmente a su proceso "SK", por las siglas alemanas de "Convertidor de Oxígeno". Este término ayudó a distinguir en cierta medida las actividades de VÖEST y ÖAMG.
El 9 de diciembre de 1949, el entonces director gerente de VÖEST, Heinrich Richter-Brohm, tomó la decisión, no exenta de riesgo, de construir la primera acería LD. Poco después, y tras aclarar cuestiones sobre métodos de producción para grados de acero más duros, se decidió construir una planta LD en Donawitz también. Las primeras patentes del proceso se solicitaron en 1950.
En el informe anual de investigación y aseguramiento de calidad de 1951, se afirmaba que "durante el año de revisión se dedicó un amplio trabajo de investigación a los grados de acero LD, y se publicó una memoria. Se espera que este tipo de acero posea un gran potencial en términos de calidad, y en particular permitirá producir acero con superficie de alta calidad combinada con buena conformabilidad en frío. Esto es especialmente importante para la producción de chapa delgada, donde hasta ahora la buena conformabilidad en frío solo era posible si se aceptaban ciertos defectos superficiales (grados de acero killed). Pero también se puede producir acero con mayor límite elástico de manera extremadamente ventajosa mediante el proceso de refino con oxígeno".
Para 1951 fue posible en Linz refinar arrabio con O₂ puro en siderurgia en un proceso innovador y operativamente fiable para la producción de acero de calidad a gran escala en Linz. El anuncio del nuevo proceso se hizo por primera vez en diciembre de 1951, en la conferencia "Refino de Acero con Oxígeno Puro" de la Sociedad Austriaca de Metalurgia en Leoben. En la conferencia, Robert Durrer declaró que las dos plantas metalúrgicas (Linz y Donawitz) habían desarrollado el concepto de soplar O₂ de alta pureza sobre arrabio nacional hasta convertirlo en un proceso industrial viable, y los felicitó por este gran éxito. Con este anuncio, Austria se convirtió en el primer país en producir acero a escala industrial a partir de arrabio soplando O₂ puro. La sección transversal del convertidor LD antes y durante el soplado de O₂ en el baño de metal líquido se muestra en la Fig. 2.
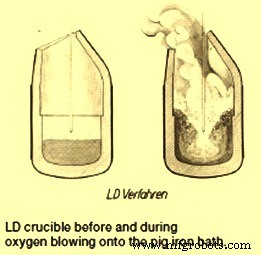
Fig. 2 Sección transversal del convertidor LD antes y durante el soplado de O₂ en el baño de metal líquido
El 27 de noviembre de 1952 se puso en marcha el primer convertidor en la Acería LD 1 (Fig. 3) en Linz, hito en la producción de acero por el principio de soplado de O₂. El 5 de enero de 1953, esta Acería LD, la primera en el mundo, se inauguró oficialmente. Para el 17 de junio de 1953, la Acería LD 1 en Linz ya había producido 100.000 toneladas de acero LD, y a principios de diciembre de 1953 se produjeron 250.000 toneladas métricas de acero. La segunda Acería LD entró en operación el 22 de mayo de 1953 en la Österreichisch-Alpine Montangesellschaft (ÖAMG) en Donawitz. El proceso, ya desarrollado hasta su plena madurez operativa, superó todas las expectativas tanto en la calidad del acero producido como en su viabilidad económica.
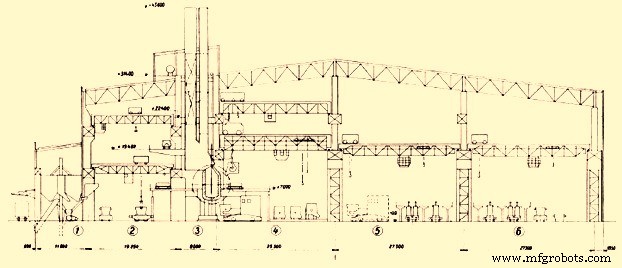
Fig. 3 Sección a través del edificio del convertidor de la Acería LD 1 en VÖEST
Las condiciones metalúrgicas excepcionalmente favorables de este proceso produjeron acero crudo libre de O₂, por lo que no se requería desoxidación. El acero era de bajo gas, bajo nitrógeno (N₂), libre de fósforo (P), azufre (S) y elementos acompañantes no deseados. En sus propiedades técnicas, especialmente conformabilidad en frío, el acero producido en convertidor LD era claramente superior al acero producido por el proceso de hogar abierto. El proceso LD también era capaz de suministrar grados de acero estructural de calidad sobresaliente. El acero producido en el convertidor LD dio excelentes resultados en estructuras soldadas sometidas a cargas muy severas. Bobinas de chapa ancha del acero producido en el convertidor LD se suministraban en grandes cantidades a laminadores en frío tanto en Alemania como en el extranjero.
La abreviatura LD para Linz-Donawitz, que se usa habitualmente hoy, se adoptó oficialmente en 1958. El nombre LD se eligió porque VÖEST en Linz y ÖAMG en Donawitz lo habían desarrollado hasta la madurez a escala industrial.
En agosto de 1954, Dominion Foundries & Steel, Ltd. de Canadá se convirtió en la primera corporación fuera de Alemania en operar una acería LD. Tenía dos convertidores de 60 toneladas. Le siguió en el mismo año McLouth Steel Corp. en EE. UU., que puso en marcha su acería LD con la asistencia del director de planta de VÖEST, Rudolf Rinesch. En septiembre de 1956, la tercera compañía fuera de Alemania en iniciar operaciones LD fue la Société des Aciéries de Pompey, Francia, con un convertidor de 15 toneladas. En 1957, se pusieron en marcha cinco acerías LD en Alemania Occidental, Japón, Brasil y EE. UU.; otras cinco se sumaron al total en 1958; dos en 1959 en Rourkela, India; y ocho en 1960. En 1960 había más acerías LD en construcción que las que se habían construido hasta entonces, en EE. UU., Japón, España, Portugal, Italia (ampliación de planta existente), Alemania Occidental, Brasil, Inglaterra, Escocia, Noruega, Argentina, Australia (1961) y Francia.
La innovación técnica en procesos de fabricación aguas arriba, particularmente en los procesos de refino y colada, fue esencial para lograr la mejora continua en los niveles de calidad de los aceros requeridos para diversas aplicaciones. Por ello, también ha habido una actualización continua en el proceso AOB desde la puesta en marcha del primer convertidor LD en Linz.
El proceso LD original consistía en soplar O₂ sobre la parte superior del hierro líquido a través de la boquilla refrigerada por agua de una lanza vertical. En la década de 1960, los acereros comenzaron a trabajar en convertidores soplados por abajo y la introducción del soplado de gas inerte para agitar el metal líquido en el convertidor y eliminar las impurezas de P.
A principios de la década de 1970, tuvo lugar un mayor desarrollo en la siderurgia AOB con el soplado por abajo de O₂ mediante el uso de toberas protegidas por gas hidrocarburo o fuel oil. Tras experiencias con estos dos tipos de convertidores, se desarrollaron recipientes de soplado combinado superior-inferior. Y a finales de la década de 1970, se introdujo el soplado mixto en el convertidor del proceso AOB. La mayoría de los convertidores que se usan hoy en el mundo son del tipo combinado.
Inhomogeneidades en la composición química y temperatura se crean en el baño durante el soplado de O₂ en convertidores soplados por arriba debido a la falta de mezcla en el baño metálico. Existe una zona relativamente muerta directamente bajo la cavidad del chorro en el convertidor. La necesidad de mejorar el proceso siderúrgico en el convertidor soplado por arriba llevó al desarrollo del proceso de soplado combinado. La primera práctica de soplado combinado en ser aceptada comercialmente fue el proceso LBE (Lance Bubbling Equilibrium) desarrollado por ARBE-IRSID. Este proceso está mucho más relacionado con el proceso HOB en que todo el oxígeno se suministra desde la lanza superior. El aspecto de soplado combinado se logra mediante un conjunto de elementos porosos instalados en el fondo del convertidor a través de los cuales se sopla argón o nitrógeno. En el proceso LBE, el gas nitrógeno se usa típicamente casi exclusivamente durante la mayor parte del soplado en el rango de 3–11 Nm³/min. Sin embargo, en la parte final del soplado, cuando la absorción de nitrógeno puede crear problemas, se usa gas argón para la agitación. Además, el argón se usa casi exclusivamente como gas inerte para la agitación post-soplado, momento en que la tasa se aumenta a 10–17 Nm³/min.
Durante los primeros años del proceso de convertidor LD, el gas superior se quemaba completamente en la boca del convertidor a través de la campana abierta y luego se enfriaba en la chimenea ya sea indirectamente con agua o por sistema de enfriamiento por evaporación. En ese momento se producían alrededor de 300 kg de vapor y 250 m³ de gas de escape por tonelada de acero crudo.
Los aspectos ambientales fueron un desafío serio para el proceso de convertidor en el momento de su implementación industrial en la década de 1950. La finura de los polvos en el gas de escape del convertidor obligó a los proveedores del proceso a desarrollar nuevos sistemas de desempolvado. 1 gramo de polvo de convertidor tiene una superficie visible de entre 300 y 500 m². Para evitar generalmente los efectos ópticos de "humos marrones", el polvo debe eliminarse del sistema a un nivel inferior a 100 mg por metro cúbico. Para ello se usaron tanto sistemas de desempolvado húmedo como seco. El desafío se convirtió cada vez más en una oportunidad para el proceso de convertidor a medida que crecían las cuestiones ambientales. Y esta oportunidad ayudó a desarrollar el sistema de recuperación de gas de convertidor con combustión suprimida. Hoy, las demandas económicas y ambientales exigen que la energía en el gas de convertidor y el polvo contenedor de hierro se recojan y reciclen eficientemente.
A principios de la década de 1960 se desarrollaron procesos para recuperar este gas superior de alto poder calorífico del convertidor para que pueda usarse como combustible gaseoso dentro de la planta. Esto se logró mediante combustión suprimida. El equipo de proceso instalado sobre la boca del convertidor tiene funciones de enfriar, limpiar y recuperar el gas del convertidor con la ayuda de combustión suprimida. Con combustión suprimida del gas superior del convertidor, se recuperan 70–100 m³ de gas de convertidor por tonelada de acero crudo con un poder calorífico que oscila entre 1.600–2.000 kcal/Nm³ de gas. Además, se producen 80 kg/tonelada de acero crudo de vapor en caso de adaptarse un sistema de enfriamiento evaporativo para el gas superior.
Durante los primeros días de la siderurgia por el proceso de convertidor, los humos marrones de la chimenea indicaban que el convertidor estaba funcionando. Hoy, como resultado del sistema de recuperación y limpieza de gas de convertidor, la operación del convertidor solo se detecta desde la antorcha de quema (flare stack).
Desde 1977, se han realizado numerosas mejoras en el diseño del propio recipiente convertidor, en materiales refractarios y prácticas de aplicación de refractarios, y en el diseño de la lanza de oxígeno y toberas de fondo del horno, contribuyendo en gran medida a la mejora de la eficiencia siderúrgica y a la reducción del consumo unitario de materias primas y refractarios, todo lo cual es útil para prolongar la vida del horno hasta varios miles de cargas.
Hoy el tamaño del convertidor ha aumentado y hay convertidores grandes que contienen hasta 350 toneladas métricas de hierro. En el año 2014, de una producción mundial total de acero crudo de 1.669 millones de toneladas, la producción de acero crudo por proceso AOB representó 1.229 millones de toneladas, lo que significa el 73,7 % de la producción mundial total de acero.
Proceso de manufactura
- Evolución del mantenimiento predictivo: de fallos reactivos a éxito proactivo
- Automatización, control y modelado avanzados en la siderurgia por oxígeno básico
- Optimización del Revestimiento Refractario en Convertidores BOF: Máxima Disponibilidad y Vida Útil
- Proceso de Soplado Combinado: Mejora de Mezcla y Calidad en Conversores de Acería
- Proceso HIsarna: Producción de Hierro con Emisiones Ultra-Bajas de Carbono
- Visión general completa de técnicas de fabricación de acero
- Honrando a mujeres pioneras en ciencia e ingeniería
- De la Lámpara de Edison al Audion: La Evolución Temprana de los Tubos de Vacío
- La evolución de las placas de circuito impreso: desde sus orígenes en los años 40 hasta el diseño moderno de alta velocidad
- Fabricación de Acero por Oxígeno Básico: Cómo Funciona el Proceso Líder Mundial
- De la magnetita al neodimio: La evolución del magnetismo