



Técnicas de Aglomeración de Mineral de Hierro: Una Visión Histórica
Procesos de Aglomeración de Mineral de Hierro y su Desarrollo Histórico
Existen cuatro tipos de procesos de aglomeración que se han desarrollado (Fig. 1). Estos son: (i) briqueteado, (ii) nódulización, (iii) sinterización y (iv) pelletización.
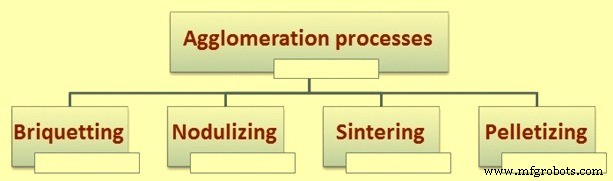
Fig. 1 Procesos de aglomeración
El briqueteado es el proceso más sencillo y el primero en aplicarse. Los finos de mineral de hierro se prensan en briquetas con forma de almohada, añadiendo agua u otro aglutinante bajo alta presión mecánica. En el proceso de nódulización, los finos o concentrados junto con material carbonáceo pasan por un horno rotatorio inclinado calentado con gas u petróleo. La temperatura dentro del horno es suficiente para ablandar pero no para fundir el mineral. Los nódulos varían considerablemente en composición y son demasiado densos, escorosos, carecen de la porosidad requerida y, por tanto, este proceso no tuvo gran aceptación. El briqueteado y la nódulización son procesos de aglutinación en frío y se usan principalmente para el reciclaje de residuos de mineral de hierro recuperados en la planta siderúrgica. La sinterización y la pelletización son los procesos de mayor importancia para la producción de hierro.
Durante 2014, según la World Steel Association, la producción de hierro de alto horno y hierro de reducción directa fueron 1.183 y 73 millones de toneladas respectivamente. La mayor parte de esta producción provino de mineral de hierro en forma de sinter y pellets. Mientras que la materia prima preferida para el hierro de alto horno es sinter y/o pellets, la del hierro de reducción directa son solo pellets. Aunque no se compilan datos precisos de producción de sinter y pellets, la producción mundial conjunta puede estimarse en más de 1.300 millones de toneladas anuales para soportar la producción de hierro de 1.256 millones de toneladas.
Históricamente, la carga de los altos hornos mundiales era mineral en bruto de forma natural. Durante la minería de minerales de hierro, se generaban grandes cantidades de finos. Como estos finos no podían usarse en el alto horno, se acumulaban como desecho. El agotamiento de yacimientos de mineral de alta calidad obligó al desarrollo de la sinterización de los finos generados para su uso en el alto horno. El agotamiento de estos yacimientos también forzó la exploración de minerales de baja ley que requerían molienda fina para su concentración. Estos microfinos de concentrados de alta ley debían aglomerarse para su uso en el alto horno, lo que llevó al desarrollo del proceso de pelletización. Estos aglomerados, a su vez, mejoraron drásticamente el rendimiento del alto horno y provocaron un cambio importante en la carga del mismo.
Historia de la sinterización de mineral de hierro
A mediados del siglo XIX, se construían pequeños recipientes de sinterización en la minería del cobre en Inglaterra. El origen del proceso de sinterización se remonta a 1887, cuando F. Haberlein y T. Huntington de Inglaterra inventaron el proceso de aglomeración para la sinterización de minerales sulfurados. En este proceso, la sinterización se realizaba con la cama de sinterización soplada con aire desde abajo hacia arriba. El proceso también se conocía como sinterización por tiro ascendente (up-draft). Fue patentado el 11 de abril de 1905 (Patente n.º 786.814). Los métodos de sinterización en recipiente se muestran en la Fig. 2.
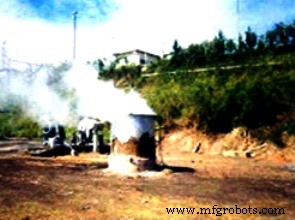
Fig. 2 Método de sinterización en recipiente
En 1902, W. Job inventó la sinterización de cenizas de pirita y minerales de hierro polvorientos con adición de carbón y soplado de aire a través de la cama desde abajo hacia arriba (patente alemana n.º 137.438). En 1905, E.J. Savelsberg desarrolló el proceso de sinterización de mineral de hierro con mezcla que contenía carbón y coque (patente alemana n.º 210.742). En 1906, A.S. Dwight y R.L. Lloyd, ambos de EE. UU., inventaron una máquina de sinterización de banda para sinterización al vacío. En 1909, Von Schlippenbach inventó una máquina de sinterización rotativa (patente alemana n.º 226.033). En 1913, W. Barth diseñó una banda de sinterización para operación con soplado de aire desde abajo hacia arriba (patente alemana n.º 276.424). En 1914, J.E. Greenawalt obtuvo una patente (patente estadounidense n.º 1.103.196) para bandejas rectangulares basculantes para sinterización al vacío. La máquina de sinterización de tipo circular fue inventada en 1930 por V.A. Sakharnov.
El proceso de Huntington y Haberlein fue el mejor método de sinterización antes de la patente n.º 882.517 de Dwight Lloyd del 17 de marzo de 1908. Este proceso podía producir algo de material sinterizado, pero la masa de producto era insatisfactoria en composición y costosa de manejar. Se producía en grandes recipientes, en los que se quemaban toneladas de mineral mezclado con cal bajo tiro forzado hacia arriba a través del material. Bajo estas condiciones no se podía producir un producto uniforme. La porción inferior de la carga, debido a la presión ejercida por el peso del material superpuesto, se reducía a una escoria no porosa, mientras que en las porciones superiores grandes cantidades de finos permanecían sin sinterizar, debido a la agitación de las partículas de mineral causada por las corrientes de aire ascendentes. El material no sinterizado requería retratamiento y las grandes masas de material completamente fundido y no poroso no podían usarse en el alto horno hasta ser fragmentadas, a gran coste, e incluso entonces resultaban insatisfactorias por su estructura física y química.
El torpe proceso de tostación en recipiente de Huntington y Haberlein no soportaba comparación con el proceso descrito en la patente n.º 882.517 de Dwight Lloyd. El proceso descrito en esta patente eliminaba los diversos grados de presión a lo largo de la masa y mantenía las partículas de mineral en estado de quietud durante la combustión. Los medios para lograrlo eran simples pero efectivos. Las presiones a lo largo de la masa se evitaban tratando el mineral en una capa delgada. La quietud de las partículas durante la combustión se alcanzaba bien empleando tiro descendente (down-draft) con ignición en la superficie superior, en cuyo caso la agitación de las partículas se contenía por el recipiente que las contenía y la presión del tiro descendente, o bien, si se usaba tiro ascendente, empleando una rejilla para mantener la quietud de las partículas cerca de la superficie superior. En porosidad, friabilidad y estructura química, el producto sinterizado de Dwight Lloyd era bastante ideal para tratamiento en alto horno, y su proceso era superior a cualquier método del estado de la técnica para preparar finos de mineral para tratamiento en alto horno.
La primera máquina operativa según este método fue desarrollada por Arthur Smith Dwight (1864–1946) y Richard Lewis Lloyd en junio de 1906 en la mina de cobre de Cananea, México, y en 1907 la patente correspondiente. En 1908, Dwight Lloyd instaló un aparato de sinterización en la planta de la Ohio Colorado Smelting Company en Salida, Colorado. Este aparato era una máquina de tipo continuo, en la que la cama de mineral se movía constantemente bajo un encendedor y a través de cámaras de succión, que mantenían un tiro descendente durante el proceso de sinterización. El producto sinterizado era descargado automáticamente por la máquina después de que el material había sido encendido, movido a través de la cámara de succión y sinterizado.
Antes de 1910, J.E. Greenawalt, metalúrgico de considerable experiencia, se dedicó al estudio de procesos para la desulfuración de minerales sulfurados. En el curso de su trabajo descubrió que el uso de un hogar poroso, sobre el cual el mineral se tostaba bajo un tiro descendente de aire, resultaba en una desulfuración eficiente, y que el tiro descendente podía utilizarse para salvar elementos volátiles de valor en los productos de combustión, normalmente evacuados por la chimenea del horno. Había observado el efecto de sinterización de este proceso sobre los minerales en tratamiento, pero no era su propósito producir sinter, y en el desarrollo de procesos de tostación su esfuerzo era evitar la sinterización, que impedía la desulfuración completa. Para este propósito, en sus dos patentes de tiro descendente, n.º 839.064 y 839.065 (18 de diciembre de 1906), empleaba rastrillos.
Greenawalt desarrolló un aparato de sinterización intermitente basado en tiro descendente que se instaló en la Modern Smelting Refining Company, en Denver, Colorado, alrededor de 1909. El proceso Greenawalt fue descubierto por Greenawalt unos meses antes que el proceso Dwight Lloyd. Las características del proceso eran muy poca fuga de aire y el fondo del recipiente era una rejilla o placa de acero perforado. El horno de alimentación e ignición era móvil y el sinter se descargaba normalmente por rotación del recipiente sobre una tolva. Esta máquina consistía en una bandeja montada sobre municiones, en la que el material se sinterizaba, manteniéndose el tiro descendente por una cámara de succión en la bandeja debajo de la cama sobre la que se sinterizaba el mineral. El producto sinterizado se descargaba volcando la bandeja sobre sus municiones, cuando se recargaba y el proceso se repetía. Este proceso se instaló para sinterizar polvo de chimenea de alto horno. Fue la primera planta comercial de sinterización del proceso Greenawalt. Greenawalt patentó este proceso y desde 1910 su aparato se usó extensivamente en el tratamiento de minerales sulfurados y desde 1912 en el tratamiento de minerales ferrosos.
El proceso de sinterización Dwight Lloyd con tiro descendente se hizo popular y la mayor parte del sinter que se produce hoy en día es por este proceso. Los dos inventores, que fundaron en 1907 la "Dwight and Lloyd Metallurgical Company" en Nueva York, no solo construyeron un gran número de estas plantas, sino que licenciaron el proceso en todo el mundo, entre otros al fabricante de plantas Lurgi. La primera máquina que sinterizó mineral de hierro por el proceso Dwight-Lloyd se construyó en 1910 en Estados Unidos. La primera planta de sinterización Dwight-Lloyd en Alemania se construyó en 1917.
Aunque desde entonces se han realizado numerosas mejoras en el diseño mecánico de la máquina y en el proceso de sinterización de mineral de hierro, el principio básico del proceso sigue siendo el mismo.
Historia de la pelletización
La pelletización difiere de la sinterización en que se forma un pellet o bola verde (sin hornear) y luego se endurece mediante calentamiento. Durante el desarrollo del proceso de sinterización, los intentos iniciales se dirigieron a mejorar aún más el proceso para usar minerales de grano fino. Esto llevó al desarrollo de un proceso que era una alternativa a la sinterización. Este proceso se denominó pelletización. En Suecia y Alemania, el uso de grandes cantidades de finos en la mezcla de sinter llevó a una productividad limitada, y así se inició la primera fase del desarrollo del proceso de pelletización. La primera patente sobre pelletización fue concedida a A.G. Andersson de Suecia en 1912 (Patente n.º 35.124) y en 1913 a C.A. Brackelsberg en Alemania. Una planta piloto de pellets con capacidad de 120 toneladas/día se construyó en 1926 para Krupp en la acería de Rheinhausen. Esta planta fue desmantelada en 1937 para dar paso a una gran planta de sinterización.
La segunda fase del desarrollo del proceso de pelletización tuvo lugar en EE. UU. El principal vivero de esta técnica y la fuente de la que ha surgido el flujo de desarrollo moderno exitoso es la Estación Experimental de Minas de la Universidad de Minnesota, EE. UU. Durante la década de 1940, investigadores de esta estación bajo la dirección del Dr. E.W. Davis y sus asociados examinaron los problemas de utilización de los minerales de hierro de baja ley de Minnesota. Se prestó especial atención a las rocas ferríferas adyacentes a los cuerpos minerales principales del yacimiento Mesabi. Estos minerales de baja ley (25–30 % Fe) son excepcionalmente duros y abrasivos y se conocen localmente como "taconitas". Estos minerales son el material original del que han evolucionado las hematitas de alta ley de Mesabi por lixiviación y oxidación natural. El mineral de hierro recuperable es magnetita finamente diseminada y el mineral debe molerse a aproximadamente 80 % de tamaño – malla 325 para su liberación, obteniéndose un concentrado con约 65 % de hierro y 8 % de sílice.
Para 1945, la investigación y desarrollo en la Estación habían progresado considerablemente. Aquí no solo se había desarrollado una técnica de concentración prometedora, sino que se habían investigado formas novedosas de usar el concentrado muy fino producido. El concentrado húmedo se pelletizaba en un tambor rotatorio y luego se endurecía con un tratamiento térmico adecuado en un horno de tiro. Los pellets duros (aproximadamente 15–25 mm de diámetro) se consideraron un material de carga adecuado para alto horno y las pruebas posteriores en un alto horno experimental pequeño fueron alentadoras. Estos resultados atrajeron la atención de los productores de hierro del mundo e inspiraron un trabajo particularmente enérgico y exitoso en Suecia. En EE. UU., las compañías siderúrgicas y mineras vieron en esta técnica un medio para prolongar los ricos pero decrecientes recursos minerales de Minnesota y Michigan poniendo a disposición material hasta entonces inutilizable. Se formaron nuevas compañías para explorar estas posibilidades e intensificó la investigación. Para 1949, se acordaba generalmente en EE. UU. y Suecia que la mejor forma de preparar bolas a partir de un concentrado era en un tambor rotatorio, pero la opinión estaba dividida sobre el método de tratamiento térmico.
Era esencial que el aparato utilizado, fuera cual fuera su forma, (i) diera un control cercano de la temperatura, (ii) requiriera la cantidad mínima de combustible, es decir, que recuperara el calor sensible, (iii) tuviera una operación razonablemente libre de problemas y fiable, y (iv) tuviera una producción unitaria adecuada.
Al principio, se usaron exclusivamente "hornos de tiro vertical" (shaft kilns) en la investigación de plantas piloto, alimentándose bolas húmedas de concentrado por la parte superior y moviéndose hacia abajo contra un flujo ascendente de gases calientes que primero las secaban y luego elevaban su temperatura a la región de endurecimiento. Los pellets endurecidos se extraían desde la parte inferior del horno.
El trabajo de Davis culminó en 1943 cuando pellets experimentales se cocieron en un horno de tiro. Tras la Segunda Guerra Mundial, en 1947, se construyó una unidad experimental similar en Suecia. En la década de 1950, se hizo evidente que la pelletización es un método económicamente factible de aglomerar concentrado de grano fino. La primera planta de pelletización se puso en marcha en Suecia, donde los pellets se cocían en hornos de tiro con capacidades de 10 a 60 toneladas/día.
Aunque el proceso es intrínsecamente simple y, por tanto, atractivo, en la práctica resultó tener algunas características incómodas. Entre las dificultades más agudas a principios de la década de 1950 están: (i) la dificultad de asegurar una distribución uniforme del gas, (ii) la dificultad de asegurar un descenso uniforme de la carga, tratamiento uniforme de los pellets y descarga libre de problemas del producto, (iii) la dificultad de asegurar una alta producción desde una sola unidad, y (iv) incertidumbre sobre la "ampliación de escala" (scaling-up) y la forma de horno más apropiada.
Estos problemas llevaron a la Reserve Mining Company en EE. UU. a buscar otra vía. La nueva línea de avance tuvo su génesis en el "proceso horno Lepol", usado en la industria del cemento. Este proceso, desarrollado en Europa, consiste en una unidad de pelletizado que alimenta una parrilla móvil sobre la que las bolas se secan y endurecen parcialmente. La parrilla descarga en un horno rotatorio donde finaliza el proceso de combustión; los gases calientes del horno se canalizan de vuelta a la parrilla donde realizan las funciones de secado y endurecimiento mencionadas.
Mitchell informó que el Dr. Lellep de la Allis-Chalmers Company sugirió que el tambor de pelletizado y la parrilla podrían usarse para producir pellets cocidos a partir de concentrados finos de magnetita. Si se pudiera diseñar un arreglo para secar y cocer los pellets y recuperar el calor sensible del producto, podría resolver relativamente barato los problemas de aglomeración de magnetita fina.
La investigación continuó en los laboratorios de Allis-Chalmers con resultados alentadores, y en 1954 la Reserve Mining Company puso en marcha una máquina experimental de 1.000 toneladas/día basada en estos principios, pero diseñada mecánicamente siguiendo líneas de máquina de sinterización por la Arthur G. McKee Company. Los pellets se secaban soplando aire caliente hacia arriba a través de la cama, y luego se endurecían aspirando gases calientes hacia abajo desde hornos especiales. Se previó enfriar estos pellets en la banda y el aire caliente recuperado se usaba para secar las bolas húmedas en el extremo de alimentación, reduciendo así el consumo de combustible. Se obtuvo experiencia operativa útil y, tras unos meses de prueba, la dirección de Reserve encargó (abril de 1954) el diseño de seis máquinas grandes para instalar en Silver Bay, en la orilla occidental del Lago Superior.
Otras compañías, sin embargo, persistieron con el desarrollo del proceso de horno vertical, nuevamente para concentrados de magnetita, y su progreso también justificó la erección de algunas instalaciones grandes: la planta de Erie Mining Company en Hoyt Lakes, la mayor de su tipo, se puso en marcha en 1957 e incluye 24 hornos de tiro vertical.
En la década de 1950, por tanto, tanto los hornos de tiro vertical como las máquinas de parrilla móvil se estaban desarrollando y aplicando a la pelletización de concentrados finos de magnetita. Los concentrados de magnetita son relativamente fáciles de pelletizar. Las partículas son granulares (en lugar de laminares) en forma, con alta superficie y con una superficie no contaminada por agentes de flotación. Si se tratan adecuadamente, se oxidan durante la cocción, liberando calor útil. La oxidación también se asocia con crecimiento de grano y recristalización que contribuyen al desarrollo de la resistencia final requerida. Sin embargo, no todos los concentrados ferrosos son magnetitas. En el estado de Míchigan hay grandes yacimientos de jaspilita en los que el mineral de hierro es hematita especular finamente dividida. Estos minerales se han llamado la contraparte de Míchigan de las taconitas de Minnesota, pero el mineral de hierro es recuperable por flotación y métodos gravimétricos, en lugar de por concentración magnética.
Estos concentrados de hematita presentan problemas especiales y su explotación ha sido una preocupación importante de la Cleveland Cliffs Iron Company. En 1956 comenzaron operaciones en Eagle Mills (Míchigan) con una máquina de parrilla, pero desde entonces se han construido dos plantas mayores muy exitosas usando el sistema parrilla-horno, que es, de hecho, el proceso Lepol en su conjunto aplicado directamente al problema del mineral de hierro. El sistema ha sido desarrollado por Allis-Chalmers y las plantas mismas han sido diseñadas y construidas por la McKee Company. En general, puede decirse que el proceso Lepol (secado y precalentamiento en parrilla y endurecimiento en horno) ha resultado muy exitoso con concentrados de hematita (que no tienen la ventaja de un calor de oxidación exotérmico), mientras que para magnetitas la "parrilla recta" (straight grate) o los hornos verticales son las herramientas habituales.
La pelletización de mineral de hierro es un método de origen sueco, patentado en 1912 por A.G. Andersson (Yamaguchi et al., 2010). El proceso se desarrolló en EE. UU. en la década de 1940, y la primera planta comercial comenzó a operar en Babbitt, Minnesota, en 1952. La primera planta de pellets de mineral de hierro del tipo parrilla-horno se estableció en la mina Humboldt, Míchigan, en 1960. Allis-Chalmers (empresa predecesora de Metso) ha construido desde entonces alrededor de 50 plantas de este tipo. Sin embargo, muy pocas de las plantas más antiguas construidas antes de 1975 siguen en uso. Otro constructor de plantas parrilla-horno es Kobe Steel, que construyó su primera planta en 1966 en Kobe Works, Nadahama, y desde entonces ha construido más de diez plantas, la mayoría de las cuales siguen en uso.
Desde 2000, el proceso parrilla-horno desarrollado por el Grupo Shougang se ha adoptado rápidamente en China. El establecimiento de nuevas plantas parrilla-horno en China ha sido muy destacado en la última década, con el surgimiento de nuevos fabricantes como Jiangsu Hongda y Citic. Ha habido un aumento exponencial desde 2000, impulsado principalmente por instalaciones en China.
Proceso de manufactura
- Robot Autónomo de Inspección de Bajo Coste: Diseño, Desarrollo y Validación en Campo
- Hierro de Reducción Directa (DRI): Técnicas de Producción y Procesos Industriales
- Sinterización de Finos de Mineral de Hierro: Mejora de la Eficiencia del Alto Horno
- Pellets de Mineral de Hierro y Pelletización: Guía Completa del Proceso
- FASTMET y FASTMELT: Tecnologías avanzadas de producción de hierro para una producción eficiente de metal
- Optimización de la Beneficiación de Minerales de Hierro para Producción Eficiente de Acero
- Minería de Mineral de Hierro: Proceso, Tipos y Técnicas de Extracción
- Optimización de la eficiencia energética en la producción de hierro y acero
- Arrabio: Propiedades clave, composición y usos industriales
- Fundición de mineral de hierro explicada: Proceso, principios y producción
- Tipos de metales: Clasificación, propiedades y aplicaciones industriales