



Pellets de Mineral de Hierro y Pelletización: Guía Completa del Proceso
Introducción a los pellets de mineral de hierro y procesos de pelletización
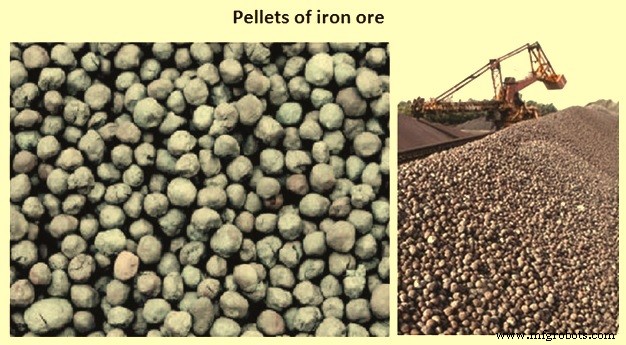
La pelletización es un proceso que consiste en mezclar partículas muy finas de mineral de hierro (fino de mineral) con tamaño inferior a 200 mallas (0,074 mm) con aditivos como bentonita, y conformarlos en bolas casi ovales/esféricas de 8 a 16 mm de diámetro mediante un pelletizador, para luego endurecerlas mediante cocción con combustible. Es un proceso de aglomeración que convierte los finos de mineral de hierro en "pellets de mineral de hierro de tamaño uniforme" que pueden cargarse directamente en un alto horno (AH) o en un horno vertical o rotatorio usado para la producción de hierro reducido directo (DRI). La Fig. 1 muestra los pellets de mineral de hierro.
Propiedades típicas de los pellets de mineral de hierro
| Tabla 1: Propiedades típicas de los pellets de mineral de hierro | |||
|---|---|---|---|
| Análisis químico (base seca) | Unidad | Valor | Tolerancia |
| Fe | % | 65 | Mínimo |
| FeO | % | 0,3 | Máximo |
| SiO₂ + Al₂O₃ | % | 5 | Máximo |
| CaO | % | 0,03 | ± 0,01 |
| MgO | % | 0,06 | ± 0,01 |
| Basicidad | % | 65 | Máximo |
| Fósforo | % | 0,05 | Máximo |
| Propiedades físicas | |||
| Densidad aparente | t/m³ | 2,2 | ± 0,2 |
| Índice de tumbler | % | 93 | Mínimo |
| Índice de abrasión | % | 3 | Mín ± 0,5 % |
| Resistencia a compresión en frío (prom.) | kg/p | 250 | Mínimo |
| Análisis de tamaño | |||
| 8 mm – 16 mm | % | 94 | Mínimo |
| -5 mm | % | 2 | Máximo |
| +16 mm | % | 4 | Máximo |
| Propiedades metalúrgicas | |||
| Porosidad | % | 18 | Mínimo |
| Reducibilidad | % | 62 | Mínimo |
Tecnología del proceso
La producción de pellets de mineral de hierro involucra cuatro etapas:
- Preparación de la materia prima
- Formación de bolas verdes o pellets
- Induración de los pellets
- Enfriamiento, almacenamiento y transporte de pellets
Preparación de la materia prima
Durante la pelletización, el concentrado de mineral de hierro de la planta de beneficio se seca y calienta a unos 120 °C. El material seco se alimenta al molino de bolas para molienda. Se requiere concentrado/mineral molido de tamaño típico 80 % inferior a 45 micras (0,045 mm) con humedad alrededor del 9 % para la producción de pellets. Se añade aglutinante adecuado (normalmente bentonita) al concentrado, mezclándose gründlich en mezclador de alta intensidad.
Formación de bolas verdes o pellets
Los pellets verdes de 8-16 mm se preparan en tambor de bolizado o pelletizador de disco. El pelletizador de disco es preferido para pellets verdes de calidad, ya que permite controlar fácilmente la operación con mínima superficie. Es un plato inclinado de 5 a 7,5 m de diámetro, girando a 6-8 rpm con inclinación de 45° (ajustable 45°-49° en posición fuera de línea).
La mezcla pre-humedecida se alimenta al disco a ritmo controlado. En el disco, el material se coagula y por el movimiento rotatorio continuo forma nódulos/pellets. Los finos de mineral se elevan hasta que la fricción es vencida por la gravedad y el material rueda al fondo del disco. Esta acción de rodadura forma primero gránulos pequeños llamados "semillas". El crecimiento ocurre en revoluciones posteriores por adición de más alimentación fresca y colisión entre pellets pequeños. A medida que crecen, migran a la periferia y al tope de la cama en los discos, hasta desbordar el borde. El crecimiento se controla con la pequeña cantidad de agua rociada en el disco y el ajuste de la velocidad de rotación. Estos pellets se llaman "pellets verdes" por no tener la resistencia requerida. Luego se criban en criba de rodillos y el material de tamaño requerido se alimenta a la parrilla móvil de la máquina pelletizadora.
La tensión superficial del agua, la acción capilar y la fuerza gravitatoria en el disco de bolizado son las fuerzas que actúan sobre las partículas de mineral, haciendo que se aglomeren y formen núcleos que crecen en tamaño y forma esférica. Estas fuerzas se generan en el disco de bolizado debido al movimiento rotacional. Cuando las partículas sólidas contactan con agua, la superficie se humedece y recubre con película de agua. Por la tensión superficial, se forman puentes líquidos que causan la aglomeración inicial formando semillas. Los puentes líquidos en el interior mantienen las partículas unidas como en una red. Con más agua, los aglomerados se condensan y densifican. Las fuerzas capilares son más activas en esta etapa. El óptimo se alcanza cuando todos los poros dentro de las bolas se llenan de líquido. Cuando las partículas están totalmente recubiertas de agua, la tensión superficial de las gotas domina sobre las fuerzas capilares. Además, el movimiento de rodadura de granos y el desplazamiento relativo de partículas también juegan un papel importante.
Induración
Durante la induración se realiza el endurecimiento térmico de los pellets verdes. Consiste en tres pasos principales:
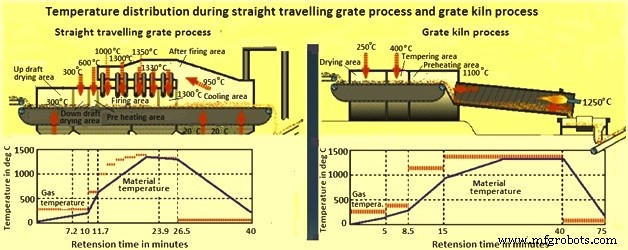
- Secado de pellets verdes (180-350 °C): evaporación de humedad superficial, intersticial y agua químicamente combinada (goethita, limonita, hidratos/hidróxidos).
- Precalentamiento (500-1.100 °C): descomposición de carbonatos e hidratos; gasificación de combustibles sólidos (carbón, coque); conversión de óxidos de hierro (goethita, siderita, magnetita) a hematita; inicio de enlace por óxidos sólidos y crecimiento de grano.
- Cocción (1.250-1.340 °C): temperatura por debajo del punto de fusión de la fase óxido principal pero dentro del rango de reactividad de componentes de ganga y aditivos. Formación de óxidos y enlaces de escoria.
El enlace de granos minerales durante la induración se ve afectado por tres factores: (i) enlace por óxidos sólidos (oxidación de óxidos ferrosos a férricos), (ii) recristalización de óxidos de hierro (consolidación de partículas pequeñas en mayores con pérdida de energía superficial), y (iii) enlace por escoria (la ganga forma fundente que transporta óxidos ferrosos/férricos, facilitando crecimiento de grano y cristalización a menores temperaturas).
El tratamiento de induración causa reacciones químicas que cambian las propiedades metalúrgicas de los pellets, como oxidación de magnetita y deshidratación de hematita terrosa. Para pellets grado AH, se producen pellets fluxados con adiciones de caliza, dolomita, sílice, etc. a la alimentación de bolizado, que reaccionan con la ganga del mineral para mejorar el rendimiento en etapas posteriores.
Enfriamiento y manipulación de pellets
Los pellets se enfrían y criban tras la induración. Los sobredimensionados se trituran y envían junto con los subdimensionados a silos de almacenamiento para reprocesamiento. Los pellets enfriados van al almacenamiento para su transporte a plantas posteriores.
Procesos de pelletización
Existen varios procesos/tecnologías de pelletización: (i) horno de eje, (ii) parrilla móvil recta (STG), (iii) parrilla-horno (GK), (iv) procesos aglomerados con cemento (Grangcold, MIS Grangcold, proceso char), y (v) procesos hidrotermales (COBO, MTU, INDESCO). Actualmente, solo los procesos de parrilla móvil recta (STG) y parrilla-horno (GK) son los más populares.
Proceso de parrilla móvil recta (STG)
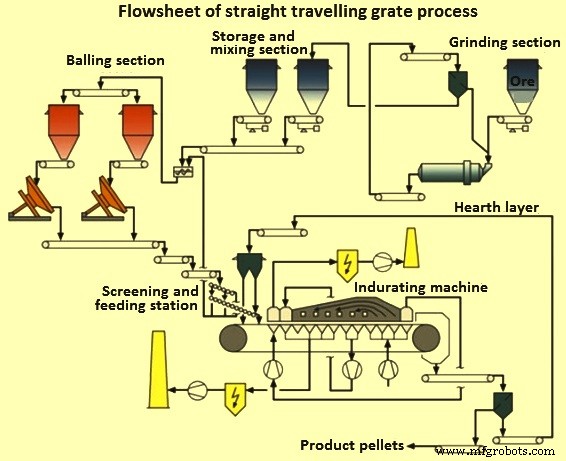
Desarrollado por la antigua Lurgi Metallurgie, representa la mayor capacidad instalada global. Una criba de rodillos de doble piso asegura la distribución uniforme de pellets verdes (8-16 mm) a lo ancho de la parrilla móvil. Esta transporta los pellets en una cama de 300-550 mm de altura a través de un horno con varias zonas: tiro ascendente, secado por tiro descendente, precalentamiento, cocción, post-cocción y calentamiento. La Fig. 2 muestra el diagrama de flujo.
Proceso parrilla-horno (GK)
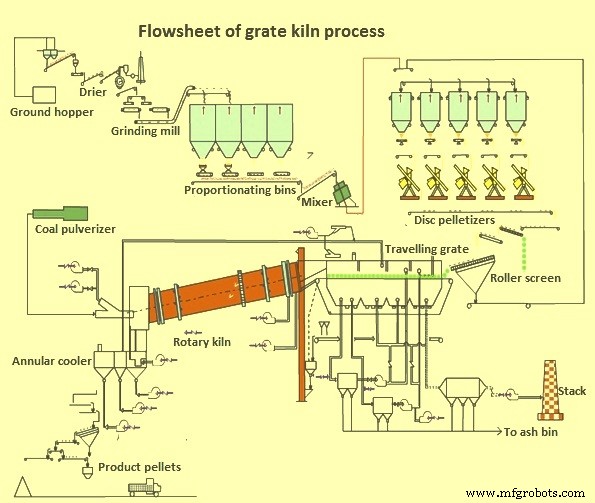
Desarrollado por la antigua Allis Chalmer, la primera planta se construyó en 1960. En el proceso GK (Fig. 3), la parrilla móvil seca y precalienta los pellets hasta 800-1.000 °C. Luego el material se transfiere a un horno rotatorio revestido de refractario para induración, elevando la temperatura a 1.250-1.300 °C. A 800 °C, el FeO de la magnetita se convierte a Fe₂O₃ en reacción exotérmica. El calor liberado endurece las bolas verdes, ayudándolas a soportar el impacto por la rotación del horno. Un enfriador circular enfría los pellets cocidos. La Fig. 3 muestra el diagrama de flujo.
Comparación entre procesos STG y GK
| Tabla 2: Comparación entre proceso parrilla móvil recta y parrilla-horno | ||
|---|---|---|
| Nº | Parrilla móvil recta (STG) | Parrilla-horno (GK) |
| 1 | Secado, precalentamiento, induración y enfriamiento en una sola unidad | Ciclo en diferentes unidades |
| 2 | Pellets verdes sin perturbar durante el proceso | Tres equipos: parrilla, horno rotatorio, enfriador circular; hay transferencia de pellets |
| 3 | Carros de parrilla a misma velocidad en todas zonas; perturbación en una afecta a otras | Control independiente de tres zonas; mayor flexibilidad operacional |
| 4 | Generación de finos despreciable (sin transferencia de material) | Mayor generación de finos por transferencias múltiples |
| 5 | Sin requisito de resistencia del producto intermedio | Pellets verdes deben endurecerse suficientemente antes de transferir al horno |
| 6 | Mayor disponibilidad del proceso | Menor disponibilidad del proceso |
| 7 | Mayor consumo específico de energía | Menor consumo específico de energía |
| 8 | Menor mantenimiento | Mayor mantenimiento |
| 9 | Menor generación de polvo | Mayor generación de polvo |
| 10 | Mayor coste de inversión | Menor coste de inversión |
| 11 | Apto para minerales hematita y magnetita | Más adecuado para minerales magnetita |
Ventajas de los pellets
- Los pellets son finos aglomerados con mejor índice de tumbler que el mineral de hierro, sustituyendo a los terrones (lumps) tanto en AH como en producción DRI.
- Buena reducibilidad por alta porosidad (25-30 %). Se reducen considerablemente más rápido que sinter y terrones. La alta porosidad ayuda a mejor metalización en DRI.
- Tamaño uniforme generalmente 8-16 mm.
- Forma esférica y poros abiertos que dan buena permeabilidad de la cama.
- Bajo ángulo de reposo (inconveniente: distribución desigual de aglutinante).
- Análisis químico uniforme controlado durante beneficio. Fe 63-68 % según finos de mineral. Ausencia de PPI (pérdida por ignición) es otra ventaja.
- Alta y uniforme resistencia mecánica; transporte a larga distancia sin generación de finos. Resistencia a desintegración. Alta resistencia mecánica uniforme incluso bajo tensión térmica en atmósfera reductora.
Proceso de manufactura
- Hierro de Reducción Directa (DRI): Técnicas de Producción y Procesos Industriales
- FASTMET y FASTMELT: Tecnologías avanzadas de producción de hierro para una producción eficiente de metal
- Optimización de la Beneficiación de Minerales de Hierro para Producción Eficiente de Acero
- Minería de Mineral de Hierro: Proceso, Tipos y Técnicas de Extracción
- Optimización de Operaciones de Alto Horno con Pelotas de Mineral de Hierro
- Optimización de la eficiencia energética en la producción de hierro y acero
- Pellets de Mineral de Hierro: Proceso de Producción y Tecnologías Clave
- Fundiciones de hierro fundido: Fundamentos e importancia industrial
- Arrabio: Propiedades clave, composición y usos industriales
- Fundición de mineral de hierro explicada: Proceso, principios y producción
- Fundamentos de la fabricación metálica: procesos, técnicas y aplicaciones