



Laminador Moderno de Productos Largos: Técnicas Eficientes de Laminación de Acero
Laminación de Acero en un Laminador Moderno de Productos Largos
El producto largo es un nombre común para: (i) barras de acero de refuerzo, (ii) productos de barra de acero con forma, como redondos, planos, cuadrados y hexagonales, etc., (iii) productos perfilados como ángulos (iguales y desiguales), canales, vigas, perfiles en T y perfiles especiales, etc., y (iv) alambrón. Los molinos que laminan productos largos se conocen como laminadores de productos largos. Según el producto que se lamina, estos molinos se denominan: laminador de barras comerciales, laminador de barras y alambrón, laminador de perfiles ligeros, laminador de varillas corrugadas, laminador de comercia ligero, laminador de barras de calidad especial (SBQ) y laminador de alambrón, entre otros.
La gama de productos de estos molinos suele consistir en aquellos productos formados y perfilados cuya sección transversal es menor que la de los productos laminados en laminadores de secciones medias y pesadas. Los laminadores de alambrón producen alambrón de acero de diámetros de 5 mm a 12,5 mm en forma de bobinas con un peso de hasta 2,5 toneladas. Las calidades de acero que se laminan en estos molinos pueden variar desde bajo carbono, acero dulce, medio carbono, alto carbono, y aceros microaleados y de baja aleación.
El diseño del laminador de productos largos debe proporcionar las soluciones adecuadas para los requisitos de rendimiento requeridos, que incluyen producción a alta velocidad, cualidades microestructurales del producto y el tiempo de cambio más corto posible de un producto a otro.
Hay una gran flexibilidad disponible en los laminadores modernos de productos largos. Estos molinos son normalmente continuos y constan de tres grupos de jaulas de laminación: (i) grupo de desbaste, (ii) grupo intermedio y (iii) grupo de acabado. El material de entrada para estos molinos es normalmente la palanquilla (billet). Un laminador de palanquillas puede combinarse con el laminador de productos largos a través de un horno de rodillos en caso de que el material de entrada disponible sea bloom. De manera similar, en el lado del laminador de acabado, el molino puede combinarse con un laminador de alambrón para que también se puedan producir alambrones desde el mismo molino.
Existe una demanda creciente sobre la calidad de los productos largos, así como sobre la flexibilidad y rentabilidad de los laminadores de productos largos. Esto ha requerido el desarrollo de nuevas tecnologías y procesos innovadores. Los laminadores modernos de productos largos son molinos de alta velocidad capaces de laminar barras y perfiles ligeros de calidades de barras de calidad especial y aceros de ingeniería a altas tasas de producción, manteniendo las inversiones y costos operativos en niveles razonables.
Configuraciones de Producción
Los laminadores de productos largos pueden diseñarse para producir: (i) un solo producto, como varillas corrugadas, (ii) productos de barra, (iii) productos perfilados, (iv) alambrón en bobinas o (v) múltiples productos que pueden consistir en diversas combinaciones de los primeros cuatro tipos. Algunos tamaños de varillas corrugadas y productos de barra pueden producirse en forma de bobina en estos molinos si se requiere, mientras que otros productos se producen en longitudes rectas. Además, los productos de los molinos pueden ser tanto productos comerciales como productos de calidad especial de barra.
Los laminadores de productos largos también pueden diseñarse como molinos de un solo hilo o de dos hilos. En los molinos de dos hilos, la laminación en el grupo de desbaste tiene lugar en dos hilos y en tales molinos hay dos juegos de jaulas intermedias y de acabado donde la laminación se realiza en un solo hilo.
En los laminadores de varillas corrugadas, se puede incorporar la laminación por división (slit rolling). Los molinos pueden incorporar laminación por división múltiple (MSR), lo que significa que dos o más varillas corrugadas pueden laminarse simultáneamente a partir de una sola palanquilla. La laminación por división se utiliza generalmente al laminar varillas corrugadas de diámetros menores. Comparada con la laminación continua convencional de un solo hilo, la MSR tiene un número reducido de pasadas.
Las capacidades de los molinos pueden variar ampliamente dependiendo de los productos a laminar, tamaño y calidad de los productos, tamaño del material de entrada (sección transversal y longitud), capacidad del horno de recalentamiento, tasas de laminación, velocidad máxima de laminación y el número de turnos/días de operación. Las capacidades de los laminadores de productos largos pueden variar en el rango de 300.000 a 800.000 toneladas por año. Los laminadores de varillas corrugadas pueden diseñarse con capacidades superiores a 1 millón de toneladas.
Los laminadores modernos de productos largos se instalan generalmente a niveles más altos (alrededor de +6 m desde el nivel del suelo). Esto se hace para que todas las instalaciones, como depósitos de aceite, etc., puedan instalarse a nivel del suelo para facilitar la operación y el mantenimiento.
La disposición del molino es muy importante, ya que el rendimiento del molino depende en gran medida de su layout. Debe haber una distancia mínima entre los dos equipos. Sin embargo, debe cumplir con los requisitos de los procesos tecnológicos. La Figura 1 muestra una hoja de flujo típica de un laminador continuo de productos largos.
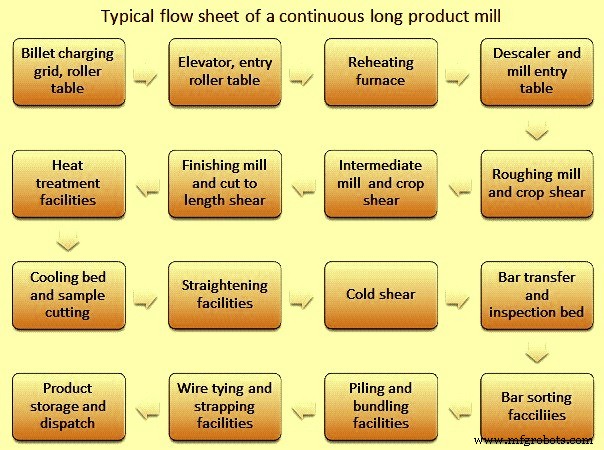
Figura 1: Hoja de flujo típica de un laminador continuo de productos largos
Las tecnologías y equipos de estos laminadores están diseñados para mejorar la calidad y características de los productos laminados, rendimientos mejorados y consistencias operativas. Los molinos modernos incorporan sistemas de automatización integrados con los aspectos tecnológicos y mecatrónicos. No hay controles manuales y la intervención humana en el proceso de laminación también se minimiza. Los niveles de automatización en los molinos modernos son generalmente de nivel 2. En algunos molinos también está disponible el nivel de automatización 3.
Laminación Termomecánica
Los laminadores modernos de productos largos también pueden diseñarse para laminación termomecánica. La laminación termomecánica también se conoce como laminación a baja temperatura y es básicamente un método para el control en línea de las propiedades finales del material durante el proceso de laminación. Implica la deformación del material aplicada en las últimas pasadas del molino, dentro de los rangos de temperatura correspondientes a la recristalización parcial o a la supresión de la recristalización. Gracias a ello, se puede obtener directamente en el molino un producto de calidad superior con propiedades metalúrgicas y mecánicas mejoradas simplemente operando a temperaturas de laminación más bajas. En cuanto se suprime la recristalización, se produce el fenómeno de refinamiento de grano, resultando en propiedades tecnológicas mejoradas del producto final. Además, la calidad superficial mejora considerablemente. Las ventajas de la laminación termomecánica son: tamaño de grano fino, eliminación del normalizado fuera de línea, mejora de la tenacidad a baja temperatura, mejores propiedades después del tratamiento térmico para aceros de cementación, tiempo de recocido más corto para acero de muelles, mejora de la resistencia a fatiga en el componente final, mayor resistencia a la tracción para aceros microaleados lograda directamente en línea, y reducción de la profundidad de descarburación, entre otras.
Requisitos de los Laminadores Modernos de Productos Largos
Los laminadores modernos de productos largos deben cumplir los siguientes requisitos:
- Alta disponibilidad del molino junto con alta productividad y altos rendimientos.
- Satisfacer la necesidad de bajo mantenimiento.
- Satisfacer la necesidad de menor consumo energético.
- Tolerancias dimensionales estrechas.
- Tolerancias negativas (en peso por metro).
- Sin variación en las dimensiones a lo largo de la longitud.
- Propiedades físicas uniformes.
Parámetros Importantes de Laminación
Los parámetros importantes para la laminación en los grupos de jaulas de desbaste, intermedio y de acabado en el laminador son: temperatura, porcentaje de reducción de área, tiempo entre pasadas (tiempo entre cada jaula), deformación verdadera y tasa de deformación. Las cifras típicas para estos parámetros se muestran en la Tabla 1. Dado que el área de sección transversal se reduce progresivamente en cada juego de rodillos, el material laminado se mueve a diferentes velocidades en cada etapa del laminador. Por ejemplo, un laminador de alambrón reduce gradualmente el área de sección transversal de una palanquilla inicial (ej. 150 mm cuadrados, 10-12 metros de largo) hasta un alambrón terminado (tan pequeño como 5,0 mm de diámetro, 1,93 km de largo) a altas velocidades de acabado (hasta 120 m/seg).
| Tabla 1: Parámetros típicos en etapas de laminación | ||||
|---|---|---|---|---|
| Unidad | Desbaste | Intermedio | Acabado | |
| Rango de temperatura | °C | 1000-1100 | 950-1050 | 850-950 |
| Rango de velocidad | m/seg | 0,1-1 | 1-10 | 10-120 |
| Rango de tiempo entre jaulas | Milisegundos | 1600-10300 | 1000-1300 | 5-60 |
| Rango de deformación verdadera | 0,20-0,40 | 0,30-0,40 | 0,15-0,50 | |
| Rango de tasa de deformación | por segundo | 0,90-10 | 10-130 | 190-2000 |
La calidad dimensional final del producto laminado está determinada por las jaulas de laminación dentro del laminador de acabado. La precisión dimensional en el producto final depende de muchos factores, incluyendo las dimensiones iniciales del material, la secuencia de pasos de laminación, temperatura, microestructura, calidad de la superficie de los cilindros, rigidez de los cilindros y jaulas, y la condición de fricción material laminado/cilindro.
Equipos de un Laminador Moderno de Productos Largos
Los equipos en un laminador moderno de productos largos pueden dividirse en las siguientes categorías:
- Equipos para el transporte del material laminado
- Horno de recalentamiento
- Equipos para la laminación de acero
- Equipos para tratamiento térmico
- Equipos de cizallado
- Equipos para enfriamiento y transferencia del producto laminado
- Equipos para empaquetado
- Equipos eléctricos, de control y automatización
- Equipos y instalaciones auxiliares
Las palanquillas se llevan al nivel del piso del molino por elevador. Las mesas de rodillos se usan normalmente para el movimiento del material laminado en el molino. Los rodillos suelen ser accionados por accionamiento grupal.
Los laminadores modernos de productos largos generalmente están equipados con hornos de recalentamiento de haz caminante (walking beam) o fondo caminante (walking hearth) de alta eficiencia energética, que normalmente son controlados por computadora. Estos hornos de recalentamiento calientan uniformemente las palanquillas a las temperaturas objetivo a las tasas de producción requeridas y sin marcas de patines (skid marks) ni puntos fríos. Estos hornos son capaces de recibir palanquillas frías o calientes como material de carga. Los hornos de recalentamiento modernos tienen las características de: (i) calidad superior de la palanquilla calentada, (ii) mejor eficiencia de calentamiento, (iii) consumo de combustible muy bajo, (iv) pérdida mínima de escama, contribuyendo a lograr un alto rendimiento de material, (v) baja descarburación y por tanto adecuados para calidades de acero de mayor calidad, y (vi) máxima flexibilidad operativa y buenas condiciones de trabajo incluso a baja productividad. Estos hornos tienen altas relaciones de reducción de quemadores (turn down ratios) para que el horno pueda mantenerse con combustible mínimo cuando el molino no está laminando por alguna razón.
El equipo de laminación consta de jaulas de laminación, cilindros, camisas, cojinetes, accionamientos y guías de entrada y salida. En los laminadores modernos de productos largos, es común usar una serie de jaulas de laminación en tándem para obtener altas tasas de producción. Las jaulas se agrupan en etapas de desbaste, intermedio y acabado. El laminador de desbaste generalmente se dispone con jaulas horizontales y verticales. Estas jaulas pueden tener diseño en voladizo (cantilever) o sin carcasa (housingless). El laminador intermedio también se dispone generalmente con jaulas horizontales y verticales de diseño sin carcasa junto con dispositivo de cambio rápido. En el laminador de acabado se usa ya sea combinación de jaulas horizontales y verticales o combinación de jaulas horizontales y convertibles.
Jaulas de Laminación en Voladizo (Cantilever)
Las jaulas de laminación en voladizo son jaulas compactas que se usan en una amplia gama de tamaños para una variedad de aplicaciones. Estas aplicaciones incluyen: (i) molinos de un solo hilo en disposición horizontal y vertical, (ii) en trenes intermedios divididos de molinos de dos o más hilos, y como jaulas pre-acabado en secciones de entrega de alambrón. Las ventajas de estas jaulas incluyen: (i) cimentaciones pequeñas; (ii) casetes del mismo tipo de jaula son intercambiables incluso entre jaulas horizontales y verticales, (iii) alta capacidad de carga incluso con diámetros pequeños, por lo que son ideales para bloques de alambrón de alta velocidad, (iv) accesibilidad óptima, y (v) cambio rápido de cilindros y jaulas.
Jaulas sin Carcasa (Housingless - HL)
Las jaulas sin carcasa (HL) se usan normalmente hoy en día en los grupos de desbaste e intermedio en los laminadores modernos de productos largos. El diseño modular permite el uso de casetes de jaulas HL en todas las configuraciones posibles, como horizontal, vertical, basculante y universal. Los tamaños de las jaulas difieren, dependiendo de las dimensiones necesarias de los cilindros y cuellos de cilindro, diagrama de pasadas, forma de pasada, así como las características del reductor y motor. Las características principales de las jaulas HL son la compacidad y rigidez de los componentes, bajo módulo de flexión de cilindros, cojinete de rodillos de múltiples hileras duradero con camisas autoalineables bajo carga, balanceo de camisas sin juego, vigas de rodillos diseñadas para ajuste simple y exacto de guías y protectores, etc. Las ventajas de estas jaulas incluyen: (i) ahorro en la profundidad y tamaño de la cimentación, (ii) el producto laminado cumple con las tolerancias de forma y dimensionales requeridas, (iii) hay ahorro de tiempo para cambios de jaula ya que el cambio de cilindros se realiza fuera de la línea de laminación, (iv) hay reducción significativa en el tiempo de mantenimiento debido a menor número de componentes y accesibilidad más fácil, (v) ajuste automático de la abertura de la jaula, y (vi) flexibilidad operativa ya que la misma unidad de jaula puede usarse en cualquier posición.
Laminador Reductor Dimensionador (RSM - Reducing Sizing Mill)
El laminador reductor dimensionador (RSM) es una tecnología de laminación versátil y muy buscada actualmente para el laminador de productos largos. También se conoce como laminador de dimensionado de precisión. Desde los laminadores convencionales existentes, es difícil cumplir con los requisitos de tolerancias estrechas. Esto solo puede lograrse con dificultad y a expensas de la pérdida de eficiencia, especialmente en lo que respecta a la pérdida de tiempo de utilización del molino y menores rendimientos. A veces esto no es factible o es prohibitivo en costos. En los laminadores convencionales de desbaste e intermedio, la tolerancia del producto terminado está influenciada principalmente por las variaciones en la sección transversal del material de alimentación en la sección de acabado del molino. El RSM aprovecha las características especiales de la tecnología de 3 cilindros, en la que la expansión durante la deformación es baja y la eficiencia de deformación es alta. Las ventajas del laminador reductor dimensionador son muchas. El RSM se instala en la línea del molino con el propósito de laminar cualquier tamaño de acabado deseado a tolerancias muy estrechas. Es posible ajustar cada abertura de cilindro bajo carga y puede ser totalmente automatizado.
Equipos de Guiado
En los laminadores de productos largos, los equipos de guiado guían el material laminado en la entrada y salida de la pasada de laminación para tener una laminación suave del material. Los equipos de guiado deben ser robustos, precisos y estables. Los equipos de guiado del laminador juegan un papel importante en asegurar la calidad superficial del producto laminado. Las guías deben diseñarse para la amplia variedad de tamaños y formas de material que se encuentran normalmente en la laminación de productos largos. En los laminadores modernos de productos largos, se usan normalmente guías de rodillos tanto para entrada como para salida. El diseño de las guías de rodillos se basa en la fricción de rodadura y, por tanto, estas guías tienen una serie de ventajas sobre las guías estáticas cuyo diseño se basa en la fricción de deslizamiento. Las guías de rodillos aseguran un ajuste más rápido y preciso de los elementos de guiado en comparación con las guías estáticas. Dado que el contacto del material laminado con la guía se realiza a través de los rodillos que trabajan por fricción de rodadura, se vuelve posible aumentar considerablemente la resistencia al desgaste de los elementos de trabajo (rodillos) y reducir la posibilidad de defectos de laminación como rayaduras, laminaciones y marcas de puntuación.
Cilindros
Los cilindros son los principales consumibles y muy costosos en un laminador. Se usan para laminar acero en el laminador y su rendimiento depende de muchos factores que incluyen los materiales usados y las cargas a las que están sometidos durante el servicio. El diseño del cilindro está influenciado por las limitaciones aplicadas por la carga de laminación, la resistencia del cilindro y el par disponible para la laminación. Los tipos de cilindros usados en los laminadores de productos largos se muestran en la Tabla 2.
| Tabla 2: Tipos de cilindros usados en laminadores de productos largos | ||
|---|---|---|
| Nº | Tipo de cilindros | Dureza superficial (Grados Shore) |
| 1 | Acero forjado 0,75% C, Cilindros de jaula de desbaste | 35 |
| 2 | Acero fundido – 0 a 0,5% Mo + Ni, Cr, Mn, Fuerte, tenaz, resistente a agrietamiento por fuego | 30-42 |
| 3 | Cilindros de grano perlítico, Hierro fundido, Fuerte, tenaz y resistente a agrietamiento por fuego, Cilindros de hilo | 30-38 |
| 4 | Cilindros de grano especial, Mejora de los anteriores | 35-40 |
| 5 | Acero fundido Adamita, Alto C en solución completa + Ni y Cr, Buen desgaste pero necesita fluctuaciones copiosas, Cilindros de desbaste | 30-48 |
| 6 | Cilindros de enfriamiento indefinido de C recto, Las fluctuaciones de temperatura deben evitarse, Cilindros de jaula intermedia | 35-40 |
| 7 | Cilindros de grano de aleación Adamita, Muy buena penetración de dureza, requiere control de temperatura y puede tener amplio rango de dureza y resistencia, Cilindros de hilo | 35-50 |
| 8 | Cilindros de enfriamiento de C recto, Alta resistencia a cambios de temperatura, rotura y craquelado superficial, Cilindros de sección pequeña | 55-65 |
| 9 | Cilindros de enfriamiento indefinido de aleación Adamita, mejora sobre C recto, Cilindros ovales y guía | 55-70 |
| 10 | Cilindros de enfriamiento indefinido de aleación totalmente dura, Mejora sobre Adamita, ej. Nironita | 65-85 |
| 11 | Cilindros de hierro fundido de alta aleación con buen endurecimiento por trabajo, Cilindros de laminador de guía | 65-90 |
| 12 | Grafito esferoidal, Cilindros de desbaste de palanquilla | 55 |
| 13 | Grafito esferoidal, Laminadores de barras. Mayor resistencia a agrietamiento por fuego en la mayoría de jaulas, Cilindros de desbaste | 60-65 |
El diseño de pasadas de laminación es una parte esencial del proceso de laminación de productos largos, ya que estos se laminan entre cilindros ranurados en los laminadores de productos largos. El diseño de pasadas generalmente significa el tallado de ranuras en el cuerpo del cilindro a través de las cuales el acero a laminar pasa secuencialmente para obtener el contorno y tamaño deseados. El objetivo principal del diseño de pasadas es asegurar la producción de un producto de perfil correcto dentro de los límites de tolerancia, libre de defectos, con buena calidad superficial y las propiedades mecánicas requeridas. Además, se debe lograr la condición económica al laminar el producto, por ejemplo, máxima productividad al menor costo, utilización óptima de energía, condiciones de trabajo fáciles para el equipo de laminación y mínimo desgaste de cilindros.
Los cojinetes de cilindros típicamente encuentran cargas radiales muy altas y grados variables de carga axial mientras funcionan a velocidades lentas a altas. Los cojinetes necesitan tener superficies de contacto mejoradas, propiedades de resistencia del material, geometría interna y características de la jaula para acomodar estas condiciones operativas.
Los requisitos básicos de los cojinetes de cilindros incluyen: (i) alta capacidad de carga continua, (ii) bajo coeficiente de fricción, (iii) un diseño que permita un cuello de cilindro grande y fuerte, (iv) desgaste mínimo, (v) simplicidad y facilidad de mantenimiento, (vi) alta fiabilidad, (vii) un diseño que permita intercambiabilidad rápida y fácil de cilindro a cilindro, (viii) estabilidad de operación, y (ix) diseño y fabricación de precisión. Los cojinetes de los cilindros deben proporcionar alto rendimiento para que el tiempo de inactividad del molino pueda reducirse.
Los laminadores modernos de productos largos normalmente usan cojinetes de rodillos cónicos para los cilindros, ya que estos cojinetes pueden soportar tanto fuerzas radiales como axiales debido a la posición inclinada de los rodillos. Se usan cojinetes de rodillos cónicos de cuatro hileras y de dos hileras en los laminadores.
A medida que la barra avanza a través de un molino continuo donde se lamina en múltiples jaulas simultáneamente, la velocidad de la jaula debe controlarse para asegurar una laminación sin tensión. Los principales métodos de control de la tensión en el molino son con un sistema de control de velocidad de laminación sin tensión y monitoreo manual de la corriente consumida por cada motor a medida que la barra avanza por el molino. Una mesa de bucles (looper table) puede usarse para ayudar a mantener la barra sin tensión entre jaulas. La mesa de bucles usa un rodillo persuasor desde debajo de la barra para crear un bucle. La altura del bucle es monitoreada por un detector de metal caliente en las ranuras en la parte posterior de la mesa. Este es un looper vertical. También existen loopers horizontales donde el bucle se forma en una mesa plana a un lado de la línea de laminación.
Equipos para Tratamiento Térmico
Los equipos para tratamiento térmico suelen proporcionarse para la laminación de varillas corrugadas y alambrón. En el caso de laminación de varillas corrugadas, la barra sale de la jaula final del molino. La barra se enfría rápida y enérgicamente (templado) con agua a través de una instalación de enfriamiento corta, donde sufre endurecimiento superficial. En esta etapa, la capa superficial se convierte en martensita mientras que el núcleo permanece austenítico. En el caso de laminación de alambrón, el sistema de transporte de enfriamiento controlado es uno de los equipos importantes para lograr las propiedades deseadas del alambrón para una amplia gama de calidades de acero diferentes. La combinación óptima de velocidad, potencia de ventiladores y posición de cubiertas en el transportador permite el procesamiento en una amplia gama de condiciones, incluyendo modos de enfriamiento rápido y lento dentro de un solo sistema. Esta capacidad permite a los laminadores de alambrón producir un amplio espectro de aceros al carbono ordinarios y aleados, así como aceros inoxidables y otras calidades especiales. Durante el «enfriamiento forzado», se sopla aire a través de las espiras sueltas con máxima potencia y cubiertas abiertas para enfriar el alambrón lo más rápido posible con el fin de lograr perlita laminar. Durante el «enfriamiento retardado», las espiras de alambrón se transportan sin ventiladores, con la cubierta cerrada y a baja velocidad del transportador para mantener la temperatura en un rango dado el mayor tiempo posible. Esto permite lograr una microestructura ferrítico/perlítica de los alambrones. Los resultados son propiedades mejoradas del alambrón tal como sale del laminador. Esto permite la producción de más calidades en condiciones directamente utilizables, reduciendo o eliminando procesos posteriores, como el recocido esferoidizante.
Cizallas
Las cizallas en caliente se usan en los laminadores de productos largos para corte de cabezas y colas, corte de atascos (cobble cutting) y división. Cizallas de manivela, rotativas y combinadas en diferentes rangos de velocidad se emplean generalmente para optimizar el corte de cabezas y colas, corte de atascos y división. Dependiendo de los requisitos del molino, las cizallas pueden usarse junto con rodillos de pellizco (pinch rolls) y cizallas de picado auxiliares.
Varios tipos de cizallas pueden ser empleados por un molino para cortar el producto mientras lamina, al salir de la jaula de acabado, y en frío antes del apilado o empaquetado. Dependiendo de la forma del producto y la calidad del material, las cizallas pueden usarse para cortar la cabeza de la barra mientras avanza por el molino. Estas son típicamente cizallas volantes (flying shears). Las cuchillas de esta cizalla se mueven paralelas a la barra durante el corte. En la laminación multi-hilo de varillas corrugadas, hay un requisito de una cizalla en el molino que proporcione un extremo frontal limpio de la barra para evitar atascos en la jaula de división. Ciertas calidades, como aceros plomificados, requieren recorte del extremo frontal para prevenir que grietas en el extremo frontal se abran y la barra envuelva los cilindros.
Una cizalla de tambor se usa generalmente para productos con forma simple como planos o redondos. Las cuchillas están montadas en un cilindro rotativo (o tambor) y se ajustan a una velocidad de «adelanto» para minimizar el «doblado» de la barra.
Después del corte a longitud y enfriamiento a temperatura ambiente en la cama de enfriamiento, la barra necesita ser cortada a longitudes de venta. Para la mayoría de productos esto ocurre en una cizalla en frío después de la cama de enfriamiento. Los productos más pequeños salen de la cama de enfriamiento en múltiplos para que una fila de producto sea cortada en la cizalla en frío. El tamaño de la sección transversal cortada por una cizalla depende de su capacidad nominal de fuerza de corte máxima. La carrera de la cuchilla debe ser lo suficientemente grande para el producto de mayor altura. La sujeción del producto también debe superar esta altura y luego moverse a su lugar para mantener el producto estable. Para perfiles estructurales, se usan cuchillas de cizalla conformadas, así como rodillos de entrada conformados o placas guía para alinear el producto a la forma de las cuchillas.
Camas de Enfriamiento
Se usan varios tipos de camas de enfriamiento para productos largos. La barra de producto largo al entrar en la cama de enfriamiento se desliza sobre la primera muesca de los rastrillos. Las muescas iniciales proporcionan soporte continuo para la barra sobre una fundición llamada fundición de rejilla. Placas largas con muescas separadas a cierta distancia, soportan la barra después de que se mueve más allá de las fundiciones de rejilla. La barra se mueve a través de la cama de enfriamiento (digamos de derecha a izquierda) por el movimiento de placas alternativas moviéndose en un ciclo de elevar, mover y retraer, por la acción de levas excéntricas. La repetición de este ciclo mueve las barras a medida que son entregadas desde el molino. La longitud de la cama de enfriamiento se determina por la longitud máxima de barra de salida, optimizada por las longitudes de venta para minimizar pérdidas por corte. El ancho de una cama de enfriamiento se determina en base a la productividad del molino (toneladas/hora) y el tiempo requerido para el enfriamiento.
Las camas de enfriamiento de bastidor caminante (walking rack) se usan en los laminadores modernos de productos largos. El propósito de la cama de enfriamiento de diseño de bastidor móvil es enfriar uniformemente al aire las barras laminadas o perfiles ligeros y transportarlas de manera escalonada desde la entrada de la cama de enfriamiento hasta el lado de descarga. Los extremos frontales de las barras y perfiles ligeros también se nivelan en el lado de descarga y un número fijo de piezas laminadas se envían para corte final por cizalla en frío y empaquetado o apilado. La cama de enfriamiento de bastidor móvil es normalmente de diseño de haz caminante (walking beam). El mecanismo asegura que las barras y perfiles ligeros se posicionen uniformemente sobre los rastrillos dentados. La cama de enfriamiento se diseña normalmente considerando el tamaño más pequeño y el máximo de las barras y perfiles ligeros que se laminan, entregados desde la jaula de acabado del molino, y el tiempo de enfriamiento requerido para los diversos tamaños. El diseño de la cama de enfriamiento de bastidor depende de barras cortadas previamente a longitudes dadas, para ralentizarlas, transportarlas transversalmente sobre una superficie de enfriamiento asegurando que las barras o perfiles ligeros en un rango muy amplio de longitudes se mantengan lo más rectas posible, recoger las barras o perfiles ligeros al final de la superficie de enfriamiento en paquetes predeterminados adaptados a los requisitos de la cizalla en frío, y descargarlas finalmente sobre una mesa de rodillos que transporta los paquetes a la cizalla en frío.
Después del enfriamiento, los perfiles estructurales se enderezan típicamente en un enderezador de rodillos y se cortan a longitud de venta por una cizalla en frío y se apilan o empaquetan. En el caso de apilado de ángulos, se apilan en una disposición de dos abajo, uno arriba. Después de apilar el paquete, se fleja y se mueve a la bahía de envío.
Hay varias soluciones disponibles para el acabado de barras y perfiles en el área de acabado del molino. Un laminador de barras típico incluiría una cizalla en frío con viga de medición, mientras que un laminador de perfiles tendría una máquina enderezadora que alimenta a la cizalla en frío. La correcta preparación de la capa es la clave para la productividad y esto se logra mediante el sistema de alimentación por perfil. Cizallas en frío volantes también se usan cuando las tasas de producción son altas desde el molino. Enderezadores multi-línea se usan en altas tasas de productividad. El concepto es enderezar longitudes de cama de enfriamiento para tener menos operaciones de alimentación y mejor utilización de los accionamientos de cilindros de enderezado. La alineación y centrado adecuados de las barras bajo los cilindros es esencial. Las mejoras recientes en esta área son: (i) uso de alimentación automática de perfiles a los enderezadores, (ii) cambio rápido de juegos de cilindros montados en un bastidor por carro, disposición motorizada de abertura de cilindros, y (iv) toda la unidad está montada en una plataforma que puede desplazarse fuera de la línea para mantenimiento sin detener la producción del molino. Además, para pre-alinear la capa de barras en la mesa de rodillos de salida de la cama de enfriamiento, un sistema de transferencia por cadena y un sistema de extracción tipo carro se proporcionan usualmente para que las barras se saquen de los rastrillos de la cama a la distancia de línea central requerida entre barras y se mantengan así mediante depósito suave en la mesa de rodillos de salida con los carros.
La sección de empaquetado y apilado del molino también puede tener muchas soluciones. Una solución típica consiste en una máquina de empaquetado simple, mientras que para perfiles los apiladores magnéticos son la norma. Todas las operaciones deben ser mecanizadas y automatizadas, incluyendo la eliminación de barras cortas o el etiquetado en posición ideal de escaneo de etiquetas. Se da un cuidado especial normalmente a la forma final de los paquetes, con disposición óptima de barras y perfiles. Los apiladores pueden tener diferentes diseños según el requisito. Para apilado preciso de perfiles ligeros se usa el sistema de péndulo superior, mientras que para perfiles ligeros-medianos, se usa el sistema de apilado con imanes debajo.
El sistema de conteo de barras consiste en conteo automático de barras que opera por principio óptico y sistema de separación para formar paquetes. El sistema de separación está compuesto por tres dispositivos de transferencia por cadena fijos entre los cuales se instala el sistema de conteo. El dispositivo óptico junto con un generador de pulsos instalado en el accionamiento de la transferencia por cadena realiza el conteo y registro de cada barra individual en tránsito sin solapamiento o doble lectura.
Los laminadores modernos de productos largos tienen máquinas de atado y flejado para paquetes y pilas. Estas máquinas están diseñadas para operación continua. Las máquinas de atado usan alambres de tamaño comercial para atar y el cabezal de la máquina es operado hidráulicamente. Las máquinas de flejado son operadas neumáticamente y usan flejes de acero comerciales de diferentes anchos disponibles. El flejado puede realizarse ya sea por grapado o soldadura.
Sistema Eléctrico y Automatización
El sistema eléctrico del molino consiste en transformadores y equipos de maniobra, motores de CC (corriente continua) y CA (corriente alterna), variadores de velocidad para los motores, centros de control de motores, sensores de campo, instrumentos y actuadores, paneles de control, escritorios de control y púlpitos de control, etc.
La automatización del molino se proporciona para realizar la laminación confiable con el mínimo de intervenciones humanas. El nivel de automatización del molino puede ser nivel 1 o nivel 2. En el nivel 1, que es el nivel básico de automatización, esta incluye controladores lógicos programables (PLCs), interfaces hombre-máquina (HMI) para operación y monitoreo, sistemas SCADA (control supervisorio y adquisición de datos), así como computadoras de control de proceso y producción, todo en topología centralizada o distribuida, interconectadas vía bus de campo y redes de área local (LAN).
La automatización del molino realiza varias funciones. Algunas de ellas se describen a continuación:
- Escritorio de control principal, con función de modo de gestión y cálculo de velocidad de laminación.
- Regulación en cascada de velocidad entre jaulas. El control en cascada usa el concepto de reducción (Factor R) para calcular la referencia de velocidad en cascada del molino. Este parámetro, directamente relacionado con los fundamentos de la laminación, simplifica la configuración y el control del operador. Durante la producción, el control de bucles y tensión ajusta automáticamente el Factor R, asegurando el mínimo estrés del material entre las jaulas.
- Compensación de caída de velocidad por impacto. El sistema acelera la jaula durante el enhebrado de la cabeza, reduciendo la caída de velocidad cuando el material impacta los cilindros. Una vez que la barra está dentro de la jaula, el control vuelve a la referencia de velocidad en cascada del molino.
- Control mínimo de tensión/bucle entre jaulas. El control de tensión/bucle entre las jaulas reduce el estrés del material a lo largo del molino y ayuda a mejorar la precisión dimensional del producto.
- Control de corte de cizalla para procesos de recorte y corte. El rendimiento y precisión de las cizallas en un molino es crítico para aumentar el rendimiento y evitar problemas cuando la barra entra en la jaula.
- Detección automática de atascos (cobble detection) normalmente diseñada para ayudar a los operadores a reaccionar más rápido a eventos inesperados y rastrear continuamente la barra. Si ocurre un atasco, el sistema reacciona automáticamente para minimizar los efectos ordenando a las cizallas aguas arriba que piquen las barras existentes bloqueando el horno para que no envíe otra palanquilla.
Equipos Auxiliares
Los equipos auxiliares en los laminadores modernos de productos largos incluyen equipos de desescamado después del horno de recalentamiento, rodillos de pellizco (pinch rolls), equipos de enfriamiento de cilindros, instalaciones de cambio de cilindros/jaulas, equipos de enderezado de producto, corte de muestras, instalaciones de inspección y corte, instalaciones de lubricación, instalaciones hidráulicas y neumáticas, instalaciones de montaje y desmontaje de cilindros, instalaciones de torneado de cilindros, instalaciones de preparación de guías, instalaciones de almacenamiento y manipulación, instalaciones de comunicación, instalaciones de tratamiento de agua, y fosa de escamas, etc.
Proceso de manufactura
- Innovaciones clave en laminadores modernos de barras y perfiles ligeros
- Características esenciales de un laminador moderno de alambrón para un rendimiento óptimo
- Características clave de un tren de bandas en caliente moderno para producción de acero de alto rendimiento
- Laminación de Acero: Proceso de Fabricación de Precisión Explicado
- Optimización de propiedades mecánicas con control termo-mecánico en trenes de laminación
- Laminación en Tren de Bandas en Caliente: Desde el Recalentamiento hasta el Bobinado
- Dominando el Proceso de Laminación en Trenes de Productos Largos
- Fundamentos de la Laminación de Acero: Desde la Colada hasta Productos Terminados
- Laminadores: Tipos y defectos comunes en productos laminados
- Laminadores: Tipos, Procesos y Aplicaciones
- Cómo los Laminadores Moldean el Acero: Dentro del Proceso que Garantiza Resistencia y Consistencia