



Optimización de la Laminación de Acero en Laminadores Pequeños y Medianos
Laminación de Acero en Laminadores Pequeños y Medianos
La laminación de acero consiste en pasar el material, generalmente denominado material laminado, entre dos cilindros accionados a la misma velocidad periférica en direcciones opuestas (es decir, uno en sentido horario y el segundo antihorario) y espaciados de manera que la distancia entre ellos sea algo menor que el espesor de la sección de acero que entra en ellos. En estas condiciones, los cilindros agarran el material y lo entregan reducido en espesor, aumentado en longitud y probablemente algo aumentado en ancho. Este es uno de los procesos más utilizados entre todos los procesos de conformado de metales, debido a su mayor productividad, control preciso del producto laminado y menor costo operativo. La laminación es capaz de producir un producto que tiene sección transversal constante a lo largo de su longitud. Muchas formas y secciones son posibles de laminar mediante el proceso de laminación de acero.
La laminación de acero es un proceso de conformado de metales usado para la deformación plástica del acero. La deformación plástica es causada por las fuerzas compresivas aplicadas a través de los cilindros giratorios. Los altos esfuerzos compresivos son resultado de la fricción entre los cilindros y la superficie del material de acero. El material de acero se comprime entre el par de cilindros montados en una jaula de laminación, como resultado de lo cual el espesor del acero que se lamina se reduce y la longitud aumenta.
Las secciones de acero generalmente se laminan en varias pasadas, cuyo número está determinado por la relación entre el material de entrada inicial y la sección transversal final del producto terminado. El área de sección transversal se reduce en cada pasada y la forma y el tamaño del material laminado se acercan gradualmente al perfil deseado.
Laminación en Caliente
Mayormente, la laminación se realiza a alta temperatura, lo que se llama laminación en caliente, debido al requerimiento de grandes deformaciones. La laminación en caliente resulta en un producto laminado que normalmente está libre de tensiones residuales. Sin embargo, la formación de escama (scale) es un problema importante durante la laminación en caliente, debido a lo cual es difícil mantener la precisión dimensional.
La calidad dimensional final del producto laminado está determinada por las jaulas de laminación dentro del laminador de acabado. La precisión dimensional en el producto final depende de muchos factores, incluyendo las dimensiones iniciales del material, la secuencia de pasos de laminación, temperatura, microestructura, calidad de la superficie de los cilindros, rigidez de los cilindros y jaulas, y la condición de fricción material laminado/cilindro.
Un laminador es el lugar donde se lleva a cabo la laminación de acero. Consiste en una o más jaulas de laminación junto con algunos equipos auxiliares donde se realizan operaciones auxiliares asociadas con la laminación de aceros. La laminación de acero en laminadores pequeños y medianos se lleva a cabo generalmente en laminadores de tipo cross-country (a campo traviesa).
Laminadores Cross-Country (A Campo Traviesa)
El laminador se llama laminador cross-country debido a la disposición de las jaulas de laminación. En estos laminadores, las líneas centrales de las jaulas de laminación son paralelas entre sí y el material que se lamina se desplaza perpendicular a las direcciones de laminación. Mesas de transferencia y mesas de patines (skid tables) se usan en estos molinos para invertir la dirección de desplazamiento de la pieza de trabajo y transportarla de un juego de jaulas a otro. Una de las características de los molinos cross-country es que las piezas de trabajo deben ser lo suficientemente cortas para que una pieza pueda salir de una jaula antes de que otra sea transferida a ella.
En un sentido más amplio, un laminador consiste en un conjunto de jaulas de laminación junto con una serie de equipos que realizan tanto operaciones de laminación como auxiliares. El material de acero a laminar se transporta desde el almacén al horno de recalentamiento donde se calienta a las temperaturas de laminación. Las diferentes operaciones que se llevan a cabo en un laminador consisten en: (i) laminación del material de acero calentado en el molino, (ii) transferencia del material en laminación de una jaula a otra, (iii) giro o torsión y cizallado del material en el caso de algunos molinos, (iv) transporte del producto de acero después de la laminación, (v) enfriamiento del material laminado en cama de enfriamiento en algunos molinos, (vi) corte, marcado o estampado del producto laminado, y (vii) recorte, empaquetado y transporte al almacén de producto terminado. La hoja de flujo del proceso de laminación en laminadores pequeños y medianos se muestra en la Figura 1.
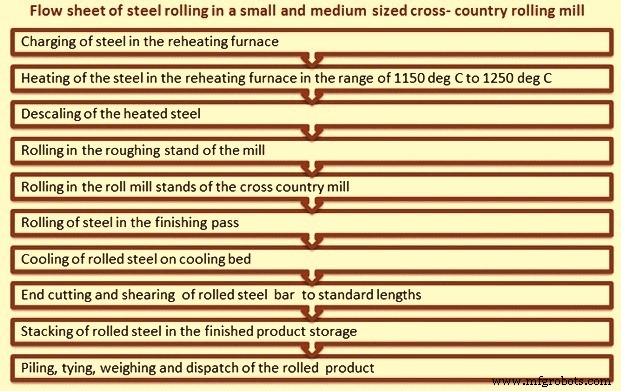
Figura 1: Hoja de flujo del proceso de laminación en molinos cross-country
El layout de molino tipo cross-country se usa para laminadores con capacidades bajas. Este layout se adopta generalmente debido al espacio limitado disponible para el molino. El layout tipo cross-country limita la longitud máxima del producto de acero que puede laminarse desde el molino.
Los molinos cross-country son laminadores en caliente normalmente usados para laminar productos de acero con forma, como redondos, cuadrados, planos o secciones, etc. Los productos de acero con forma suelen conocerse por un nombre común que es «productos largos».
Un laminador de tipo cross-country consta de varias jaulas de laminación dispuestas de manera que la pieza de trabajo nunca está en más de una jaula al mismo tiempo. Dado que las jaulas están ubicadas lado a lado, la pieza de trabajo se transfiere lateralmente a las mordidas de laminación de las diversas jaulas. En muchos de los molinos cross-country, la laminación de la pieza de trabajo tiene lugar en ambas direcciones. En tales molinos, dado que la dirección de laminación cambia después de cada pasada, tiene un efecto positivo en la calidad del producto laminado.
En cada pasada hay una reducción de sección y un correspondiente aumento en la longitud. Esto significa que debe haber instalaciones disponibles para tomar la pieza de acero más larga en cada jaula y naturalmente esto se aplica a ambos lados del molino.
Existen limitaciones para la reducción máxima que es posible lograr en un molino cross-country usando un solo accionamiento, especialmente cuando está diseñado para que haya más de una pieza de material de acero laminándose en el laminador al mismo tiempo. Por tanto, el tamaño del material de acero de entrada es normalmente bastante pequeño. Además, en tales molinos, las jaulas de dos cilindros pueden configurarse de manera que el cilindro superior de la primera jaula corresponda en altura al cilindro inferior de la segunda jaula y así sucesivamente, permitiendo que la pieza sea procesada hacia adelante y hacia atrás alternadamente a lo largo de la línea de jaulas. Si hay una combinación de jaulas de dos y tres cilindros en el mismo ensamblaje cross-country, el cilindro central de la jaula de tres cilindros corresponde al cilindro accionado de la unidad de dos cilindros asociada.
Una disposición alternativa es que las jaulas cross-country sean precedidas por una sola jaula de desbaste en la que solo se toma un número impar de pasadas (digamos 3 a 5) y luego el acero puede pasarse a las jaulas cross-country. Este layout también puede usarse para laminar material de entrada de mayor sección transversal.
En los laminadores cross-country, como en cualquier otro laminador en caliente, la laminación se realiza por encima de la temperatura de recristalización del material de acero. Durante la laminación en estos molinos, los granos, que se deforman durante el proceso de laminación, recristalizan, mantienen una microestructura equiaxial y previenen que el material de acero se endurezca por trabajo. En este tipo de laminación, el producto de acero laminado en caliente tiene muy poca direccionalidad en las propiedades mecánicas y tensiones residuales inducidas por deformación.
Los productos largos se laminan normalmente en varias pasadas, cuyos números están determinados por la relación de la sección transversal del material de acero de entrada inicial y la sección transversal final del producto terminado. El área de sección transversal se reduce en cada pasada de laminación y la forma y tamaño del material de acero que se lamina se acercan gradualmente al perfil deseado.
Las jaulas de laminación usadas en un molino cross-country son jaulas de dos cilindros o de tres cilindros. Los molinos cross-country normalmente están compuestos por varias jaulas de dos cilindros o de tres cilindros, o una combinación de ambas.
Jaulas de Dos Cilindros (Two-High)
Una jaula de dos cilindros tiene dos cilindros en ella. Uno que está arriba se conoce como cilindro superior, mientras que el otro se conoce como cilindro inferior. En los molinos de jaulas de dos cilindros, la laminación es solo en una dirección. En caso de laminación en dirección inversa, el molino debe ser reversible. En caso de que el molino no sea reversible, se usa una jaula de dos cilindros de tipo «pullover». En este caso, el material de acero después de laminado en una pasada se transfiere al lado de alimentación generalmente por encima de los cilindros para una mayor laminación en la siguiente pasada.
Jaulas de Tres Cilindros (Three-High)
En una jaula de tres cilindros hay tres cilindros consistiendo en cilindro superior, cilindro medio y cilindro inferior. El material de acero se alimenta en una dirección a través de dos de los cilindros y luego se invierte a través del otro par. El cilindro medio es común en cada alimentación. Las jaulas de tres cilindros se usan para invertir la dirección de la barra de acero que se lamina sin invertir la dirección de rotación del motor y el reductor. Una abertura (entre el cilindro inferior y el medio) toma la barra en una dirección, mientras que la otra abertura (entre el superior y el medio) toma la barra en la otra dirección. Para mover la barra de la elevación de la abertura inferior a la superior, se puede usar una mesa basculante (tilt table). Otros métodos de mover la barra también se usan, como una mesa elevadora (lift table) que mueve toda la mesa arriba y abajo.
En jaulas de dos cilindros, ya sea uno de los cilindros (superior o inferior) o ambos son accionados. En el caso de jaulas de tres cilindros, ya sea uno o dos cilindros son accionados mientras que el resto gira por fricción. En el caso de dos cilindros accionados en una jaula de tres, usualmente el superior e inferior son accionados, mientras que el medio es accionado por fricción.
Par y Potencia en la Laminación
El par y la potencia son los dos componentes importantes de la laminación. El par es la medida de la fuerza aplicada a los cilindros para producir movimiento rotacional, mientras que la potencia se aplica a un laminador aplicando un par a los cilindros y por medio de la tensión de la pieza de trabajo. En un laminador, la potencia se gasta principalmente en cuatro formas: (i) la energía necesaria para deformar el acero, (ii) la energía necesaria para superar la fuerza de fricción, (iii) la potencia perdida en los piñones y el sistema de transmisión de potencia, y (iv) pérdidas eléctricas en los diversos motores.
Generalmente se usa un solo accionamiento en un laminador pequeño y mediano con layout cross-country para todas las jaulas de laminación. En el caso de una jaula de desbaste aguas arriba, la jaula de desbaste puede tener un accionamiento separado. El accionamiento consiste en: (i) motor eléctrico de capacidad suficiente, (ii) correas de transmisión, (iii) volante de inercia, (iv) juego de engranajes, (v) soporte de piñón y (vi) acoplamientos. Generalmente se usan motores de CA (corriente alterna) en estos molinos ya que el control de velocidad no es un tema importante para tales molinos.
Cilindros: El Consumible Crítico
Los cilindros son normalmente los consumibles principales y muy costosos en un laminador. Se usan para laminar acero en el laminador y su rendimiento depende de muchos factores que incluyen los materiales usados y las cargas a las que están sometidos durante el servicio. El diseño del cilindro está influenciado por las limitaciones aplicadas por la carga de laminación, la resistencia del cilindro y el par disponible para la laminación. El material de los cilindros debe ser capaz de soportar cargas que deformen plásticamente el material laminado sin ser deformado plásticamente él mismo.
Si se deben usar cilindros de hierro o acero en una jaula particular depende del servicio específico que deben realizar. Los cilindros de hierro pueden ser de hierro gris, hierro de aleación, enfriamiento claro o definitivo, compuestos o dúplex, enfriamiento indefinido, o de hierro con grafito esferoidal, mientras que los cilindros de acero pueden ser de acero fundido o acero forjado. Las propiedades importantes a considerar para la selección de cilindros incluyen tenacidad, resistencia al agrietamiento térmico, carga de impacto, o resistencia al desgaste. La selección de cualquier cilindro particular depende de cuestiones como demandas de producción, costo inicial y cualidades específicas requeridas, etc. La colaboración estrecha con el fabricante de cilindros es deseable para asegurar que estos requisitos se satisfagan en la medida de lo posible.
Diseño de Pasadas de Laminación
Los productos con forma se laminan entre cilindros ranurados. Las ranuras se tallan con una máquina de torneado de cilindros en cilindros apareados. Estas ranuras forman pasadas a través de las cuales el material de acero pasa para obtener la sección transversal deseada. Antes de obtener la forma final, el material de acero que se lamina pasa por muchas pasadas. Las pasadas de laminación se clasifican como: (i) pasada de desbaste o de ruptura, (ii) pasada de líder, y (iii) pasada de acabado. Las pasadas de desbaste están destinadas a reducir el área de sección transversal. Las pasadas de líder acercan gradualmente la sección transversal a la forma final, mientras que la pasada de acabado proporciona al material de acero su sección transversal final o requerida.
La laminación se lleva a cabo entre cilindros ranurados. Dos ranuras opuestas en los cilindros colaboradores forman una pasada, que corresponde a la forma de sección transversal de la pieza de trabajo esperada después de la pasada. Después de cada pasada, la sección transversal disminuye y su forma se vuelve más cercana a la forma del producto final. El desarrollo de las formas de pasadas subsiguientes y su ubicación apropiada en los cilindros se llama diseño de pasadas de laminación.
Los cilindros deben realizar el trabajo pesado de reducción de la sección transversal del acero que se lamina. Los cilindros tienen que soportar todo tipo de tensiones, cargas de laminación normal y anormal y que cambian con el desgaste del cilindro durante una campaña de laminación. Además, se espera que los cilindros no se rompan, descascarillen o desgasten. También se espera que den un excelente rendimiento sin causar problemas. Bajo las condiciones de laminación, el área de contacto del cilindro que entra en contacto con el acero sufre desgaste, mientras que otras partes del cuerpo del cilindro y cuellos de cilindro no experimentan deformación plástica ni fatiga pero están bajo altas cargas. En el pasado reciente, la tecnología de laminación ha mejorado y cambiado mucho, pero los cilindros siempre han permanecido como la parte crítica de los laminadores.
Los cilindros son las herramientas del laminador y son el consumible más costoso en un laminador. La forma en que los cilindros se usan para ejecutar su deber de deformar acero está en muchos casos determinada en gran medida por el diseño de pasadas. El propósito del diseño de pasadas es: (i) producción de perfil correcto dentro de límites de tolerancia con buen acabado superficial (libre de defectos superficiales), (ii) máxima productividad al menor costo, (iii) mínimo desgaste de cilindros, (iv) trabajo fácil, y (v) utilización óptima de energía.
La precisión y velocidad de trabajo y la vida del cilindro están todos relacionados con el diseño de pasadas y la elección del material del cilindro. La secuencia de laminación de un diseño de pasadas está sujeta a las limitaciones aplicadas por la carga de laminación, la resistencia del cilindro y el par disponible para la laminación. El diseño de pasadas también debe asegurar que las dimensiones físicas y el material del cilindro sean capaces de soportar las cargas más pesadas que surgen durante la secuencia de laminación.
El material del cilindro es importante ya que debe ser capaz de soportar cargas que deformen plásticamente el material laminado sin ser deformado plásticamente él mismo. En la laminación de acero en caliente, este no es un problema difícil y los cilindros de hierro o acero son adecuados si se operan a una temperatura considerablemente menor que la del material laminado. La elección del material del cilindro, ya sea hierro fundido o acero (fundido o forjado), depende del servicio específico que los cilindros deben realizar y las propiedades importantes como tenacidad superficial, resistencia al agrietamiento térmico o carga de impacto o propiedades de resistencia al desgaste. La selección de cualquier cilindro particular depende de demandas de producción, costo inicial y las cualidades específicas requeridas.
El material del cilindro es importante para estimar las cargas que los cilindros deben soportar. Además, sugiere qué tamaño de molino es más adecuado para rangos dados de productos para asegurar una eficiencia razonable en el trabajo del molino. Quizás uno de los factores simples más importantes donde la vida del cilindro está concernida son las propiedades de desgaste del material del cilindro.
Cojinetes de Cilindros
Los cilindros para su rotación suave así como para resistencia a diferentes fuerzas necesitan «cojinetes». Los cojinetes de cilindros deben satisfacer la necesidad básica del laminador que es la laminación suave de los productos de acero. Son dispositivos reductores de fricción que proporcionan soporte a los cilindros para una laminación efectiva con el mínimo de pérdida de energía. Los cojinetes deben diseñarse para soportar altas cargas de laminación, golpes fuertes, velocidades variables y altas temperaturas. Además de esto, los cojinetes también deben diseñarse para resistir la entrada de escama, suciedad y agua. Juegan un papel importante en la reducción del consumo de potencia y la mejora de la condición de laminación.
Los cojinetes de cilindros, en los que los cilindros en las jaulas están soportados, están sometidos a altas cargas. Las cargas específicas también son altas. Para que los cojinetes puedan soportar confiablemente las fuerzas de laminación, deben tener alta capacidad de carga. Por otro lado, el espacio de montaje disponible para estos cojinetes está restringido, especialmente en relación con la altura de sección de los cojinetes.
Los cojinetes de molino se dimensionan para resistir la fuerza de separación a velocidades de rotación nominales. El tipo y estilo de cojinete determinan la capacidad de la jaula del molino. Cojinetes deslizantes (metal blanco o fibra) o cojinetes de rodillos son los cojinetes que se usan más comúnmente en laminadores pequeños y medianos de productos largos.
Enfriamiento de Cilindros
Durante la laminación en caliente de acero, el calor se transfiere a los cilindros. Si no se enfrían, la acumulación de calor causa un aumento en la temperatura del cilindro a una temperatura igual a la del material que se lamina. En esta etapa, el cilindro también sufriría deformación plástica. Para remover el calor del cilindro, se aplica agua de enfriamiento. La aplicación de agua de enfriamiento debe controlarse para que el agua no caiga sobre el material laminado en el punto de entrada a los cilindros. En caso de que ocurra, solo enfría el material laminado, crea bolsas de vapor entre el cilindro y el material laminado, y desperdicia agua que podría usarse mejor en el otro lado del cilindro. Para minimizar el desgaste del cilindro, el agua de enfriamiento debe aplicarse lo más cerca posible del punto donde el material laminado sale del cilindro.
Equipos de Guiado
En los laminadores en caliente para productos largos, los equipos de guiado guían el material laminado en la entrada y salida de la pasada de laminación para tener una laminación suave del material. Los equipos de guiado deben ser robustos, precisos y estables. Los equipos de guiado del laminador juegan un papel importante en asegurar la calidad superficial del producto laminado. Las guías deben diseñarse para la amplia variedad de tamaños y formas de material que se encuentran normalmente en la laminación de productos largos.
Los equipos de guiado se suelen clasificar de tres maneras: (i) posición con respecto a la jaula de trabajo (ej. guía de entrada y guía de salida, etc.), (ii) método de construcción, y (iii) tipo de fricción entre el material laminado y el elemento de trabajo del equipo de guiado (ej. deslizamiento o rodadura, etc.).
Los laminadores cross-country de pequeño y mediano tamaño normalmente usan guías de entrada y salida de tipo deslizante, que también se conocen como guías estáticas. El diseño de estas guías se basa en la fricción de deslizamiento. Estas guías suelen consistir en una caja de guía, dos bloques opuestos montados en la caja de guía en lados opuestos de la línea de pasada del molino y que tienen canales longitudinales en sus caras adyacentes, placas metálicas separadas que cubren los respectivos canales y conformadas para ajustarse estrechamente contra los lados del material laminado que viaja a través de la guía, y medios para circular agua a través de los canales en contacto con las superficies externas de las placas.
Equipos Auxiliares Asociados con Laminadores Pequeños y Medianos
Los principales equipos auxiliares asociados con los laminadores pequeños y medianos se dan a continuación:
- Equipo de desescamado – En lugar de un sistema de chorro de agua a alta presión, se usa un rodillo de pellizco (pinch roll) en algunos molinos para romper la escama para que pueda caer antes de la laminación en la primera jaula.
- Para el movimiento del material laminado, algunos molinos usan transportadores de rodillos. Otros usan rejillas de transferencia o transferencias de patines para el movimiento lateral del material laminado.
- Cama de enfriamiento – La cama de enfriamiento usada en estos tipos de molinos es de tipo deslizante y es capaz de acomodar una longitud completa de la barra. Las barras se enfrían en la cama de enfriamiento mediante enfriamiento natural por aire atmosférico.
- Hay tres lugares donde se usan cizallas en estos molinos. Algunos molinos usan cizallas en frío que cortan el material de alimentación al horno para que genere solo una longitud de cama de enfriamiento después de laminar. En otros molinos, la alimentación al horno acomoda el doble de la longitud de la cama de enfriamiento. Este material se lamina en la jaula de desbaste y la barra laminada en caliente se corta en dos piezas por cizalla en caliente y luego se alimenta al molino cross-country para obtener longitud de cama de enfriamiento después de laminar. En todos los casos, la barra enfriada de la cama de enfriamiento del laminador se lleva a la cizalla en frío para cortes de extremos y para cortar la barra a longitud estándar.
- Después del cizallado, la barra se envía a la pila de longitud estándar o a la pila de longitudes surtidas donde se deja enfriar más a temperatura ambiente. Después del enfriamiento, el producto se apila o empaqueta y ata para su envío a los clientes.
Proceso de manufactura
- Comprender las inclusiones en el acero: causas, tipos y mitigación en la metalurgia secundaria
- Colada y laminación de bramás delgadas: Mejora en la producción de productos planos
- Laminación de Acero: Proceso de Fabricación de Precisión Explicado
- Optimización de la eficiencia energética en la producción de hierro y acero
- Alambrón premium y trenes de laminación: aceros de alta calidad para aplicaciones industriales
- Vigas universales (I/H): diseño, laminación y aplicaciones
- Laminación en Tren de Bandas en Caliente: Desde el Recalentamiento hasta el Bobinado
- Laminadores: Tipos y defectos comunes en productos laminados
- Laminado en caliente vs. en frío: Diferencias clave en conformado de metales
- Laminadores: Tipos, Procesos y Aplicaciones
- Acero de Carbono Medio: Propiedades, Usos, Tratamientos Térmicos y Ventajas