



Automatización en la Producción de Acero: Mejorando Eficiencia y Sostenibilidad
Automatización en la Industria Siderúrgica
El acero es una aleación de hierro que contiene generalmente menos del 1 % de carbono. Debido a sus propiedades versátiles y sus posibilidades de reciclaje, el acero es el material básico para el desarrollo sostenido en la sociedad industrial moderna. Proporciona una amplia gama de usos en casi todos los sectores industriales importantes, como la fabricación de aparatos y maquinaria, construcción de puentes y edificios, ingeniería energética y medioambiental, e industrias automotriz y de transporte.
El acero es y seguirá siendo el material de ingeniería y construcción más importante en la era moderna. La industria siderúrgica es un sector industrial muy dinámico. Se están dando pasos adicionales hacia el aumento de la eficiencia en el uso de recursos y energía, la reducción de emisiones y la provisión de entornos de trabajo seguros y saludables. Para lograr esto, la industria siderúrgica debe sobresalir en el entorno actual, que es un entorno de negocios altamente dinámico e interactivo. Las condiciones de mercado, nuevos requerimientos de productos, costos de materias primas, gestión de procesos, etc., afectan todos el rendimiento de la industria siderúrgica.
La industria siderúrgica es una fuerza impulsora importante de la economía y, por tanto, debe gestionarse eficientemente. Además, necesita inversiones pesadas y, por tanto, es esencial que opere económicamente para mantenerse sana. Sus productos son indispensables para otras industrias como la automotriz y la construcción. La calidad, fiabilidad y eficiencia económica en la producción de productos de acero solo pueden asegurarse mediante instalaciones de fabricación automatizadas.
Los procesos de la industria siderúrgica son altamente intensivos en energía y comprenden muchas operaciones unitarias complejas. El mineral de hierro y el carbón necesitan preprocesamiento antes de alimentar un reactor, y los metales líquidos de diferentes reactores deben manejarse cuidadosamente. Además, el acero líquido debe convertirse en forma sólida y luego laminarse en productos terminados. Cada una de estas operaciones tiene una participación en la calidad del acero producido y también necesita monitorización constante. Hay muchos sistemas disponibles para monitorizar y controlar cada operación unitaria. Los sistemas de control de procesos en la industria siderúrgica van desde el control manual hasta controles totalmente automatizados.
Tecnologías básicas y avanzadas
Los procesos en la industria siderúrgica necesitan estar equipados con dos tipos de tecnologías: (i) tecnologías básicas, y (ii) tecnologías avanzadas.
Las tecnologías básicas son aquellas fundamentales para los procesos de producción. Son generalmente tecnologías tradicionales desarrolladas basadas en principios científicos. Son aquellas tecnologías necesarias para la producción del producto a la productividad y nivel de eficiencia necesarios con bajo consumo específico de materiales de entrada. Las tecnologías básicas normalmente consisten en tecnologías químicas, mecánicas, metalúrgicas o de producción.
Las tecnologías avanzadas de fabricación de hoy usan las siguientes cinco herramientas tecnológicas que tienen el mayor potencial para influir en la calidad de los productos, además de influir en la mejora de la productividad y eficiencia del proceso.
- Automatización – Una nueva generación de sistemas de automatización se usa en el proceso de producción que vincula el proceso de fabricación con sistemas de control remoto frecuentemente a través de tecnología de la información. Estos nuevos sistemas de automatización están equipados con sensores de contacto o sin contacto remoto e interfaces estandarizadas, y en algunos casos eliminan totalmente la interferencia humana. Esto ayuda a eliminar las deficiencias de calidad en los productos introducidas por errores humanos. La automatización también permite la fabricación del producto con mejores precisiones y tolerancias estrechas de manera rentable.
- Ingeniería computacional integrada de materiales – Esta herramienta crea modelos computacionales para simular las propiedades de los productos. Al equipar los procesos de producción con estos modelos, no solo ayuda en la producción de productos que cumplen los requisitos de especificación, sino que también reduce las tasas de rechazo de producto. Esta herramienta ayuda a la estabilización del proceso muy rápidamente durante el inicio del proceso de fabricación. También reduce la carga de ensayos del producto tras su fabricación. Esto también ayuda al proceso a producir productos de manera mejor, más rápida y más barata.
- Fabricación digital – La digitalización de controles durante el proceso de fabricación ayuda a identificar y corregir automáticamente los defectos en los productos durante cada paso del proceso de producción. Esto, a su vez, mejora las tasas de aceptación del producto.
- Internet industrial y automatización flexible – Con la ayuda de tal automatización, el hardware de proceso puede vincularse para que los equipos y máquinas puedan comunicarse entre sí y ajustar automáticamente la calidad del producto basándose en datos generados por sensores.
- Proceso de fabricación aditiva – Es una herramienta muy avanzada que crea objetos tridimensionales basados en modelos digitales depositando sucesivamente capas finas de materiales. El uso de esta herramienta elimina totalmente la producción de productos que están fuera de tolerancias dimensionales.
La automatización, aunque es parte de las tecnologías avanzadas, a menudo los términos tecnologías avanzadas y automatización se usan indistintamente. En este artículo también ambos términos se usan indistintamente.
Las tecnologías avanzadas de fabricación ayudan a abordar varias necesidades de la industria siderúrgica. Estas nuevas tecnologías de proceso aumentan la productividad y la capacidad de respuesta a los clientes al hacer posible que las plantas siderúrgicas modifiquen y ajusten rápidamente y fácilmente los procesos de producción según los requerimientos de los clientes. Como resultado, las plantas siderúrgicas pueden generar una mayor diversidad de productos a partir de los procesos de producción. Estas tecnologías avanzadas combinan la eficiencia de la producción en masa con la fabricación personalizada con productos hechos específicamente para satisfacer las necesidades de los clientes. Esto es algo difícil y a menudo prohibitivamente costoso de hacer mientras se usan tecnologías convencionales durante los procesos de fabricación.
La aplicación de tecnologías avanzadas a las tecnologías básicas en los procesos de fabricación es una tendencia reciente. Las aplicaciones de tecnología avanzada de fabricación tienen un gran impacto en la calidad del producto. Los rápidos avances en tecnología de la información, sensores y nanomateriales están reduciendo dramáticamente no solo los costos de los procesos de fabricación de vanguardia, sino también mejorando su rendimiento enormemente con respecto a la calidad de los productos. Lentamente pero seguro, la digitalización ha comenzado a permear todos los aspectos de los procesos de producción, desde la ingeniería hasta la gestión de la cadena de suministro hasta la planta de producción, lo que hace que los sistemas de producción sean más inteligentes, altamente interconectados y más orientados a la calidad del producto. Esto está ayudando a la industria siderúrgica no solo a mejorar la productividad, sino también a volverse más receptiva a las cambiantes necesidades de los clientes.
La palabra "Automatización" deriva de las palabras griegas "Auto" (sí mismo) y "Matos" (mover). Por tanto, la automatización es el mecanismo para sistemas que "se mueven por sí mismos". Sin embargo, aparte de este sentido original de la palabra, los sistemas automatizados también logran un rendimiento significativamente superior al posible con sistemas manuales, en términos de potencia, precisión y velocidad de operación. Por tanto, la automatización normalmente se refiere al reemplazo total o parcial de una función realizada anteriormente por el operador humano.
Históricamente, la automatización ha demostrado ser una forma eficiente de lograr producción rentable en la manufactura, así como en la industria de procesos como la siderúrgica. En general, la automatización también ha liberado a los humanos de tareas pesadas, peligrosas, complejas, aburridas y que consumen mucho tiempo. La automatización también ha sido extensa no solo en el proceso de producción real de la industria siderúrgica, sino también en tareas de apoyo (p. ej., manipulación, transporte y almacenamiento de materiales, etc.). Además, la automatización puede proporcionar soluciones en situaciones altamente críticas en tiempo en las que no hay tiempo suficiente para que un operador humano responda y tome la acción apropiada o en otros tipos de situaciones donde el ser humano resulta insuficiente en uno o más aspectos.
La automatización se define como un conjunto de tecnologías que resulta en la operación de máquinas y sistemas sin intervención humana significativa y logra un rendimiento superior a la operación manual.
La automatización consiste en tecnologías electromecánicas (computadoras) aplicadas a los sistemas de proceso con el propósito de controlar los procesos de producción para aliviar o reemplazar a un operador humano. Esta definición es amplia en la intención de la automatización, pero enfocada en su forma: computadoras. Las computadoras constituyen la generación actual de sistemas de control y se confiará cada vez más en ellas en la próxima para realizar procesamiento automático de datos y proporcionar a los operadores información crucial para la toma de decisiones efectiva.
Los sistemas de automatización usan instrumentos de campo y sensores para la recolección de datos y su transmisión a la unidad de procesamiento, que tras analizar los datos envía señales a los equipos de control para controlar los parámetros del proceso de modo que estos se mantengan dentro de límites aceptables.
Los objetivos de la automatización incluyen el aumento de la fiabilidad y disponibilidad operativa de las líneas de producción. De hecho, la automatización se aplica a sistemas hombre-máquina (humano-computadora) para varios propósitos que incluyen: (i) rendimiento mejorado, (ii) seguridad operacional mejorada, y (iii) mayor economía de la fuerza de trabajo. El rendimiento del sistema puede mejorarse asignando a una computadora funciones que los humanos no pueden realizar debido a limitaciones inherentes en capacidades físicas y mentales. Por ejemplo, procesos dinámicos demasiado complejos para que los operadores humanos respondan manualmente, deben lograrse mediante el uso de automatización. El rendimiento del sistema también puede mejorarse asignando a una computadora funciones que los operadores humanos pueden lograr, pero para las que no son aptos o que causan alta carga de trabajo y niveles de estrés.
El papel del sistema de automatización en la industria siderúrgica incluye el funcionamiento suave, preciso y estable de los procesos de producción, empleado básicamente para producir productos de acero terminados a partir de materiales en bruto/semiacabados usando energía, mano de obra, equipos e infraestructura. Dado que la industria siderúrgica es esencialmente una "actividad económica sistemática", el objetivo fundamental de la industria es obtener beneficios, que pueden maximizarse produciendo productos de calidad en mayores volúmenes con menor costo y tiempo de producción, y por tanto el despliegue de sistemas de automatización en la industria siderúrgica se vuelve esencial.
Las ventajas de la automatización incluyen: (i) control del proceso de producción, (ii) mejora en el proceso de fabricación, especialmente haciendo el proceso más estable al asegurar facilidad de operación, (iii) mejora en la productividad, (iv) reducción en el ciclo de producción desde materias primas al producto, (v) reducción en el consumo específico de materiales y energía, (vi) mejora en la calidad del producto, (vii) reducción en el costo de producción, (viii) mejora en la salud de los equipos, (ix) gestión ambiental, y (x) seguridad de operadores y equipos. La seguridad operacional de sistemas tecnológicamente avanzados, muy comunes en la industria siderúrgica moderna, puede mejorarse mediante la automatización, que pretende eliminar errores humanos de los sistemas reemplazando operadores con máquinas virtualmente infalibles. La automatización resulta en mayor capacidad y productividad humana, y reducción de la carga de trabajo y fatiga del operador.
Las desventajas del uso de automatización en la industria siderúrgica incluyen: (i) baja satisfacción laboral del operador, (ii) fallo del operador para atender eventos críticos del sistema (vigilancia), (iii) sobreconfianza del operador en los sistemas automatizados (complacencia), (iv) baja pericia de los operadores en caso de emergencias que requieren toma de control manual (decaimiento de habilidades), y (v) pérdida de conciencia situacional del operador sobre el sistema. De hecho, la gerencia de algunas plantas siderúrgicas ve la automatización como reducción del rol del operador a un mero pulsador de botones, privándole de usar su conocimiento y experiencia en el control de los procesos. Este escollo del funcionamiento pasivo del operador bajo automatización causa en los operadores: (i) falta de vigilancia, (ii) complacencia, y (iii) pérdidas en términos de (habilidades manuales) y conciencia situacional.
A pesar de los avances tecnológicos para desarrollar procesos de producción automatizados que pueden realizar funciones más eficientemente, fiablemente o con mayor precisión o a menor costo que los operadores humanos en la industria siderúrgica, la automatización aún no ha reemplazado a los humanos en los procesos de producción. En términos sencillos, sin embargo, es fácil pensar en los sistemas automatizados como que no incluyen humanos. Sin embargo, la mayoría de estos sistemas "sin tripulación", como operaciones automáticas de ensamblaje de circuitos impresos, involucran operadores humanos en roles de supervisión o monitorización.
El control de supervisión que el humano como supervisor puede verse como una o más de las cinco funciones genéricas e interconectadas. Estas funciones son las siguientes.
- El primer rol del supervisor es planificar qué necesita hacerse durante algún período antes de que se encienda cualquier automatización.
- El segundo rol es enseñar (p. ej., instruir, ordenar, programar) al sistema automatizado con lo que necesita saber para realizar su función asignada para ese período.
- El tercer rol es encender la automatización y monitorizar la acción automática y detectar cualquier desviación o fallo.
- El cuarto rol del supervisor es intervenir en la acción automática si es necesario y decidir sobre los ajustes necesarios a la automatización.
- El quinto y último rol es evaluar el rendimiento y aprender de la experiencia observada.
Con la automatización, el rol que se asigna a un operador es el de monitor del sistema. Se le requiere escanear pantallas sin tomar ninguna acción para cambiar el estado del sistema a menos que sea necesario. El único propósito de esta monitorización es determinar si un sistema funciona normalmente o si se requiere intervención humana. La decisión de intervenir en el control de proceso está influenciada por: (i) la precisión con que un operador percibe los valores de las variables del sistema, (ii) la probabilidad de perder un evento crítico mientras se concentra en otra información, (iii) las recompensas y penalizaciones asociadas con eventos críticos, (iv) la estrategia formulada por un operador, (v) la correlación entre eventos, y (vi) el umbral por debajo del cual un operador no aborda un evento crítico. En caso de fallo del control de automatización, se vuelve necesario que el operador tome el control del proceso, para lo cual el operador debe tener las habilidades y el sistema debe prever esta toma de control.
Siempre hay situaciones en la industria siderúrgica cuando el operador como componente en el sistema de producción debe estar involucrado para poder manejar máquinas y equipos durante situaciones imprevistas. Consecuentemente, tanto sistemas automatizados avanzados como trabajadores humanos cualificados que trabajan juntos son necesarios para lograr una producción flexible y eficiente. La robustez y flexibilidad de los procesos de producción son, por tanto, los temas clave para la automatización. Sin embargo, dado que en la industria siderúrgica los procesos son muy complejos y también la personalización del producto ha aumentado esta complejidad, se ha vuelto un requisito que la industria siderúrgica adopte un nivel y alcance mayor de automatización.
La automatización siempre está asociada con el control, que es un conjunto de tecnologías que logra patrones deseados de variaciones de parámetros operacionales y secuencias para máquinas y sistemas proporcionando las señales de entrada necesarias. Hay algunas diferencias en los sentidos en que estos dos términos se interpretan generalmente en contextos técnicos. Estas se dan a continuación.
- Los sistemas de automatización pueden incluir sistemas de control, pero lo contrario no es cierto. Los sistemas de control pueden ser partes de los sistemas de automatización.
- La función principal de los sistemas de control es asegurar que las salidas sigan los puntos de consigna (set points). Sin embargo, los sistemas de automatización pueden tener mucha más funcionalidad, como calcular puntos de consigna para sistemas de control, monitorizar el rendimiento del sistema, arranque o parada de planta, programación de trabajos y equipos, etc.
Los sistemas de automatización son esenciales para las plantas siderúrgicas donde la mayoría de los procesos tienen secuencias complejas de muchas operaciones. Por tanto, hoy la automatización en la industria siderúrgica se ha vuelto indispensable, ya que juega un papel muy especial. Mientras que en las etapas iniciales se usaba solo para control de proceso, hoy proporciona información adicional sobre el estado de la planta que ayuda a planificar y preparar precisamente el mantenimiento y reparación de la planta y equipos. Hoy la automatización realiza funciones de diagnóstico que se usan para mantenimiento basado en condición. Ayuda a aumentar la fiabilidad de los equipos y su disponibilidad para la producción.
La automatización de plantas siderúrgicas necesita varias características que incluyen: (i) la rigurosidad de los requerimientos de precisión de control, (ii) la fiabilidad para soportar operación continua de 24 horas en una planta donde las operaciones nunca se detienen, (iii) procesamiento masivo de información debido a la gran escala de la operación, (iv) la rigurosidad del requerimiento de alta capacidad de respuesta, y (v) la dificultad de operaciones estables y "construcción interna" (building-in), debido a la complejidad de los procesos de fabricación.
La capacidad de un operador humano para controlar un sistema automatizado puede verse directamente impactada por el nivel de planificación de tareas e interacción de rendimiento mantenido con el controlador computarizado. Por otro lado, la capacidad del operador para responder y tomar decisiones basadas en información del sistema normalmente se ve influenciada por diversos niveles de automatización. Bajo estas situaciones, el nivel de automatización en la industria siderúrgica puede ser: (i) manual, que es control humano sin asistencia de computadora, (ii) apoyo a la decisión, donde el operador controla con entrada en forma de recomendaciones de la computadora, (iii) consensual, donde la computadora controla las acciones pero se requiere consentimiento del operador para realizar acciones, (iv) monitorizado, en cuyo caso el control de la computadora se implementa automáticamente a menos que el humano vete, y (v) automatización total, donde hay control completo de la computadora sin interacción del operador.
Los sistemas de automatización pueden categorizarse basándose en la flexibilidad y nivel de integración en operaciones de procesos de fabricación. Los diversos sistemas de automatización usados en la industria siderúrgica pueden clasificarse como sigue.
- Automatización fija – Normalmente es equipo de propósito especial, diseñado a medida, para automatizar una secuencia fija de operaciones. Se usa en producción de alto volumen con equipo dedicado, que tiene un conjunto fijo de operaciones y está diseñado para ser eficiente para este conjunto. Los sistemas de flujo continuo y producción en masa discreta usan esta automatización. La automatización fija se asocia generalmente con altas tasas de producción y diseño inflexible del producto de acero.
- Automatización programable – Este sistema de automatización se usa para una secuencia de operaciones y configuración de máquinas cambiables usando controles electrónicos. Sin embargo, puede necesitarse un esfuerzo de programación no trivial para reprogramar la máquina o secuencia de operaciones. La inversión en equipos programables es menor, ya que el proceso de producción no cambia frecuentemente. El sistema consiste en equipos diseñados para acomodar una clase específica de cambios de producto. Este tipo de automatización se usa típicamente en procesos por lotes donde la variedad de trabajos es baja y el volumen de producto es medio a alto, y a veces en producción en masa también.
- Automatización flexible – Este tipo de automatización tiene flexibilidad y se usa para fabricar una variedad de productos. En este sistema de automatización, los operadores dan comandos de alto nivel en forma de códigos introducidos en la computadora identificando el producto y su ubicación en la secuencia y los cambios de nivel inferior se hacen automáticamente. Cada máquina de producción recibe ajustes/instrucciones de la computadora. Las máquinas cargan/descargan automáticamente las herramientas requeridas y llevan a cabo sus instrucciones de procesamiento. Tras el procesamiento, los productos se transfieren automáticamente a la siguiente máquina. Se usa típicamente en talleres y procesos por lotes donde las variedades de producto son altas y los volúmenes de trabajo son medios a bajos. Sin embargo, este tipo de automatización se asocia con tasas de producción más bajas y productos que necesitan cambios frecuentes debido a su dependencia de la demanda.
- Sistema de automatización integrada – Denota la automatización completa de un taller de una planta siderúrgica, con todos los procesos funcionando bajo control de computadora y bajo coordinación a través de procesamiento de información digital. Incluye tecnologías como diseño y fabricación asistidos por computadora, planificación de procesos asistida por computadora, herramientas de máquina de control numérico computarizado, sistemas de mecanizado flexibles, sistemas automatizados de almacenamiento y recuperación, sistemas automatizados de manipulación de materiales como robots y grúas y transportadores automatizados, programación y control de producción computarizados. También puede integrar un sistema de negocio a través de una base de datos común. En otras palabras, simboliza la integración total de operaciones de proceso y gestión usando tecnologías de información y comunicación.
La automatización de plantas siderúrgicas hace uso extensivo de "Tecnología de la Información" (TI). La Fig. 1 muestra algunas de las principales áreas de TI usadas en el contexto de la automatización de plantas siderúrgicas.
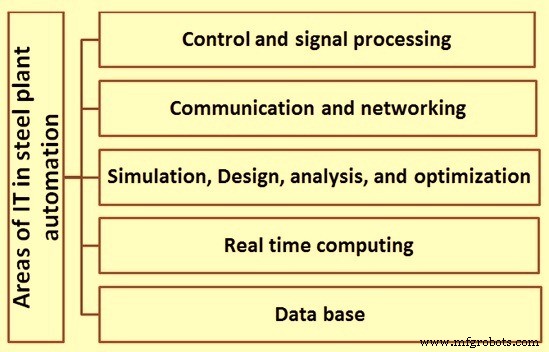
Fig. 1 Áreas de TI en operación de planta siderúrgica
Sin embargo, la automatización de plantas siderúrgicas es distinta de la TI en los siguientes sentidos:
- La automatización de plantas siderúrgicas también involucra una cantidad significativa de tecnologías de hardware, relacionadas con instrumentación y sensado, actuación y accionamientos, electrónica para acondicionamiento de señales, comunicación y visualización, sistemas computacionales embebidos y autónomos, etc.
- Dado que los sistemas de automatización de plantas siderúrgicas se vuelven más sofisticados día a día en términos del conocimiento y algoritmos que usan, abarcan áreas mayores de operación comprendiendo varias unidades o la totalidad de la planta siderúrgica, e integran la producción con otras áreas del funcionamiento de la planta siderúrgica, como gestión de materiales, gestión de relaciones con clientes, gestión financiera, gestión de calidad de producto, gestión de control de costos, y gestión de ventas, etc., el uso de TI ha aumentado dramáticamente en la automatización de plantas siderúrgicas.
Cuando se compara con industrias intensivas en mano de obra, la industria siderúrgica puede verse muy intensiva en capital, por lo que el papel y aplicaciones de la automatización son a menudo diferentes. En lugar de líneas de producción totalmente automatizadas, la automatización se usa ampliamente para mejorar la controlabilidad de procesos, calidad de productos y tareas auxiliares automatizadas como la manipulación de materiales. Las características distintivas del sistema de automatización de plantas siderúrgicas incluyen las siguientes.
- El sistema de automatización siderúrgica es generalmente reactivo en el sentido de que recibe estímulos de su entorno en el que está funcionando y, a su vez, produce respuestas que estimulan su entorno. Naturalmente, un componente crucial del sistema de automatización de la planta siderúrgica es su interfaz con el entorno.
- El sistema de automatización de la planta siderúrgica tiene que ser en tiempo real. Por eso se entiende que el cómputo no solo tiene que ser correcto, sino que también debe producirse a tiempo. Un resultado preciso, que no es oportuno, puede ser menos preferible que un resultado menos preciso producido a tiempo. Por tanto, el sistema de automatización debe diseñarse con consideraciones explícitas de cumplir plazos de tiempo de cómputo.
- El sistema de automatización de la planta siderúrgica debe ser crítico para la misión, en el sentido de que el mal funcionamiento de cualquier componente del sistema de automatización puede acarrear consecuencias catastróficas en términos de pérdida de equipos e incluso pérdida humana. Por tanto, se requiere ejercer un cuidado extraordinario durante su diseño para hacerlo impecable. A pesar de eso, a menudo se despliegan mecanismos elaborados para asegurar que cualquier circunstancia imprevista también pueda manejarse de manera predecible. La tolerancia a fallos ante emergencias debidas a fallos de hardware y software se incorpora frecuentemente en el sistema de automatización.
Niveles de automatización
Hay cinco niveles de automatización que se emplean comúnmente en la industria siderúrgica. Estos niveles se dan a continuación.
- Nivel 0 – En este nivel, prácticamente no hay automatización y todo control de equipos y procesos consiste en control manual.
- Nivel 1 – La automatización de nivel I se restringe a los procesos de producción. Incluye control de equipos y procesos de producción. Incluye controlador digital dedicado (DDC). No incluye redes. La automatización de nivel 1 utiliza cada vez más instrumentos de campo modernos, E/S remotas, buses de campo e interfaces gráficas. En los diferentes talleres de la planta siderúrgica, los variadores de CA modernos proporcionan nuevas herramientas para control avanzado de velocidad y par. También el uso de servohidráulica ha proporcionado nuevas posibilidades mejoradas para controlar la producción de acero en una amplia gama, desde máquinas de colada continua hasta manipuladores pequeños. Generalmente, los sistemas de control de nivel 1 hoy son capaces de manejar sistemas MIMO (múltiples entradas y múltiples salidas) y sistemas en cascada cada vez más complejos con precisión mejorada.
- Nivel 2 – Este nivel de automatización incluye control de supervisión. El control de supervisión combina las funciones de programación de producción y gestión de información con las funciones de control de proceso para formar un sistema de control jerárquico. También incluye modelos de proceso, manipulación automática de materiales, ajuste de herramientas, empaquetado y otros sistemas auxiliares. Utiliza modelos de proceso físicos para suplementar el control de nivel 1 dando valores de consigna calculados al control de proceso de nivel 1. La monitorización y diagnóstico de proceso juegan también un papel importante en los sistemas de nivel 2. En sistemas grandes, puede necesitarse una computadora separada para manejar cada nivel, pero en sistemas pequeños, dos o más niveles operativos podrían colapsarse en un nivel de computadora. Los controladores digitales dedicados en el nivel 1 no requieren intervención humana ya que sus tareas funcionales están completamente fijadas por el diseño del sistema y no se interactúan con ellos, en línea, por los operadores. Todos los demás niveles tienen interfaces humanas como se indica. Los sistemas de automatización de nivel 2 ofrecen dos capacidades principales: (i) control optimizado y ajustado de cada unidad operativa de la planta basado en los niveles de producción y restricciones establecidos por el sistema de planificación y control de producción (PCP) de nivel 3, proporcionando puntos de consigna operativos óptimos a los procesos de fabricación, con este control reaccionando directamente a cualquier emergencia que ocurra en su propia unidad, y (ii) fiabilidad y disponibilidad general mejoradas del sistema de control total a través de detección de fallos, tolerancia a fallos, redundancia y otras técnicas aplicables incorporadas en la especificación y operación del sistema.
- Nivel 3 – El sistema de automatización de nivel 3 contiene funciones de monitorización de programación y estado de entrega. Incluye funciones de planificación y control de producción. Ambas funciones de planificación y control de producción están incluidas en este nivel. También incluye planificación de mantenimiento y análisis de datos. Este sistema es un sistema de automatización totalmente integrado. Con este nivel de automatización, el encargado de operación remota puede ver todos los datos. La planificación de recursos empresariales (ERP) es una tecnología de software popular relacionada con la automatización de nivel 3.
- Nivel 4 – Es igual que los controles de nivel 3, pero bajo este nivel el control por satélite desde una zona remota es posible. El nivel 4 conecta pedidos de clientes y materiales y hace asignación de capacidad a producción. Este complejo sistema ERP se usa para gestionar el seguimiento y documentación completos de la cadena de suministro de pedidos.
La Fig. 2 muestra la jerarquía funcional de un sistema de control en los diferentes niveles de automatización.
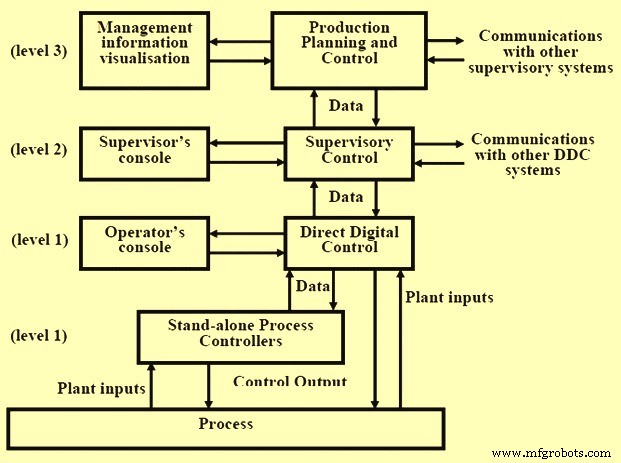
Fig. 2 Jerarquía funcional de un sistema de control en los diferentes niveles de automatización
Sistema de control distribuido
El sistema de control distribuido (SCD) es la plataforma tecnológica que realiza las automatizaciones de nivel 1 y nivel 2. El nivel 1 y nivel 2 de control pueden lograrse normalmente a través de controladores lógicos programables (PLC), sistemas basados en microprocesador, así como controladores programables (PC) / estaciones de trabajo, según se requiera. En SCD, cada uno de los sistemas de automatización del taller se subdivide de acuerdo con los requerimientos funcionales y cubre las funciones de control de lazo abierto y lazo cerrado de las diferentes secciones del taller de producción.
El sistema de control distribuido ha evolucionado rápidamente desde mediados de la década de 1980, desde ser esencialmente reemplazo de tableros de panel en su inicio, hasta convertirse en redes integrales de información, cómputo y control de planta, totalmente integradas en la corriente principal de las operaciones de planta. Este progreso ha sido impulsado en parte por la revolución tecnológica en microprocesadores y tecnología de software, así como por la necesidad económica.
Los SCD basados en microprocesador debutaron a mediados de la década de 1970. Inicialmente fueron concebidos como reemplazos funcionales para instrumentación de tablero de panel electrónico y se empaquetaron en consecuencia. Los sistemas iniciales utilizaban visualizadores de tablero de panel discretos, similares a sus contrapartes de instrumentación electrónica. Estos sistemas evolucionaron rápidamente, añadiendo estaciones de trabajo basadas en video y controladores compartidos capaces de expresar estrategias complejas de control regulatorio y secuencial orientadas a operaciones unitarias, conteniendo decenas de elementos funcionales, como PID (proporcional-integral-derivativo), retardos/adelantos/totalizadores, elementos de tiempo muerto, temporizadores transcurridos, circuitos lógicos y calculadoras de propósito general.
A principios de la década de 1980, la industria de computadoras personales maduró, marcada con el sistema operativo de disco (DOS) de IBM PC como estándar. Esto dio origen a la industria del software que entregó paquetes de software económicos, de alta calidad y con muchas características. Con esto, se volvió posible desarrollar un paquete SCADA (adquisición de datos, control, alarma y escaneo) relativamente económico para una plataforma de computadora personal e integrarlo con estos paquetes de software de propósito general "shrink wrap", como hojas de cálculo, publicación electrónica o gestión de bases de datos, y se podía tener una alternativa muy rentable a SCD. Debido a las limitaciones de rendimiento y adecuación general de estas ofertas de PC, este enfoque tenía atractivo principalmente en aplicaciones no críticas sensibles al costo y donde existía un bajo riesgo de seguridad o peligro. Sin embargo, este concepto creó una expectativa y visión del futuro: arquitecturas abiertas.
El SCD se desarrolló más y ahora incluye herramientas para abordar aplicaciones de control de proceso en tiempo real incorporando los paquetes "shrink-wrap" de bajo costo en sus sistemas. Dichos paquetes incluyen: (i) gestión de bases de datos relacionales, (ii) paquetes de hojas de cálculo, (iii) capacidades de control estadístico de proceso, (iv) sistemas expertos, (v) simulación de proceso basada en computadora, (vi) diseño y dibujo asistidos por computadora, (vii) gestión de visualización orientada a objetos, (viii) gestión de visualización orientada a Windows, e (ix) intercambio de información con otros sistemas de planta.
Durante finales de la década de 1980 y principios de 1990, la industria informática continuó su transformación. La conexión en red de sistemas en un todo cohesivo prometía (de nuevo) revolucionar la industria siderúrgica, que apenas había absorbido el impacto de la revolución de la PC. Los estándares de software y comunicaciones comenzaron a afianzarse, haciendo la interoperabilidad entre plataformas informáticas dispares y software de aplicación una realidad a corto plazo. La organización siderúrgica, incluida la planta de fábrica, podía moldearse en un todo cohesivo haciendo que los diversos sistemas departamentales trabajaran cooperativamente a un costo de integración aceptable. Estas añadieron nuevas características tecnológicas a SCD, incluyendo: (i) estándares de sistemas operativos abiertos, como UNIX o POSIX, etc., (ii) modelo de comunicaciones de interconexión de sistemas abiertos (OSI), (iii) modelo de cómputo cooperativo cliente-servidor, (iv) protocolos X-window para comunicaciones de estaciones de trabajo, (v) sistemas de gestión de bases de datos relacionales distribuidos, (vi) acceso SQL (Structured Query Language) a bases de datos relacionales distribuidas, (vii) programación orientada a objetos y lenguajes independientes de plataforma, y (viii) ingeniería de software asistida por computadora.
Estas caracterizan la tecnología SCD moderna. Los SCD de hoy son plataformas de cómputo distribuido con rendimiento suficiente para soportar aplicaciones de proceso en tiempo real a gran escala. Estructuralmente, los SCD tradicionalmente se organizan en cinco subsistemas principales: (i) estaciones de trabajo de operaciones que actúan como IMM (interfaz máquina-hombre) y proporcionan capacidad de visualización, (ii) subsistemas de controladores que realizan control digital directo, (iii) subsistemas de recolección de datos, (iv) subsistemas de cómputo de proceso para optimización y supervisión de proceso, y (v) redes de comunicación. Los estándares de comunicación de sistemas abiertos están permitiendo a los SCD recibir información de un conjunto de plataformas de cómputo compatibles similares, incluyendo negocio, información de laboratorio, mantenimiento, y otros sistemas de planta, así como proporcionar información en apoyo de aplicaciones, como se indica a continuación.
- Sistemas automatizados de almacenamiento y líneas de empaquetado para que un pedido completo pueda coordinarse desde la recepción de materias primas hasta el envío del producto final.
- Sistemas de gestión de información de laboratorio (LIMS), que realizan análisis en proceso así como inspecciones de aseguramiento de calidad.
- Programación automatizada de producción para una planta accediendo al sistema de negocio y vinculándose a sistemas de planificación de recursos de fabricación y paquetes de programación de capacidad finita.
La aplicación de sistemas SCD puede encontrarse en algunas áreas de operaciones en grandes plantas siderúrgicas integradas.
Proceso de manufactura
- Automatización avanzada y modelado en la colada continua de acero
- Tratamiento Térmico del Acero: Temple, Revenido, Recocido y Más para Cuchillos Duraderos
- Sistemas I/O de automatización de proceso: tendencias de mercado, descentralización y conectividad de campo basada en Ethernet
- ¿Puede la automatización de procesos impulsar tu crecimiento en Instagram?
- Mecanizado de 5 ejes: 10 elementos clave de automatización para precisión
- El papel transformador de la automatización en la manufactura moderna
- Transforma tu Negocio con Automatización de Manufactura Inteligente
- Automatización Industrial 4.0: Revolucionando la eficiencia productiva
- Cómo el Molibdeno Fortalece el Acero: Aplicaciones Clave en la Industria
- El papel crítico del niobio en la producción moderna de acero
- Por qué el níquel es crucial para el rendimiento del acero inoxidable