



Optimización del Diseño de Pasos de Laminación para Perfilado Preciso de Acero
Los productos largos se laminan normalmente en varias pasadas, cuyo número está determinado por la relación entre el material de entrada inicial (palanquilla cuadrada o redonda o billete) y la sección transversal final del producto terminado. El área de sección transversal se reduce en cada pasada y la forma y tamaño del material laminado se acercan gradualmente al perfil deseado.
La laminación se realiza entre rodillos acanalados. Dos ranuras opuestas en los rodillos colaboradores forman un paso, que corresponde a la forma de sección transversal de la pieza de trabajo esperada después de la pasada. Después de cada pasada, la sección transversal disminuye y su forma se vuelve más cercana a la del producto final. El desarrollo de formas de pasadas subsiguientes y su ubicación adecuada en los rodillos se llama diseño de pasos de laminación.
Importancia del Diseño de Pasos
El diseño de pasos es una parte esencial del proceso de laminación de productos largos, ya que estos se laminan entre rodillos conformados en laminadores de productos largos. El diseño generalmente significa el corte de ranuras en el cuerpo del rodillo a través de las cuales el acero a laminar pasa secuencialmente para obtener el contorno y tamaño deseados.
El objetivo principal es asegurar la producción de un producto de perfil correcto dentro de los límites de tolerancia, libre de defectos, con buena calidad superficial y propiedades mecánicas requeridas. Además, se debe lograr condición económica: máxima productividad al menor costo, utilización óptima de energía, condiciones de trabajo fáciles para el equipo de laminación y mínimo desgaste de rodillos.
El diseño de pasos es un conjunto de métodos para determinar dimensiones, forma, número y tipo de disposición de pasos del laminador. También incluye el cálculo de fuerzas de laminación y su distribución en los pasos. Se hacen varias pasadas para cada sección; una palanquilla cuadrada o redonda adquiere una forma especificada en cada pasada sucesiva. Los pasos se diseñan para evitar tensiones excesivas en el acero laminado, ya que pueden llevar a formación de grietas y otros defectos.
El diseño se basa en: características de la entrada inicial (peso de palanquilla/billete, calidad de acero, temperatura antes y durante la laminación), características del producto terminado (dimensiones, tolerancias, especificaciones de propiedades mecánicas y acabado superficial), y características del laminador (número de jaulas, diámetro de rodillos, resistencia de rodillos, velocidad, potencia del motor, equipos disponibles). Otros factores importantes: carga de laminación, reducción, deformación y tasa de transferencia de calor, que afectan la condición de flujo plástico. La forma de una sección en una pasada debe asegurar flujo libre del acero en el hueco/ranura. La selección de ángulo de conicidad/ranura apropiado es necesaria para evitar atasco del material.
Tradicionalmente, el diseño se tomaba más como arte que ciencia. En 1969, Wusatowski publicó una obra importante sistematizando los principios. Desde entonces, la complejidad ha aumentado. Los laminadores modernos se construyen como continuos o semi-continuos. Además, se han desarrollado muchas nuevas calidades de acero, requiriendo nuevas estrategias como laminación controlada y enfriamiento controlado (procesamiento termomecánico). Hoy, esto es práctica común, mejorando calidad al optimizar la microestructura obtenida por procesos impulsados por deformación y temperatura, como recristalización y crecimiento de grano. Por tanto, el diseño se vuelve más complicado al optimizar la microestructura final y los diseñadores necesitan aplicar modelos sofisticados de material y proceso. Afortunadamente, en la última década, las simulaciones asistidas por computadora se han vuelto factibles, reduciendo gradualmente el costoso enfoque de prueba y error.
Ranuras de los Rodillos
Hay diferentes tipos de ranuras para laminación de secciones. Ranuras comunes: rectangulares (box), diagonales (cuadrados y rombos/diamantes), redondas o falsas redondas, y ovaladas. Las ranuras pueden ser simétricas, asimétricas y de hendidura (slit). Parámetros importantes: altura (profundidad), ángulo de ranura, radio de alivio, radio de fondo, anchos en collar, superior, medio inferior y deflexión medio inferior. Usualmente se usa una combinación de ranuras. Dibujos típicos de algunas ranuras de paso simétricas, asimétricas y de hendidura se muestran en Fig. 1.
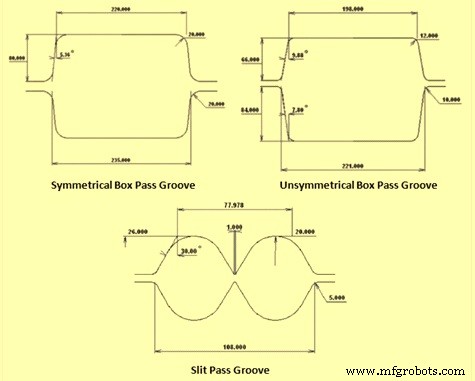
Fig. 1 Dibujos típicos de algunas ranuras de paso
Reglas Prácticas (Thumb Rules)
Algunas reglas prácticas usadas en diseño de pasos para ángulo de ranura, radio de alivio, radio de fondo y ajuste se dan en Tabla 1.
| Tipo de paso | Ángulo de ranura | Ángulo de fondo | Radio de alivio | Radio de fondo |
|---|---|---|---|---|
| Paso Box | 8-10° | — | 10 mm | — |
| Paso Diamante | > 90° | — | 18 mm | — |
| Paso Cuadrado | 45° | ~90° | 5 mm | — |
| Paso Oval | 60° | — | 5 mm | — |
| Paso Redondo Intermedio | 60° | 30° | — | — |
| Para redondos | — | — | 0.2 x radio fondo | 0.5 x diámetro |
| Para redondos en paso final | — | — | 1.5 | — |
(1) Ajustes de oval a redondo deben ser 0.3 a 0.7.
(2) Para ovales, relación ancho/alto debe ser menor que 3.0.
Requisitos Básicos para un Diseño Correcto
- El número y disposición de pasos en una jaula debe asegurar la explotación uniforme posible de todos los pasos. Mayor número resulta en menor producción; menor número causa desgaste excesivo. Si no es óptimo, hay peligro de defectos o fractura de rodillos.
- Debe haber reducción uniforme en últimas pasadas y diferente en pasadas formativas iniciales, donde la sección es grande y el acero está caliente.
- La reducción debe distribuirse para asegurar desgaste uniforme del paso y evitar sobrecarga de accionamientos y rodillos.
Características de un Buen Diseño
- Perfil con superficie lisa y dimensiones correctas dentro de límites de la norma.
- Mínimo consumo específico de energía, potencia y rodillo.
- Deformación al material de forma y en etapas para tener tensiones internas mínimas en producto terminado.
- Cultura de trabajo simple y conveniente en jaula, minimizando operación manual e introduciendo automatización.
- Optimizar número de pasadas para reducir tiempo total de ciclo, con mínimo tiempo para cambio y ajuste de rodillos.
Cálculos en el Proceso de Diseño
- Determinación de dimensiones del producto terminado. Calculadas como función de geometría, material, temperatura y tensión. Usando fórmula de esparcimiento (spread), usualmente fórmula de Wusatowski aplicada al método de Lendl.
- Cálculo de factor de contracción del acero. Dimensión en frío = dimensión en caliente / factor de expansión basado en temperatura real y tensión de fluencia real.
- La laminación en caliente es proceso de compresión. La fuerza de laminación (fuerza impuesta a los rodillos por el metal durante laminación en caliente) es tema importante. Fuerza de separación y par influyen en todo el proceso. Cálculo necesario para asegurar que el laminador no se sobrecargue y haya potencia suficiente.
- Cálculo de elongación media y número de pasadas requeridas.
- Cálculos de potencia de laminación y cargas en equipos mecánicos. Basados en fórmula de Sims desde palanquilla/billete a dimensión final como función de geometría, calidad, temperatura y tensión. Cálculo de temperatura como función de potencia, dimensión y coeficiente de transferencia de calor.
- Determinación de progresión de pasadas y árbol genealógico (family tree).
- Dibujo de formas detalladas de pasadas.
Para control de tensión inter-jaulas, es importante establecer relaciones precisas de control de velocidad y revolución del motor entre jaulas/motores en laminador continuo. Cálculo de velocidad y revolución se hace desde velocidad de salida de acabado upstream de la palanquilla/billete según principio de flujo de masa constante. El cálculo es función de velocidad de acabado, área de barra, diámetro de rodillo, tensión y deslizamiento hacia adelante.
El diseño no solo busca mejorar tamaño, forma y propiedades mecánicas, sino también optimizar el proceso mismo. Aunque usualmente se basa en conocimiento empírico de expertos, la mayoría de fórmulas empíricas solo dan buenos resultados en rango limitado. La laminación de secciones siempre ha representado el proceso más complicado para optimización.
Aún es difícil decidir la solución óptima para un problema dado. Parte del problema es que no hay reglas predeterminadas específicas, así que cuando ocurre un problema es difícil conocer la causa exacta. También se complica cuando hay objetivos jerárquicos compitiendo.
El viejo arte del diseño de pasos se está convirtiendo en tecnología moderna basada en progreso científico. La tarea hoy requiere herramientas y metodologías modernas. Con el rápido desarrollo de hardware y software, se han desarrollado metodologías:
- Método de elementos finitos (MEF/FEM) para diseño de pasos en laminación de secciones.
- Configuración de forma jerárquica usada exitosamente para clasificar y resaltar problemas de diseño. Se ha demostrado que un sistema de clasificación jerárquica puede realizarse usando un sistema de menú en cascada.
- Método de diseño de pasos en caliente basado en matrices. Se ha visto que el diseño está dominado por cálculo de varios parámetros (fuerza, par, esparcimiento, elongación, reducción, etc.) que involucran proceso de cálculo complicado. Todas las fórmulas y métodos se integran en el sistema de diseño basado en matrices.
El complicado proceso de diseño de laminación en caliente de productos largos se ha integrado en el sistema de diseño basado en matrices. Como los métodos e información disponibles (empíricos, experimentales, teóricos y MEF) pueden encontrarse en la matriz, el enfoque tiene potencial para producir productos de mayor calidad usando diseño optimizado comparado con métodos ad-hoc existentes. Por tanto, el sistema basado en matrices se está volviendo más popular.
Proceso de manufactura
- Prevención de Alabeo en Piezas de Inyección: Estrategias de Diseño
- Diseño de Producto de Consumo: Guía Práctica para el Éxito
- Diseño para Fabricabilidad (DFM): Guía Práctica para Ingenieros y Diseñadores
- Dominando el diseño de productos: estrategias probadas para superar desafíos comunes
- El Papel Crítico del Diseño para Fabricación (DFM) en el Éxito del Hardware
- Diseño de contactos de interruptor fiables: materiales, tipos y estrategias de protección
- Diseño de sistemas de control a prueba de fallos para seguridad y fiabilidad
- Entendiendo el Diseño Arquitectónico: Principios, Prácticas e Impacto
- Cómo pasar arrays 1D y 2D a funciones en C – Guía práctica
- Dominar Verilog: Tutorial completo para diseño de circuitos digitales
- Dominando la sentencia pass en Python: Guía práctica