



Prevención de Alabeo en Piezas de Inyección: Estrategias de Diseño
En esta cuarta entrega de nuestra serie sobre piezas de inyección, nos centramos en un defecto común pero a menudo pasado por alto: el alabeo (warpage). El alabeo surge del enfriamiento diferencial en una pieza recién moldeada, típicamente causado por espesor de pared desigual, características internas o relaciones de aspecto complejas. Aunque el análisis de flujo de molde 3D puede predecir muchos de estos problemas, factores reales como el flujo de material durante el enfriamiento y el alivio de tensiones post‑moldeo pueden amplificar las distorsiones predichas, haciendo del alabeo una preocupación crítica tanto para rendimiento como para estética.
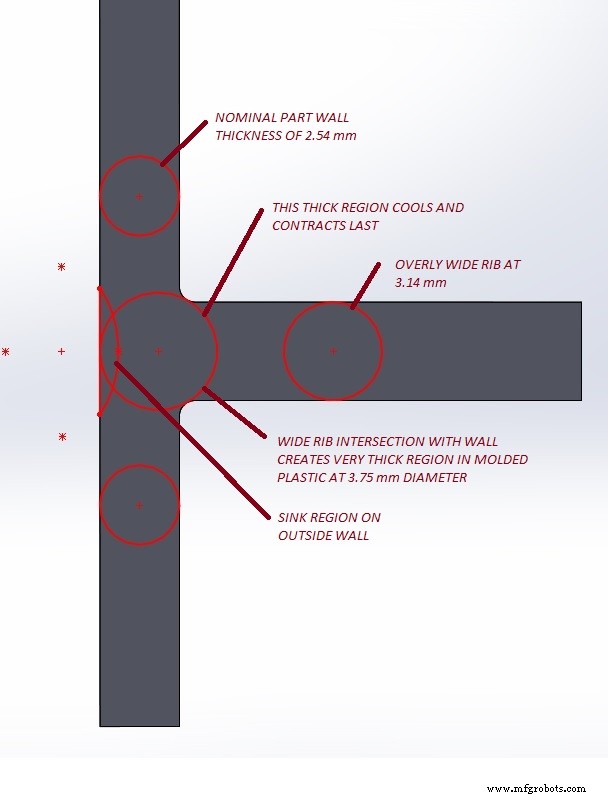
Incluso una cantidad modesta de alabeo predicho puede evolucionar en una curvatura pronunciada durante el ciclo de enfriamiento de la pieza. Esto es especialmente problemático para productos que deben cumplir criterios estéticos o de ajuste estrictos —como carcasas pintadas de alto brillo donde incluso un hundimiento menor produce reflejos ojo de pez. En etapas de prototipo, donde se usan maquetas mecanizadas o impresas, el alabeo puede no ser evidente hasta que se realiza la inyección real.
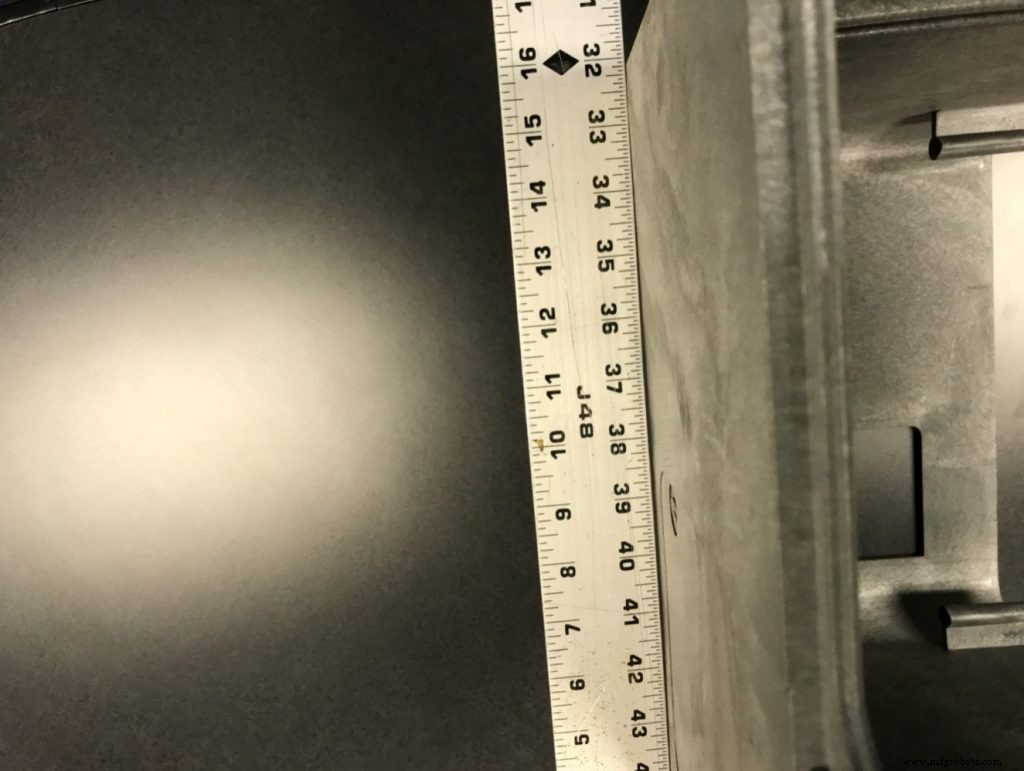
Para mitigar el alabeo, comienza con espesor de pared consistente y transiciones suaves. Mantén estrechamiento gradual de nervios y bosses, y considera aumentar radios de esquina en el exterior para mantener el espesor de filete interior uniforme. Si se requiere una apariencia exterior nítida, introduce núcleos internos en esquinas para adelgazar localmente el material mientras se preserva un espesor de pared constante alrededor del filete.
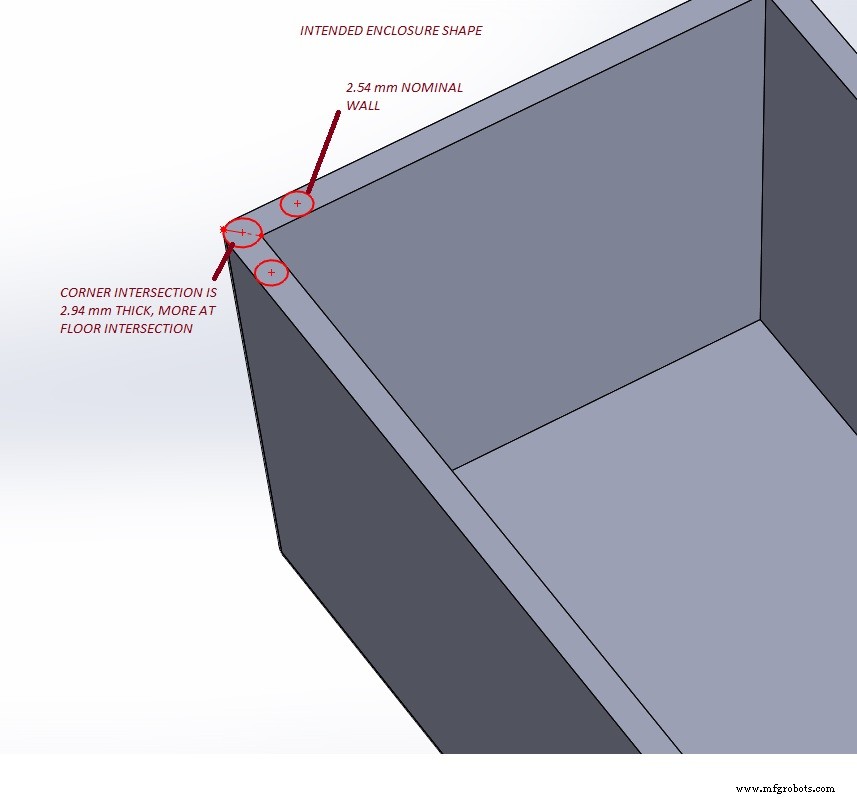
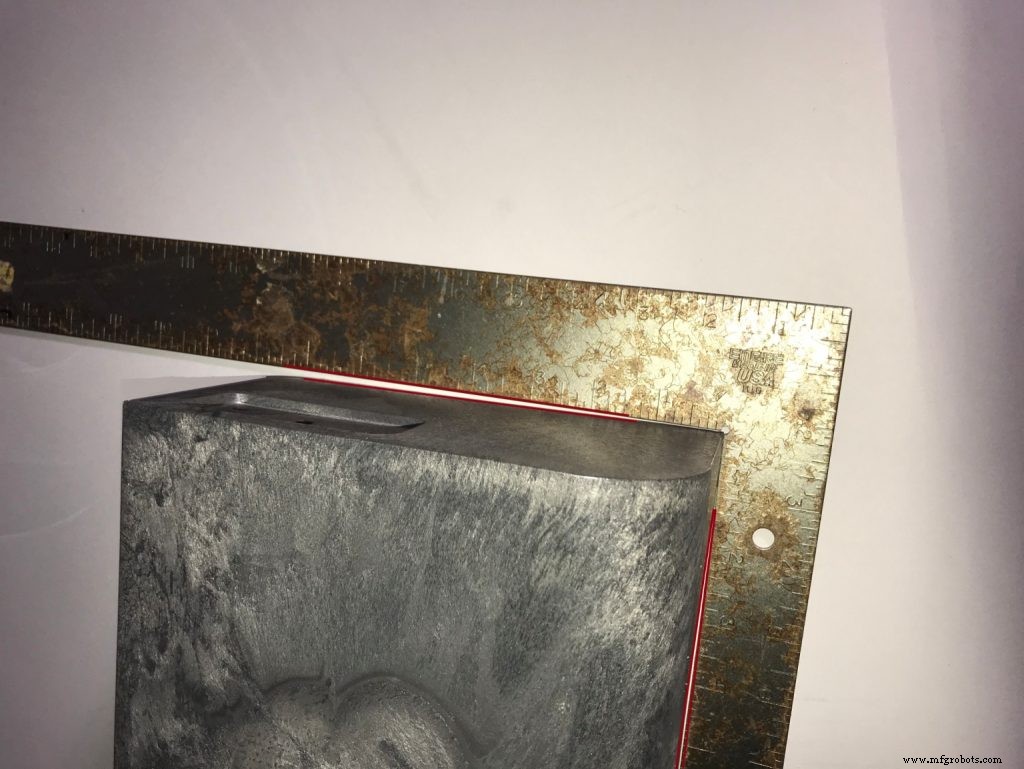
Las superficies planas grandes presentan sus propios retos. Una sola hundimiento o hundimiento se vuelve muy visible bajo un acabado brillante, como se demostró en la línea de equipos de laboratorio Protein Simple, donde la pieza de puerta inicial se alabeó fuera de escuadra. Colaborando estrechamente con la casa de moldes y empleando fixtures post‑moldeo personalizados, el equipo logró planicidad casi perfecta sin acabado manual adicional. El resultado fue un premio de diseño y un aumento de ventas seis veces mayor en el primer mes.
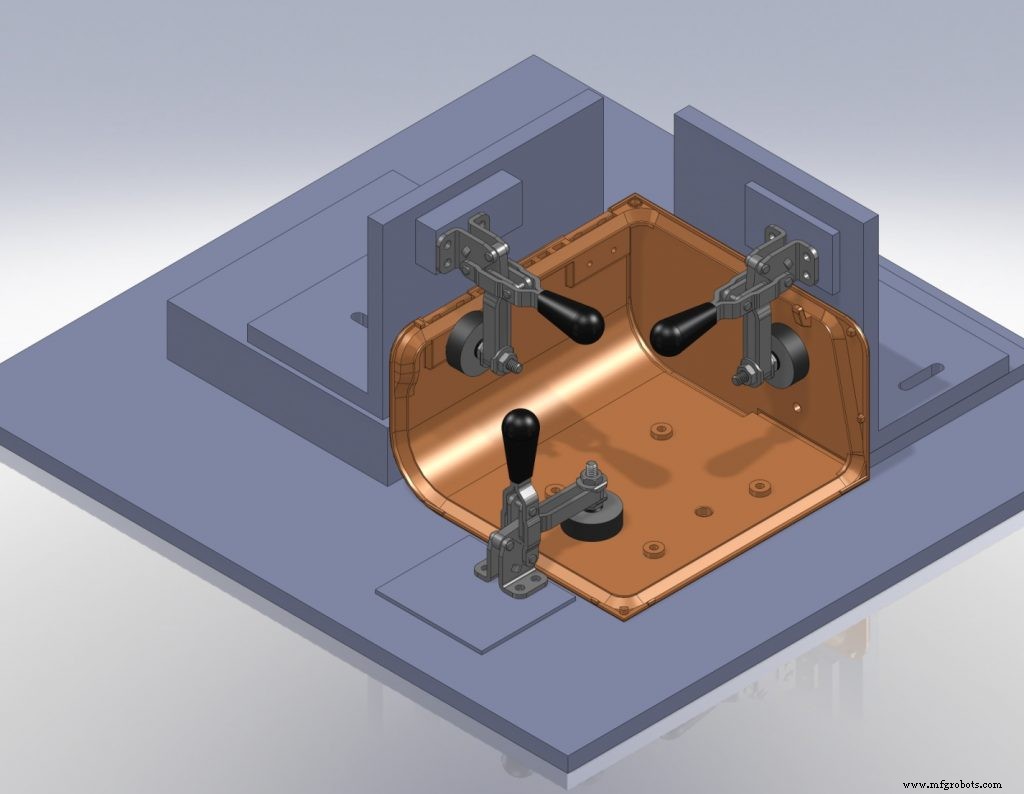
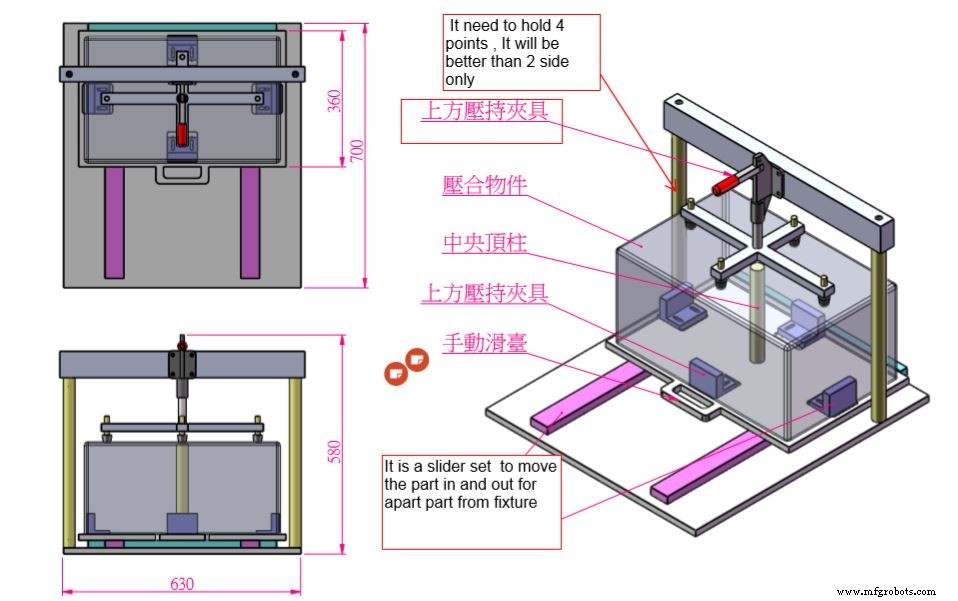
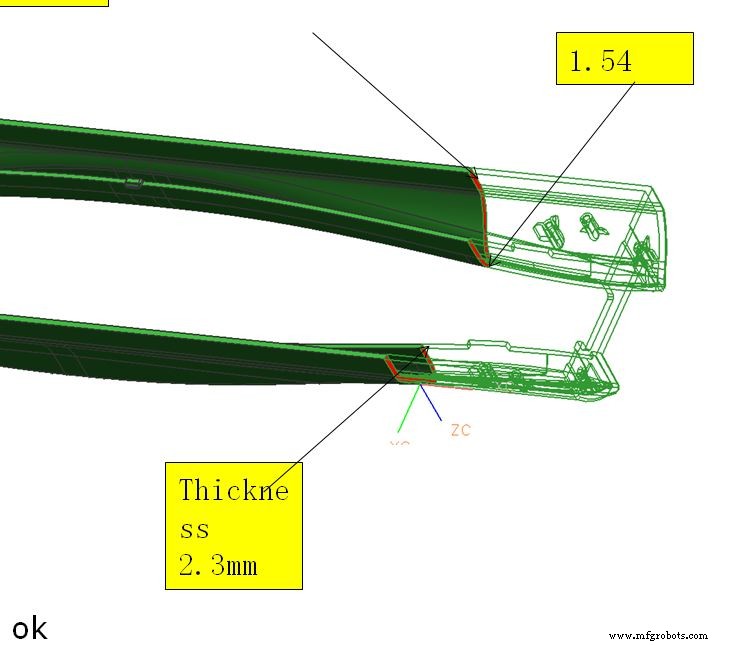
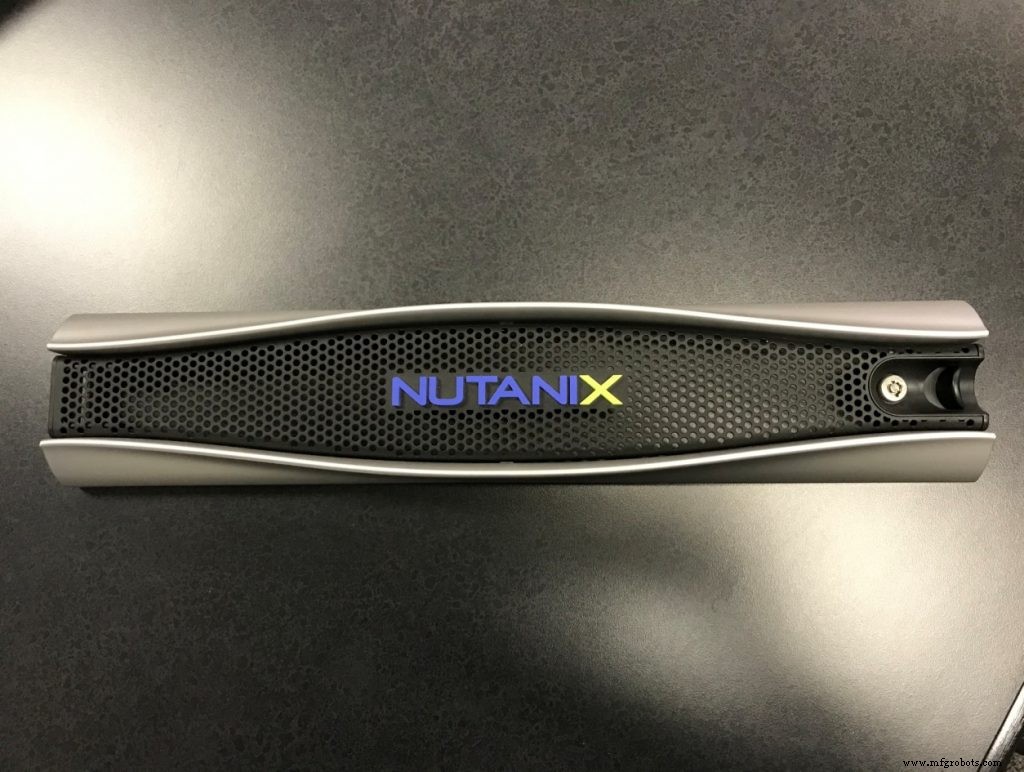
Cuando las piezas presentan grandes aberturas o tramos finos —comunes en diseños de bisel para servidores rack‑mounted— el alabeo puede volverse aún más pronunciado. Las secciones tipo puente que satisfacen necesidades de ventilación o acceso son especialmente susceptibles. En tales casos, afinar espesor de material, reforzar transiciones y emplear fixtures post‑moldeo son esenciales. La colaboración estrecha con el equipo de moldeo, junto con análisis de flujo de molde iterativo y pruebas físicas, puede resolver estos problemas eficientemente.
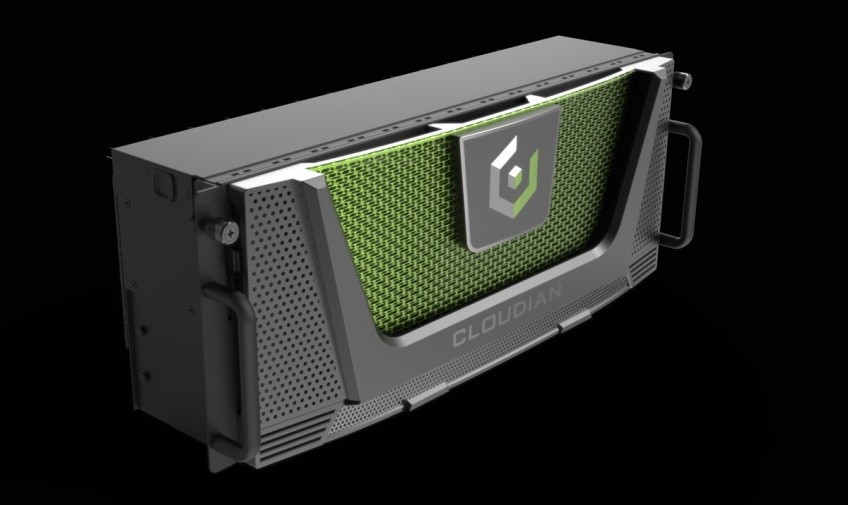
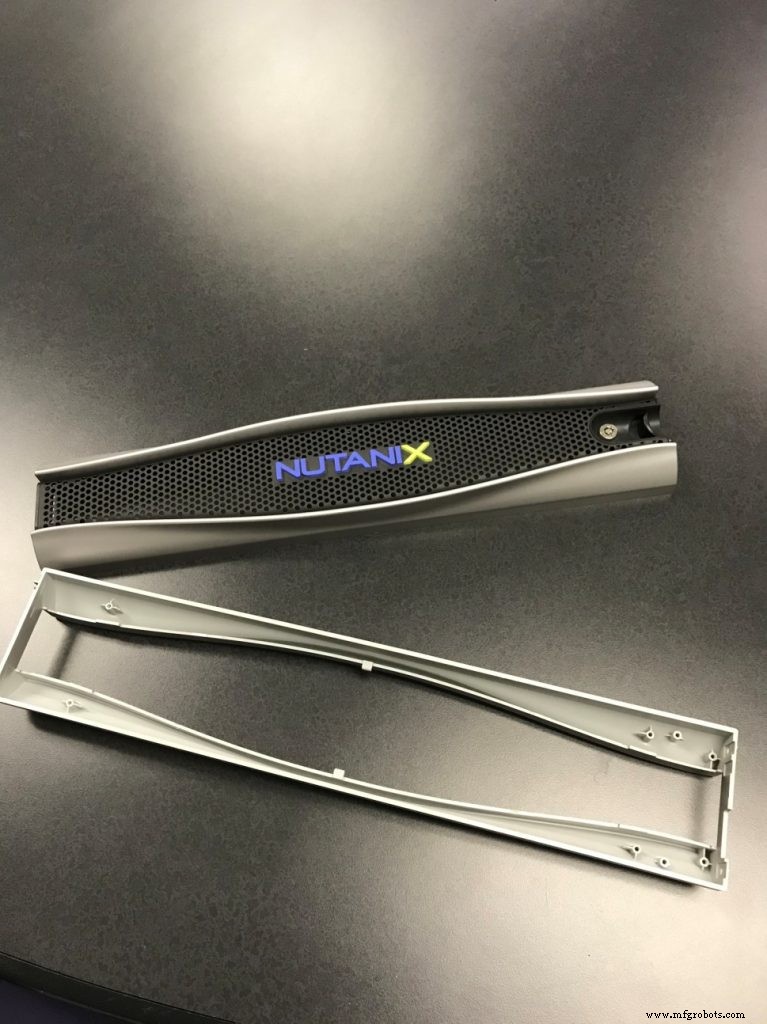
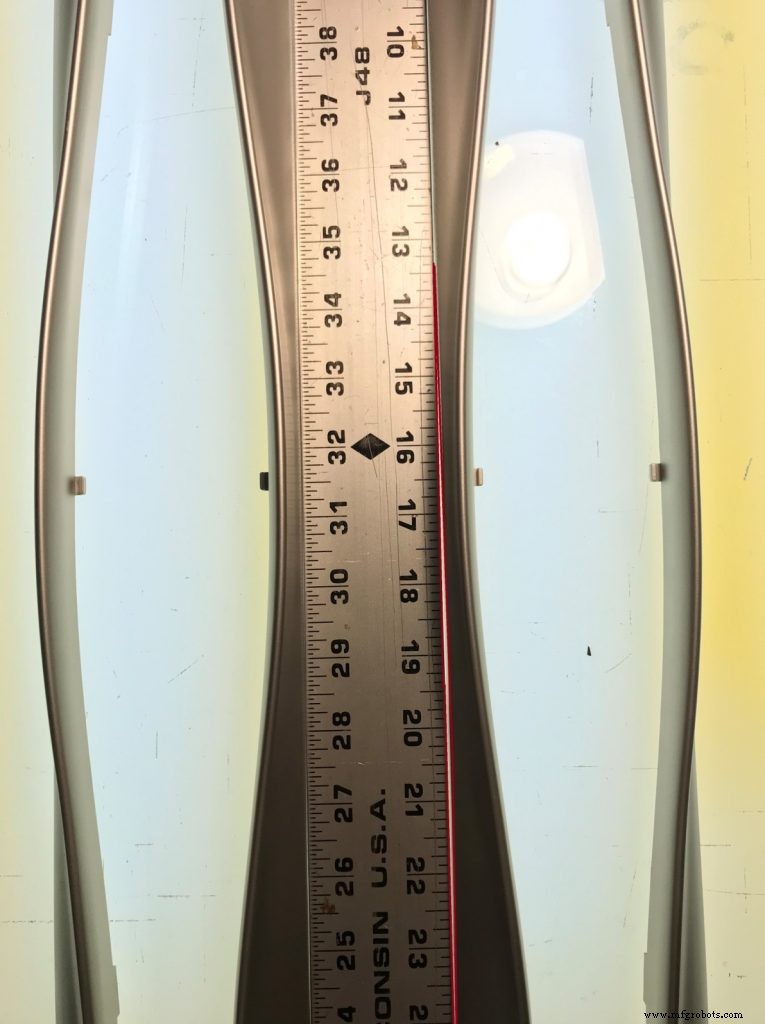
En muchos casos, el único soporte estructural disponible es una perforación metálica extraíble que no puede soportar fiablemente las tensiones impuestas por el alabeo. La solución reside en revisión rigurosa de diseño, selección de material y desarrollo de fixtures post‑moldeo, que colectivamente entregan componentes de alta calidad que cumplen objetivos funcionales y de marca.
En resumen, el alabeo es una preocupación de fase de diseño que puede mitigarse mediante geometría reflexiva, espesor de pared consistente y colaboración proactiva con el equipo de moldeo. Siguiendo estas directrices, los diseñadores pueden crear piezas de inyección que no solo funcionen impecablemente sino que también mantengan los estándares visuales de la marca.
Ver más como esto: Undercuts, Sink Marks, Bosses
Proceso de manufactura
- Parte 6: Gestión de Equipos y Fabricantes Contratados en Diseño de Piezas de Inyección
- Diseño de Piezas de Inyección: Dominando Ángulos de Desmoldeo para Eyección Perfecta
- Diseño de Bosses en Inyección: Equilibrando Resistencia y Éxito en Moldeo
- Diseño de Molde de Inyección – Parte 2: Entendiendo y Eliminando Marcas de Hundimiento (Sink Marks)
- Principios clave de diseño para optimizar piezas metálicas impresas en 3D
- Reduce el tiempo de impresión de piezas plásticas 3D: estrategias de diseño expertas
- Dominando el Diseño para Manufacturabilidad: Parte 2 – Tolerancias y Optimización de Características
- Diseño para Manufacturabilidad: Directrices Esenciales – Parte 1
- Cómo elegir el acabado superficial SPI ideal para piezas de moldeo por inyección
- Directrices expertas de diseño para moldeo por inyección de alta calidad
- Diseño de Piezas de Compuestos Termofijos: Guía Práctica e Infografía