



Diseño de Bosses en Inyección: Equilibrando Resistencia y Éxito en Moldeo
Las piezas de inyección son una excelente opción para productos de volumen medio‑alto. Cuando el diseño incorpora bosses moldeados, se puede lograr una solución de bajo coste que alinea componentes y proporciona puntos de montaje robustos para tornillos y carcasas. Sin embargo, el diseño cuidadoso y la colocación de estos bosses son esenciales para evitar defectos cosméticos y asegurar rendimiento estructural fiable.
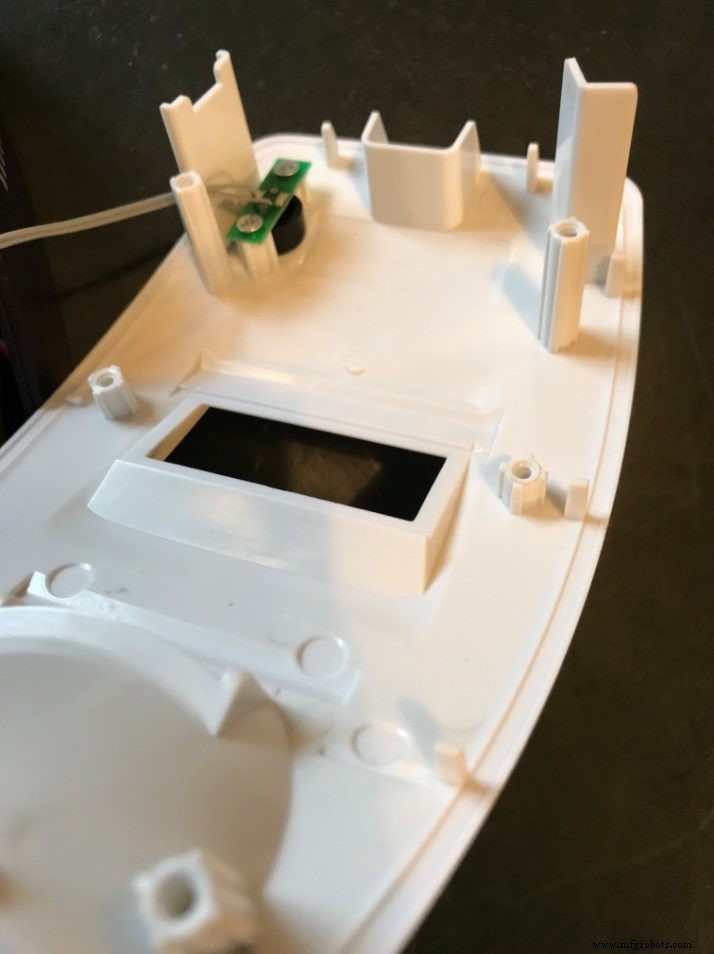
Existen muchas guías de diseño para crear bosses, yet a menudo entran en conflicto. Las recomendaciones varían por fabricante, moldeador contratado, equipo de ensamblaje o diseñador industrial. La clave es fusionar estas perspectivas en un boss que funcione sin introducir fallos visibles. Lograr este equilibrio requiere colaboración entre el ingeniero mecánico y el socio de inyección, quien refinará el proceso y asegurará la calidad de la pieza.
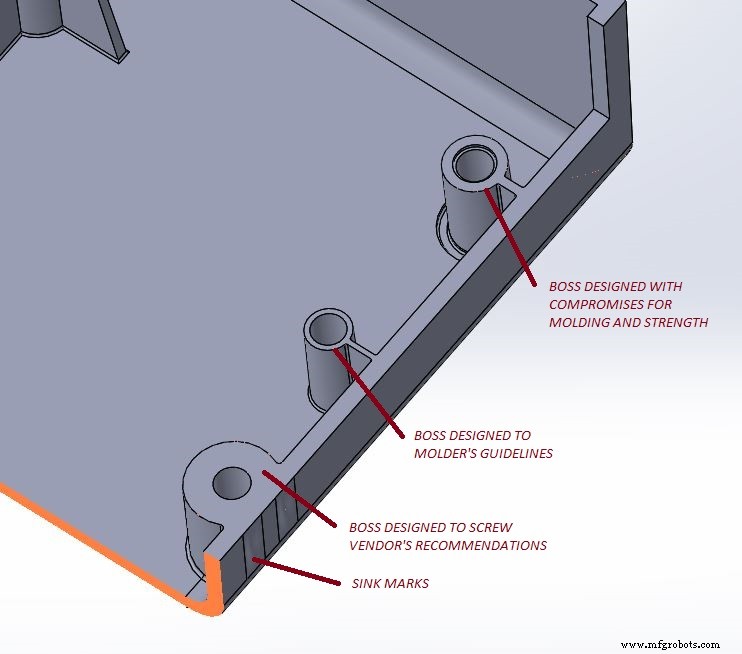
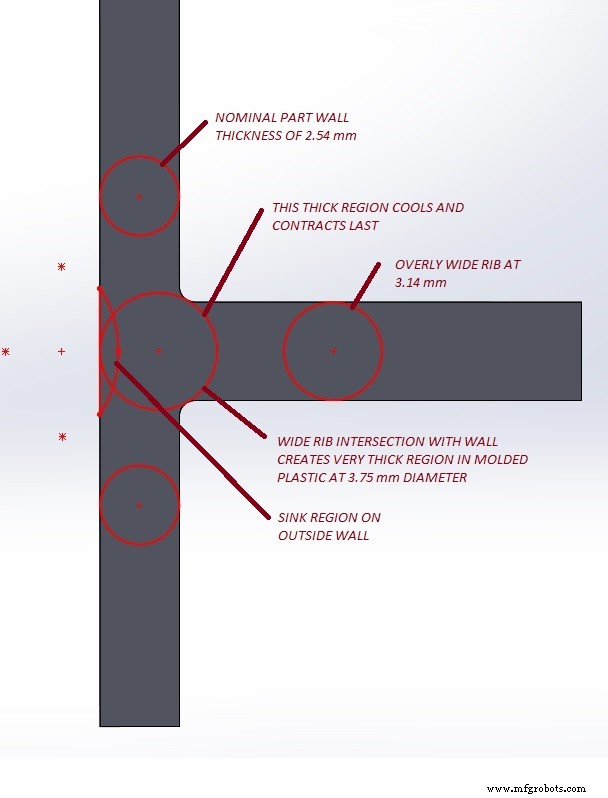
¿Por qué fallan a veces los bosses? Un boss sobredimensionado o mal posicionado puede crear marcas de hundimiento (sink marks) en superficies cosméticas clave. En inyección, un hundimiento ocurre cuando una sección gruesa de plástico —típicamente en la intersección de características internas y paredes externas— se enfría más lentamente que el material circundante. El núcleo de enfriamiento lento se contrae contra el plástico ya rígido, produciendo hoyuelos, tensión superficial y a veces alabeo. Estos defectos también pueden dificultar el llenado correcto del molde, llevando a fallos adicionales.
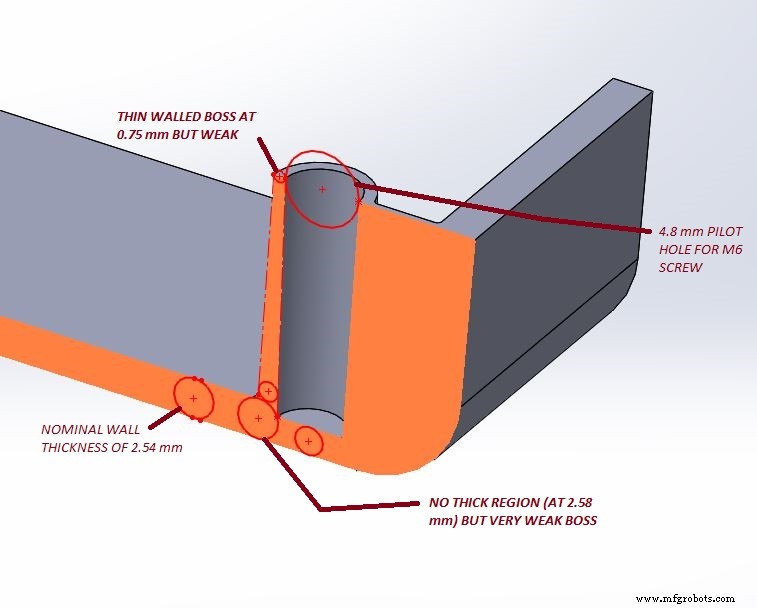
Por el contrario, un boss subdimensionado puede ser fácil de moldear pero falla en retener tornillos, causando que los componentes se aflojen o incluso rechazo de la pieza. El boss debe proporcionar suficiente espesor de pared para absorber fuerzas de instalación y soportar el tornillo roscado. Si el material es demasiado delgado, puede fluir en frío durante el ensamblaje, llevando a aflojamiento o fallo bajo carga.
Además, los bosses requieren desmoldeo para permitir la eyección del molde de acero. Las paredes del diámetro exterior crecen en la base, a menudo con un pequeño filete para eyección suave. Trata el boss como una nervadura circular: su espesor de pared debería ser ~50‑60% del espesor nominal de la pared de la pieza circundante para prevenir hundimientos. Lograr esta ratio mientras se proporciona suficiente material para una unión robusta es el reto central.
Para tornillos en plástico, se recomienda que la profundidad de engranaje del hilo sea 2 a 2,5 veces el diámetro nominal del tornillo. Este engranaje mayor compensa la resistencia al cizallamiento típicamente menor del plástico frente al metal. Una profundidad de hilo adecuada distribuye tensiones de la unión y mejora la durabilidad.
Para reconciliar resistencia con moldeabilidad, considera las siguientes estrategias de diseño probadas:
- Reduce el diámetro exterior del boss respecto a la recomendación del fabricante, manteniendo el espesor de pared cercano al plástico circundante.
- Aplica desmoldeo mínimo en superficies interiores manteniendo una base suave y fileteada.
- Posiciona el boss lejos de paredes exteriores críticas para evitar grandes volúmenes de intersección.
- Profundiza el taladro piloto aproximadamente un 30% del espesor nominal de la base, reduciendo el área de intersección y permitiendo paredes de boss más gruesas.
- Incorpora un canal superficial en la base del boss para limitar aún más secciones gruesas.
- Usa un boss más alto y bien diseñado con una pared de apoyo cubierta por una pieza deslizante adyacente para mayor resistencia.
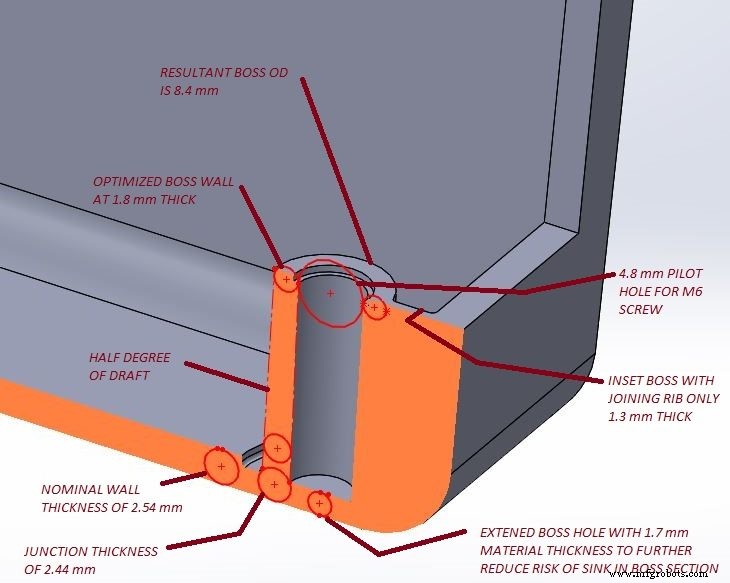
Estas técnicas mantienen el boss dentro del rango seguro de espesor de pared (50‑67% del nominal), mejoran el engranaje del hilo y minimizan riesgos de hundimiento. Durante la primera tirada de producción, evalúa el rendimiento del boss y tornillo; cambios de aleación plástica o ajustes de diseño pueden acomodarse ajustando el pin del molde o añadiendo material —acciones generalmente sencillas y económicas.
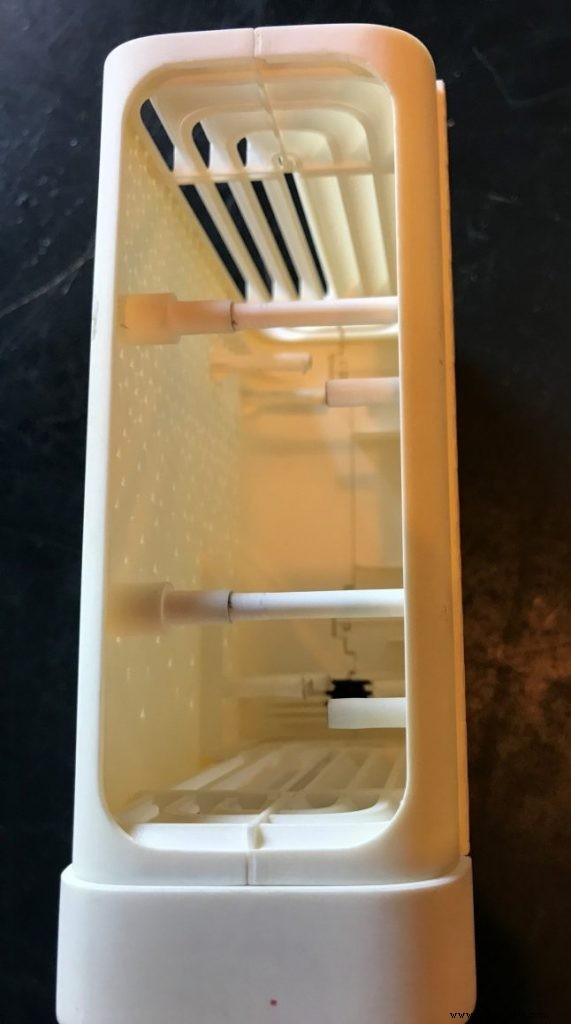
En última instancia, los requisitos de cada pieza dictan el equilibrio óptimo. Componentes funcionales no visibles pueden tolerar defectos cosméticos menores si no comprometen la resistencia. Trabajando estrechamente con el socio de moldeo —ajustando tiempo de ciclo, enfriamiento y parámetros de proceso— puedes eliminar hundimientos menores y refinar la pieza para cumplir objetivos estéticos y mecánicos.
Para una inmersión más profunda, ver Parte 1, Parte 2 y Parte 4.
Proceso de manufactura
- Parte 6: Gestión de Equipos y Fabricantes Contratados en Diseño de Piezas de Inyección
- Diseño de Piezas de Inyección: Dominando Ángulos de Desmoldeo para Eyección Perfecta
- Prevención de Alabeo en Piezas de Inyección: Estrategias de Diseño
- Diseño de Molde de Inyección – Parte 2: Entendiendo y Eliminando Marcas de Hundimiento (Sink Marks)
- Principios clave de diseño para optimizar piezas metálicas impresas en 3D
- Reduce el tiempo de impresión de piezas plásticas 3D: estrategias de diseño expertas
- Dominando el Diseño para Manufacturabilidad: Parte 2 – Tolerancias y Optimización de Características
- Diseño para Manufacturabilidad: Directrices Esenciales – Parte 1
- Cómo elegir el acabado superficial SPI ideal para piezas de moldeo por inyección
- Directrices expertas de diseño para moldeo por inyección de alta calidad
- Diseño de Piezas de Compuestos Termofijos: Guía Práctica e Infografía