



Diseño de Piezas de Inyección: Dominando Ángulos de Desmoldeo para Eyección Perfecta
El desmoldeo es esencial para piezas de inyección. Al inclinar ligeramente las paredes laterales, la pieza puede liberarse del molde metálico sin adherirse o dañar superficies recién formadas.
El desmoldeo impacta la apariencia, ajuste y ensamblaje de una pieza. Diseñadores e ingenieros mecánicos deben sopesar intención de diseño, alineación de pieza y factibilidad de fabricación desde las primeras etapas.
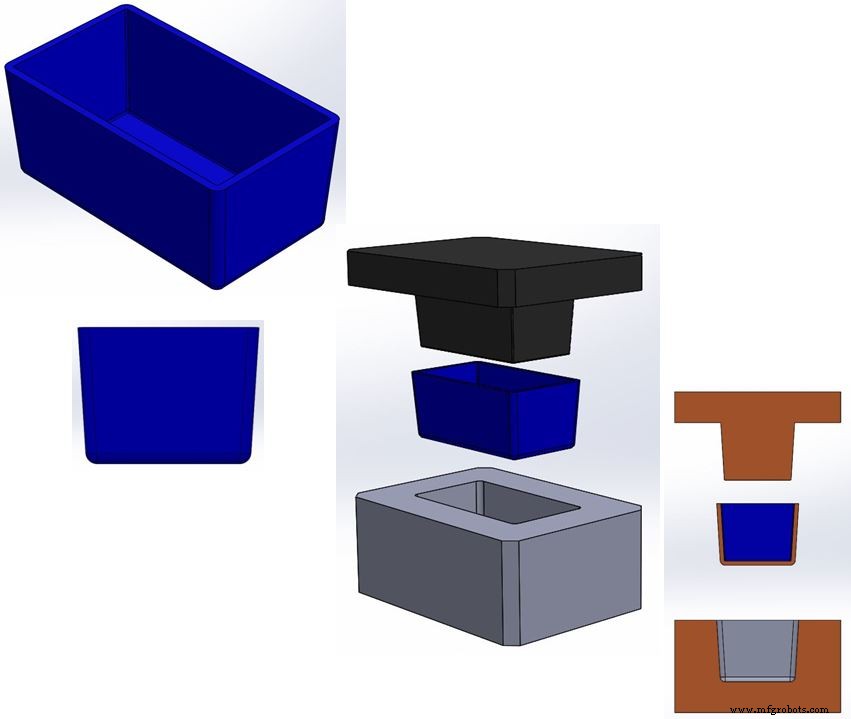
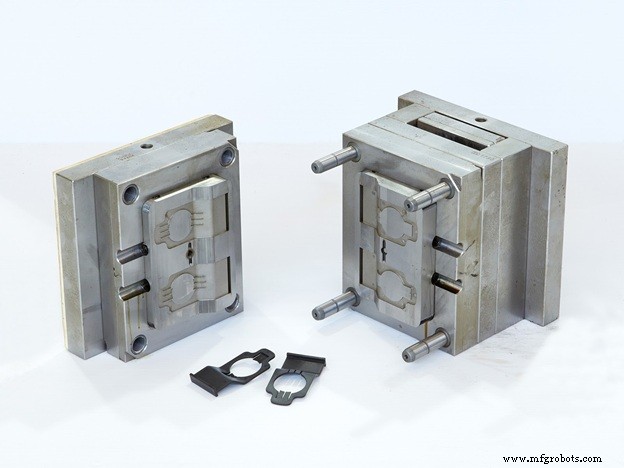
Las piezas de inyección se forman en una gran cavidad metálica creada por dos mitades del molde. El plástico fundido se empuja bajo presión; al enfriarse, las mitades del molde se separan y eyectan la pieza. Cuanto mayor sea el desmoldeo en paredes laterales, más fácil y rápida será la eyección.
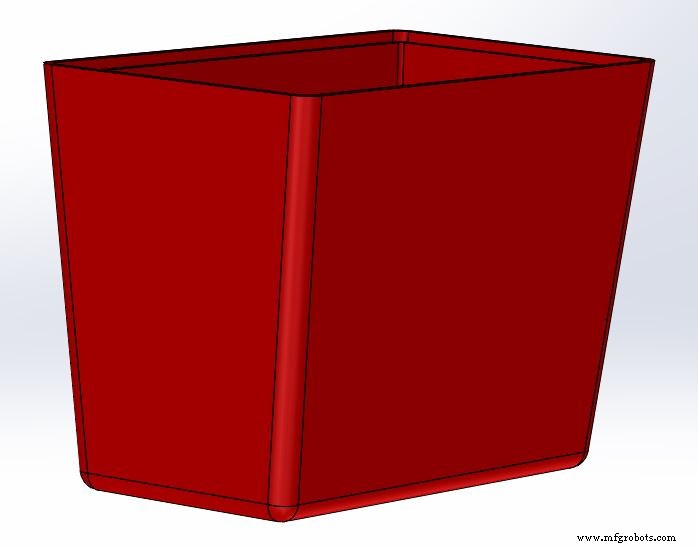
La textura o patrón en una superficie moldeada introduce puntos altos y bajos. Un punto bajo requiere una característica elevada en el molde que puede atrapar la pieza si el desmoldeo es insuficiente. Por tanto, texturas más profundas a menudo demandan más desmoldeo.
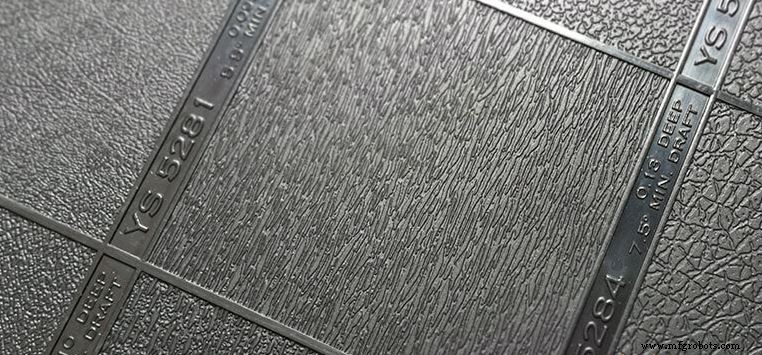
Una guía común es 1,0–1,5° de desmoldeo por cada 0,001 pulg. de profundidad de textura. Las paredes interiores a menudo necesitan ángulos mayores porque la contracción aumenta el arrastre al enfriarse la pieza. Algunos moldeadores recomiendan desmoldeo adicional para reducir riesgo de acabado, prevenir adherencia y mejorar tiempos de ciclo —beneficiando sus márgenes.
Más desmoldeo no siempre es mejor. Diseños de ajuste ajustado, holgura a componentes internos o una estética elegante de paredes paralelas pueden requerir desmoldeo mínimo, lo que puede elevar costes de utillaje y complicar la retención del acabado.
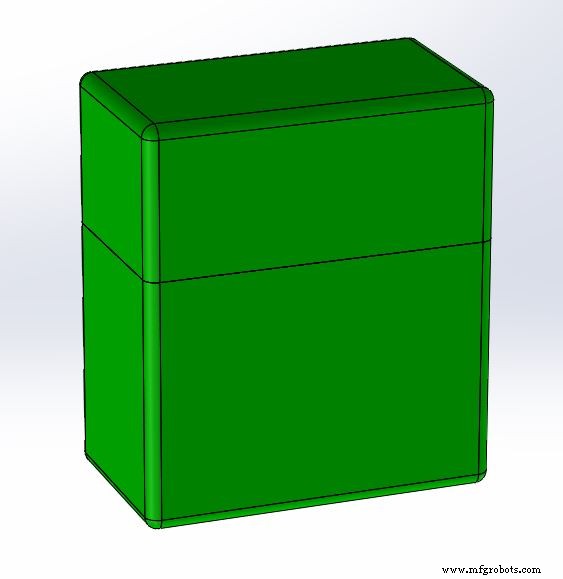
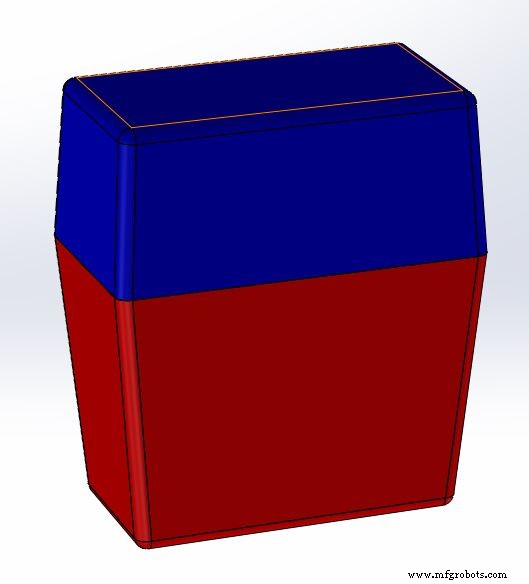
Encontrar el equilibrio correcto implica compromiso. Los requisitos de desmoldeo dependen de material, tiempo de ciclo, desafíos de desmoldeo y acabado. El objetivo es una solución que satisfaga a todos los stakeholders, incluso si eso significa ajustar un aspecto.
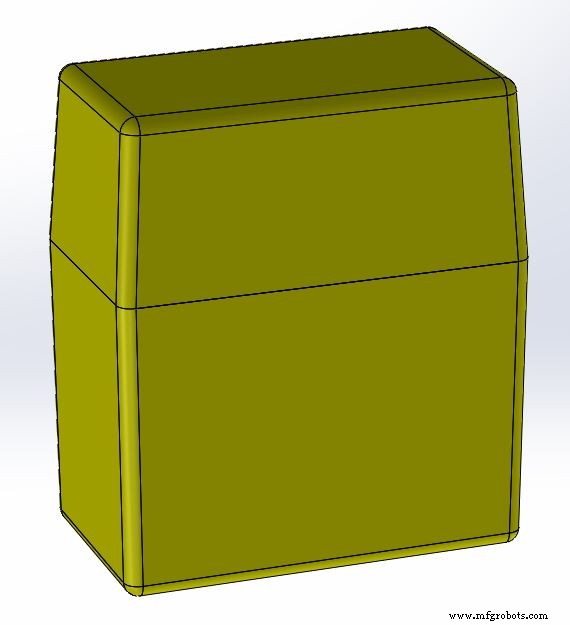
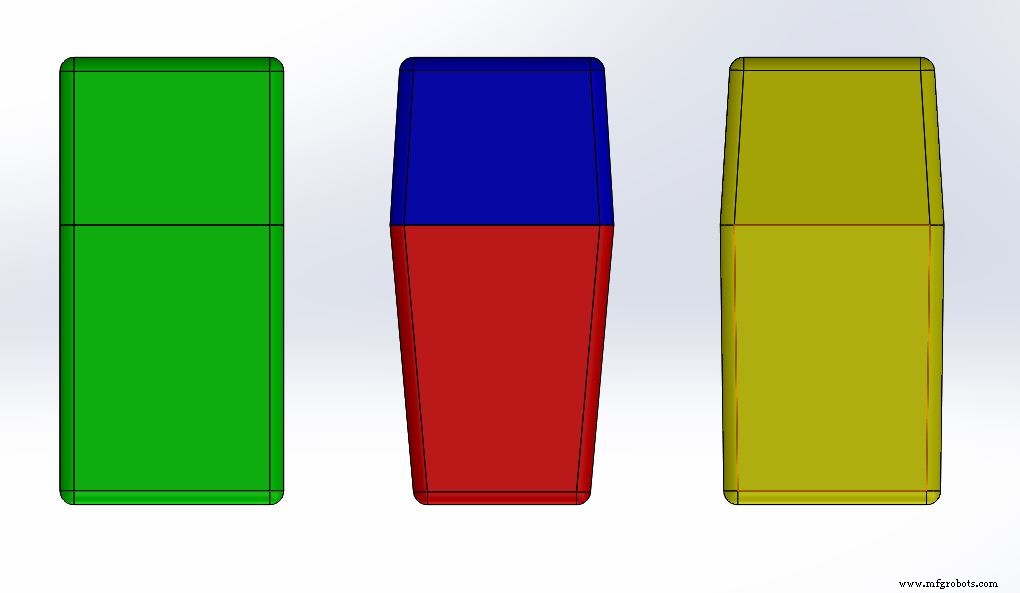
Colaborando con el equipo de diseño industrial, cliente y moldeador se puede reducir la profundidad de textura o suavizar el acabado, lo que a su vez reduce el desmoldeo requerido. Las superficies interiores también pueden hacerse más suaves para reducir desmoldeo sin adelgazar paredes excesivamente.
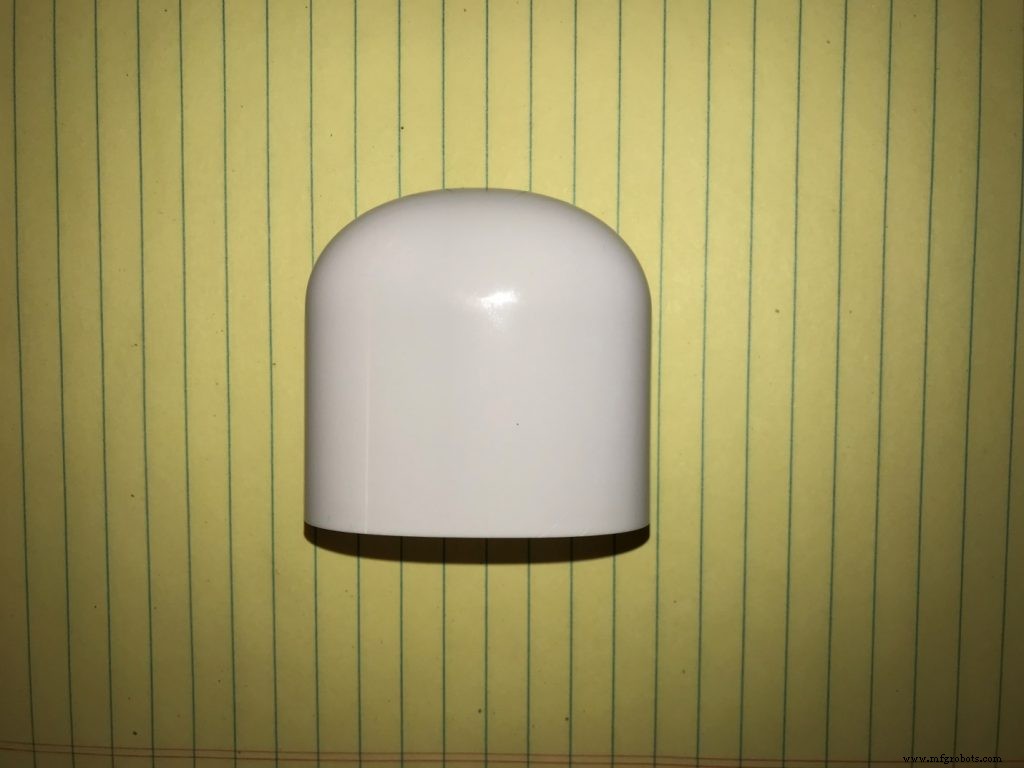
Cuando la textura se aligera o desvanece cerca de características de alineación, los ángulos de desmoldeo pueden aproximarse a cero, especialmente en piezas de bajo volumen donde el tiempo de ciclo es menos crítico y el enfriamiento extra permite que la pieza se separe limpiamente del molde.
En nuestra consultoría, a menudo encontramos proyectos donde un diseño en fase de boceto se entrega a un utillador contratado en el extranjero para la opción más barata. Los clientes luego vuelven a nosotros para costosas correcciones. La solución es un enfoque de diseño integrado que involucre a todos los stakeholders desde el inicio, ahorrando tiempo, dinero y asegurando que el producto final cumpla el aspecto y función previstos.
El diseño de producto de piezas de inyección es verdaderamente un esfuerzo de equipo. Involucrar ingenieros, diseñadores y moldeadores a lo largo del proceso garantiza el mejor resultado —y un tiempo de mercado más rápido.
Ver más como esto: Undercuts, Sink Marks, Bosses
Proceso de manufactura
- Parte 6: Gestión de Equipos y Fabricantes Contratados en Diseño de Piezas de Inyección
- Prevención de Alabeo en Piezas de Inyección: Estrategias de Diseño
- Diseño de Bosses en Inyección: Equilibrando Resistencia y Éxito en Moldeo
- Diseño de Molde de Inyección – Parte 2: Entendiendo y Eliminando Marcas de Hundimiento (Sink Marks)
- Diseño de Componentes Plásticos Transparentes para Rendimiento Óptimo
- Principales materiales para moldeo por inyección de plástico para calidad y rendimiento superiores
- Aluminio vs. Acero: ¿Qué material de molde de inyección de plástico ofrece un rendimiento óptimo?
- Guía completa del moldeo por inyección: De gránulos a piezas terminadas
- Máquinas de inyección de plástico usadas premium – Catálogo global
- Principales Materiales Plásticos para Moldeo por Inyección: Guía para Elecciones Óptimas
- Directrices expertas de diseño para moldeo por inyección de alta calidad