



Dominando el Moldeo por Inyección: Elementos de Diseño que Garantizan el Éxito
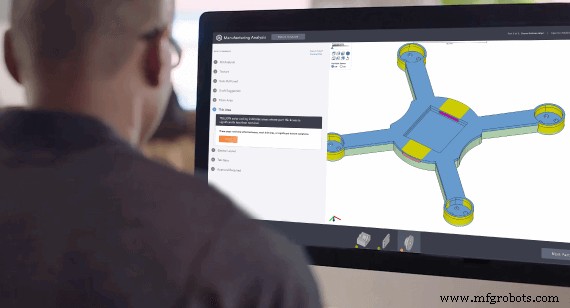
Hay muchos elementos de diseño que nos encanta ver en modelos destinados a convertirse en piezas moldeadas por inyección. A veces, obtenemos modelos que simplemente lo clavan. Puede decir que el diseñador/ingeniero tiene un excelente sentido de lo que puede y no puede hacer con el proceso, y todo comienza con un conocimiento sólido de cómo funciona el moldeo por inyección.
¡Obtenga su Chequeo de Diseño para Moldeo!
Si quiere una pieza moldeada, sus diseños deberían hablar de ese proceso. Podemos revisar su CAD y determinar temprano si la pieza está diseñada para moldeabilidad, o podemos sugerir usar otra opción, como impresión 3D o mecanizado CNC. Incluso podemos sugerir pequeños cambios que pueden hacer un mundo de diferencia una vez que comienza la producción de piezas. Obtener esa retroalimentación inicial puede ahorrarle muchos dolores de cabeza, tiempo y dinero después.
Enfriamiento: Cómo el Espesor Afecta las Piezas
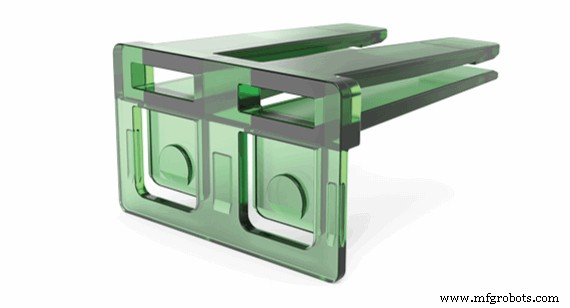
¿Diseña sus piezas moldeadas pensando en el espesor de pared? Nos encanta ver espesores de pared uniformes en modelos. Nos dice que estaba visualizando cómo las piezas moldeadas se enfrían y endurecen. Tener espesores de pared uniformes entre 1,5 y 3,0 mm (0,060 y 0,120 pulg.) en las piezas es crucial para asegurar que las piezas se enfríen uniformemente. Visto de otra manera, tenga cuidado de ahorrar demasiado peso a riesgo de hacer las piezas demasiado frágiles o difíciles de llenar.
Más allá de usar espesores uniformes, si diseña paredes delgadas, podría terminar con:
- agrietamiento
- enfriamiento suprimido y posible deformación si están rodeadas por paredes gruesas
- llenado incompleto o cortocircuitos
- líneas de unión débiles y puntos de fractura
- desgaste excesivo/prematuro en la línea de partición
Haga sus paredes demasiado gruesas y obtendrá otros líos funcionales:
- hundimientos
- porosidad
- deformación
- líneas de flujo
#1 Elecciones de Desmoldeo O Agregando 1 Grado para Separación
El desmoldeo es ese ángulo (a menudo leve) incluido en las piezas para asegurar que puedan salir fácilmente de un molde sin daño. Con suerte, agrega desmoldeo automáticamente. Si crea una pieza sin desmoldeo en el diseño, puede tener dificultad para agregarlo al final. También recomendamos no esperar que su proveedor decida dónde debería y no debería ir el desmoldeo. Esto es arriesgado cuando están suministrando una pieza a su ensamblaje. Comunicar ubicaciones de desmoldeo en su diseño puede contar la historia correcta al fabricante de moldes. Lo que nos encanta del desmoldeo es qué tan fácil es incluirlo en sus modelos, así que siempre agregue algo a sus diseños.
El desmoldeo permite que las piezas sean golpeadas o empujadas fuera del molde fácilmente sin tensión añadida. A menudo usamos ejemplos de cocina como planchas de gofres o moldes de Bundt. Cada uno tiene una cantidad saludable de desmoldeo para permitir que el producto horneado caiga libremente de su molde.
Las piezas cosméticas necesitan más desmoldeo, especialmente al aplicar texturas y pulido. Las piezas funcionales pueden no necesitar tanto desmoldeo, pero 1 grado debería ser el desmoldeo mínimo considerado en moldeo por inyección, especialmente cuando se usa herramientas de aluminio. Además, el número "1" es más fácil de teclear que "0,5" para medio grado. Solo piense en el número 1 (como mínimo) al agregar desmoldeo.
El desmoldeo, en combinación con espesores de pared uniformes, permite que la pieza se enfríe dentro del molde sin atarse o torcerse, lo que añadiría estrés interno a la pieza y al molde. Si su pieza se convierte en papa frita dentro del molde, la fuerza de bloqueo añadida de la pieza atándose añade estrés al sistema de expulsión y puede doblar expulsores y otros componentes arriesgando daño a moldes y tiempo de inactividad. En el peor caso, la falta de desmoldeo puede romper características de aluminio y acero en el molde y hacer reparaciones costosas tanto en dólares como en tiempo.
Por Qué Amamos los Radios (y Por Qué Usted Debería También)
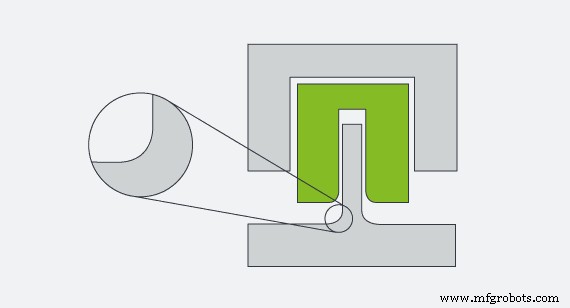
Con el moldeo por inyección, estamos fluyendo resina fundida a través de una cavidad. La resina odia ser forzada en una esquina aguda —especialmente cuando se enfría y relaja. Los radios ayudan a reducir el cizallamiento y la turbulencia creados por esquinas agudas y cambios bruscos en el flujo. Un borde agudo en sus piezas naturalmente quiere relajarse y formar un pequeño radio, así que déle algo que quiera reflejar —una curva, en lugar de una esquina aguda. Agregar radios a las esquinas internas de la geometría de su pieza es crítico para ayudar a que una pieza se expulse limpiamente del molde.
¡Prepárese! Póngase sus sombreros y gafas de visualización —su pieza es la forma positiva. El molde es la forma negativa dividida en dos. Así, una esquina interna en su pieza es una esquina externa en el molde. A medida que la pieza se enfría, se encoge. Cuando lo hace, la esquina interna de la pieza se presiona más fuerte contra la esquina externa del molde. Si esa esquina externa del molde es aguda, la pieza de plástico terminará abrazando un borde agudo. Eso lleva a agarre o pellizco en esa esquina aguda, creando agarre o bloqueo. Los sistemas de expulsión deben empujar este agarre fuera, y eso crea estrés en el molde y en la pieza. Termina con piezas rotas, posibles moldes rotos y piezas mal procesadas mientras el moldeador intenta reducir el riesgo tanto para el molde como para las piezas del cliente.
Si usa núcleos de paso para eliminar herramientas costosas como elevadores, levas y otra tecnología de formación de subcortes, estos también necesitan radios en las esquinas. Con demasiada frecuencia creamos soluciones para reducir costos proyectando el subcorte a través de la pieza para formar el núcleo de paso sin crear alivios de esquina o agregar espacio para radios para ayudar a la pieza a expulsarse del molde. Conclusión: No olvide sus radios.
La Resina Da Vueltas y Vueltas y Sale Aquí
Parece gracioso decir esto a diseñadores de piezas experimentados pero recuerde: Los modelos de moldeo por inyección requieren un orificio (compuerta) para empujar resina a la cavidad y expulsores para empujar la pieza fuera del molde. Probablemente lo sabía, y eso nos alegra. Aquí hay algunos consejos más para asegurar que sus diseños estén listos para moldeo.
El moldeo de cavidad única estándar y moldeo de respuesta rápida por defecto usarán la compuerta de lengüeta. Es simple, efectiva y no requiere hardware especial para hacerla funcionar. Los consumidores están acostumbrados a ver piezas de producción de alto volumen con compuertas ocultas o camufladas. Generalmente, las empresas pagan un costo inicial significativo para tener compuertas especializadas agregadas para ocultar eso. Es costoso y requiere líneas de tiempo extendidas para ocultar su compuerta. Una compuerta de lengüeta no requiere tiempo, solo necesita ser cortada en la línea de partición y —bum— puede comenzar a moldear piezas.
Los expulsores son requeridos. Son simples y efectivos. La buena noticia es que típicamente hay un lado visible y un lado no visible en una pieza. El lado no visible está dentro del ensamblaje —el interior de la carcasa o envolvente. Donde puede luchar es si está haciendo algo como un jabonera donde el interior es el lado visible. Recuerde, la pieza se está encogiendo sobre el molde mientras se enfría. Eso podría hacer que se pegue al molde, requiriendo que el moldeador coloque el interior de la pieza en el lado del expulsor y también requeriría expulsores para empujar la pieza ahora más pequeña fuera del núcleo del molde. Esto deja pequeñas características redondas en el interior de nuestra jabonera, la pesadilla de la industria de jaboneras.
Nos encanta ver archivos CAD donde es obvio que el diseñador ha considerado el proceso de moldeo por inyección. Lo que nos gusta aún más es cuando carga su archivo CAD temprano para recibir retroalimentación sobre su geometría y nuestro proceso de fabricación. Si no tiene todas las reglas claras, inicie un diálogo con nosotros temprano en el diseño para que podamos guiarlo a la mejor pieza en el menor tiempo posible. Esperar hasta que su diseño esté completo puede sorprenderlo cuando el moldeador pida cambios. También podría afectar piezas adicionales en su ensamblaje justo en el momento en que está listo para comprar.
Esos son algunos de los elementos que nos encanta ver en modelos CAD para moldeo por inyección. Lea sobre los elementos de diseño que amamos en nuestras otras líneas de servicio: mecanizado CNC, impresión 3D y fabricación de chapa metálica.
Tecnología Industrial
- Diseño de Piezas de Inyección: Dominando Ángulos de Desmoldeo para Eyección Perfecta
- Impresión 3D vs Moldeo por Inyección: ¿Qué Método Ofrece Mejor Valor?
- Moldeo por Inyección de Reacción (RIM): Proceso, Beneficios y Aplicaciones
- Moldeo por Inyección vs Colada: Elegir el Proceso Adecuado para su Producto
- Termoformado vs Reaction Injection Molding (RIM): Elegir el Proceso Adecuado para Productos Moldeados Personalizados
- Moldeo por Inyección vs RIM: Elegir el Proceso Adecuado para Diseños Complejos
- Moldeo por colada vs. Moldeo por inyección de reacción (RIM): Diferencias clave en la producción de poliuretano termoestable
- Moldeo por inyección de aluminio: Producción eficiente y de bajo costo de piezas complejas
- Cómo Elegir los Materiales de Utillaje Adecuados para el Éxito en el Moldeo por Inyección
- El papel crucial de los ángulos de desmoldeo en el éxito del moldeo por inyección
- Dominando el moldeo por inyección con contraincisiones: Estrategias de diseño para piezas complejas