



El papel crucial de los ángulos de desmoldeo en el éxito del moldeo por inyección
Diseñar ángulos de desmoldeo para moldeo por inyección puede ser una molestia. Como diseñadores e ingenieros, nos gusta trabajar con modelos rectos y perpendiculares que son fáciles e intuitivos de leer, medir y modificar.
Sin embargo, cuando llega el momento de fabricar componentes basados en nuestros diseños, debemos lidiar con formas trapezoidales que pueden afectar a la funcionalidad, el ajuste y la estética. Esta forma trapezoidal es el resultado del requisito del moldeo por inyección de diseñar piezas con ángulos de desmoldeo.
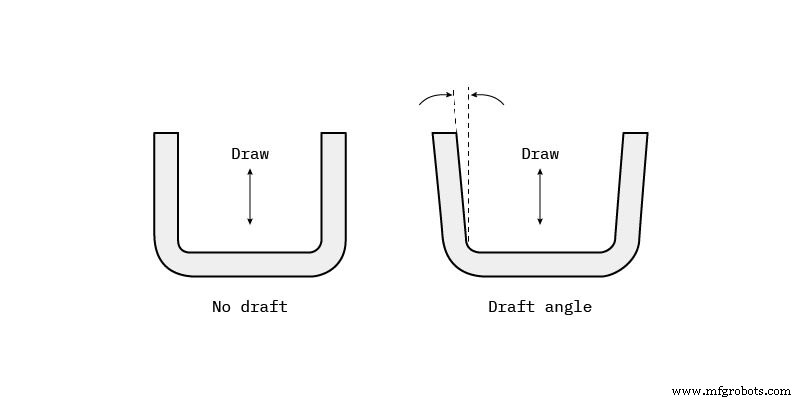
¿Qué es un ángulo de desmoldeo?
Un ángulo de desmoldeo es una conicidad aplicada a las paredes verticales del componente de moldeo por inyección para ayudar a liberar la pieza del molde.
Los ángulos de desmoldeo son una característica obligatoria en piezas personalizadas de moldeo por inyección. Una pieza funcional para moldeo por inyección debe tener ángulos de desmoldeo que miren tanto hacia el lado de la cavidad como del núcleo. Esto reducirá el riesgo de daño en las piezas y garantizará que puedan eyectarse de la máquina.
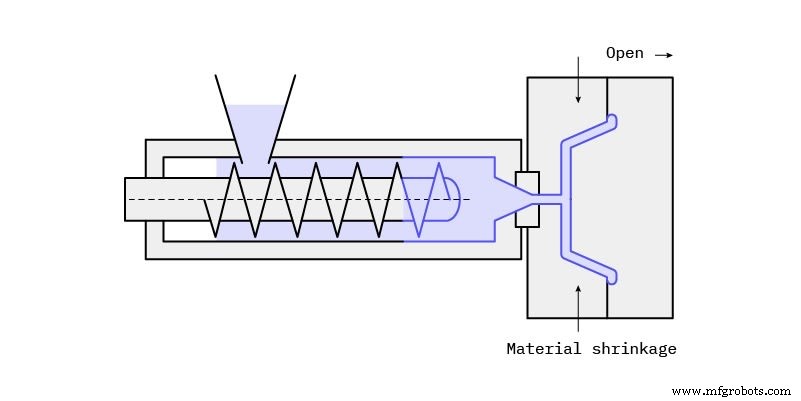
A medida que el plástico fundido fluye hacia el molde cerrado y llena la cavidad, el material se contrae dentro del molde al enfriarse y, como resultado, agarra el núcleo.
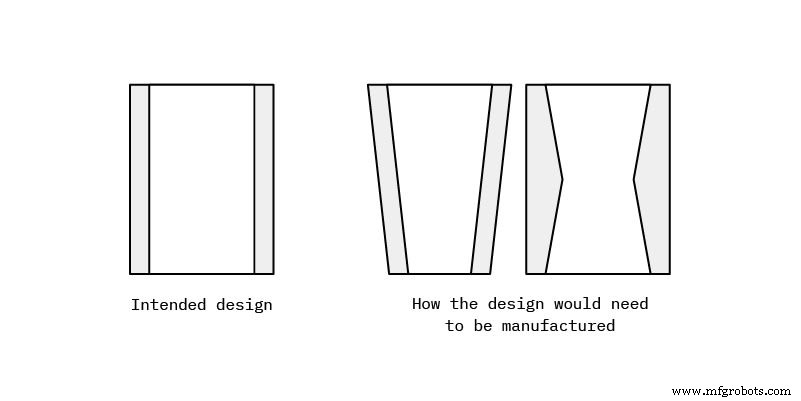
¿Por qué son esenciales los ángulos de desmoldeo para el moldeo por inyección?
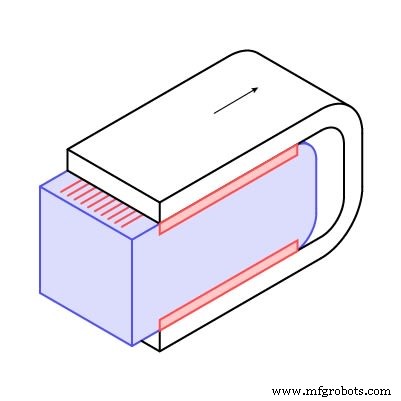
Sin ninguna conicidad, no solo saldrá la pieza rayada, sino que el molde sufrirá desgaste no deseado. Esto acortará la vida de la herramienta. Además, es posible que no pueda eyectar la pieza en este caso, lo que significa que tendrá que detener la producción para retirar manualmente la pieza del molde.
Lo que también es importante es superar las fuerzas de vacío permitiendo que entre aire entre el metal y el plástico para que la pieza se libere correctamente. Añadir un ángulo de desmoldeo adecuado garantiza que se prevenga la deformación al eyectar manteniendo un acabado cosmético decente.
Con el moldeo por inyección, también debe lidiar con la compensación inherente entre el mecanismo de eyección y el sistema de refrigeración: ambos compiten por espacio dentro del núcleo. Si su pieza es fácil de liberar por diseño, facilita la eyección, dando más espacio al sistema de refrigeración.
Por tanto, en lugar de tener numerosos pasadores o manguitos para empujar la pieza fuera del núcleo, deja mucho espacio para canales de refrigeración que reducen significativamente el tiempo de ciclo. Como resultado, obtiene un precio por unidad más competitivo para su proyecto, lo que es enormemente beneficioso una vez que alcanza altos volúmenes de producción.
Recordatorio útil: En promedio, el 70 % del tiempo de ciclo durante el moldeo por inyección se destina a refrigeración.
Entonces, ¿por qué es esencial añadir ángulos de desmoldeo a su diseño?
- Minimiza la deformación de su geometría
- Aumenta la vida útil del molde
- Mejora el acabado superficial en sus piezas de plástico
- Reduce costes al disminuir el tiempo de refrigeración
¿Cómo diseñar mejores ángulos de desmoldeo?
No hay una fórmula universal que le diga exactamente cómo implementar ángulos de desmoldeo en su diseño, pero hay algunos factores a considerar:
Cavidades y bolsillos profundos
Las cavidades y bolsillos profundos necesitan un ángulo de desmoldeo más pronunciado para ayudar a superar las fuerzas de vacío y fricción cuando la pieza se empuja fuera del núcleo.
Consejo profesional de Hubs
Textura de la pieza
La textura de la pieza dicta el desmoldeo mínimo. Una superficie más lisa, como un acabado espejo, es fácil de expulsar y reduce las tasas de desecho. Para texturas ligeras, un desmoldeo de 1-5 grados es apropiado. Texturas complejas como cuero o piel de serpiente introducen micro-rebajes y exigen un desmoldeo de 5-12+ grados.
Consejo profesional de Hubs
¿Cuáles son los mejores materiales de moldeo por inyección para ángulos de desmoldeo?
Cuanto más se contraiga térmicamente el plástico, mayor debe ser el desmoldeo. Además, los materiales fuertes, frágiles y abrasivos requieren naturalmente una conicidad mayor que los blandos, dúctiles o autolubricantes.
El nailon, por ejemplo, es muy tolerante y no necesariamente necesita un ángulo de desmoldeo, aunque siempre se recomienda una conicidad estándar de 2 grados.
| Material | Ángulo de desmoldeo mínimo* | Ángulo de desmoldeo recomendado |
|---|---|---|
| Nailon | 0 | 1 |
| Polietileno | 0,5 | 1,5 |
| PVC | 0,5 | 1,5 |
| PP | 1 | 2 |
| PC | 1,5 | 2 |
*Asumiendo condiciones perfectas
¿Cuáles son los mejores consejos y trucos de Hubs para diseñar ángulos de desmoldeo?
Los ángulos de desmoldeo pueden no ser su característica favorita para diseñar, pero vale la pena el esfuerzo. Diseñarlos correctamente es clave para obtener un coste competitivo y potencialmente acortar el plazo de entrega.
Aquí hay algunos consejos avanzados para diseñar los mejores ángulos de desmoldeo para sus piezas personalizadas:
- Integrar el desmoldeo en su diseño desde el principio. Si quiere prototipar la pieza con impresión 3D, asegúrese de que ya contenga el desmoldeo para evitar tener que repetir el trabajo.
- Desmoldear tanto el lado de la cavidad como el del núcleo de su pieza. El núcleo (superficies interiores) requiere un desmoldeo ligeramente mayor debido a la dirección de contracción del material.
- Todas las caras verticales necesitan tener desmoldeo. Estas incluyen nervios y refuerzos, bosses y características de separación.
- Cuanto mayor sea el ángulo de desmoldeo, mejor. Incluso un ángulo de 0,5 grados (el mínimo absoluto para la mayoría de materiales) es mejor que ningún ángulo de desmoldeo.
- Tenga en cuenta la cara de referencia desde la que desmoldea y si el desmoldeo afecta a la funcionalidad o ajuste de piezas acopladas.
- La ubicación de la línea de partición no siempre es obvia. Asegúrese de consultar a su proveedor al principio del proceso para entregar el diseño final a tiempo.
- Desmoldear las características que requerirían una acción lateral (cavidades laterales y bosses).
Para una guía más detallada sobre cómo diseñar características para moldeo por inyección, tenemos la guía perfecta para usted.
Preguntas frecuentes
¿Cómo se calculan los ángulos de desmoldeo para moldeo por inyección?
En general, la recomendación es añadir un mínimo de 1 grado de desmoldeo por pulgada (2,54 cm) de profundidad de cavidad del molde. Otros factores afectarán a cómo calcule sus ángulos de desmoldeo además de la profundidad, así que puede añadir hasta dos grados por pulgada, pero no es necesario.
¿Cuántos grados deben tener mis ángulos de desmoldeo?
Aunque aplicar 1 a 2 grados de desmoldeo por pulgada de profundidad de cavidad es un buen estándar a seguir, ciertos ángulos son mejores para situaciones específicas. Por ejemplo, aconsejamos aplicar 0,5 grados en cada cara vertical de sus componentes. Para texturas ligeras (PM-T1), se requieren 3 grados de desmoldeo, mientras que 5 o más grados son obligatorios para texturas pesadas (PM-T2).
¿Cuándo debe añadir ángulos de desmoldeo en el proceso de diseño?
Añadir ángulos de desmoldeo a diseños de impresión 3D y mecanizado CNC no es obligatorio, por lo que es común olvidar los desmoldeos al prototipar (u en otras etapas de diseño tempranas). Con la impresión 3D y el mecanizado CNC, simplemente no tiene que preocuparse por eyectar piezas de un molde. Recomendamos diseñar sus piezas con ángulos de desmoldeo desde el principio para que, cuando llegue el momento de empezar el moldeo por inyección de mayores cantidades de piezas, no tenga que rediseñar los componentes para adaptarlos al proceso de moldeo.
¿Cómo afecta el diseño del ángulo de desmoldeo al acabado superficial?
Añadir los ángulos de desmoldeo adecuados es esencial para evitar arañazos en sus piezas. Los termoplásticos se contraen al enfriarse en un molde, lo que crea suficiente tensión para impedir una eyección limpia y fácil. Sin los ángulos de desmoldeo correctos, su pieza se rayará por la tensión dentro del molde y al sacarla después del enfriamiento.
¿Cómo diseñar ángulos de desmoldeo para una fabricabilidad óptima?
Seguir nuestras directrices definitivamente ayudará a mejorar su diseño para fabricabilidad. Si tiene más preguntas o quiere asesoramiento experto en DfM, no dude en contactarnos en sales@hubs.com.
Resina
- Diseño de Piezas de Inyección: Dominando Ángulos de Desmoldeo para Eyección Perfecta
- Prevención de Alabeo en Piezas de Inyección: Estrategias de Diseño
- Diseño de Bosses en Inyección: Equilibrando Resistencia y Éxito en Moldeo
- Diseño de Molde de Inyección – Parte 2: Entendiendo y Eliminando Marcas de Hundimiento (Sink Marks)
- El Papel Crítico del Diseño para Fabricación (DFM) en el Éxito del Hardware
- Por qué el Diseño para Fabricación Aditiva (DfAM) importa: Seis beneficios clave
- Dominando el Diseño para Manufacturabilidad: Parte 2 – Tolerancias y Optimización de Características
- Compuestos PEEK de Alta Viscosidad: Óptimos para Moldeo por Inyección y Extrusión
- Bakelite FoamSet: Espumas ligeras, termoestables, ignífugas para moldeo por inyección y compresión
- Directrices expertas de diseño para moldeo por inyección de alta calidad
- Moldeo por inyección robótico avanzado para componentes compuestos funcionalizados