



Cómo prevenir y reparar marcas de hundimiento en piezas moldeadas por inyección
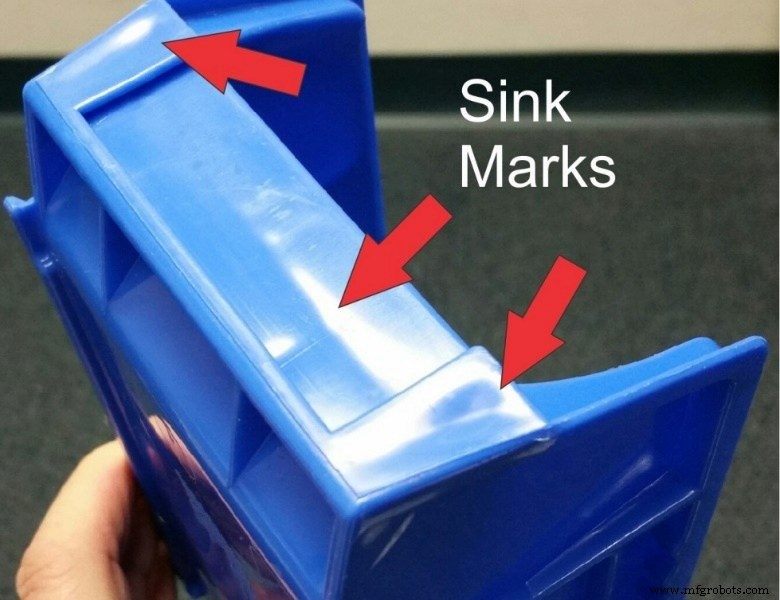
El moldeo por inyección es un gran proceso de fabricación para hacer prototipos rápidos estéticos y piezas de producción de plástico. Pero si no hay un estricto sistema de control para el proceso de producción, puede haber defectos en las piezas moldeadas de plástico, como marcas de hundimiento.
Entonces, ¿qué es una marca de hundimiento en moldeo por inyección? ¿Por qué ocurre y cómo las previene un fabricante? Siga leyendo mientras le proporcionamos respuestas a estas preguntas y cosas importantes que necesita saber sobre las marcas de hundimiento.
¿Qué es una marca de hundimiento en moldeo por inyección?
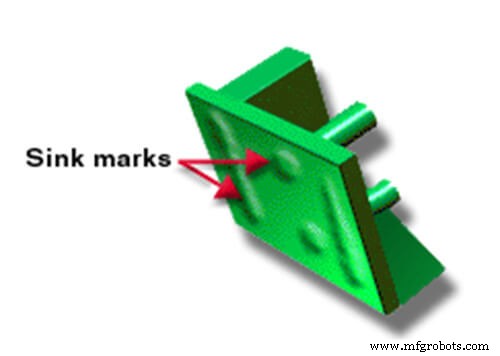
La marca de hundimiento es un defecto en la superficie de piezas moldeadas por inyección con variaciones en el espesor de pared. En otras palabras, las marcas de hundimiento en moldeo por inyección ocurren en secciones más gruesas de las piezas moldeadas y este defecto se parece más a un hoyuelo o surco en su superficie. Para que una sección de un producto sea más gruesa, significa que contiene más material. Además, estas regiones más gruesas extienden su tiempo de enfriamiento. En cambio, la porción exterior de la pieza plástica en contacto con el acero del molde a menudo se enfría muy rápido.
Consecuentemente, esta diferencia en el tiempo de enfriamiento entre la porción exterior de la pieza moldeada y su interior causa el defecto. ¿Cómo? A medida que las moléculas en la parte más gruesa del prototipo comienzan a enfriarse, se contraen, resultando en que la parte exterior se hunda hacia adentro, causando una marca de hundimiento. Sin embargo, si la parte exterior es lo suficientemente fuerte, esta contracción causa un vacío en su lugar.
El grado de visibilidad de un hundimiento depende de su profundidad, el color del producto y su textura. Sin embargo, es importante notar que las pequeñas marcas de hundimiento a menudo son visibles debido a su capacidad para reflejar la luz en diferentes direcciones.
Causas y remedios de las marcas de hundimiento en moldeo por inyección
Producir piezas mediante moldeo por inyección implica la inyección de material fundido en un molde. Dentro del molde, el material se solidifica en las piezas deseadas. Posteriormente, ocurre su expulsión.
Las marcas de hundimiento en moldeo por inyección a menudo ocurren cuando el espesor de la pieza inyectada en el molde es demasiado grande para la resina usada. Sin embargo, hay otras causas de marcas de hundimiento. Ahora, examinemos qué las causa y cómo reducir las marcas de hundimiento en moldeo por inyección.
Causa 1 de marcas de hundimiento: Temperatura de fusión incorrecta
Usar una temperatura incorrecta al fundir una resina podría llevar a una marca de hundimiento en la superficie del plástico terminado. A menudo, las marcas de hundimiento se deben a la baja temperatura del inserto, y si este es el caso, aumentar la temperatura puede resolver estos problemas.
Para evitar esto, ajuste la temperatura de fusión de la resina dentro del rango recomendado por el fabricante. Antes de inyectar la resina en el molde, verifique la temperatura de fusión.
Causa 2: Tiempo de empaque y mantenimiento bajo
Cuando el tiempo de empaque y mantenimiento es demasiado bajo, también puede causar hundimientos en las superficies de los productos. Idealmente, el tiempo de empaque y mantenimiento debe ser largo. Esto asegura el sellado adecuado de la compuerta de la pieza, previniendo así la entrada y salida de resina plástica de la cavidad del molde. Si el sellado de la compuerta no ocurre correctamente, la resina plástica saldrá de la cavidad cuando se deje reposar.
Para evitar marcas de hundimiento, manténgalo el tiempo suficiente para asegurar que la compuerta se solidifique después de llenar el molde. Esto ayudaría a prevenir que el material fundido salga del molde, previniendo hundimientos. En otras palabras, donde ocurre una marca o depresión cerca de la compuerta, prolongar el tiempo de empaque y mantenimiento ayuda a erradicarla.
Causa 3: Presión de empaque o mantenimiento inadecuada
La distribución inadecuada de la presión de mantenimiento es otra razón por la que aparecen hundimientos en las piezas moldeadas. Es decir, aplicar la presión de empaque adecuada a diferentes partes del producto ayudaría a mantenerlo en forma.
Para prevenir marcas de hundimiento o contracción, una presión típica de cavidad del molde varía entre 8000–15,000 psi. La regla es que la presión de empaque o mantenimiento debe ser del 50-70% de la presión de inyección.
La mejor forma de aplicar presión es midiendo el espesor. Consecuentemente, las secciones gruesas del molde requieren más plástico y presión que las menos gruesas para mantener la forma.
Dado que este defecto resulta de la contracción cuando material como la resina plástica en áreas gruesas se contrae durante el secado, conseguir suficiente plástico en áreas gruesas con la presión adecuada podría ayudar a erradicarlo.
Causa 4: Temperatura del molde alta
No usar las temperaturas de molde recomendadas (que están entre 80-120 °C) podría resultar en esta depresión. Establecer la temperatura demasiado alta podría impedir que la compuerta selle correctamente y a tiempo. Para solucionar esto, use el rango correcto de temperatura de molde mientras asegura la plomería correcta.
A continuación se muestra la temperatura de moldeo por inyección recomendada para plásticos comunes:
| Material plástico | Temperatura de moldeo por inyección (°C) | Temperatura del molde (°C) |
| LDPE | 160-260 | 50-70 |
| POM | 200-210 | >90 |
| ABS | 210-275 | 50-90 |
| PP | 250-270 | 50-75 |
| PS | 180-280 | 10-40 |
| PVC-rígido | 180-210 | 30-50 |
| PVC-blando | 170-200 | 15-50 |
| HDPE | 260-300 | 30-70 |
| PC | 280-320 | 80-100 |
| TPR | 120-250 | 50-70 |
| PA66 | 260-290 | 70-120 |
| PMMA | 210-240 | 50-70 |
| PA6 | 240-260 | 70-120 |
Causa 5: Geometría de pieza inadecuada
Geometrías de pieza inadecuadas y diseño de molde también podrían causar estas depresiones. Es importante notar que las nervaduras y los ejes son las áreas más comunes donde ocurren marcas de hundimiento. A continuación, algunas formas de remediar defectos de moldeo por inyección causados por geometría.
Equilibrar el espesor de nervadura y pared
Crear un equilibrio entre el espesor de la nervadura y la pared ayudaría a reducir la tendencia de estas marcas a formarse. Evite aumentar la altura de la nervadura al espesor de la pared. Hacerlo podría llevar a un aumento en el número de distorsiones o defectos en el plástico.
También note que el plástico fundido, como otros líquidos, fluye por el camino con poca o ninguna resistencia. Por tanto, las áreas menos gruesas se llenarían primero durante la inyección de plástico. Solo después de que esta sección esté llena, el plástico fundido comenzará a llenar la sección de la nervadura.
Usar una pendiente gradual de 7 grados en la base de la nervadura
Para minimizar distorsiones e imperfecciones, incorporar una pendiente gradual de 7 grados en la base de la nervadura es necesario. Usar este método de pendiente solo funciona cuando la compuerta está cerca del área. Esta pendiente ayuda a asegurar un aumento gradual del material fundido inyectado en el molde, previniendo imperfecciones y distorsiones en su superficie.
Diseño de eje
Al diseñar un eje donde el aro pasaría por un estrés mínimo, el diámetro exterior debería ser el doble del diámetro interior. Este tipo de diseño de eje ayudaría a reducir marcas de hundimiento. Por otro lado, si el aro del eje pasaría por mucho estrés si hay aplicación de cargas más pesadas, el diámetro exterior debería ser dos veces y media el diámetro interior.
Área base más delgada alrededor del eje
Es mejor evitar adelgazar el área base alrededor del eje. Esta práctica, común hoy en día, debilita la construcción. Como resultado, el eje requeriría nervaduras fuertes para soporte, lo que consecuentemente interrumpe el flujo de material durante la inyección, resultando en marcas de hundimiento en el plástico.
Orificio de boquilla pequeño
Si la boquilla se obstruye o el orificio de la boquilla de la máquina de moldeo es pequeño, la falta de presión podría causar una marca de hundimiento en el plástico. Por tanto, la mejor forma de prevenir este tipo de defecto en el plástico es limpiando o reemplazando la boquilla de la máquina de inyección para obtener la velocidad de inyección ideal.
El DFM ayuda a prevenir marcas de hundimiento en moldeo por inyección de plástico
El diseño para fabricación o fabricabilidad implica diseñar un componente o pieza para que sea más fácil producir más de esa pieza. Este proceso incluye un conjunto de directrices de diseño que la industria recomienda para una mejor fabricación y diseño de piezas.
Aplicar el diseño para fabricabilidad en la fase de diseño ayuda a prevenir marcas de hundimiento en piezas moldeadas. Esta fase de fabricación también es el momento ideal para abordar estos defectos ya que lo hace con un coste mínimo. Además, este proceso implica el uso de programas especializados de simulación de flujo de molde. El objetivo de usar este programa es simular el proceso de moldeo por inyección. Esta simulación en 3D muestra flujo, deformación, flujo de calor y detalles del molde completo.
Durante la simulación, los ingenieros que supervisan el proyecto revisan problemas con el diseño, incluyendo marcas de hundimiento, usando una lista de verificación. Si hay problemas, hacen los cambios necesarios en el diseño, incluyendo el material y el molde usado. Repiten este proceso hasta que la lista de verificación se complete y los problemas se eliminen.
El objetivo general del DFM es fabricar productos con errores mínimos y aumentar la calidad del producto para una satisfacción óptima del consumidor. Además, no seguir esta guía de diseño para moldeo por inyección durante la producción de piezas plásticas a menudo resulta en incurrir en gastos evitables debido a modificaciones y rediseño del molde.
RapidDirect – Su mejor socio de moldeo por inyección
¿Busca el mejor lugar para obtener sus servicios de moldeo por inyección sin marcas de hundimiento? ¡Piense en RapidDirect! Ofrecemos la mejor calidad tanto en prototipado como en producción a gran escala.
Además, ofrecemos análisis DFM a nuestros clientes sin coste para asegurar que defectos como una marca de hundimiento no arruinen la apariencia de su producto.
Somos grandes fanáticos de la perfección, por eso seguimos todas las directrices estándar DFM para asegurar que sus piezas de producto estén más allá de perfectas. ¿Qué espera? Visite RapidDirect hoy para iniciar su proyecto.
Preguntas frecuentes
¿Qué causa vacíos en moldeo por inyección?El vacío ocurre cuando hay una diferencia en la tasa de enfriamiento entre las partes exterior e interior, especialmente cuando la capa exterior del producto se enfría antes que la interior. Esta diferencia causa que la capa interior se encoja, separándose de la otra capa, formando así un vacío.
¿Cómo prevenir marcas de hundimiento y vacíos?Las principales formas de prevenir hundimientos y vacíos en un diseño incluyen:
a. Asegurar que la temperatura de fusión sea óptima.
b. Asegurar que la presión de empaque y mantenimiento sea ideal.
c. Evitar temperatura de molde excesiva.
d. Asegurar el uso del material y diseño de molde correctos.
A continuación, formas para eliminar y prevenir líneas de flujo:
a. Aumentar la velocidad, presión o temperatura del material de inyección.
b. Donde el espesor de pared aumenta, redondear las esquinas del molde en esas regiones.
c. Dar una buena distancia entre compuertas del molde y refrigerante del molde.
d. Aumentar la velocidad de flujo aumentando el diámetro de la boquilla.
Conclusión
Saber qué causa las marcas de hundimiento es el primer paso para prevenirlas y corregirlas. Hay muchas razones por las que ocurren marcas de hundimiento, desde tiempo de mantenimiento, presión hasta temperatura de molde y de fusión. Sin embargo, una forma de prevenir esta depresión de deformar sus piezas moldeadas es empleando DFM en la fabricación.
Además, si busca una empresa ideal para sus necesidades de moldeo por inyección a un precio asequible, piense en RapidDirect.
Resina
- 8 Estrategias Comprobadas para Eliminar Tiempo Muerto y Reducir Costes
- Diseño de Molde de Inyección – Parte 2: Entendiendo y Eliminando Marcas de Hundimiento (Sink Marks)
- Principales materiales para moldeo por inyección de plástico para calidad y rendimiento superiores
- Dominando moldeo inyección: Mejores prácticas expertos en Molding 2019
- 10 defectos comunes en moldeo por inyección y consejos de prevención
- Servicios de Moldeo por Inyección de Plástico Premium y Rentables
- Comprender los Costes del Moldeo por Inyección: Guía Práctica para Estimación
- Compuestos PEEK de Alta Viscosidad: Óptimos para Moldeo por Inyección y Extrusión
- BASF Ultrason PPSU: Material premium para moldeo por inyección y soplado de biberones para bebés y adultos
- TerraVerdae lanza nuevas resinas PHA para films soplados/colados, inyección y termoformado
- Moldeo por Inyección de Termofijos: Beneficios, Inconvenientes y Guía Experta