



Maximización de la eficiencia de ferroaleaciones en la producción de acero
Optimización de la utilización de ferroaleaciones durante la fabricación de acero
Las ferroaleaciones son aleaciones de hierro con alto porcentaje de uno o más elementos como silicio (Si) y manganeso (Mn). Son frágiles e inadecuadas para uso directo en fabricación de productos. Son materias primas importantes para la fabricación de acero. Se usan principalmente para desoxidación y aleación de aceros.
Tienen rangos de fusión más bajos que los elementos puros y menor densidad → se incorporan más fácilmente en acero líquido que elementos puros. Se añaden al acero líquido para desoxidación: eliminan exceso oxígeno (O₂). Tienen alta afinidad por O₂ y forman óxidos en forma de escoria.
Clasificación habitual en dos grupos: (i) ferroaleaciones de gran tonelaje (bulk), (ii) ferroaleaciones nobles o especiales. Bulk: ferro-manganeso (Fe-Mn), ferro-cromo/cromo de carga (Fe-Cr), ferro-silicio (Fe-Si). Nobles: insumos vitales para aceros especiales y aleados. Alto valor, bajo consumo: ferro-molibdeno (Fe-Mo), ferro-vanadio (Fe-V), ferro-tungsteno (Fe-W), ferro-titanio (Fe-Ti), ferro-niobio (Fe-Nb). Algunas aleaciones como silico-manganeso (hierro porcentaje muy pequeño) también clasificadas como bulk.
Prácticas de adición
En buena práctica, ferroaleaciones no se añaden generalmente al horno de fusión y 60-90 % de adiciones se hacen al cucharón durante vaciado del acero líquido; el resto en procesos secundarios. Tendencia a hacer más adiciones en secundario o incluso en tolva (tundish) usando alambres especiales.
Durante adición al baño acero líquido, es necesario sumergir la ferroaleación. Al añadir, una capa de acero se solidifica en superficie. Calor transferido desde baño la refundé de vuelta a superficie original. Transferencia convectiva función agitación baño y sobrecalentamiento → gobierna fusión capa.
Propiedades físico-químicas que afectan disolución
Varias propiedades afectan disolución en acero líquido. Punto fusión = factor principal para velocidad disolución. Otras importantes: densidad, conductividad térmica, calor específico, entalpía mezcla. Densidad determina si adición flota (ferrosilicio), se hunde (ferromanganeso) o queda atrapada en baño (ferrocromo). Conductividad térmica, junto con calor específico y densidad, determina espesor capa acero que se forma en adición fría. Reacción exotérmica fuerte entre ferroaleación y acero líquido (entalpía mezcla) puede reducir sustancialmente tiempo asimilación (75 % ferrosilicio).
Minimizar tamaño ferroaleación mejora velocidad disolución, contrario a práctica histórica donde ferroaleaciones grumosas grandes ayudaban penetrar capa escoria. Desafortunadamente, tamaño pequeño = más área superficie para transportar gases indeseables y humedad, plus pérdidas polvo y dificultades manipulación. Se determinó tamaño óptimo entre 3 mm y 20 mm. Inyección alambre y polvo superan limitaciones tamaño fino.
Movimiento del acero líquido
Procesos eficientes dependen del movimiento del acero líquido para: (i) disolver ferroaleaciones, (ii) flotar inclusiones, (iii) eliminar inhomogeneidades químicas y térmicas. Fuerzas naturales inducen movimiento: convección por gradiente temp o energía chorro caída durante vaciado. Convección natural lenta y movimiento vaciado limitado en tiempo. Fuerzas externas (inyección gas por lanza, tapón, tobera) crean movimiento significativamente más intenso. Inyección gas por lanzas y tapones porosos = método predominante agitación en fabricación acero.
Prácticas de desoxidación
Objetivo prácticas ideales: unir O₂ libre en acero líquido y remover inclusiones óxido formadas en desoxidación durante vaciado, aumentando eficiencia elementos desoxidantes. Proceso desoxidación es fenómeno peculiar: aumento concentración ferroaleaciones sobre valor crítico → re-oxidación acero líquido.
Tres métodos principales durante vaciado: (i) aceros al rimming (sin matar acero líquido), (ii) semi-matados (parcialmente matados), (iii) totalmente matados (fully killed). Rimming y semi-matados no aptos para colada continua; objetivo producir inclusiones Mn-Al-silicato deformables en laminación caliente, evitar inclusiones cristalinas duras (Al₂O₃, MgO·Al₂O₃).
Mayoría prácticas actuales buscan matado completo. Sub-matar → burbujas O₂ en baño → sopladuras producto colado, problemas tobera tolva. Sobre-matar → re-oxida baño y añade coste. Optimización desoxidación necesaria para lograr mínimo O₂ disuelto antes colada.
Razones para adición ferroaleaciones al cucharón
- Desoxidar acero líquido reaccionando con O₂ formando óxidos absorbidos en escoria.
- Ajustar composición química final del acero.
- Lograr propiedades mecánicas especificadas modificando inclusiones presentes.
Son factor coste mayor en fabricación. También fuente constante perturbaciones producción y comportamiento proceso inesperado.
Efectos colaterales y práctica de adición
Durante adición, captura otros elementos (ej. carbono). Importante conocer y calcular efecto otros componentes ferroaleación sobre composición global. Captura C crítica en aceros bajo C y ultra-bajo C. En tales casos, necesario usar ferroaleaciones bajo C o alta pureza (más caras).
Adiciones normalmente en cucharón: en vaciado y cada unidad secundaria (estación enjuague argón, horno cucharón, CAS-OB, unidad desgasificación vacío). En general, adiciones bulk en vaciado cucharón; "retoques" (trimming) en etapas posteriores.
Importante: adiciones cucharón no cambian composición instantáneamente, toman tiempo finito disolver. Debe proporcionarse tiempo suficiente (tiempo mezcla). Puntos clave tiempo mezcla: (i) partículas gruesas disuelven más lento que polvos, alambres, partículas finas; (ii) agitar cucharón (burbujeo argón) acelera disolución y homogeneiza composición; (iii) tiempo mezcla aumenta al bajar temperatura.
Recuperación de ferroaleaciones
Uno de los costes sustanciales en operación fabricación acero = adiciones ferroaleaciones. Esencial entender factores que determinan recuperación y mejorar control química final. Recuperación junto con práctica fabricación necesita buen control para utilización optimizada.
Precisión práctica moderna → adiciones más cuidadosas. Práctica moderna necesita resultados repetibles y consistentes con altos niveles recuperación. Práctica influye tasas recuperación finales, grado desoxidación, turbulencia cucharón, otros factores. Pero propiedades físico-químicas ferroaleación son muy importantes → efecto mayor en recuperación.
Tasa recuperación (recuperación simple) = cantidad elemento que realmente aumenta en composición acero líquido en lugar de perderse en escoria. Importante no solo económicamente sino para productos alta calidad con propiedades mecánicas altamente reproducibles. Recuperación depende amplio espectro parámetros, resumidos en tres grupos: (i) tipo elementos aditivos (concentración, actividad química, afinidad O₂, densidad, tamaño/forma partículas, concentración impurezas), (ii) métodos adición (horno, cucharón, inyección especial como alambre), (iii) tecnología fabricación (tipo/tamaño horno, composición/condición/cantidad escoria, temp colada, periodo colada).
Factores que afectan recuperación
Oxidación ferroaleación = causa principal recuperación pobre/errática. Recuperación = función velocidad disolución, densidad ferroaleación, O₂ disuelto en acero (para aleaciones formadoras nitruros, N₂ disuelto también). Aumento O₂ disuelto → baja recuperación y disminuye velocidad disolución ferroaleaciones con punto fusión > acero.
Velocidad disolución = propiedad más importante determinando recuperación. Más rápido va a solución → menos chances pérdidas. Densidad ferroaleación también factor importante. Densidad ideal 6,2-7,6 g/cm³. Pero si acero no bien desoxidado, recuperación baja incluso con alta velocidad disolución y densidad ideal.
Proceso de disolución
Transferencia adiciones estado sólido a líquido = fusión o disolución. Fusión = calor aplicado. Disolución = material sólido contacta líquido a temps bajo punto fusión sólido. Proceso disolución en dos pasos consecutivos: (1) reacción superficial: sólido cambio fase a líquido; (2) transporte átomos soluto desde interfaz a bulk acero líquido por difusión a través capa límite. Cualquier paso puede ser controlador velocidad.
Valor del hierro y energía química
Además valor elementos aditivos, ferroaleaciones contienen hierro y potencialmente energía química. Hierro en ferroaleación tiene valor sustancial: bien definido, disponible forma grumosa fusión rápida. Energía química también valor potencial, pero puede ser problema y coste. Ferroaleaciones pueden contener inclusiones y elementos parásitos (tramp). Elementos parásitos limitaciones especiales por influencia inclusiones óxido u otros precipitados (nitruros, carburos). Pueden contener pequeñas impurezas: azufre (S), fósforo (P), gases (O₂, N₂, H₂), humedad.
Prácticas para acero limpio
Para producir acero limpio: desoxidar acero líquido, remover productos desoxidación, prevenir re-oxidación por escoria eficazmente. Durante vaciado horno primario, desoxidación compleja Si/Mn/Al con ferroaleaciones para lograr inclusiones óxido blandas bajo punto fusión que se deforman en laminación e inclusiones sólidas Al₂O₃ en desoxidación Al o desoxidación individual.
Ecuaciones universales reacción: x[M] + y[O] = MₓOᵧ. M = elemento aditivo, O = oxígeno disuelto. Constante equilibrio depende: (i) cambio energía libre reacción desoxidación, (ii) elementos disueltos acero, (iii) actividad 'a' elemento aditivo (a[M] = fM * %[M], fM = coeficientes actividad relativo estado estándar 1 % Fe), (iv) coeficientes actividad O₂ relativo 1 % Fe, (v) actividad producto desoxidación generalmente 1 en estado sólido. Para composición acero a temp específica, coeficientes actividad elementos aditivos son constantes y constante equilibrio cada elemento formador óxido calculable. Reacciones desoxidación más comunes con constantes equilibrio y valores dadas.
Efecto enfriamiento y desoxidación con aluminio
Ferroaleaciones tienen efecto enfriamiento en acero líquido. Adición → disminuye temp. Reducción temp depende capacidad calor y calor solución solutos. Excepción importante: Al, reacciona exotérmicamente con O₂ presente (disuelto en acero o inyectado por lanza) → calienta acero. Normalmente desoxidación con Al más eficiente a temps bajas. Tras desoxidación, acero se enfría → producto solubilidad Al-O (curva equilibrio Fig 1) también baja. Al y O continúan reaccionando, con posibilidad partículas muy finas Al₂O₃ formándose. A menos que tengan tiempo flotar, quedarán atrapadas producto final.
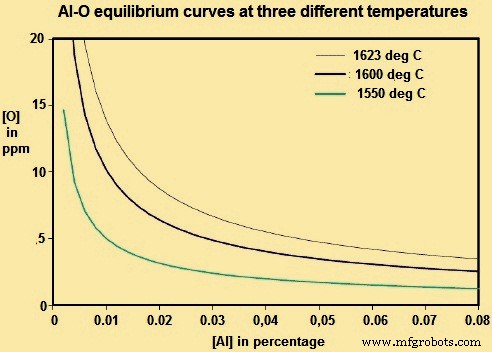
Fig 1 Curvas equilibrio Al-O a tres temperaturas diferentes
Proceso de manufactura
- Lana de Acero: Historia, Producción y Seguridad
- Tubería de acero: Tipos, historia y fabricación moderna
- El oficio de las tijeras: de las hojas de muelle antiguas a las herramientas de precisión modernas
- La Evolución de las Bañeras: De los Baños Antiguos a la Fabricación Moderna
- Cinc: Propiedades, Aplicaciones y Proceso de Producción
- Helicóptero: Aeronave de Ala Rotativa Versátil para Despegue Vertical y Vuelo Estacionario Preciso
- Acero inoxidable: propiedades, fabricación y aplicaciones futuras
- Comprender las inclusiones en el acero: causas, tipos y mitigación en la metalurgia secundaria
- Producción de acero verde: revolucionando la industria para un planeta más fresco
- Elección de los grados de acero para herramientas adecuados para un rendimiento óptimo
- Aleaciones tungsteno-molibdeno-hierro: mejorando resistencia del acero y eficiencia productiva