



Helicóptero: Aeronave de Ala Rotativa Versátil para Despegue Vertical y Vuelo Estacionario Preciso
Introducción
Los helicópteros se clasifican como aeronaves de ala rotativa, y su ala rotativa se conoce comúnmente como rotor principal o simplemente rotor. A diferencia de las aeronaves de ala fija más comunes, como biplanos deportivos o aviones de línea, el helicóptero es capaz de despegue y aterrizaje vertical directo; también puede mantenerse en vuelo estacionario en una posición fija. Estas características lo hacen ideal donde el espacio es limitado o se requiere capacidad de vuelo estacionario sobre un área precisa. Actualmente, los helicópteros se usan para fumigar cultivos, aplicar pesticidas, acceder a áreas remotas para trabajo ambiental, entregar suministros a trabajadores en plataformas petrolíferas marítimas remotas, tomar fotografías, filmar películas, rescatar personas atrapadas en lugares inaccesibles, transportar víctimas de accidentes y combatir incendios. Además, tienen numerosas aplicaciones de inteligencia y militares.
Numerosos individuos han contribuido a la concepción y desarrollo del helicóptero. La idea parece tener origen biónico, es decir, derivó de un intento de adaptar un fenómeno natural —en este caso, el fruto bífido giratorio del arce— a un diseño mecánico. Los primeros esfuerzos por imitar las semillas de arce produjeron el volantín, un juguete infantil popular en China y la Europa medieval. En el siglo XV, Leonardo da Vinci, renombrado pintor, escultor, arquitecto e ingeniero italiano, esbozó una máquina voladora que pudo basarse en el volantín. El siguiente boceto sobreviviente de un helicóptero data de principios del siglo XIX, cuando el científico británico Sir George Cayley dibujó una aeronave de doble rotor en su cuaderno. A principios del siglo XX, el francés Paul Cornu logró levantarse del suelo por unos segundos en un helicóptero temprano. Sin embargo, Cornu se enfrentó a los mismos problemas que plagaron a todos los primeros diseñadores por décadas: nadie había ideado aún un motor que generara suficiente empuje vertical para levantar tanto el helicóptero como cualquier carga significativa (incluidos pasajeros).
Igor Sikorsky, ingeniero ruso, construyó su primer helicóptero en 1909. Cuando ni este prototipo ni su sucesor de 1910 tuvieron éxito, Sikorsky decidió que no podía construir un helicóptero sin materiales más sofisticados y dinero, así que dirigió su atención a aviones. Durante la Primera Guerra Mundial, el ingeniero húngaro Theodore von Karman construyó un helicóptero que, cuando estaba atado, podía mantener vuelo estacionario por períodos prolongados. Varios años después, el español Juan de la Cierva desarrolló una máquina que llamó autogiro en respuesta a la tendencia de los aviones convencionales a perder potencia del motor y estrellarse al aterrizar. Si pudiera diseñar una aeronave en que la sustentación y el empuje (velocidad hacia adelante) fueran funciones separadas, especuló Cierva, podría eludir este problema. El autogiro que inventó incorporaba características tanto del helicóptero como del avión, aunque se parecía más a este último. El autogiro tenía un rotor que funcionaba como un molino de viento. Una vez puesto en movimiento por rodaje en tierra, el rotor podía generar sustentación suplementaria; sin embargo, el autogiro era impulsado principalmente por un motor de avión convencional. Para evitar problemas de aterrizaje, el motor podía desconectarse y el autogiro descendía suavemente por el rotor, que cesaba gradualmente al tocar tierra. Popular durante los años 1920 y 1930, los autogiros dejaron de producirse tras el refinamiento del helicóptero convencional.
El helicóptero fue finalmente perfeccionado por Igor Sikorsky. Avances en teoría aerodinámica y materiales de construcción se habían logrado desde el intento inicial de Sikorsky, y en 1939 despegó en su primer helicóptero operativo. Dos años después, un diseño mejorado le permitió permanecer en el aire hora y media, estableciendo récord mundial de vuelo sostenido en helicóptero.
El helicóptero se puso en uso militar casi inmediatamente tras su introducción. Aunque no se usó extensamente en la Segunda Guerra Mundial, el terreno de jungla en Corea y Vietnam impulsó su uso generalizado en ambas guerras, y refinamientos tecnológicos lo hicieron herramienta valiosa en la Guerra del Golfo Pérsico. En años recientes, la industria privada probablemente ha representado el mayor aumento en uso de helicópteros, ya que muchas empresas comenzaron a transportar ejecutivos vía helicóptero. Además, servicios de lanzadera en helicóptero han proliferado, particularmente a lo largo del corredor urbano del noreste americano. Aun así, entre civiles el helicóptero sigue siendo más conocido por sus usos médicos, de rescate y socorro.
Diseño
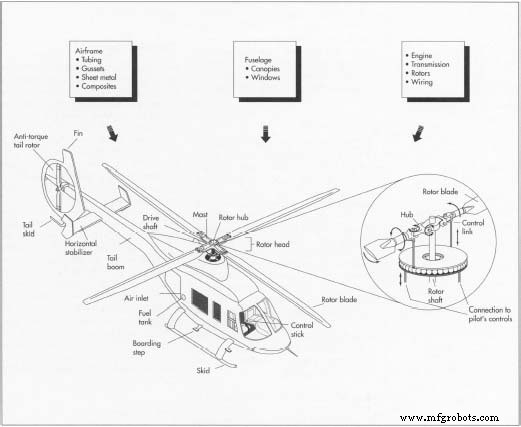
La potencia de un helicóptero proviene de un motor de pistón o turbina de gas (recientemente, esta última ha predominado), que mueve el eje del rotor, haciéndolo girar. Mientras un avión estándar genera empuje empujando aire detrás de su ala al avanzar, el rotor del helicóptero logra sustentación empujando el aire bajo él hacia abajo al girar. La sustentación es proporcional al cambio en el momento del aire (su masa por su velocidad): mayor momento, mayor sustentación.
Los sistemas de rotor de helicóptero consisten en dos a seis palas unidas a un buje central. Generalmente largas y estrechas, las palas giran relativamente lento, porque esto minimiza la potencia necesaria para lograr y mantener sustentación, y también facilita el control del vehículo. Mientras helicópteros ligeros de propósito general suelen tener rotor principal de dos palas, aeronaves más pesadas pueden usar diseño de cuatro palas o dos rotores principales separados para acomodar cargas pesadas.
Para dirigir un helicóptero, el piloto debe ajustar el paso de las palas, que puede configurarse de tres formas. En el sistema colectivo, el paso de todas las palas unidas al rotor es idéntico; en el cíclico, el paso de cada pala fluctúa a medida que el rotor gira, y el tercer sistema combina los dos primeros. Para mover el helicóptero en cualquier dirección, el piloto mueve la palanca que ajusta el paso colectivo y/o el cíclico que ajusta el paso cíclico; también puede ser necesario aumentar o reducir velocidad.
A diferencia de los aviones, diseñados para minimizar volumen y protuberancias que pesarían la aeronave e impedirían el flujo de aire, los helicópteros tienen arrastre inevitablemente alto. Por tanto, los diseñadores no han utilizado el tipo de tren de aterrizaje retráctil familiar a quienes han visto aviones despegar o aterrizar —las ganancias aerodinámicas de tal sistema serían proporcionalmente insignificantes para un helicóptero. En general, el tren de aterrizaje de helicópteros es mucho más simple que el de aviones. Mientras estos requieren pistas largas para reducir velocidad hacia adelante, los helicópteros solo deben reducir sustentación vertical, lo que logran con vuelo estacionario previo al aterrizaje. Así, ni siquiera requieren amortiguadores: su tren de aterrizaje suele consistir solo en ruedas o patines, o ambos.
Un problema asociado con las palas del rotor ocurre porque el flujo de aire a lo largo de cada pala difiere ampliamente. Esto significa que sustentación y arrastre fluctúan para cada pala a lo largo del ciclo rotacional, ejerciendo una influencia desestabilizadora. Un problema relacionado ocurre porque, al avanzar el helicóptero, la sustentación bajo las palas que entran primero al flujo de aire es alta, pero la de las palas en el lado opuesto del rotor es baja. El efecto neto es desestabilizar el helicóptero. Típicamente, el medio de compensar estas variaciones impredecibles es fabricar palas flexibles unidas al rotor por bisagra. Este diseño permite que cada pala se desplace arriba o abajo, ajustándose a cambios en sustentación y arrastre.
El par motor, otro problema de la física de un ala rotativa, hace que el fuselaje (cabina) gire en dirección opuesta al rotor, especialmente a bajas velocidades o en vuelo estacionario. Para compensar esta reacción, muchos helicópteros usan rotor de cola, una pala expuesta o ventilador ductado montado al final de la cola típicamente vista en estos aparatos. Otro medio de contrarrestar el par implica instalar dos rotores, unidos al mismo motor pero girando en direcciones opuestas, mientras un tercer diseño, más eficiente en espacio, presenta rotores gemelos engranados, como una batidora de huevos. Se han investigado alternativas adicionales, y al menos un diseño NOTAR (sin rotor de cola) ha sido introducido.
Materias Primas
El fuselaje, o estructura fundamental, de un helicóptero puede ser de metal o materiales compuestos orgánicos, o combinación de ambos. Requisitos de mayor rendimiento inclinarán al diseñador a favorecer compuestos con mayor relación resistencia-peso, a menudo epóxido (resina) reforzado con vidrio, aramida (fibra de nailon fuerte y flexible) o fibra de carbono. Típicamente, un componente compuesto consiste en muchas capas de resinas impregnadas de fibra, unidas para formar un panel liso. Subestructuras tubulares y de chapa suelen ser de aluminio, aunque acero inoxidable o titanio se usan a veces en áreas sujetas a mayor tensión o calor. Para facilitar el doblado durante la fabricación, la tubería estructural a menudo se rellena con silicato de sodio fundido. Las palas del rotor rotativo suelen ser de resina reforzada con fibra, que puede adhesivarse con lámina metálica externa para proteger bordes. El parabrisas y ventanillas del helicóptero son de lámina de policarbonato.
Proceso de Fabricación
 Igor Sikorsky pilota su aparato, el VS-300, cerca del suelo en esta demostración de 1943.
En 1939, un emigrante ruso a Estados Unidos probó lo que se convertiría en prototipo prominente para helicópteros posteriores. Ya fabricante de aeronaves próspero en su tierra natal, Igor Sikorsky huyó de la revolución de 1917, atraído a EE. UU. por historias de Thomas Edison y Henry Ford.
Sikorsky pronto se convirtió en fabricante de aeronaves exitoso en su patria adoptiva. Pero su sueño era el despegue vertical, vuelo de ala rotativa. Experimentó por más de veinte años y finalmente, en 1939, voló su primer vuelo en un aparato llamado VS 300. Atado al suelo con largas cuerdas, su aparato no voló más de 15 metros en sus primeros vuelos. Aun así, hubo problemas: el aparato volaba arriba, abajo y lateralmente, pero no hacia adelante. Sin embargo, la tecnología de helicópteros se desarrolló tan rápido que algunos se pusieron en uso por tropas estadounidenses durante la Segunda Guerra Mundial.
El helicóptero contribuyó directamente a al menos una tecnología de producción revolucionaria. A medida que los helicópteros crecieron en tamaño y potencia, los cálculos de precisión necesarios para la ingeniería de las palas, con requisitos exigentes, aumentaron exponencialmente. En 1947, John C. Parsons de Traverse City, Míchigan, buscó formas de acelerar la ingeniería de palas producidas por su compañía. Parsons contactó a International Business Machine Corp. y pidió probar una de sus nuevas computadoras mainframe de oficina. Para 1951, Parsons experimentaba con que los cálculos de la computadora guiaran la herramienta de máquina. Sus ideas se desarrollaron finalmente en la industria de herramientas de máquina de control numérico por computadora (CNC) que ha revolucionado los métodos de producción modernos.
William S. Pretzer
Fuselaje: Preparación de Tubos
- 1 Cada pieza tubular individual se corta por máquina cortatubos que puede configurarse rápidamente para producir longitudes precisas y cantidades de lote especificadas. Tubos que requieren dobleces angulares se conforman al ángulo adecuado en máquina dobladora que usa herramientas intercambiables para diferentes diámetros y tamaños. Para dobleces que no sean menores, los tubos se llenan con silicato de sodio fundido que endurece y elimina plegaduras al hacer que el tubo doble como una barra sólida. El llamado vidrio soluble se retira luego colocando el tubo doblado en agua hirviendo, que funde el material interior. Tubos que deben curvarse para adaptarse a contornos del fuselaje se ajustan sobre una máquina de estirado y conformado, que estira el metal a una forma contorneada precisa. Luego, los detalles tubulares se entregan al taller donde se sujetan en mordazas para que sus extremos puedan mecanizarse al ángulo y forma requeridos. Los tubos se desbarban (proceso en que crestas o aletas remanentes tras mecanizado preliminar se eliminan) e inspeccionan por grietas.
- 2 Las gussets (placas o soportes de refuerzo) y otros detalles de refuerzo metálico se mecanizan a partir de chapa, ángulo o perfil extruido por fresado, cizallado, troquelado o aserrado. Algunos detalles críticos o complejos pueden forjarse o fundirse por inversión. Este último proceso implica inyectar cera o aleación de bajo punto de fusión en un molde o matriz. Cuando la plantilla se ha formado, se sumerge en metal fundido tantas veces como sea necesario para lograr el espesor deseado. Cuando la pieza se ha secado, se calienta para que la cera o aleación se funda y pueda verterse. Calentado a temperatura más alta para purificarlo y colocado en caja de molde donde se soporta con arena, el molde está listo para conformar metal fundido en piezas de refuerzo. Tras extracción y enfriamiento, estas piezas se mecanizan por métodos estándar antes de desbarbarse nuevamente.
- 3 Los tubos se limpian químicamente, se ajustan en un dispositivo de subensamblaje y se sueldan MIG (gas inerte de arco metálico). En este proceso, un alambre electrodo pequeño se alimenta a través de una antorcha de soldadura, y un gas inerte de protección (generalmente argón o helio) pasa a través de una boquilla alrededor; los tubos se unen por la fusión del alambre. Tras la soldadura, el subensamblaje se alivia de tensiones —calentado a baja temperatura para que el metal recupere elasticidad perdida durante el conformado. Finalmente, las soldaduras se inspeccionan por defectos.
Conformado de Detalles de Chapa
- 4 La chapa, que forma otras partes del fuselaje, se corta primero en blanks (piezas cortadas a tamaño predeterminado para trabajo posterior) por chorro de agua abrasivo, troqueles de troquelado o fresado. Los blanks de aluminio se tratan térmicamente para recocerlos (darles estructura uniforme, libre de tensiones, que aumenta su maleabilidad). Los blanks se refrigeran hasta que se colocan en matrices donde se prensan a la forma adecuada. Tras el conformado, los detalles de chapa se envejecen a plena resistencia y se recortan por fresado a forma y tamaño finales.
- 5 Las piezas de chapa se limpian antes de ensamblar por remachado o adhesivado. Piezas de aluminio y subensamblajes soldados pueden anodizarse (tratados para engrosar la película protectora de óxido en la superficie del aluminio), lo que aumenta resistencia a corrosión. Todas las piezas metálicas se limpian químicamente y se impriman, y la mayoría reciben pintura de acabado por pulverización con epóxido u otro recubrimiento duradero.
Fabricación de Núcleos de Componentes Compuestos
- 6 Los núcleos, partes centrales de componentes compuestos, se hacen de Nomex (marca de aramida de Du Pont) o aluminio "panal de abeja", cortados a medida por sierra de cinta o cuchillo reciprocante. Si es necesario, los núcleos tienen sus bordes recortados y biselados por herramienta similar a cortador de pizza o cuchilla de carne. El material con que cada componente se construye desde sus núcleos (cada componente puede usar múltiples núcleos) se llama pre-preg ply. Las plies son capas de fibras orientadas, usualmente epóxido o poliamida, impregnadas con resina. Siguiendo instrucciones escritas de los diseñadores, trabajadores crean paneles de piel altamente contorneados colocando plies individuales en herramientas de molde de unión y colocando núcleos entre plies adicionales según indicaciones.
- 7 Los layups completados, como se llaman las capas de prepreg fijadas al molde, se transportan a un autoclave para curado. Un autoclave es una máquina que lamina plásticos exponiéndolos a vapor presurizado, y "curado" es el endurecimiento que ocurre al "cocerse" las capas de resina en el autoclave.
- 8 Líneas de recorte visibles se moldean en los paneles por líneas de escarba presentes en las herramientas de molde de unión. El material excedente alrededor de los bordes se elimina por aserrado de cinta. Paneles grandes pueden recortarse por chorro de agua abrasivo manipulado por robot. Tras inspección, paneles recortados y otros detalles compuestos se limpian y pintan por métodos normales de pulverización. Las superficies deben estar bien selladas por pintura para prevenir corrosión metálica o absorción de agua.
Fabricación del Fuselaje
- 9 Las capotas o parabrisas y ventanillas de compartimento de pasajeros son generalmente de lámina de policarbonato. Paneles frontales
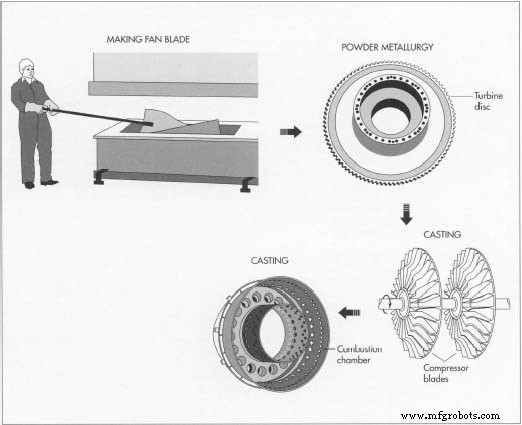
 La mayoría de componentes cruciales en un helicóptero son metálicos y se forman con procesos habituales de conformado: cizallado, troquelado, forjado, corte, fresado y fundición por inversión. El parabrisas y ventanillas de policarbonato se hacen colocando la lámina sobre un molde, calentándola y formándola con presión de aire en proceso llamado "freeblowing" (soplado libre), en que ninguna herramienta toca la pieza. Partes sujetas a impacto de aves u otros pueden laminarse de dos láminas para mayor espesor. Todas estas piezas se hacen colocando un blank sobredimensionado en un dispositivo, calentándolo y formándolo a la curvatura requerida por presión de aire en proceso de soplado libre. En este método, ninguna superficie de herramienta toca las superficies ópticas para causar defectos.
Instalación del Motor, Transmisión y Rotores
- 10 Los motores de helicóptero modernos son de turbina en lugar de pistón y se compran a proveedor de motores. El fabricante de helicópteros puede comprar o producir el conjunto de transmisión, que transfiere potencia al conjunto de rotor. Las cajas de transmisión son de aleación de aluminio o magnesio.
- 11 Al igual que lo anterior, los conjuntos de rotor principal y de cola se mecanizan de metales de alta resistencia seleccionados pero se producen por métodos típicos de taller. Las palas de rotor se mecanizan a partir de formas de layup compuesto. Las palas de rotor principal pueden tener capa de chapa adhesivada para proteger bordes de ataque.
Sistemas y Controles
- 12 Los haces de cableado se producen tendiendo los cables requeridos en tableros especiales que sirven como plantillas para definir longitud y ruta a conectores. Looms (cubiertas protectoras trenzadas) se colocan en los haces de cables, y los conectores comprados se sueldan a mano. La tubería hidráulica se corta a mano a longitud y forma por artesanos, o se mide, conforma y corta por máquinas doblatubos. Extremos se abocinan, y tubos se inspeccionan por precisión dimensional y para asegurar ausencia de grietas. Bombas y actuadores hidráulicos, instrumentación y dispositivos eléctricos se compran típicamente a especificación en lugar de producirse por el fabricante de helicópteros.
Montaje Final
- 13 Piezas de fuselaje terminadas e inspeccionadas, incluyendo chapa, tubulares, y elementos mecanizados y soldados, se entregan a gatos de subensamblaje (fijaciones que sujetan piezas en ensamblaje). Partes centrales se ubican en cada gato, y detalles asociados se atornillan en su lugar o, donde se usan remaches, se taladran a juego usando taladros neumáticos para taladrar y reamerizar cada orificio de remache. Para suavidad aerodinámica en piel de chapa o paneles compuestos, los orificios se avellan para que cabezas de tornillos de cabeza plana no sobresalgan. Todos los orificios se desbarban y se aplican remaches. Un sellador se aplica a menudo en cada orificio de remache al insertarse. Para algunas situaciones, máquinas semiautomáticas pueden usarse para moverse de una ubicación de orificio a la siguiente, taladrar, reamerizar, sellar e instalar remaches bajo control del operador.
- 14 Tras ser aceptado cada subensamblaje por un inspector, típicamente pasa a otro gato para combinarse con otros subensamblajes pequeños y detalles como soportes. Subensamblajes "de nivel superior" inspeccionados se entregan a gatos de montaje final, donde se integra la estructura general del helicóptero.
Al completarse la estructura, se añaden componentes de propulsión, y cableado e hidráulica se instalan y prueban. Capota, ventanillas, puertas, instrumentos y elementos interiores se añaden para completar el vehículo. Pintado de acabado y remates se completan en puntos apropiados durante este proceso.
- 15 Tras inspeccionar todos los sistemas en forma final, junto con ensamblajes físicos y aspectos de apariencia, la documentación completa de materiales, procesos, inspección y esfuerzo de retrabajo para cada vehículo se verifica y archiva para referencia. El sistema de propulsión del helicóptero se prueba, y la aeronave se somete a pruebas de vuelo.
Control de Calidad
Una vez formados los componentes tubulares, se inspeccionan por grietas. Para encontrar defectos, trabajadores tratan los tubos con líquido penetrante fluorescente que se filtra en grietas y otras fallas superficiales. Tras limpiar el exceso de fluido, espolvorean el tubo recubierto con polvo fino que interactúa con el penetrante para hacer visibles los defectos. Tras soldar componentes tubulares, se inspeccionan usando rayos X y/o métodos de penetrante fluorescente para descubrir fallas. Al completarse, los contornos de detalles de chapa se verifican contra plantillas de forma y se trabajan a mano según requerido para ajustar. Tras ser autoclavados y recortados, los paneles compuestos se inspeccionan ultrasónicamente para identificar posibles roturas en laminaciones o vacíos llenos de gas que podrían causar fallo estructural. Antes de instalación, tanto el motor como los subensamblajes de transmisión se inspeccionan cuidadosamente, y equipos de prueba especiales, diseñados a medida para cada aplicación, examinan los sistemas de cableado. Todos los demás componentes también se prueban antes del ensamblaje, y la aeronave completada se somete a pruebas de vuelo además de recibir una inspección general.
El Futuro
Los procesos y técnicas de fabricación seguirán cambiando en respuesta a la necesidad de reducir costos y la introducción de nuevos materiales. La automatización puede mejorar aún más la calidad (y reducir costos laborales). Las computadoras serán más importantes en mejorar diseños, implementar cambios de diseño y reducir la cantidad de papeleo creado, usado y almacenado para cada helicóptero construido. Además, el uso de robots para enrollar filamento, enrollar cinta y colocar fibra permitirá que estructuras de fuselaje se hagan de menos piezas, más integradas. En materiales, resinas termoplásticas avanzadas de alta resistencia prometen mayor resistencia al impacto y reparabilidad que los termofijos actuales como epóxido y poliamida. Compuestos metálicos como aluminio reforzado con fibra de boro, o magnesio reforzado con partículas de carburo de silicio, también prometen mayores relaciones resistencia-peso para componentes críticos como cajas de transmisión, manteniendo la ventaja de resistencia al calor del metal sobre materiales orgánicos.
Proceso de manufactura
- Excelencia en fiabilidad: ventaja estratégica en tiempos difíciles
- Personal de mantenimiento de defensa honrado en simposio DoD récord
- Cómo Minimizar la Disrupción del Negocio Durante el Año Nuevo Chino
- Diseñando una estrategia de sostenibilidad resiliente en medio de la crisis del COVID-19
- Manteniendo la eficiencia manufacturera a través de la crisis del COVID-19
- Protección de activos digitales: Estrategias de ciberseguridad durante la crisis
- Mejores Máquinas CNC en Oferta esta Navidad – Aproveche las Mejores Ofertas
- Apoyo estratégico de A3 a sus miembros durante la crisis del COVID-19
- Acelerando el crecimiento empresarial durante el COVID-19: Estrategias probadas
- Destacados del Meetup Tech de Vehículos Autónomos: Insights de Richard Bishop
- Cómo IoT revolucionó la salud durante la pandemia de Covid-19