



Recubrimiento de Esmalte en Acero: Historia, Técnicas y Aplicaciones Modernas
Recubrimiento de esmalte en acero
El arte y la ciencia de fundir vidrios (ahora conocidos como esmaltes de porcelana o simplemente esmaltes) a las superficies de metales se remonta a las civilizaciones de los antiguos egipcios y persas. El uso más temprano fue para joyería donde el esmalte era fundido al oro. Para la Edad Media, la gama de metales capaces de ser recubiertos con vidrio progresó desde los nobles a los metales base como el oro seguido por la plata, bronce, cobre y, a principios de 1800, el hierro fundido. El esmalte fue aplicado por primera vez a chapa de hierro y acero en Austria y Alemania poco después de 1850. En los años 1900, la industria del esmalte creció rápidamente, con muchas nuevas aplicaciones como electrodomésticos, calentadores de agua y paneles arquitectónicos.
Los procesos de esmaltado actuales han sido desarrollados a lo largo del siglo XX, reflejando el progreso en la producción de acero, pero también manteniendo el ritmo con normas ambientales cada vez más estrictas. Hoy, el esmaltado de acero se ha convertido en un proceso de alta tecnología usando materiales altamente sofisticados y técnicas de vanguardia. El acero esmaltado es un material que cumple con los requisitos modernos de longevidad, cualidades estéticas, higiene y respeto por el medio ambiente. Este arte antiguo también ha encontrado ahora nueva aplicación en la electrónica industrial.
El acero esmaltado tiene muchas propiedades que lo hacen un material de primera para numerosas aplicaciones. Sus características resultan de combinar las propiedades de sus dos elementos constituyentes: acero y esmalte. El acero contribuye con resistencia mecánica y conformabilidad, mientras que el esmalte proporciona durabilidad y una hermosa apariencia brillante.
El esmalte es un recubrimiento inorgánico sustancialmente vítreo o vidrioso unido al sustrato de acero por fusión térmica. Este recubrimiento se aplica para la protección de productos de acero de los ambientes circundantes. Este recubrimiento proporciona no solo un exterior estético sino también propiedades de ingeniería sobresalientes, como resistencia mecánica de la superficie esmaltada, multiplicidad y estabilidad de color, resistencia a la corrosión, resistencia al desgaste y abrasión, resistencia química y al calor, resistencia a choque térmico y fuego, higiene y facilidad de limpieza, etc.
Constituyentes de los esmaltes
El esmalte es esencialmente un vidrio con una temperatura de ablandamiento baja que varía de 510 °C a 530 °C. Es un vidrio obtenido por fusión a alta temperatura entre 1000 °C y 1300 °C. Los esmaltes normalmente consisten de un material refractario ácido como cuarzo, feldespato, arcillas y mica. Para conferir a las partes esmaltadas sus propiedades de durabilidad, el vidrio de sílice (SiO2) tiene que ser modificado, ya que no puede ser usado en su estado original. Su punto de fusión es demasiado alto, su coeficiente de expansión térmica es demasiado bajo comparado con el del acero y su adherencia al acero es cero. Por tanto, varios aditivos necesitan ser añadidos para obtener esmalte. Dependiendo de la función final del esmalte, varios aditivos que pueden ser usados son pigmentos, opacificantes, arcillas u otros materiales para servir como desfloculantes y agentes de flotación, que ayudan a suspender las partículas de esmalte en una solución acuosa.
Los diferentes constituyentes del esmalte pueden ser categorizados en cinco grupos principales, según las propiedades que imparten al esmalte. Estos son: (i) refractarios, (ii) fundentes, (iii) agentes de adhesión, (iv) opacificantes, y (v) agentes colorantes.
Los refractarios proveen al esmalte una estructura amorfa, y por tanto resistencia mecánica. Estos incluyen, como ejemplo, alúmina (Al2O3), que sirve para reducir el coeficiente de expansión, aumentar la resistencia a temperatura, químicos y abrasión, y facilitar la acción de los opacificantes.
Los fundentes reducen el punto de fusión y la temperatura de cocción y aumentan el coeficiente de expansión. Los refractarios reaccionan con los fundentes para formar vidrio. Los fundentes están compuestos principalmente de bórax (tetraborato de sodio en su forma anhidra (Na2B4O7) o hidratada (Na2B4O7, 10 H2O)) y óxidos alcalinos como óxidos de sodio (Na2O), potasio (K2O), litio (Li2O), calcio (CaO), magnesio (MgO) y estroncio (SrO). Estos constituyentes producen borosilicatos de sodio, potasio, litio, calcio, magnesio o estroncio, que tienen un punto de fusión más bajo que el SiO2 (alrededor de 1400 °C en vez de 1720 °C). El punto de fusión también puede ser reducido añadiendo flúor (F2) o trióxido de boro (B2O3). Los fundentes, como los óxidos alcalinos, aumentan el coeficiente de expansión al llenar los «huecos» en la estructura de sílice.
Los agentes de adhesión son óxidos metálicos que están involucrados en reacciones químicas redox para promover la adhesión entre la superficie del acero y el recubrimiento de esmalte. Estas reacciones también involucran el hierro (Fe) y carbono (C) en el acero, así como oxígeno atmosférico (O2). Los agentes de adhesión están presentes en el esmalte de base (ground-coat), principalmente en forma de óxido de molibdeno (MoO), óxido de cobalto (CoO), óxido cúprico (CuO), óxido de manganeso (MnO2) y óxido crómico (Cr2O3). El óxido de níquel (NiO) es definitivamente el agente de adhesión más eficiente. Sin embargo, los productores de esmalte han prohibido su uso por razones vinculadas con la seguridad de contacto con alimentos y cumplimiento REACH.
Los opacificantes y agentes colorantes contribuyen cualidades visuales y táctiles a las partes esmaltadas. Los opacificantes sirven para aumentar la opacidad del esmalte y están presentes en el esmalte de cubierta (cover-coat). Los opacificantes más comunes son dióxido de titanio (TiO2), óxido de antimonio (Sb2O5), óxido de circonio (ZrO2) y óxido de estaño (SnO).
Los agentes colorantes se obtienen combinando óxidos minerales. El color del esmalte depende del tipo de agente colorante, su concentración en el esmalte, la composición química del esmalte y las condiciones de cocción en el horno de esmaltado. El procedimiento más común para el agente colorante es que debe ser mezclado mecánicamente en forma de partículas finas con el esmalte durante la etapa de molienda, antes de la aplicación al sustrato de acero.
Tipos de esmaltes
Hay diferentes tipos de esmaltes. Los esmaltes tienen diferentes composiciones dependiendo del tipo de sustrato a ser recubierto y dependiendo del proceso de esmaltado usado. La composición de los esmaltes es variada para igualar la temperatura de cocción del esmalte al sustrato. Cuanto más alta la temperatura de cocción, mejor es la calidad de las partes esmaltadas. En lo que respecta al acero, sin embargo, la temperatura de cocción está limitada por el sustrato. Como ejemplo, los cambios de fase en el acero deben ser tomados en cuenta. Además, el coeficiente de expansión del esmalte debe ser compatible con el del sustrato. Los diferentes tipos de esmalte para acero son: (i) esmalte de base (ground-coat), (ii) esmalte auto-limpiante, y (iii) esmalte de cubierta (cover-coat).
El esmalte de base contiene óxidos metálicos (Co, óxidos de Cu), que promueven la adhesión del esmalte al acero al crear aleaciones con el Fe en el acero. Dado que los óxidos metálicos son oscuros en color, el esmalte de base blanco no existe. Hay esmaltes de base más reactivos que contienen una mayor proporción de óxidos metálicos. Esto evita la necesidad de decapar el acero antes del esmaltado. Estos esmaltes se usan, como ejemplo, para el proceso de esmaltado dos capas/una cocción. El esmalte de base también protege contra la corrosión de la parte esmaltada. Además, dependiendo del tipo de parte a esmaltar, otros constituyentes son requeridos para obtener: (i) propiedades resistentes a ácidos (cavidades de horno, bandejas de goteo) por adición de TiO2, (ii) propiedades resistentes a álcalis (artículos sanitarios, lavadoras) por adición de ZrO2, y (iii) mejor resistencia a la corrosión para aplicaciones de calentadores de agua por adición de ZrO2 y Al2O3.
Los esmaltes auto-limpiantes se usan en hornos domésticos y ayudan a eliminar la grasa producida cuando se cocina comida. Hay dos tipos de esmaltes auto-limpiantes: (i) catalíticos, y (ii) pirolíticos. La limpieza catalítica tiene lugar mientras el horno está funcionando (usualmente alrededor de 200 °C). El esmalte contiene óxidos que catalizan la descomposición de la grasa, formando agua y CO2 (dióxido de carbono). Además, este tipo de esmalte es muy refractario, por tanto poroso, lo cual tiene el efecto de aumentar la superficie de contacto entre el esmalte y la grasa, facilitando así su eliminación por la reacción CxHyOz + catalizador = yH2O (g) + xCO2 (g). La eficiencia de esta reacción cae con el tiempo como resultado del bloqueo progresivo de los poros. La limpieza pirolítica tiene lugar mientras el horno está vacío, a alrededor de 520 °C. La grasa y residuos depositados en las paredes durante la cocción son quemados a esta temperatura, dejando solo un depósito de C que puede ser limpiado. La reacción que tiene lugar es CxHyOz + calor = xC + yH2O (g). Este tipo de esmalte tiene un punto de ablandamiento más alto que la temperatura pirolítica. Es brillante, no poroso y altamente resistente a ácidos y álcalis.
Los esmaltes de cubierta dan a las partes esmaltadas su calidad estética y también ayudan a aumentar su resistencia química. Dado que estos esmaltes no contienen absolutamente ningún agente de adhesión, no pueden ser usados solos en un sustrato metálico bajo ninguna circunstancia.
Producción de esmalte
Hay varias etapas en la producción de esmalte. La primera etapa es verificar, pesar y mezclar los diversos constituyentes del esmalte que pueden ser hasta 15. Esto es seguido por la etapa de fusión. El propósito del proceso de fusión es hacer la estructura amorfa final del esmalte uniforme y reducir la temperatura de cocción. Esto requiere que el «vidrio» sea fundido a una temperatura entre 1100 °C y 1300 °C, dependiendo de la composición deseada del esmalte. El proceso más común involucra el uso de un horno túnel (gas o eléctrico), donde la mezcla es introducida en un extremo y sale por el otro. El movimiento a través del horno es por gravedad. La mezcla permanece en el horno alrededor de una hora.
Cuando emerge, es enfriado rápidamente, primero al ser pasado por un laminador refrigerado por agua para formar una lámina de vidrio, luego en un enfriador. El triturado completa el ciclo de enfriamiento. Este proceso de enfriamiento rápido (quenching), desde una alta temperatura, fija la estructura del vidrio y previene cualquier separación de fase. Un proceso de fusión alternativo involucra el uso de un horno rotatorio en el cual los constituyentes son vertidos, mezclados y calentados. El esmalte líquido es luego vertido en una fosa y enfriado por agua. Después del enfriamiento y triturado, se obtiene frita de esmalte.
La frita de esmalte no puede ser usada como tal. Debe ser primero mezclada con otros ingredientes, luego molida. El esmalte también puede ser aplicado en forma líquida. En este caso, después de la adición de ciertos ingredientes (suspensión, refractario, agentes colorantes, electrolitos y opacificantes), la frita de esmalte es molida y mezclada con agua para formar una lechada. Esta lechada es entonces usada para recubrimiento por inmersión o aplicaciones de pulverización. Los esmaltadores, que hacen largas corridas de producción en un solo color, son cada vez más reacios a preparar el esmalte ellos mismos. Esto ha llevado a la introducción de «polvo listo para usar» en los años 1980 para simplificar la preparación de la lechada. El polvo es preparado por los productores de esmalte añadiendo productos específicos antes de la molienda. Los esmaltadores solo tienen que añadir agentes colorantes (opcional) antes de mezclar el polvo con agua para obtener la lechada.
El esmalte también puede ser aplicado en forma de polvo, obtenido por molienda de la frita de esmalte. El tiempo de molienda es determinado experimentalmente. El polvo molido luego tiene que ser cribado para deshacerse de grumos y varios residuos, y luego pasado por un separador magnético (imán permanente o electroimán) para eliminar cualquier partícula de hierro en el polvo. Las partículas de hierro tienden a crear «agujeros» en el esmalte, lo cual reduce la protección contra corrosión del acero. Finalmente, los granos de esmalte son recubiertos con silicio, permitiéndoles adherir al sustrato de acero entre las etapas de aplicación y cocción. El polvo de esmalte obtenido no requiere ningún aditivo o tratamiento adicional en el extremo del esmaltador y puede ser usado directamente en pistolas de pulverización de polvo. Se necesita una inversión bastante buena para establecer una unidad de polvo, ya que tiene que ser electrostática para ser financieramente viable. Sin embargo, este proceso es más económico a largo plazo.
El proceso de esmaltado
El proceso de esmaltado involucra la aplicación y cocción de una o más capas de esmalte en uno o ambos lados de un sustrato de acero adecuado. El esmaltado exitoso se caracteriza por: (i) buena adhesión del esmalte al acero, y (ii) una buena apariencia superficial después de la cocción del esmalte. El contenido de C del acero puede obstaculizar el proceso de lograr estas dos propiedades. El contenido de C del acero es importante para asegurar la adhesión del esmalte. Sin embargo, si el contenido de C es demasiado alto, puede afectar adversamente la apariencia superficial del esmalte debido a la liberación de CO2 y CO (monóxido de carbono) gaseosos producidos durante la cocción. Esta contradicción explica la variedad de procesos de esmaltado que existen.
El proceso de esmaltado normalmente comprende varios pasos (Fig. 1): (i) preparación de la superficie de la pieza después del conformado, (ii) preparación del esmalte, (iii) aplicación del esmalte al acero, (iv) secado, y (v) cocción a alta temperatura. Hay varios procesos de esmaltado, dependiendo del tipo de pieza y apariencia final requerida. Estos procesos son: (i) esmaltado en sustrato de acero laminado en caliente, (ii) esmaltado convencional (dos capas/dos cocciones), (iii) esmaltado de base (una capa/una cocción), (iv) esmaltado directo sobre blanco, y (v) esmaltado dos capas/una cocción.
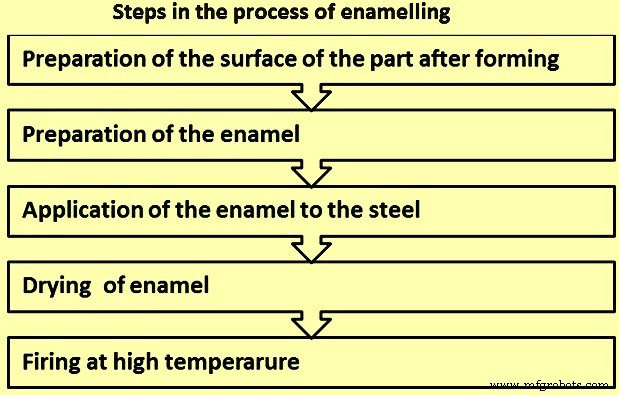
Preparación de superficie antes del esmaltado
El propósito del tratamiento de superficie es obtener una superficie compatible con el proceso de esmaltado. El tratamiento de superficie consiste en varios pasos. El número de pasos difiere según el proceso de esmaltado usado. Los diversos pasos de tratamiento de superficie son: (i) granallado, (ii) desengrase, (iii) enjuague, (iv) decapado, (v) enjuague ácido, (vi) deposición de níquel, (vii) enjuague, (viii) neutralización, y (ix) secado.
El propósito del tratamiento de granallado de sustrato de acero laminado en caliente es aumentar la rugosidad superficial del acero. Esto proporciona un mejor anclaje del esmalte, ya que durante el ciclo de cocción del esmalte, las reacciones químicas esmalte-metal son promovidas por el área de contacto resultante mayor, aumentando así la adhesión esmalte-acero. Junto con las trampas químicas de hidrógeno (H2) creadas durante la producción de acero, esto mejora la resistencia al defecto conocido como «escama de pescado». El granallado se lleva a cabo en un sustrato de acero sin aceite para evitar contaminación del granalla. Si el granalla se contamina con aceite, es menos efectivo y ensucia la superficie del acero. Este ensuciamiento puede causar que el esmalte sea rechazado donde se va a usar un proceso de aplicación en húmedo.
El propósito del desengrase es remover materia exógena como aceites preventivos de óxido, aceites de estirado y varios tipos de polvo presentes en la superficie del acero y originados de pasos anteriores. Es por tanto un paso muy importante en el proceso de preparación de superficie. Diferentes parámetros que necesitan ser verificados son: (i) tipo de agente desengrasante, (ii) temperatura de desengrase, que debe estar en el rango de 60 °C y 90 °C, dependiendo del proceso usado, (iii) concentración del agente desengrasante normalmente en el rango de 45 gramos por litro (g/l) a 50 g/l, (iv) pH de los baños de desengrase, (v) tiempo de tratamiento consistente en 15 minutos de inmersión y unos minutos de pulverización, y (vi) posible acción mecánica (agitación del baño o presión de pulverización).
El proceso de desengrase alcalino es el proceso más usado. Las soluciones alcalinas pueden tener tres acciones fisico-químicas diferentes: (i) acción de saponificación donde sustancias grasas son disueltas en presencia de una solución acuosa de sosa o potasa, formando jabones solubles, (ii) acción de emulsificación donde grasas son dispersadas en gotas finas por fosfatos o silicatos, y (iii) acción de disminución de tensión superficial donde moléculas de grasa son recubiertas con agentes orgánicos, lo cual debilita los enlaces entre ellas y el sustrato de acero.
Dos métodos son empleados: (i) inmersión (o sumersión), y (ii) pulverización. En el caso de desengrase por inmersión, varios baños son dispuestos en serie. La acción mecánica (agitación del baño, presión de pulverización) aumenta la efectividad del desengrase. El desengrase inadecuado causa imperfecciones superficiales, demostrando la importancia de monitorear las condiciones bajo las cuales este proceso es llevado a cabo. Otra cosa que necesita ser vigilada es el fenómeno de resinificación del aceite en la pieza a desengrasar, que cuando se expone a la luz hace el desengrase muy difícil, incluso imposible. Por último, imperfecciones superficiales en el acero (rayones, poros, etc.) pueden atrapar residuos de aceite que pueden formar gases durante el ciclo de cocción del esmalte.
El enjuague sigue al desengrase y se lleva a cabo en uno o más pasos como: (i) un solo enjuague de agua caliente (a temperaturas de 60 °C a 70 °C) si hay procesos subsiguientes de tratamiento de superficie (decapado, etc.), (ii) enjuague caliente, enjuague frío y un enjuague final en agua desmineralizada (DM) si no hay más procesos de tratamiento de superficie.
El decapado del acero se lleva a cabo con el propósito de atacar la superficie del acero para aumentar su micro-rugosidad y por tanto su reactividad. Esto promueve la adhesión del esmalte. El decapado generalmente se lleva a cabo usando ácido sulfúrico concentrado (H2SO4) y el efecto está principalmente centrado en los bordes de grano. La intensidad del decapado es medida por la pérdida de hierro (Fe). Dependiendo del proceso usado para esmaltado, el decapado puede ser ligero con pérdida de Fe de alrededor de 5 gramos por metro cuadrado (g/m²) por lado o fuerte con pérdida de Fe de alrededor de 25 g/m² por lado. La reacción química que tiene lugar durante el decapado es hierro + ácido sulfúrico = hierro en solución en el ácido + gas hidrógeno (Fe + H2SO4 = FeSO4 + H2).
Durante el proceso de decapado, las condiciones estándar consisten en: (i) temperatura del baño de ácido alrededor de 75 °C, (ii) concentración de H2SO4 alrededor del 7 %, (iii) tiempo de decapado en el rango de 10 minutos a 15 minutos, y (iv) concentración de Fe en el baño de decapado alrededor de 2 g/l. La más mínima variación de estas condiciones estándar puede causar una variación significativa en la pérdida de Fe, y por tanto en la adhesión del esmalte.
El análisis químico del acero es también un parámetro extremadamente importante para verificar la pérdida de hierro. Algunos elementos como fósforo, cobre o molibdeno tienen una influencia mayor en su valor. Es por tanto vital verificar con precisión la concentración de los diferentes elementos químicos en el acero. En el caso de esmaltado directo sobre blanco, el decapado es el paso clave para obtener piezas de buena calidad. Después del decapado, el patrón de superficie observado varía según la pérdida de Fe medida.
En el caso de esmaltado directo sobre blanco, es esencial que el níquel sea depositado en la pieza después del decapado para asegurar buena adhesión del esmalte blanco al acero. La cantidad de níquel que puede ser depositada en una pieza a una temperatura dada, el tiempo de deposición de níquel y la concentración de níquel en el baño varían según el pH. La cantidad máxima se alcanza en el nivel de pH de 2.8. Sin embargo, se ha encontrado que después del proceso de decapado, el pH en la superficie de la pieza es menor a 1. Si el enjuague no se lleva a cabo después del decapado, el nivel de pH permanece demasiado bajo y se deposita níquel insuficiente. Si la pieza es enjuagada en agua, el resultado permanece el mismo. Por tanto, el propósito del enjuague ácido es aumentar el pH de la pieza, sin exceder el valor óptimo.
El níquel juega un papel importante en el proceso de esmaltado directo sobre blanco promoviendo la adhesión del esmalte. Si es necesario, puede ser usado en pequeñas cantidades en procesos convencionales (flash de níquel). El método popular usado para depositar níquel es la precipitación de níquel metálico por desplazamiento de iones Fe como representado por la ecuación 2Fe + NiSO4 + H2SO4 = 2FeSO4 + Ni + H2. Durante el proceso de deposición de níquel, las condiciones estándar consisten en: (i) NiSO4 en el rango de 12 g/l a 15 g/l, (ii) nivel de pH a 2.8, (iii) temperatura a 70 °C, y (iv) tiempo a 7 minutos. Las condiciones de deposición de níquel tienen una influencia significativa en la cantidad de níquel depositado. Una ligera variación puede tener efectos serios en la adhesión del esmalte.
Para asegurar que el proceso de esmaltado directo sobre blanco produzca esmalte con buena adhesión y una apariencia atractiva, es esencial que exista una combinación óptima entre la pérdida de Fe a obtener (en el rango de 25 g/m² a 50 g/m²) y la cantidad de níquel depositado (recubrimiento de níquel en el rango de 1 g/m² a 2 g/m² por lado).
El propósito del enjuague final es eliminar todos los rastros de ácido aún presentes en la superficie de la pieza. Dos baños son generalmente usados para el enjuague final. El primer baño tiene parámetros de valor de pH en el rango de 2.5 a 3.2 y la temperatura en el rango de 30 °C a 35 °C. El enjuague se hace por 7 minutos. El segundo baño tiene parámetros de valor de pH en el rango de 3.5 a 4 y la temperatura alrededor de 25 °C. El enjuague también se hace en el segundo baño por 7 minutos.
El propósito de la neutralización es eliminar completamente cualquier residuo de ácido. El baño de neutralización tiene parámetros de valor de pH en el rango de 10.5 a 11.5 y la temperatura alrededor de 70 °C. La neutralización también se hace por 7 minutos.
Una vez que la preparación de superficie está completa, las piezas deben ser secadas para prevenir que se oxiden antes del esmaltado.
Aplicación de esmalte
El esmalte puede ser aplicado usando ya sea el proceso en húmedo o en seco. Hay muchos métodos de aplicar esmalte por medio del proceso en húmedo. Estos métodos se describen a continuación.
En el caso de recubrimiento por inmersión, las piezas a ser recubiertas son sumergidas en una lechada de esmalte (mezcla de polvo de esmalte y agua), la densidad y viscosidad de la cual son monitoreadas de cerca. Las piezas son luego suspendidas para permitir que el exceso de esmalte aplicado gotee, asegurando así un espesor de recubrimiento uniforme. Este proceso es frecuentemente usado para piezas que tienen una forma compleja, como cavidades de horno. Un inconveniente de este proceso es que el hundimiento del esmalte puede ocurrir. Una variación del recubrimiento por inmersión, el método «inmersión y sacudida», que involucra mover las piezas sobre diferentes ejes cuando emergen del baño, minimizando así el hundimiento y el espesor excesivo del recubrimiento de esmalte.
En el caso del proceso de recubrimiento por flujo, el proceso implica pulverizar toda la superficie de la pieza con esmalte a través de una o más boquillas redondas.
En el caso de pulverización asistida por aire, el esmalte es pulverizado en las piezas a ser recubiertas usando una pistola de pulverización impulsada por un chorro de aire comprimido a una presión que varía de 3 kg/cm² a 4.5 kg/cm². El proceso es usualmente llevado a cabo en una cabina, las piezas estando colgadas en una banda transportadora metálica. La pulverización manual requiere operadores altamente experimentados para evitar el hundimiento y el espesor excesivo del recubrimiento de esmalte. Este proceso puede ser automatizado y tiende a ser reservado para corridas de producción cortas.
En el caso del proceso de pulverización electrostática, una diferencia de carga es aplicada entre el esmalte cargado negativamente y las piezas a ser recubiertas cargadas positivamente. La pistola de pulverización de esmaltado consiste en un tubo central a través del cual pasa el esmalte, rodeado por una boquilla anular a través de la cual el aire atomizador pasa más rápido que la corriente de esmalte. Esta diferencia de velocidad causa que la lechada de esmalte se atomice en gotas finas. En la punta de la pistola de pulverización, las gotas pasan a través de una atmósfera que ha sido ionizada en un campo eléctrico y se vuelven cargadas negativamente antes de ser depositadas en la pieza a ser esmaltada. Una vez que las capas iniciales han sido aplicadas, las gotas son cada vez menos atraídas a la pieza y surge una fuerza repulsiva. Esto opone la fuerza atractiva hasta que se alcanza el equilibrio, controlando así el espesor del recubrimiento. El recubrimiento de esmalte resultante es uniforme y las pérdidas son minimizadas.
El proceso de electroforesis también conocido como esmaltado por inmersión electrostática o proceso ETE (Elektro-Tauch-Emaillierung) es usado principalmente para esmaltado directo sobre blanco. Partículas de esmalte, en suspensión coloidal en una solución salina, son transportadas bajo el efecto de un campo eléctrico. Estas partículas se vuelven cargadas negativamente en la superficie y son llevadas al ánodo de la celda electrolítica, que es la pieza a ser esmaltada. Este proceso resulta en un espesor de esmalte muy uniforme (limitación automática de la deposición) y una apariencia superficial excepcional. Es una técnica muy eficiente para piezas planas. Los inconvenientes del proceso son: (i) es un proceso costoso, (ii) necesita el uso de un cátodo teniendo la forma de la pieza a ser esmaltada, y (iii) monitorear las propiedades eléctricas de la lechada de esmalte es bastante complejo.
La aplicación de esmalte por el proceso en seco se hace por pulverización electrostática de polvo. El principio de la pulverización electrostática de polvo es el mismo que para el método en húmedo. Un campo eléctrico es formado entre el electrodo de la boquilla y la pieza a ser esmaltada. Las partículas de esmalte, propulsadas fuera de la pistola de pulverización por una corriente de aire, se vuelven cargadas negativamente, migran hacia la pieza a ser esmaltada (electrodo positivo) y son depositadas allí. Una vez que la primera capa ha sido depositada, las partículas empiezan a perder su fuerza atractiva. Una fuerza repulsiva es entonces generada. Cuando esta se vuelve igual a la fuerza atractiva, las partículas ya no son depositadas. Este proceso así provee un recubrimiento de esmalte uniforme y limita automáticamente su espesor.
Las partículas de esmalte deben ser recubiertas (envoltura orgánica, generalmente silicio) para prevenir la hidratación, la cual puede tener el efecto de reducir su resistencia eléctrica, previniendo así la deposición correcta de esmalte en la pieza. La calidad del recubrimiento orgánico, el tamaño de grano y la reología del polvo son factores clave para obtener una deposición uniforme de esmalte y una apariencia superficial atractiva después de la cocción. Este proceso es altamente efectivo para piezas planas, pero es más difícil esmaltar piezas huecas – ej. cavidades de horno – debido al efecto de jaula de Faraday. El proceso ofrece varias ventajas como: (i) reducción de desechos, (ii) ahorro de material, y (iii) uniformidad del espesor de recubrimiento.
Secado y cocción del esmalte
El secado del esmalte es un paso vital después de la aplicación en húmedo del esmalte. La humedad, que representa el 40 % al 50 % de la masa depositada, puede de hecho causar retraimiento localizado del esmalte durante la cocción. El recubrimiento seco obtenido se llama «biscuit». El secado al aire no es deseable ya que las piezas pueden contaminarse por partículas de polvo en el aire y la humedad residual puede permanecer en el esmalte, favoreciendo la formación de defectos de «escama de pescado». Secadores u hornos deben ser usados en un rango de temperatura de 70 °C a 120 °C. La radiación infrarroja o secado por convección es la forma más segura de preparar piezas para la cocción.
La cocción del esmalte es generalmente llevada a cabo en un rango de temperatura de 780 °C a 850 °C, que está bien por encima de la temperatura de ablandamiento del esmalte (500 °C a 600 °C). Puede ser hecho en un horno de caja o en un horno túnel continuo. El tiempo y temperatura de cocción dependen del espesor del acero y el tipo de esmalte. La cocción se lleva a cabo en una atmósfera oxidante.
Los hornos de caja son normalmente usados para corridas de producción cortas y piezas pequeñas. Los hornos túnel son rectilíneos, en forma de U, o en forma de L y son adecuados para corridas de producción largas. Están divididos en tres zonas consistentes de pre-calentamiento, cocción y enfriamiento. Esto permite un aumento y disminución controlados de la temperatura. Las piezas, dispuestas en cunas, pasan a través de estas secciones, suspendidas de un transportador. Sellos de aire, ubicados en la entrada y salida del horno, previenen la pérdida de calor. Los hornos son principalmente eléctricos o de tubos radiantes a gas. Los elementos de calentamiento están dispuestos en las paredes y fondo del horno. La energía térmica es transmitida a las piezas por radiación y convección.
Mecanismos de adhesión esmalte-acero
La adhesión del esmalte al acero sin recubrir se logra por medio de reacciones químicas que tienen lugar durante los ciclos de cocción y enfriamiento. El proceso puede ser dividido en cuatro etapas.
En la primera etapa que es hasta 550 °C, la humedad y el O2 presente en el aire penetran el esmalte poroso y oxidan el Fe en el acero. Esto causa la formación de una capa de óxido de hierro en la interfaz esmalte/acero. El H2 atómico que surge de la descomposición de H2O se difunde en el acero, se recombina como H2 molecular y llena los huecos en el acero. La solubilidad de H2 en el acero aumenta con la temperatura.
En la segunda etapa que está en el rango de temperatura de 550 °C a 830 °C, el esmalte se ablanda luego se funde, formando una capa semi-permeable. Esto reduce los intercambios gaseosos con la atmósfera del horno. El óxido de hierro presente en la interfaz esmalte/acero es disuelto por el esmalte.
La tercera etapa es alrededor de 830 °C. A esta temperatura, reacciones químicas redox tienen lugar entre la capa de óxido de hierro en la interfaz esmalte/acero, los óxidos metálicos en el esmalte y el C en el acero. Aleaciones Fe-Co precipitan en la interfaz esmalte/acero. Estas están en el corazón de la adhesión del esmalte al acero. La adhesión es promovida por la rugosidad del acero. El O2 disuelto se recombina con el C en el acero, liberando CO/CO2 gaseoso. La intensidad de estas liberaciones es requerida ser monitoreada. La cantidad de H2 en el acero está en niveles máximos.
La cuarta etapa consiste en enfriamiento. El esmalte se solidifica, deteniendo los intercambios gaseosos. La solubilidad de H2 en el acero disminuye cuando la temperatura cae. El acero se vuelve sobresaturado y H2 se acumula bajo el recubrimiento de esmalte. Una cantidad excesiva de H2 en la interfaz causa defectos de «escama de pescado».
Defectos del recubrimiento de esmalte
Los defectos que causan rechazo respecto a estándares de calidad para producción de materiales recubiertos de esmalte son denominados defectos de esmalte. Estos defectos pueden ser interrupciones localmente limitadas de la compacidad o estructura del recubrimiento vidrioso. Cuando los recubrimientos de esmalte son discutidos, los procesos de reparación o reciclaje son bastante difíciles de proceder para recubrimientos de esmalte defectuosos. Mientras que la formación de defectos puede a menudo ser atribuida a una combinación de varios parámetros desfavorables, lo cual lleva a un número prácticamente infinito de fallas individuales, con frecuencia un factor domina un tipo de defecto típico. Por tanto, los defectos son clasificados en grupos dados a continuación según los materiales base subyacentes y procesos de aplicación.
Escamas de pescado (Fish scales)
Estos son defectos relacionados con el acero que son grietas en forma de media luna en capas de base o cubierta, que ocurren inmediatamente o incluso horas o días después de la operación de cocción. Estos defectos pueden ocurrir individualmente con un tamaño típico de 1 mm a 5 mm de diámetro. Los defectos son el resultado de la difusión de H2 a través del acero y en la capa de esmalte. Los defectos solo ocurren en piezas esmaltadas en ambos lados. El H2 es formado en la superficie del acero durante la cocción según la reacción Fe + H2O = FeO + H2. El H2 es disuelto en forma atómica y después del enfriamiento permanece en el acero como solución sobresaturada. La separación de H2 del acero tiene lugar por recombinación a moléculas en el límite de fase acero/esmalte, luego construyendo presiones de hasta 200 kg/cm², lo cual causa la formación de escamas.
Mala adhesión (Poor adhesion)
La adhesión del recubrimiento de esmalte se explica con dos mecanismos básicos de adhesión: (i) teoría química, y (ii) teoría mecánica. La teoría química indica que un cambio continuo del tipo de enlace debe ser logrado en la región del límite de fase desde el enlace metálico del metal base a través de una capa de adhesión de óxido al enlace iónico de la capa de esmalte. La teoría mecánica es definida por el prerrequisito para buena adherencia es el rugoso de la superficie de interfaz llevando a un agarre mecánico apretado del esmalte a la superficie del acero. La adherencia del recubrimiento de esmalte puede ser determinada destruyéndolo por medio de deformación mecánica. La mala adherencia del esmalte es un problema de calidad muy severo que arruina la apariencia y puede llevar a la destrucción rápida del compuesto acero/esmalte. La mala adherencia puede tener orígenes muy diferentes, desde grados de acero no adecuados, mal pre-tratamiento, aplicación de esmaltes con demasiado bajo contenido de óxido de cobalto/níquel, hasta sub- o sobre-cocción.
Ampollas (Blisters)
Las ampollas son agujeros huecos a través del esmalte cocido, teniendo un diámetro de hasta 1 mm, que pueden permanecer intactos en la superficie del esmalte, pero también pueden reventar dejando un hueco en forma de embudo. La causa común de este defecto, también llamado re-hervido o hervor de C, es un fuerte desarrollo de gas local durante la cocción, con el gas conteniendo H2 así como CO. Residuos de decapado, a través de sus productos de descomposición (gaseosos) pueden causar hervor muy fuerte con esmalte y acero. Debido a la difusión del H2 así surgiendo, impurezas también pueden ser observadas en el lado opuesto de la chapa de acero. A menudo, las ampollas son observadas en piezas huecas donde en anillos sellados o mangos mal formados residuos obstinados de ácido de decapado se acumulan.
Impurezas (Impurities)
Las impurezas en el esmaltado de capa base pueden variar desde contaminación de chapa de acero a depósitos de escama. A menudo, es muy difícil y consume mucho tiempo encontrar el origen porque las impurezas pueden ser introducidas en todos los pasos del proceso de esmaltado. Las más frecuentes son: (i) partículas finas de hierro de corte y soldadura, (ii) residuos de agente de pre-tratamiento, (iii) partículas gruesas de molienda y bolas (puntos blancos), (iv) adiciones de molino gruesas (sin moler), (v) polvo de esmalte de cubierta, y (vi) depósito de escama de herramientas de cocción.
Quemaduras (Burn-offs)
Las quemaduras son áreas localizadas de erupciones de óxido de hierro a través del recubrimiento de esmalte. Las causas principales para estos defectos son un espesor de esmalte demasiado delgado o una cantidad insuficiente de adiciones de molino refractario. En el primer caso, el exceso de óxido de hierro que no es solubilizado en el esmalte de base penetra desde el límite de fase a la superficie.
Propiedades de los aceros esmaltados
El acero esmaltado tiene varias propiedades útiles que son principalmente debidas a la naturaleza vítrea del esmalte. La composición química del esmalte difiere según su uso final para cumplir plenamente con las características requeridas. Las propiedades se dan a continuación.
Adhesión del esmalte
El esmalte debe adherir al sustrato de acero para asegurar que el acero esmaltado tiene las propiedades requeridas para cada uso final. La adhesión es determinada por medio de una prueba de impacto, que involucra deformar una muestra de chapa esmaltada usando un punzón hemisférico al dejar caer un peso de 1.5 kg sobre el punzón desde una altura apropiada para el espesor del sustrato de acero. El grado de adhesión es determinado por comparación con fotos de referencia. El valor asignado varía de 1 (muy buena adhesión) a 5 (muy mala adhesión).
Resistencia a la corrosión
El esmalte es un recubrimiento que proporciona al acero una resistencia a la corrosión sobresaliente, incluso a altas temperaturas. Las superficies esmaltadas son no porosas y por tanto impermeables a todos los líquidos. Pruebas de niebla salina realizadas en piezas esmaltadas con sustrato de acero laminado en frío o aluminizado muestran que las piezas esmaltadas pueden resistir niebla salina por más de 500 horas sin mostrar ningún signo de óxido rojo. Pruebas realizadas por el Instituto de Esmalte de Porcelana han mostrado que los paneles esmaltados pueden durar 30 años sin ningún signo de corrosión en el sustrato de acero.
Resistencia química del esmalte
Las propiedades químicas del esmalte pueden ser hechas a medida para el ambiente en el cual va a ser usado. El esmalte tiene así una resistencia extremadamente buena a químicos (ácidos, álcalis, detergentes y soluciones orgánicas). El acero esmaltado es también extremadamente resistente al ataque atmosférico. Por tanto, lluvia, contaminación atmosférica (dióxido de azufre, óxido nítrico), atmósferas costeras cargadas de sal, radiación ultra-violeta (UV) y cambios bruscos de temperatura no llevan a ningún cambio en la apariencia, color o brillo de la superficie esmaltada.
Resistencia mecánica de la superficie
Como el vidrio, la superficie del acero esmaltado es muy dura, lo cual significa que es extremadamente resistente a rayado, abrasión, impacto y desgaste. La dureza de los aceros esmaltados está entre 5 y 7 en la escala de Mohs. Una de las ventajas de la dureza de la superficie del acero esmaltado es que es extremadamente resistente a la abrasión. La resistencia a la abrasión es determinada por medio de una prueba de fricción.
Estabilidad a altas y bajas temperaturas
Debido a la naturaleza vítrea, las superficies esmaltadas tienen una estabilidad de temperatura sobresaliente. Algunas aplicaciones de aceros esmaltados requieren temperaturas de operación de alrededor de 450 °C a 500 °C. El acero esmaltado también puede ser sometido a temperaturas de menos 60 °C sin ningún efecto adverso en el esmalte.
Resistencia a choque térmico
Los recubrimientos de esmalte pueden soportar amplias diferencias de temperatura en exceso de 100 °C sin sufrir ningún daño. Por tanto, puede ser usado en aplicaciones donde hay tales variaciones.
Resistencia al fuego
Una llama o cualquier otra fuente de calor no causa ningún daño a una superficie esmaltada. Además, los recubrimientos de esmalte no producen ningún humo tóxico en el evento de exposición prolongada al calor. La resistencia al fuego de los paneles esmaltados es clasificada como A1.
Higiene y facilidad de limpieza
La superficie vítrea lisa y dura del acero esmaltado no tiene poros ni grietas. Esto previene el crecimiento de bacterias y la acumulación de polvo. Por tanto, el acero esmaltado puede ser usado en áreas sensibles. Además, el acero esmaltado es un material apto para contacto con alimentos que no desprende olores. También, las superficies esmaltadas son muy fáciles de limpiar. La superficie lisa, sellada del esmalte y su composición exclusivamente mineral significan que solventes disponibles comercialmente pueden ser usados para propósitos de limpieza, haciéndolo mucho más fácil y menos costoso de limpiar.
Estabilidad del color
El acero esmaltado viene en un rango casi infinito de colores, patrones y texturas con acabado brillante, semi-mate o mate. Además, es posible reproducir cualquier imagen con extrema precisión por serigrafía, ej. señales, carteles, obras de arte o fotografías. Si el proceso es realizado a alta temperatura, estas imágenes duran tanto como el resto del panel esmaltado. Dado que los colores son creados usando pigmentos minerales, muestran una estabilidad considerable a lo largo del tiempo. Una característica particular es que no son sensibles a radiaciones UV.
Usos del acero esmaltado
Los aceros esmaltados pueden ser usados tanto para aplicaciones interiores como exteriores. Usos domésticos del acero esmaltado incluyen: (i) artículos sanitarios, (ii) calentadores de agua eléctricos, y (iii) electrodomésticos y utensilios de cocina.
El acero esmaltado es, de hecho, el único material capaz de soportar los muchos esfuerzos a los que los electrodomésticos son sometidos, particularmente en aplicaciones de cocción. Por tanto, se ha vuelto indispensable para aplicaciones específicas donde es inigualable debido a sus muchas propiedades útiles. Algunas de estas propiedades útiles son: (i) mejor resistencia a rayado y abrasión, (ii) el acero esmaltado ni retiene ni absorbe olores, por tanto no puede impartirlos, (iii) resistente a productos normalmente usados en la cocina, sean ácidos o alcalinos, (iv) excelente resistencia a la corrosión, (v) resistente a llamas y puede soportar alta temperatura, (vi) seguro para contacto con alimentos y previene el crecimiento de bacterias, (vii) muy resistente al vapor, por tanto puede ser usado fácilmente para este método de cocción, y (viii) cualidades estéticas sobresalientes.
El acero esmaltado tiene muchas aplicaciones en construcción. Puede ser usado como revestimiento para edificios o túneles y en los interiores de lugares públicos, como estaciones de tren y metro, aeropuertos y otros edificios, como revestimiento de pared y para techos falsos, particiones y ascensores. El acero esmaltado es también un material sobresaliente para equipar salas limpias.
El acero esmaltado es la solución ideal para aplicaciones exteriores ya que es resistente a la intemperie y radiación UV, con alcance virtualmente ilimitado para decoración. Los paneles esmaltados son particularmente adecuados para paredes de separación o para revestir edificios de ladrillo más tradicionales. Son pre-fabricados para coincidir con las dimensiones exactas del edificio. Los paneles pueden ser instalados en cualquier clima.
El uso de acero esmaltado para revestir túneles es recomendado, ya que los hace más fáciles y baratos de limpiar, asegura mejor iluminación y mejora la resistencia al fuego.
El acero esmaltado es una opción muy popular para equipar lugares públicos. Resistente al fuego, a prueba de vandalismo, fácil de mantener y ofreciendo alcance virtualmente ilimitado para decoración, es ideal como revestimiento de pared y para techos, particiones, cabinas de ascensor, etc. Dado que es libre de bacterias y no es afectado por la humedad, es también la solución perfecta en hospitales, salas limpias y sistemas sanitarios.
El acero esmaltado también tiene importantes aplicaciones en la industria, incluso en las atmósferas más corrosivas, ej. en las industrias químicas y agroalimentarias. Su resistencia a químicos y a fermentación lo hace un excelente revestimiento para silos, reactores químicos, secadores, tanques cerrados y otros sistemas de almacenamiento de plantas de tratamiento de agua. Además, debido a su resistencia a altas temperaturas y propiedades de reflexión de calor, puede ser usado en columnas e intercambiadores de calor. Su resistencia a la corrosión causada por gases de combustión también lo hace un excelente material para la fabricación de revestimientos de chimeneas y colectores de escape.
El acero esmaltado es una solución ideal para paneles de señalización y comunicación interiores y exteriores. La superficie no se daña por contaminación urbana, clima, o radiaciones UV. Es resistente al fuego y ofrece una gran cantidad de posibilidades decorativas, haciéndolo el mejor material posible para las creaciones gráficas más sofisticadas.
Proceso de manufactura
- Lana de Acero: Historia, Producción y Seguridad
- Tubería de acero: Tipos, historia y fabricación moderna
- El oficio de las tijeras: de las hojas de muelle antiguas a las herramientas de precisión modernas
- Elección de los grados de acero para herramientas adecuados para un rendimiento óptimo
- ¿Qué es el acero A2? Un grado de acero para herramientas versátil y rentable para aplicaciones industriales y de carpintería
- EN 10326 Calidad S550GD: Acero Estructural Laminado en Frío con Recubrimientos por Inmersión en Caliente
- EN 10326 S250GD: Acero estructural laminado en frío, recubierto por inmersión en caliente, Re ≥ 250 MPa
- EN 10326 S280GD: Acero estructural laminado en frío, recubierto, Re ≥ 280 MPa
- EN 10326 S320GD: Acero estructural laminado en frío, recubierto, Re ≥ 320 MPa
- EN 10326 S350GD: Acero estructural laminado en frío, recubierto, Re ≥ 350 MPa
- EN 10326 S220GD Acero Estructural Laminado en Frío – Alta Resistencia y Recubrimientos Anticorrosión