



Mejora de la calidad del acero con agitación electromagnética sin contacto en la colada continua
Agitación electromagnética en el proceso de colada continua
En el proceso de colada continua de acero líquido, los métodos para mejorar la calidad del producto fundido son siempre prioritarios. Además de modificar el ángulo del chorro y rediseñar la boquilla de inmersión sumergida (SEN), se emplea una técnica electromagnética capaz de controlar el flujo de fluido sin contacto físico entre el acero líquido y un agitador. Uno de estos métodos es la agitación electromagnética (EMS), que genera flujo mediante la fuerza de Lorenz producida por un motor de inducción lineal. La tecnología EMS se utiliza en la colada continua de acero desde hace años, pero su efectividad y beneficios dependen en gran medida del tamaño de la sección, el grado de acero y la aplicación del producto.
Desde la primera aplicación del principio de colada continua en la máquina de prueba de Junghans en la antigua Alemania Occidental, la calidad del producto colado ha cobrado cada vez más importancia. En los últimos años, con el énfasis en la producción de aceros limpios, existen requisitos más exigentes para la microestructura y la homogeneización de la composición del producto fundido. La composición química, las condiciones de solidificación y la naturaleza del flujo de acero líquido en el molde afectan la calidad superficial y la estructura interna. La aplicación de EMS favorece la formación de una zona equiaxial en el hilo, refinando la estructura de solidificación, reduciendo el contenido de inclusiones y mejorando la calidad de la superficie, subsuperficie y estructura interna.
Fundamentos del proceso de colada continua
En la colada continua, el acero líquido se inyecta en el molde. La carcasa final se obtiene tras la solidificación, que comienza en el molde y continúa en los hilos. Los dispositivos electromagnéticos como agitadores y frenos son tecnologías consolidadas para mejorar tanto la calidad del producto final como la velocidad de colada. Los principales defectos de la carcasa final en términos de microestructura y agrietamiento superficial están directamente relacionados con fenómenos en el molde: variaciones de temperatura, velocidad y presión del acero líquido, comportamiento de la superficie libre y atrapamiento de escoria.
Existe otro tipo de dispositivo electromagnético utilizado en máquinas de colada continua: el frenado electromagnético (EMBR). Este dispositivo se instala mayormente en el molde y se asemeja a un EMS lineal, pero utiliza corriente continua en lugar de alterna.
Ventajas de la agitación electromagnética
La EMS es una técnica directa y potente para controlar el proceso de solidificación en la colada continua. Una ventaja significativa —aunque no la única— es la mejora de la calidad y uniformidad de la estructura y la química en la línea central del producto. Las mejoras en calidad van acompañadas de ventajas en productividad. Resultados experimentales demuestran efectos beneficiosos sobre la microestructura, como el aumento del ancho de la zona equiaxial. Varios tipos de defectos en el hilo pueden reducirse eficazmente con EMS. Burbujas y porosidades también se ven considerablemente afectadas. Además, se reporta que EMS aumenta el rendimiento y la productividad del proceso.
Evolución histórica y tipos de EMS
La aplicación de EMS tiene una historia comparativamente larga; los primeros ensayos se remontan a los años 60. Se introdujo en máquinas de colada continua aproximadamente una década después de que el proceso comenzara a producir aceros industrialmente. Se ha demostrado que EMS también afecta inclusiones y burbujas. La EMS de hilo (S-EMS) abrió la puerta a su aplicación real a finales de los 70, con el objetivo de lograr una alta relación de zona equiaxial para suprimir la segregación central. Posteriormente, se desarrolló la EMS de molde (M-EMS) para mejorar la calidad superficial suprimiendo el atrapamiento de inclusiones no metálicas y burbujas de argón en la carcasa solidificada.
En los años 80 se desarrolló EMBR para estabilizar el flujo de acero líquido en el molde y alcanzar alta productividad. El primer tipo crea un campo magnético local mediante un par de imanes de corriente continua (CC) cerca del puerto de la SEN. El campo «frena» directamente el chorro descargado. El segundo tipo genera un campo magnético nivelado que desarrolla un flujo tipo tapón. Una variante es el molde de control de flujo (FC), que estabiliza simultáneamente el flujo en el menisco y el flujo descendente junto a la cara estrecha del molde. Actualmente, también se ha desarrollado la combinación de EMS y EMBR.
Principio físico de la EMS
La principal diferencia entre agitadores y frenos es que los primeros funcionan con corriente alterna (CA) y producen campos magnéticos dinámicos, mientras que los segundos son imanes permanentes o circuitos alimentados con corriente continua (CC), generando campos constantes. Ambos se basan en la misma idea: la superposición de un campo magnético al flujo metálico genera fuerzas de Lorenz que impulsan el flujo según el diseño del proceso. Los fenómenos físicos en el molde son un problema multifísico que incluye flujo líquido, análisis multifase, computación electromagnética, transferencia de calor y solidificación, donde cada física depende de las otras.
Un campo magnético alterno (monofásico o multifásico) aplicado a un conductor induce corrientes eléctricas y, por tanto, una distribución de fuerza de Lorenz. Si el conductor es fluido, este se pone en movimiento. Así, el campo magnético actúa como dispositivo de agitación no intrusivo, pudiendo diseñarse para proporcionar cualquier patrón deseado. La agitación también puede lograrse mediante la interacción de una distribución de corriente continua a través del fluido y su campo magnético asociado. A altas frecuencias, la fuerza de Lorenz se confina a una capa límite electromagnética delgada, induciendo velocidad o tensión tangencial justo dentro de ella.
Control del flujo en la región del molde
El flujo en la región del molde se controla mediante la geometría de la boquilla y el molde, velocidad de colada, profundidad de inmersión de la boquilla, inyección de gas argón y aplicación de fuerzas electromagnéticas. Estas fuerzas pueden aplicarse como campos magnéticos estáticos o variables a través del espesor del hilo. Los campos estáticos (CC) inducen corriente en el acero líquido conductor, generando fuerzas que se oponen directamente al flujo, denominadas «frenos» o EMBR. Incluyen campos cilíndricos locales, campos «tipo regla» anchos a lo largo de todo el ancho del molde, y campos de doble regla (FC-molde).
Los campos variables en el tiempo (CA) se originaron con EMS, donde el desfase de fase de campos de varias series de imanes hace que el campo neto se mueva en direcciones opuestas en lados opuestos del hilo, induciendo flujo rotatorio, normalmente en el plano transversal en el molde (M-EMS) o agitación rotatoria electromagnética (EMRS). Hacer que los campos se muevan en la misma dirección («EMS multimodo») puede inducir flujo acelerador (EMLA) o desacelerador (EMLS). Las fuerzas electromagnéticas ofrecen la ventaja teórica de ser autoestabilizadoras para variaciones de flujo turbulento, aunque en la práctica es difícil de lograr.
Principio de funcionamiento de la EMS
La EMS utiliza el principio de un motor lineal. Se diferencia de los tipos mecánicos y de descompresión al ser un agitador sin contacto: ninguna parte toca el acero líquido. Como se muestra en la Fig 2a, una bobina instalada en la parte inferior del horno genera un campo magnético móvil (H) al aplicarse voltaje CA trifásico. Se genera una fuerza electromotriz en el acero líquido por la acción del campo magnético, causando corriente inducida (I) (regla de la mano derecha de Fleming). Esta corriente interactúa con el campo magnético del inductor para inducir fuerza electromagnética (F) en el acero líquido (regla de la mano izquierda de Fleming), conocida como fuerza de Lorenz.
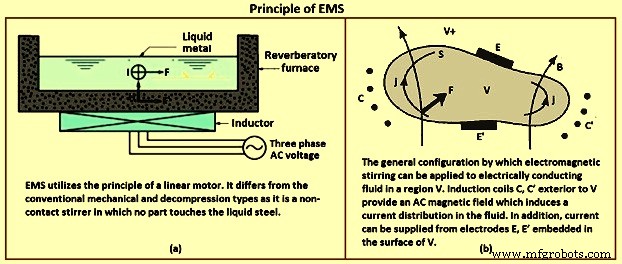
El agitador electromagnético rotatorio es equivalente al estator de un motor asíncrono. Se alimenta normalmente con convertidor de frecuencia trifásico o bifásico. Se genera un campo magnético rotatorio cuya variación dentro del acero líquido produce corrientes de Foucault, que interactuando con el campo magnético generan fuerza (fuerza de Lorenz). El resultado es un par que induce la rotación del acero. El par generado depende de: (i) intensidad de corriente suministrada, (ii) número de vueltas de la bobina, (iii) frecuencia, y (iv) geometría del sistema. Estos parámetros varían según el tipo: M-EMS (agitador electromagnético de molde), S-EMS (agitador electromagnético de hilo) y F-EMS (agitador electromagnético final).
Los sistemas EMS crean un campo de inducción magnética rotatorio con inducción B, que induce corriente de Foucault j en dirección perpendicular a B, con velocidad v. La inducción B y la corriente j crean la fuerza electromagnética, que actúa sobre cada unidad de volumen de acero y produce movimiento de agitación. El producto vectorial (v x B) demuestra la conexión entre el campo electromagnético y el flujo de acero líquido. Las velocidades inducidas por EMS oscilan entre 0,1 y 1,0 m/s.
Clasificación de la EMS según posición de instalación
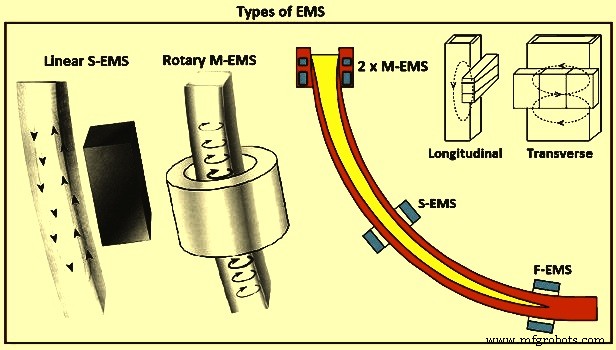
Según la posición de instalación y aspectos metalúrgicos, los agitadores electromagnéticos se clasifican en tres tipos:
- M-EMS: ubicado en el molde (agitación en molde o EMS primario).
- S-EMS: ubicado bajo el molde en la zona de enfriamiento secundario, donde queda un gran porcentaje de acero líquido (agitación bajo molde o EMS secundario).
- F-EMS: ubicado al final de la longitud metalúrgica (justo antes de completar la solidificación), denominado EMS final.
M-EMS (Agitador electromagnético de molde)
Un M-EMS rotatorio es normalmente la primera elección para agitación de lingotes redondos (billets/blooms). El campo magnético rotatorio produce movimiento circular en el acero líquido. La zona equiaxial central se amplía porque el flujo rotatorio promueve la fractura de las puntas de dendritas columnares, que sirven como núcleos para formaciones equiaxiales en la zona central. Además, el flujo rotatorio limpia el frente de solidificación, evitando que inclusiones y burbujas de gas queden atrapadas. La fuerza centrífuga resultante desplaza las fases más ligeras (incluciones y burbujas) hacia el centro del hilo, alejándolas del frente de solidificación.
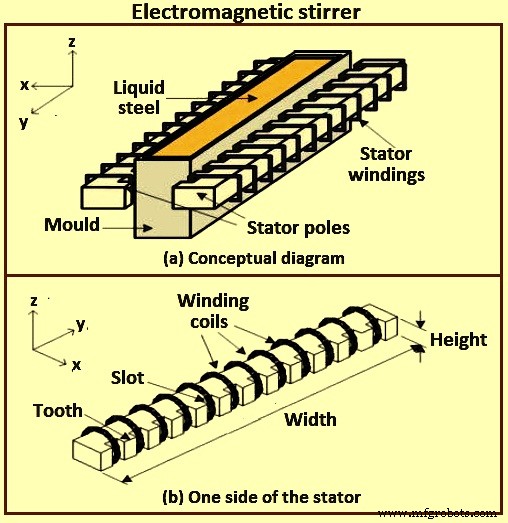
El M-EMS lineal se usa para secciones rectangulares grandes. Se colocan dos agitadores horizontalmente a lo largo de las caras anchas del producto, con beneficios similares al agitador rotatorio. Tradicionalmente, el M-EMS se integraba en el molde (diseño interno), donde la bobina se retiraba con el molde. En cada cambio de molde, había que conectar/desconectar cables eléctricos y mangueras de agua. Las máquinas modernas usan diseño externo: la bobina rodea el molde y permanece en la coladora durante el cambio.
El M-EMS se instala normalmente en la parte inferior del molde para agitar el acero líquido en él. Mejora la calidad superficial, subsuperficial e interna del hilo. Su aplicación reduce poros, porosidad central y segregación. Mejora la estructura de solidificación, reduce la rugosidad superficial y aumenta la tasa de transferencia de calor. Puede ser de diseño redondo o cuadrado, instalación interna o externa. Para control flexible de la velocidad de agitación en el menisco del molde, se ha desarrollado el M-EMS de doble bobina (Fig 6), que consiste en dos EMS independientes: el superior para control de flujo en el menisco y el inferior para agitación principal en el molde. La reducción de velocidad en el menisco se logra rotando el campo magnético del EMS superior en dirección opuesta al inferior.
S-EMS (Agitador electromagnético de hilo)
En un S-EMS lineal, la bobina electromagnética se instala a lo largo de un lado del hilo y produce un patrón de flujo de circulación vertical en el hilo. Al colocarse junto a un lado, puede usarse para tamaños de hilo muy diferentes. El aumento de la zona central de cristal equiaxial se obtiene por el mismo mecanismo que el agitador rotatorio. Las inclusiones, que normalmente se concentran en una banda cerca de la superficie superior en máquinas de molde curvo, se distribuyen más uniformemente. El S-EMS rotatorio, colocado en posición óptima bajo el molde, es sensible a roturas (breakouts).
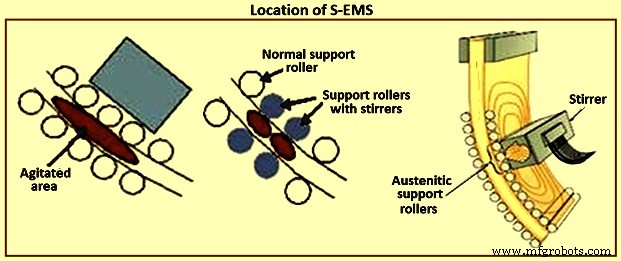
El S-EMS produce una fuerza de agitación que empuja el acero líquido horizontalmente a lo ancho del hilo, generando un patrón de flujo tipo mariposa. Cuando puede colocarse detrás de los rodillos de soporte (Fig 4), no depende de un diámetro mínimo de rodillo y puede ubicarse óptimamente a lo largo del hilo desde el punto de vista metalúrgico. Si se integra en los rodillos, necesita un diámetro mínimo para alojar el núcleo de hierro y bobinas, colocándose a distancia del menisco y siendo menos efectivo. Opera a baja frecuencia para asegurar buena penetración de la fuerza de agitación a través del hilo, resultando en agitación transversal. Normalmente se usa en combinación con M-EMS. Puede ser lineal o rotatorio; el lineal es más común por su fácil instalación y protección contra radiación térmica y roturas. Promueve estructura equiaxial, refinamiento de grano, reduce cavidades de contracción, segregación central, grietas internas y elimina eficazmente el sobrecalentamiento.
F-EMS (Agitador electromagnético final)
Existe igual interés en usar EMS para agitar muy por debajo del molde, en la zona de solidificación final. Sin embargo, los sistemas EMS convencionales resultan algo ineficaces en esta región. Como solución potencial, hay creciente interés en aplicar fuerzas de Lorenz moduladas para desarrollar agitación vigorosa y ampliamente distribuida en la zona final. El F-EMS se instala normalmente en combinación con M-EMS o S-EMS para reducir y cortar picos de segregación central. Es particularmente eficiente en colada de aceros de alto carbono o alta aleación. Con F-EMS, la estructura de solidificación mejora, aumenta la relación de estructura equiaxial y porosidad interna, reduce la contracción y la relación de segregación central de carbono. Mejora el espaciado secundario de brazos dendríticos (SDAS) y aumenta considerablemente la relación de grano equiaxial central, resultando en granos más finos.
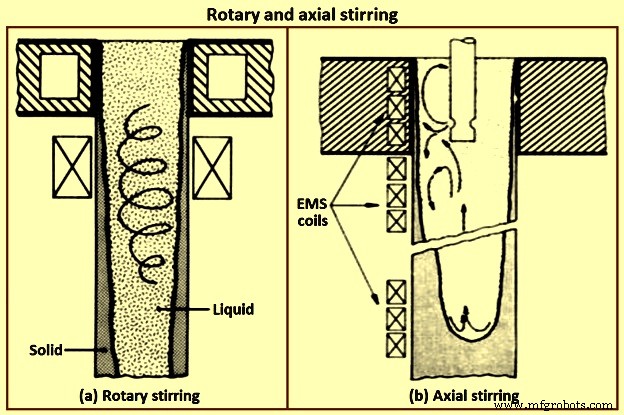
Tipos de agitación: rotatoria y axial
Básicamente, existen dos tipos de agitación en colada continua: «rotatoria» y «arriba y abajo» (o axial) (Fig 5). En el pasado reciente, se han propuesto varias versiones en patentes, pero casi todas se clasifican en estas categorías.
El campo electromagnético en EMS se crea de tres formas: agitadores lineales, rotatorios y conductivos. Los polos magnéticos del agitador lineal están en línea recta; los del rotatorio, en círculo. Ambos usan CA para producir campos magnéticos y efectos deseados, induciendo corriente en el acero. La agitación conductiva usa corriente de conducción más corriente de inducción. La agitación rotatoria se instala tanto en molde como en zona de enfriamiento secundario; la lineal se usa mayormente como S-EMS. La agitación conductiva es un nicho comparada con las otras dos.
Agitación rotatoria
El trabajo original sobre agitación rotatoria fue realizado por investigadores austriacos. Lingotes redondos se agitaban a nivel de molde o justo debajo. El molde es la única zona donde la agitación rotatoria tiene sentido. Agitar sustancialmente por debajo del molde de forma rotatoria puede crear más problemas que soluciones. Hay mérito en la agitación rotatoria de redondos en el molde: se eliminan inclusiones sólidas de la superficie y se mejora la transferencia de calor al forzar mejor contacto entre la piel sólida del hilo y el molde. No hay peligro de romper la piel por agitación rotatoria en el molde. La mayor ventaja es la facilidad de diseño del equipo, ya que los ingenieros eléctricos están muy familiarizados con este movimiento inducido electromagnéticamente, igual que en casi todos los motores eléctricos actuales.
Sin embargo, la agitación rotatoria puede no ser la mejor desde el punto de vista metalúrgico. Un problema básico es que el líquido sufre fuerzas centrífugas que segregan sus componentes ligeros (incluciones) hacia el centro (Fig 5). Esto impone un límite superior a la velocidad del líquido, que no necesariamente coincide con el límite del efecto «marco de imagen». A veces puede ignorarse, como en colada de redondos para tubos sin costura. Pero otra limitación inflexible no puede ignorarse: elevar la velocidad circular aumenta desproporcionadamente la presión sobre la carcasa sólida, que puede romperse. Este peligro es agudo en aceros con elementos altamente segregantes (fósforo, selenio, plomo), cuya fase líquida de bajo punto de fusión ocupa espacio entre dendritas reduciendo la resistencia de la carcasa.
Otra situación indeseable al agitar por debajo del molde en forma rotatoria, especialmente en un solo nivel, es la separación efectiva del baño líquido en dos partes: una superior (caliente) sobre el nivel de agitación y una inferior (fría) debajo. Además de alterar el flujo natural, esta partición puede causar problemas de puentes (bridging). El bridging intensifica la macro-segregación, como demuestran problemas reportados cuando se aplicó agitación rotatoria solo por debajo del molde. Es probable con bajas velocidades: grandes fragmentos de dendritas separados de la zona pastosa en la región agitada no se reducen por baja intensidad, se hunden en la parte fría, crecen, forman racimos y causan bridging.
Otra desventaja: para reducir sustancialmente el tamaño y contenido de inclusiones por EMS, la velocidad del líquido debe superar cierto límite inferior. Por ejemplo, para acero AISI 4335, este límite es >0,5 m/s, comparable a velocidades durante la acción de rebordeo en lingotes grandes donde también se produce piel limpia. Existe casi certeza de que los límites superiores para movimiento rotatorio seguro entran en conflicto con los requisitos de alta velocidad para reducción de inclusiones. Lo mismo ocurre para producir nuevas estructuras de solidificación (fibrosas, thomnitas modificadas por flujo), que también necesitan altas velocidades.
Agitación axial
La versión axial o «arriba y abajo» mueve la porción líquida de un hilo solidificante en dirección paralela al eje del hilo, intensificando los patrones de flujo convectivo termicamente inducidos. En la zona del molde, hay razones para invertir el flujo natural. En colada continua, la zona del molde es una pequeña parte del baño líquido, que puede tener 15 m o más de profundidad. Por debajo del molde, el flujo es «hacia abajo» junto a la piel sólida y «hacia arriba» en el centro.
La versión «arriba y abajo» es la más apropiada metalúrgicamente. La velocidad del líquido es prácticamente ilimitada, dando amplia libertad para controles deseados. El peligro de roturas (breakouts) se minimiza, porque las fuerzas inducidas tienden a contener el líquido en lugar de forzarlo contra la carcasa sólida. Otros beneficios: el líquido caliente de arriba se lleva rápidamente al fondo del baño, reduciendo el espesor de la carcasa y manteniendo alto el gradiente de temperatura a través de la zona pastosa, mejorando el flujo de calor y pudiendo aumentar la productividad. La productividad también mejora modificando el contorno de la carcasa sólida para formar un fondo redondo y reducir la profundidad del baño, permitiendo mayores velocidades de colada. La contracción y segregación en línea central también se reducen, ya que las isotermas cambian y el crecimiento en el centro tiene mayor componente ascendente.
Incluso las inclusiones que se forman durante la solidificación, como los notorios racimos de alúmina, no quedan atrapadas en el sólido; son barridas rápidamente a la parte superior del baño donde pueden unirse a la escoria (flotando sobre el menisco) y eliminarse. Este tipo de flujo es difícil de implementar, especialmente si la agitación debe aplicarse sobre una parte considerable de la longitud metalúrgica (versión continua de agitación «arriba y abajo»). Las dificultades están en la ingeniería eléctrica: es relativamente difícil implementar flujo unidireccional sin perturbaciones mayores entre bobinas o al final de series que forman un motor lineal. Estas anomalías se reflejan en estructuras de colada como bandas de segregación positiva o negativa. Además, la agitación «arriba y abajo» necesita área grande libre de rodillos de soporte o su modificación para no interferir con los campos de los motores lineales. Finalmente, estos motores tienen eficiencia muy baja (orden del 1% o menos), principalmente por la alta resistencia de sus bucles electromagnéticos (grandes entrehierros y huecos de piel metálica sólida).
Agitación con inversión intermitente
Una variación del modo rotatorio, propuesta originalmente por investigadores japoneses, prevé inversión intermitente de la dirección del flujo, lo que supuestamente mejora el tamaño de la zona equiaxial. Se aplica la discusión anterior sobre agitación rotatoria, con más calificaciones. El movimiento intermitente desperdicia energía, pero tiene mérito para frustrar el crecimiento columnar. La inversión del flujo no solo rompe dendritas en fragmentos menores por cizallamiento en celdas de turbulencia local, sino que frustra el crecimiento unidireccional de dendritas columnares, que intentan crecer contra la corriente (aguas arriba) constantemente. Sin embargo, es dudoso que otros beneficios de EMS se deriven con esta técnica.
Efecto de la agitación electromagnética en la calidad del acero colado
La composición química, condiciones de solidificación y naturaleza del flujo de acero líquido en el molde afectan esencialmente la calidad superficial y estructura interna del hilo. La formación del hilo incluye solidificación en el molde y en la zona de enfriamiento secundario (SCZ). Campos magnéticos rotatorios o viajeros afectan la naturaleza de los flujos en el líquido e intensifican los procesos de transferencia de calor y masa. El grado de influencia de EMS en la calidad del hilo depende de sus características técnicas y su disposición a lo largo del eje de curvatura de la coladora. EMS puede instalarse en el molde, en la SCZ y en la zona de solidificación final (FCZ).
Para mejorar calidad superficial, subsuperficial e interna, la agitación debe ocurrir en el molde. El M-EMS puede ser redondo o cuadrado, instalación interna o externa. Su aplicación reduce porosidad central y segregación. Para control flexible de velocidad de agitación en el menisco, se desarrolló el M-EMS de doble bobina (Fig 6): dos EMS independientes, el superior para control de flujo en el menisco y el inferior para agitación principal. La reducción de velocidad en el menisco se logra rotando el campo magnético del EMS superior en dirección opuesta al inferior.
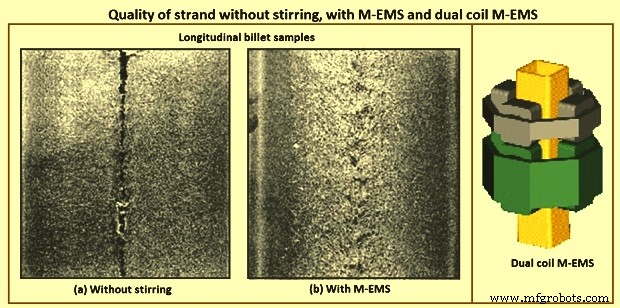
La aplicación de EMS promueve la formación de zona equiaxial en el hilo. La agitación mejora la calidad incluso en colada con sobrecalentamiento. Para reducir y cortar picos de segregación central, se debe usar F-EMS en combinación con M-EMS o S-EMS. F-EMS es particularmente eficiente en aceros de alto carbono o alta aleación. Las combinaciones F-EMS y M-EMS reducen áreas con mayor contenido de carbono donde podrían formarse cementita y martensita. Se ha encontrado que aceros inoxidables que solidifican con ferrita primaria tienen centro sano con relación de reducción 3,6 usando S-EMS y F-EMS. La aplicación de S-EMS aumenta la zona equiaxial en lugar de estructura columnar y reduce grietas. Los beneficios de usar uno o más EMS en combinación se resumen en la Tabla 1.
| Tabla 1: Beneficios disponibles con uno o más EMS | ||||||
|---|---|---|---|---|---|---|
| M-EMS | M-EMS + F-EMS | M-EMS + S-EMS + F-EMS | M-EMS + S-EMS | S-EMS | S-EMS + F-EMS | |
| Poros y sopladuras | +++ | +++ | +++ | +++ | – | – |
| Grietas superficiales y subsuperficiales | +++ | +++ | +++ | +++ | – | – |
| Reducción de roturas (breakouts) | ++ | ++ | ++ | ++ | +* | +* |
| Grietas superficiales (redondo) | ++ | ++ | ++ | ++ | – | – |
| Estructura de solidificación y grietas internas | ++ | ++ | +++ | ++ | +** | +** |
| Segregación en línea central y porosidad central | ++ | +++ | +++ | ++ | ++ | +++ |
| Segregación en V | + | +++ | +++ | ++ | +*** | ++ |
| * S-EMS en posición alta | ||||||
| ** Mejor estructura solo en parte central; tras posición de S-EMS, peor estructura en parte externa vs M-EMS. Riesgo de segregación negativa con agitación excesiva. | ||||||
| *** con S-EMS en posición baja | ||||||
Para calidades más exigentes, el uso de EMS se justifica cuando los costos de defectos, acondicionamiento, rechazos o colada de secciones grandes son demasiado altos. La agitación rotatoria se usa para aceros al carbono con <0,2% C. En algunos casos, la agitación en molde es preferible a la secundaria, ya que esta última produce segregación negativa (que no afecta propiedades mecánicas, pero puede causar variación local en templabilidad). Para carbono 0,2–0,5%, se usa agitación de dos etapas, complementando agitación en molde con secundaria o final. Para >0,5% C y aceros de aleación con amplio rango de solidificación, se usa agitación de tres etapas.
Los beneficios de EMS para planchones (slabs) pueden anularse por mala geometría, requiriendo cuidado en el mecanizado. Método para reducir corrientes de convección en boquilla sumergida con EMBR para mejorar limpieza: dos juegos de bobinas a lo largo de paredes externas del molde; el campo magnético reduce velocidad del acero líquido e impurezas flotan a la superficie donde son atrapadas por el polvo de molde. La geometría del hueco de rodillos en coladoras de bloom y más en planchones influye mayormente en calidad interna y tipos de segregación. Los principales tipos de segregación por desviaciones del hueco real son: (i) macro-segregación intercolumnar, (ii) macro-segregación en línea central, (iii) semi-macro-segregación fuera de centro (también llamada segregación en V o por puntos).
En el rango 1300 °C hasta el solidus, la ductilidad del acero es muy baja debido a fases líquidas de FeS y MnS segregadas en fronteras entre dendritas. Ambos tienen puntos de fusión mucho menores que el acero, abriéndose a bajas tensiones de tracción.
Uno de los problemas metalúrgicos en productos colados continuamente es el desarrollo de grandes zonas dendríticas columnares. El efecto del crecimiento columnar en propiedades mecánicas (pérdida de ductilidad) fue investigado por Weiser. Alberney mostró que defectos en línea central pueden reducirse considerablemente controlando regiones de crecimiento columnar. Este control es crucial para producir hilos de buena calidad.
La agitación por inducción causa flujo de barrido a lo largo de la interfaz sólido-líquido que afecta la estructura final de solidificación al influir en condiciones locales de crecimiento: gradiente de temperatura, espesor de capa límite, estructura y tamaño de la «zona pastosa». Como la macro-segregación resulta del flujo interdendrítico, reducir la longitud de la zona pastosa reduce efectivamente la macro-segregación, especialmente en línea central. Varios estudios muestran que EMS es medio eficaz para mejorar estructuras de solidificación de acero colado continuamente previniendo crecimiento columnar.
El tamaño de zonas columnares y su segregación interdendrítica y porosidad por contracción se reducen mucho con agitación electromagnética en hilo o en molde. Esta última aumenta efectivamente el tamaño de la zona de solidificación equiaxial y reduce grandemente la contracción en línea central (Fig 6). El tamaño relativo de zonas columnares y equiaxiales en una sección transversal también se ve afectado por el sobrecalentamiento del acero líquido. Alto sobrecalentamiento en lingotes sin agitar aumenta la zona columnar porque la nucleación de dendritas equiaxiales se retrasa. EMS reduce efectos de altos sobrecalentamientos pero no compensa completamente el aumento de zonas columnares por temperaturas altas de sobrecalentamiento.
El sobrecalentamiento fue factor fundamental reconocido desde los primeros años de colada continua, especialmente para aceros de medio y alto carbono. En un informe temprano, pruebas en planta piloto colando lingotes 150x150 mm de acero alto carbono demostraron que a bajos sobrecalentamientos o incluso temperaturas sublíquidas, la segregación en línea central se minimizaba. La EMS en molde (M-EMS) mostró algunos beneficios, y la aplicación de EMS en hilo (S) y final (F) comenzó a instalarse en algunas coladoras. Se encontró que la combinación (S+F)-EMS para blooms y (M+S+F)-EMS para billetes es el método más eficaz para reducir macro-segregación, solidificando más rápidamente en etapas finales, proporcionando porosidades y manchas de segregación más finamente distribuidas en la región central. El espesor óptimo del baño líquido disminuye al aumentar el contenido de carbono, atribuible a tiempos de solidificación más largos en rango de fracción sólida fs=0,3 a 0,7. Se analizó el efecto del sobrecalentamiento en la estructura, verificando que al aumentarlo crece el crecimiento dendrítico columnar contra el equiaxial. Concluyeron que efectos de convección influyen en comportamiento de micro-segregación en aceros alto carbono (C≤0,7%) y alto manganeso.
Se estudió el efecto de parámetros de F-EMS (intensidad de corriente 300–400 A, frecuencia 4–12 Hz) sobre fuerzas electromagnéticas y distribución de concentración de carbono en sección central transversal de billette cuadrado de acero 70. Los parámetros óptimos para uniformar concentración de carbono central y minimizar segregación central de carbono en billetes de acero 70 son intensidad 280 A y frecuencia 12 Hz. Bajo estos parámetros, índices de segregación de carbono para todos los puntos de muestreo están en rango 0,92–1,05, atribuido a que su intensidad de agitación es más adecuada para disminuir temperatura central del hilo y aumentar velocidad de solidificación. Así, el elemento soluto rechazado tiene tiempo limitado para transportarse tras agitación electromagnética, promoviendo reducción de segregación central.
Es conocido que porosidades y cavidades de contracción ocurren en parte central de blooms y billetes colados continuamente. Aunque hay buenos resultados en niveles de segregación de carbono a 280 A y 12 Hz, investigaciones adicionales muestran que F-EMS tiene impacto considerable en otras calidades internas de billette cuadrado.
Se estudió efecto de parámetros de F-EMS en segregación central en proceso de colada continua de billette 140x140 mm. En el modelo, el crecimiento inicial de granos equiaxiales que se mueven libremente con líquido se trató como suspensión, mientras la zona equiaxial coherente se consideró medio poroso. Resultados muestran que la velocidad de agitación no es el factor principal que influye en mejora de segregación central, afectada más por intensidad de corriente y ancho del baño de agitación. Como el transporte de soluto se controla por velocidad de solidificación según ancho del baño, la segregación central disminuye continuamente al aumentar intensidad de corriente. Al disminuir ancho del baño líquido y necesitar disipar menos calor latente en solidificación tardía, la segregación central mejora más obviamente con F-EMS. Por enriquecimiento de soluto en centro líquido y acumulación de fase líquida en zona de agitación, la segregación central sube inversamente con mayor intensidad de corriente y se vuelve más grave al disminuir más el ancho del baño, formando segregación positiva y pudiendo concentrarse soluto con agitación débil, deteriorando la segregación central. Con intensidad de corriente optimizada, la mejora de segregación central es mejor con F-EMS.
Algunas técnicas de agitación F-EMS son más efectivas que otras en transformación morfológica de estructura dendrítica original a globulítica y su refinamiento. La macroestructura de coladas sin agitación difiere de la con agitación. La estructura con agitación convencional es mayormente globular con presencia de dendritas y fragmentos. La estructura con agitación modulada consiste enteramente en cristales globulares y parece más refinada.
El tamaño de grano puede variarse aplicando diferentes ajustes de agitación. Con agitación convencional F-EMS, el diámetro de grano se reduce tanto en radio medio como en área central comparado con estructura sin agitar. Una reducción adicional se logra con agitación modulada contrarrotatoria y no modulada. Sin embargo, el diámetro de grano más pequeño se obtiene con agitación modulada unidireccional, comparado con colada sin agitación.
En general, la microestructura de muestras con F-EMS consiste en glóbulos y granos alargados en estructura con agitación, y red eutéctico intergranular fino con diferentes compuestos. La estructura dendrítica gruesa de productos sin agitación se transforma en mayormente globular con algunas formas roseta por agitación convencional. La estructura con agitación modulada unidireccional consiste en mezcla de glóbulos redondos finos y granos alargados grandes, apareciendo más refinada que con agitación convencional.
El área y longitud media de glóbulos en microestructura de área combinada radio medio-centro de colada con agitación convencional es... [texto incompleto en original]. El área media de glóbulos puede reducirse, pero no en estructura sin agitación. En estructura con agitación modulada unidireccional, el área media se reduce comparado con agitación convencional. Tendencia similar en reducción de longitud de glóbulos. Concurrentemente con reducción de tamaño, su densidad aumenta. El efecto de M-EMS en estructuras de solidificación se obtuvo bajo sobrecalentamiento fijo, velocidad de colada, intensidad de enfriamiento secundario y frecuencia M-EMS. La relación de zona equiaxial central aumentó con disminución de sobrecalentamiento, aumento de velocidad de colada, disminución de intensidad de enfriamiento secundario y aumento de corriente M-EMS. Pero la zona equiaxial es limitada para M-EMS, ya que tiene más responsabilidad hacia zona columnar. El tamaño de grano disminuyó obviamente con disminución de sobrecalentamiento y aumento de corriente M-EMS, pero fue menos sensible a velocidad de colada e intensidad de enfriamiento secundario.
Segregación en banda blanca (White band segregation)
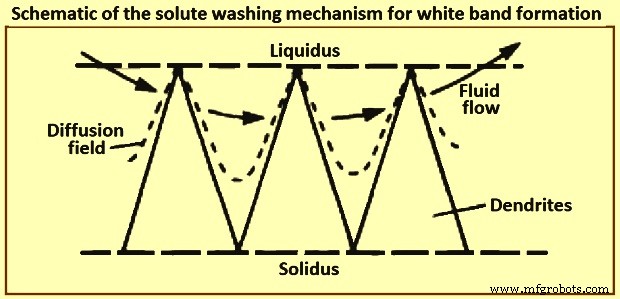
El uso creciente de EMS ha traído mayor interés en el problema conocido como bandas blancas. La banda blanca es una zona de segregación negativa (aparece blanca en impresiones de azufre) frecuente en productos agitados con S-EMS, correspondiente a la posición del frente de solidificación durante la agitación. Su apariencia visual no solo dio el nombre, sino que es probablemente su característica más indeseable. La extensión de segregación negativa en la banda blanca es menor que la segregación positiva en línea central, pero su persistencia tras trabajo en caliente puede disuadir la aceptación del cliente, principalmente por motivos cosméticos. Kor sugirió explicación: la banda blanca resulta de cambios en tasa de crecimiento al inicio y fin de agitación del hilo. La banda blanca se debe al mecanismo de lavado de soluto, hallado primero por Bridge y Rogers. Propone que flujos turbulentos por EMS penetran la malla dendrítica y barren líquido interdendrítico enriquecido (Fig 7). Sin embargo, para mantener esta acción es necesario asumir que el soluto removido se dispersa muy rápidamente por todo el líquido restante. Siendo así, es difícil explicar el enriquecimiento de soluto observado al final de la agitación.
Modelado matemático
El modelado matemático ha jugado papel importante en la implementación de EMS, proporcionando comprensión más profunda de efectos de agitación en flujo de calor y fluido. Una serie de estudios de Schwerdtfeger y colaboradores forman la piedra angular del modelado en esta área. Exploraron experimental y teóricamente el efecto de agitación en geometrías de billette redondo, bloom rectangular y planchón, características de la colada continua. Estos modelos consisten en ecuaciones de Navier-Stokes para campo de velocidad del metal líquido y ecuaciones de Maxwell para densidad de flujo magnético inducido. En principio, están acoplados bidireccionalmente: el campo magnético alterno genera fuerza de Lorenz que impulsa el campo de velocidad, que a su vez puede afectar el campo magnético. La frecuencia del campo magnético es típicamente lo bastante grande para usar el valor promediado en tiempo de la fuerza de Lorenz como entrada a las ecuaciones de Navier-Stokes.
Estudio reciente de Vynnycky revisó el problema de EMS rotatorio aplicado a colada continua de billetes redondos y halló que el método usado originalmente para determinar componentes de la fuerza de Lorenz conducía a solución no única. Esto es consecuencia de haber prescrito la componente normal de la densidad de flujo magnético inducido, en lugar de las tangenciales, como condición de frontera. Además, como la componente normal se ha prescrito en modelos para agitación longitudinal en blooms rectangulares, es natural esperar no-unicidad en esos modelos también. Dado que las expresiones para componentes de fuerza de Lorenz se usan frecuentemente, una resolución del tema sigue siendo oportuna, especialmente con el interés moderno en EMS modulada, donde se aplican campos magnéticos de diferentes frecuencias con la intención de que la fuerza de Lorenz resultante tenga parte promediada en tiempo constante y una variable en el tiempo. Plantear condiciones de frontera correctas para el campo magnético es importante para lograr resultados significativos del modelado.
Desde la implementación industrial temprana de EMS, se reconoció que grados de acero exigentes, especialmente con amplio rango de solidificación, benefician de agitación tanto dentro del molde como en etapa posterior de solidificación. Este tipo de agitación se conoció como agitación de zona de solidificación final o F-EMS. A pesar de informes tempranos sobre efectividad de F-EMS para mejorar calidad interna del hilo, especialmente solidez estructural y segregación, a largo plazo se vio que el rendimiento metalúrgico de F-EMS carecía de efectividad y consistencia, atribuible a varios factores. Primero, es importante posicionar F-EMS respecto a la etapa de solidificación correspondiente a cierto nivel de fracción sólida en el volumen de fundido. Segundo, la agitación en esta etapa se realiza bajo condiciones de par de agitación disminuyente y viscosidad del fundido creciente. Lo primero por reducción del radio del baño de agitación; lo segundo por aumento de fracción sólida.
Hay factor adicional importante que impacta la efectividad, derivado de la naturaleza del campo magnético usado. Los sistemas de agitación empleados actualmente en producción de acero colado continuamente se basan en campo magnético rotatorio (RMF). Estos campos tienen limitaciones en etapa avanzada de solidificación, porque la velocidad angular resultante es casi constante respecto a posición radial. Este patrón se caracteriza por fuerza de cizallamiento intensiva y turbulencia en la interfaz sólido-líquido, altamente efectiva para fragmentación de dendritas y desarrollo de estructura equiaxial, pero con poco impacto en mezcla en el volumen del fundido, especialmente cerca de su región central. En contraste, se requiere turbulencia y mezcla intensivas en todo el volumen del fundido en etapa tardía para desorganizar formación de red cristalina y, asociado, el inicio de defectos estructurales como porosidad, fisuras y segregación solutal.
Han habido numerosos desarrollos para mejorar agitación basada en RMF en etapa tardía mediante mejora del flujo secundario en plano radial-axial. Por ello, en los 80 se introdujeron esquemas de agitación intermitente y alternada, que usan períodos forzados y latentes secuenciales. Kojima y colaboradores demostraron experimentalmente, mientras Davidson y Boysan confirmaron teóricamente, que fuerte flujo recirculatorio ocurre en direcciones radial-axial durante períodos latentes (sin agitación activa) debido al gradiente axial inicial del flujo giratorio.
Sin embargo, estos métodos no resultaron en mejora considerable del rendimiento de F-EMS. Las razones están en estudio reciente de S. Eckert y colaboradores, que mostraron que la ocurrencia de fuertes flujos recirculatorios depende de un rango estrecho de parámetros de agitación y colada. El incumplimiento puede impactar negativamente el rendimiento e incluso hacerlo inútil o dañino. Han habido intentos recientes de intensificar turbulencia y mezcla en el volumen del fundido solidificante usando corrientes eléctricas moduladas para energizar bobinas de agitación. El objetivo es producir campo electromagnético modulado con componente promediada en tiempo y componente variable. Estos desarrollos recientes son teóricos y a escala de laboratorio, ninguno implementado en práctica productiva. Campos magnéticos contrarrotatorios también se probaron para agitar aleación de aluminio solidificante en experimentos de laboratorio por Vives, logrando mejoras considerables en estructura de solidificación.
Ventajas de la EMS
Las ventajas de EMS en el producto final dependen de la aplicación. Ejemplos: (i) mejor trabajabilidad en caliente, durante extrusión/forja de barras la frecuencia de fallos internos es menor; (ii) mejor capacidad de cizallado evitando estructura que causa grietas; (iii) mejor templabilidad por homogeneidad mejorada; (iv) mejor desempeño en trefilado de alambrón con baja frecuencia de roturas en copa y cono; (v) propiedades de fatiga más altas y consistentes en barras.
Proceso de manufactura
- Automatización avanzada y modelado en la colada continua de acero
- Optimización de la colada continua con enfriamiento por niebla de aire: Eficiencia y calidad
- Polvos para Molde de Colada Continua Premium para Producción Superior de Acero
- El distribuidor (tundish): Clave para la calidad en la colada continua de acero
- Guía esencial del vaciado continuo de acero: Proceso y beneficios
- Moldes: El componente crucial en la colada continua de acero
- Técnicas Avanzadas de Enfriamiento Secundario para una Fundición Continua Óptima
- Prevención de roturas en la colada continua de acero: Causas, impactos y soluciones
- Soluciones de Revestimiento Refractario para Cubas de Colada Continua
- Maximizar la Eficiencia de Fabricación con Proveedores de Fundición de Hierro
- Dominando el Proceso de Fundición en Arena: Técnicas y Mejores Prácticas