



Dominando los Patrones de Fundición en Arena: Proceso Clave para Fundiciones Metálicas Fiables
En la industria metalúrgica, el patrón de fundición es una réplica que tiene forma y dimensión similares a la fundición. Los patrones de fundición se usan para presionar en el molde de arena para crear la cavidad hueca que permite verter el metal fundido y formar la fundición.
En la fundición en arena (ya sea fundición de hierro fundido, fundición de aluminio o fundición de acero), un conjunto de patrones incluye patrón, sistema de alimentación, cabeza de alimentador, alimentador y placa de patrón.
El material, diseño y estructura del patrón influyen grandemente en la calidad de los productos. De manera similar, el costo de fabricación y diseño del patrón puede ser bien conocido en los gastos de fundición.
Materiales de patrones de fundición en la fundición de metales
Consejos para elegir materiales de patrones
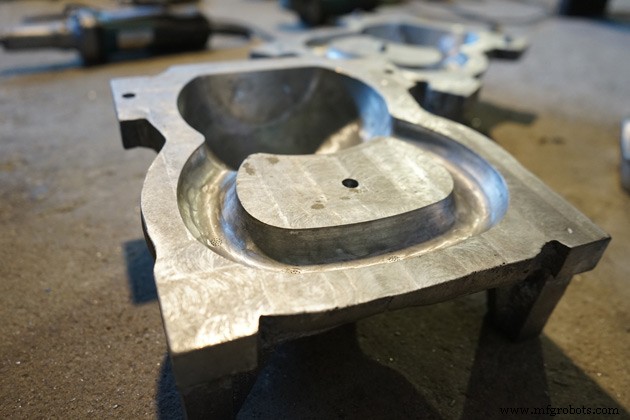
– Robusto y duradero: elija materiales de patrones que duren mucho, no se deformen ni cambien de forma durante el proceso de fundición.
– Antidesgaste y resistencia al agua: es vital elegir materiales que sean resistentes al agua y anticorrosión para proteger los patrones de fundición de oxidarse y degradarse.
– Fácil de formar: no afectados por cambios de temperatura y humedad.
– Bajo costo y menor peso: esto asegura un equilibrio entre costo y ganancia para su fundición.
Elegir material para la fabricación de patrones
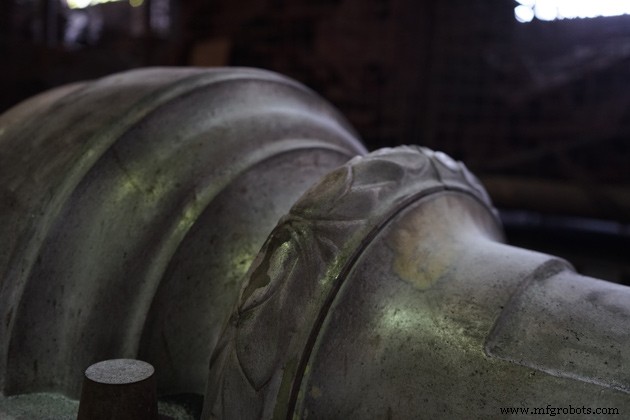
Para asegurar los criterios anteriores y dependiendo de la industria específica, los materiales de patrones deben considerarse con su flexibilidad. Metal, madera y plástico son los materiales prioritarios en el proceso de fabricación de patrones.
- Patrones de metal: Los patrones hechos de metal asegurarán la dureza y serán fáciles de moldear. Sin embargo, la debilidad de los patrones de metal es que se oxidan fácilmente y tienen masa pesada. Además, el material de patrón de metal también requiere dispositivos avanzados y es difícil de reparar, causando mayor costo en comparación general.
Hay metales comúnmente usados en el proceso de fabricación de patrones como hierro gris, acero, aluminio y magnesio. Cada uno de estos materiales de patrón tiene una propiedad de contracción diferente.
- Patrones de madera: es un material de patrón muy popular debido a su disponibilidad y masa pequeña. Adicionalmente, la madera puede formarse fácilmente con un costo mucho más barato que los patrones de metal. Sin embargo, el inconveniente del patrón de madera es fácil de absorber humedad y deformarse.
- Patrones de plástico: El plástico y la fibra de vidrio son tendencia hoy en día porque su mayor ventaja es masa ligera, impermeable y resistente a químicos. Además, el acabado superficial del plástico es excelente brillo. Sin embargo, la desventaja de este material es fácil de agrietar al enfrentar impacto fuerte o vibración durante el proceso de fundición.
- Otros materiales: Cera y yeso de París también se usan como materiales de patrón para el proceso de fundición, pero solo son preferibles en la técnica de fundición por inversión.
Tipos de patrones de fundición en metalurgia
Hay una gama de tipos de patrones en fundición de metales y cada tipo se adapta a requisitos de fundición específicos. Aquí VIC clasifica los 3 tipos principales de patrones de fundición vistos en fundiciones metálicas.
1. Patrones de Una Sola Pieza
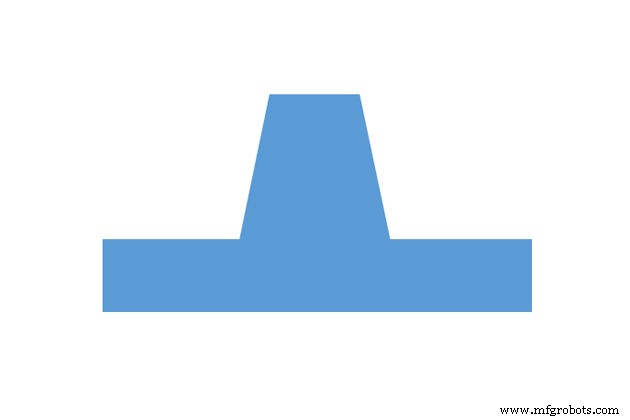
El patrón de una sola pieza es el tipo de patrón más barato. Este tipo se usa a menudo en casos donde la fundición es simple, la superficie es plana y el volumen de producción es pequeño, así como en desarrollo de prototipos.
2. Patrones Divididos o de Dos Piezas
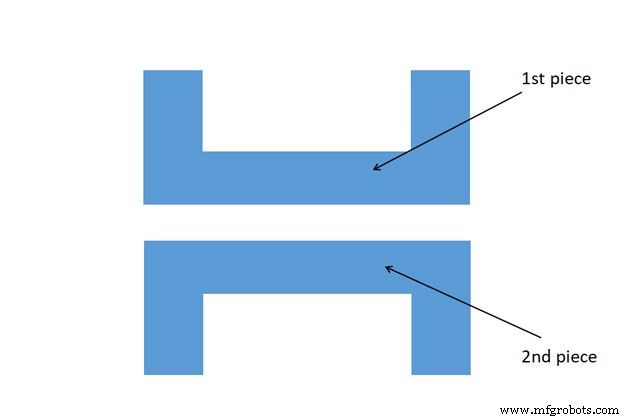
El patrón de dos piezas es común en la fundición de objetos intrincados. Este tipo de patrón se divide en planos de partición y la posición del plano se decide por la forma de la fundición.
El patrón se divide en dos partes, una de las partes se moldea en la caja inferior y la otra se moldea en la caja superior. La parte de la caja superior siempre tiene pasadores de centrado que coinciden con los agujeros hechos con precisión en la parte de la caja inferior del patrón.
3. Patrones Segmentados o de Múltiples Piezas
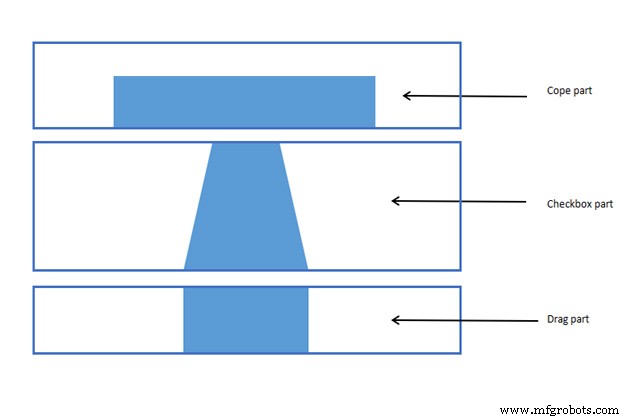
El patrón de múltiples piezas prefiere fundir piezas de fundición súper complicadas que son imposibles de hacer por otros métodos de fabricación de patrones. Este patrón tiene tres partes: superior, media e inferior.
La parte superior es la parte de la caja superior, la parte inferior es la parte de la caja inferior y la media es la parte de casilla de verificación. Se usa en varios tipos de uniones como unión a inglete, unión de pasador.
Proceso de fabricación de patrones de fundición en fundición
1. Diseño del patrón
El departamento técnico que trabaja en la fabricación de patrones de fundición tiene que considerar cuidadosamente el dibujo de fundición para diseñar el patrón lo más ajustado y efectivo posible.
Los puntos más importantes a tener en cuenta incluyen plano de partición, forma y dimensión de la fundición y núcleo, más material del patrón.
Paso 1: Decidir el plano de partición
Generalmente, el plano de partición coincide con la línea de partición del molde.
Si el patrón es de tipo dividido o de múltiples piezas, las partes superior e inferior deben definirse claramente incluso cuando la superficie divisoria es simétrica.
Paso 2: Determinar la forma y dimensión del soporte de impresión de núcleo.
El soporte de impresión de núcleo se usa para soportar la impresión de núcleo para fijarla en el molde.
La tolerancia del soporte de impresión de núcleo afectará directamente la tolerancia dimensional dentro del molde. Por lo tanto, se necesita considerar la forma de la impresión de núcleo, el espacio entre el núcleo y el patrón junto con el proceso de ensamblaje del patrón para diseñar exactamente el soporte de impresión de núcleo.
Paso 3: Determinar dimensiones y tolerancias del patrón
Con el patrón que tiene planos de partición, cada parte tiene una dimensión diferente y una vez que estas partes se ensamblan, deben ser respectivamente con la dimensión de la fundición.
Si el patrón es de metal, cuando se condensa, se contraerá. Por lo tanto, si toma el tamaño correcto del dibujo de fundición como modelo, el tamaño de la fundición será significativamente menor. Para resolver este problema, la cavidad del molde debe ampliarse y el tamaño del patrón debe ser mayor que el tamaño de la fundición en una proporción de contracción del metal. Esto se determina basado en las tolerancias del patrón.
Paso 4: Determinar los materiales del patrón
- Patrón de madera: Si el patrón es pequeño, puede hacerse de madera maciza. Si el patrón es más grande y complicado, debe hacerse de madera cortada. Para representar un dibujo de patrón de madera, puede dibujar vistas completas y secciones, o usar símbolos de piezas de rompecabezas para ahorrar tiempo y facilitar la lectura.
- Patrón de metal: Aplicable a producción en masa o pedidos de alto volumen. Si el volumen del patrón es grande, es aconsejable hacer el patrón con metal hueco interno para reducir peso y ahorrar costos de material. Si el patrón es pequeño, elija metal macizo.
Paso 5: Ubicación durante el ensamblaje del patrón
Para muestras circulares con plano de partición perpendicular al eje centrífugo, solo se necesita 1 pasador de centrado.
Para otros tipos, use 2 o 3 pasadores de centrado.
En principio, cuanto mayor sea la distancia entre los pasadores de centrado, más precisa será la posicionamiento. La estructura de pasador y agujero debe ser de tamaño razonable para fácil retirada y desmontaje. Para patrones con planos divididos, los pasadores de centrado de la parte de la caja superior deben coincidir con los agujeros hechos con precisión de la parte de la caja inferior.
Además, en el dibujo del patrón es necesario especificar la suavidad de la superficie y el color de pintura de las partes del patrón.
2. Tolerancias del patrón de fundición
Las tolerancias del patrón reflejan las propiedades del metal de fundición. Cuando se hace el patrón, ciertas tolerancias deben darse en los tamaños especificados en el dibujo del componente terminado para que se pueda hacer una fundición con la especificación particular.
Hay tolerancias como las siguientes:
Contracción de solidificación (o tolerancia de contracción)
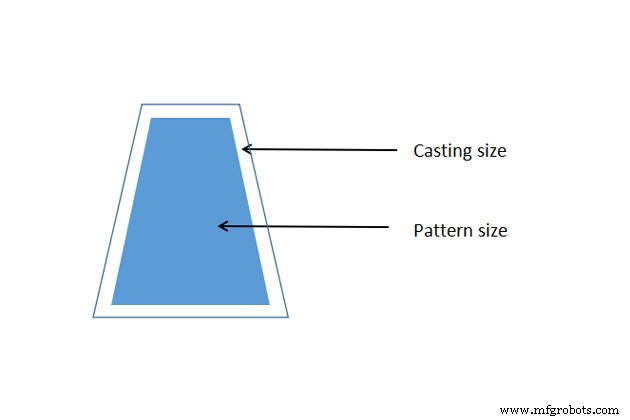
La mayoría de los metales tienen contracción durante el enfriamiento, que es la transición de líquido a sólido (llamada contracción líquida) y enfriamiento en forma sólida (llamada contracción lineal).
La contracción de un líquido es una disminución de volumen durante la solidificación (de líquido a sólido). La contracción líquida se compensa con alimentadores, que alimentan el metal líquido a la fundición, proporcionados en el molde.
La contracción sólida es la reducción de tamaño al reducir el calor cuando la fundición de metal está en estado sólido. Para tener en cuenta esto, se proporciona tolerancia de contracción en los patrones.
La tasa y nivel de contracción dependen de cuál sea el material. La siguiente tabla muestra tasas de contracción para diferentes metales.
| Material | Contracción |
| Hierro gris | 1 % |
| Acero | 2 % |
| Cobre/Aluminio | 1.5 % |
| Hierro blanco | 1.5 % |
| Magnesio | 1.6 % |
Nota: La contracción también depende del tamaño del material, cuanto más largo el tamaño, mayor la contracción.
En esencia, la fórmula de contracción del proceso de fabricación de patrones es:
Tamaño del patrón = tamaño de la fundición + contracción del metal
Sin embargo, al registrar en el dibujo, aún se requiere tomar datos según el dibujo de fundición. Al fabricar patrones, use proporciones de tamaño dependiendo de diferentes aleaciones de fundición.
Tolerancia de desmoldeo o conicidad
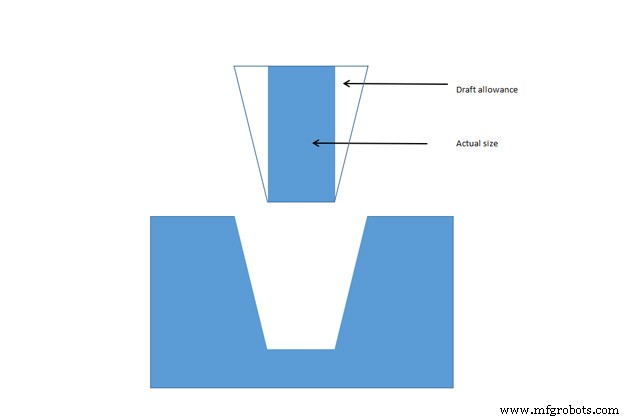
Cuando el patrón se retira del molde de arena, las paredes del molde pueden rozar con el patrón resultando en que el patrón se rompa y dañe. Para evitar esto, se debe crear conicidad en todas las superficies verticales del patrón, esto se llama tolerancia de desmoldeo.
Aquí, en el momento en que comienza el levantamiento del patrón, todas sus superficies están alejadas de la superficie de arena. Por lo tanto, el patrón puede retirarse sin dañar la cavidad del molde.
El ángulo de desmoldeo se crea para todas las caras del patrón, que son paralelas a la dirección de extracción para facilitar el proceso de retirada. Dependiendo del tamaño de las caras externas, el valor del ángulo de desmoldeo está en el rango de 0.5 – 3 grados.
| Material | Altura de la superficie dada (pulg) | Ángulo de desmoldeo (Superficie externa) | Ángulo de desmoldeo (Superficie interna) |
| Madera | 1 1–2 2–4 4–8 8–32 | 3.00 1.50 1.00 0.75 0.50 | 3.00 2.50 1.50 1.00 1.00 |
| Metal, plástico | 1 1–2 2–4 4–8 8–32 | 1.50 1.00 0.75 0.50 0.50 | 3.00 2.00 1.00 1.00 0.75 |
Tolerancia de acabado o mecanizado
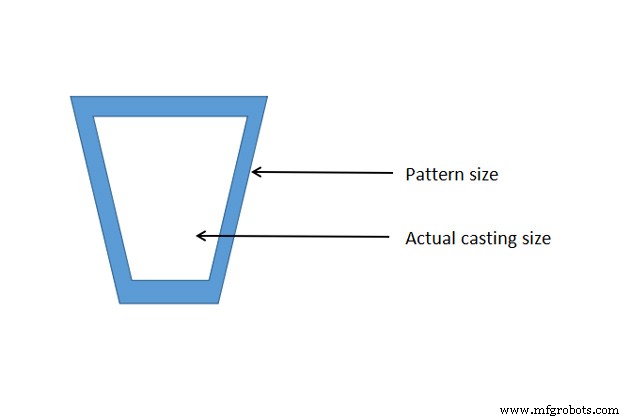
La superficie de la fundición recogida generalmente no es correcta en tamaño, por lo que se debe hacer mecanizado, como torneado o rectificado, para mejorar la calidad del acabado superficial.
Dado que el mecanizado elimina una cantidad de metal de la fundición, una cantidad de metal llamada tolerancia de mecanizado debe compensarse. La tolerancia de mecanizado está influenciada por el método de fundición, el tamaño de la fundición, el material de fundición y la posibilidad de acabado de la fundición.
| Metal | Dimensión (pulg) | Tolerancia (pulg) |
| Hierro fundido | Hasta 12 12 a 20 20 a 40 | 0.12 0.20 0.25 |
| Acero fundido | Hasta 6 6 a 20 20 a 40 | 0.12 0.25 0.30 |
| No ferroso | Hasta 8 8 a 12 12 a 40 | 0.09 0.12 0.16 |
Tolerancia de distorsión o curvatura
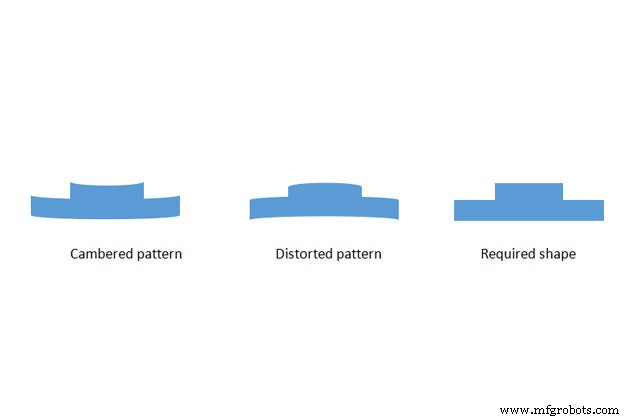
Durante la solidificación, si la fundición tiene forma de L, U, V, T, … o es más delgada que la longitud, tenderá a deformarse en planos verticales.
La razón que causa este problema es que las tensiones internas desarrolladas en el metal sólido. Estas tensiones internas son causadas por el enfriamiento desigual de diferentes partes de la fundición, lo que causa conflictos en la condensación, se llama tolerancia de distorsión o tolerancia de curvatura.
El remedio para esta situación es modificar el diseño de la fundición en la dirección de distorsionar inicialmente el patrón en la dirección opuesta. El grado de distorsión a corregir se evalúa basado en la experiencia del fabricante de patrones.
Tolerancia de golpeo o sacudida
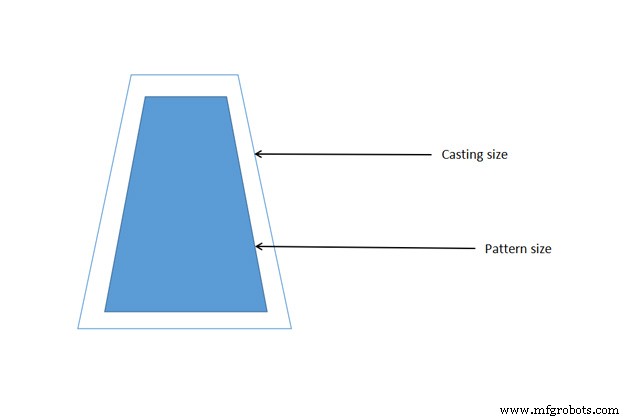
En el proceso de retirar el patrón del molde de arena, con patrones grandes o fundición de alta precisión, se requiere golpear alrededor de la superficie vertical del patrón para expandir la cavidad del molde y luego recoger el patrón más fácilmente. Solo se aplica a aquellas dimensiones que son paralelas al plano de partición.
Para compensar esto, necesitamos reducir el tamaño original del patrón. No hay una fórmula estándar para calcular esta tolerancia porque depende mucho del trabajador.
Núcleo e impresión de núcleo
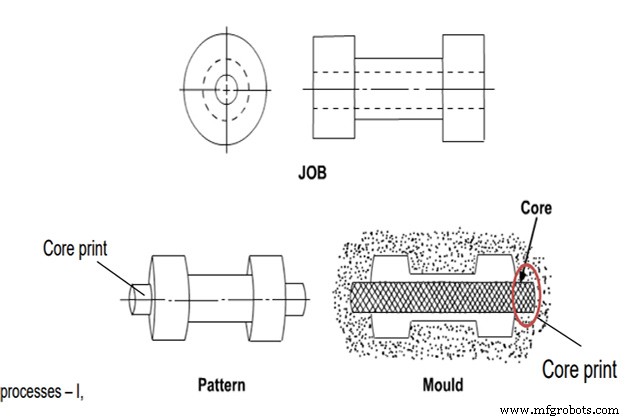
Un núcleo se usa para crear agujeros o cavidades en una fundición. El núcleo generalmente se hace de arena verde o seca.
La impresión de núcleo se proporciona en el molde para ubicar, posicionar y soportar el núcleo. El núcleo de arena permanecerá en esa posición cuando el metal fundido se vierta en el molde.
El núcleo debe colocarse horizontal, vertical o colgado dentro de la cavidad del molde. Sin embargo, el núcleo no puede auto-colgarse dentro de la cavidad del molde sin ningún soporte. La impresión de núcleo se prepara con la ayuda de proyecciones en el patrón. Pero el problema es que al retirar el patrón, el molde se daña debido a la presencia de esas proyecciones. Por lo tanto, se usa patrón dividido para el proceso de fundición en el que se usa el núcleo.
La impresión de núcleo debe ser del tamaño y forma apropiados para soportar el peso del núcleo y la flotabilidad del metal fundido alrededor de él durante la fundición.
3. Fabricación del patrón
Diseño del sistema de alimentación
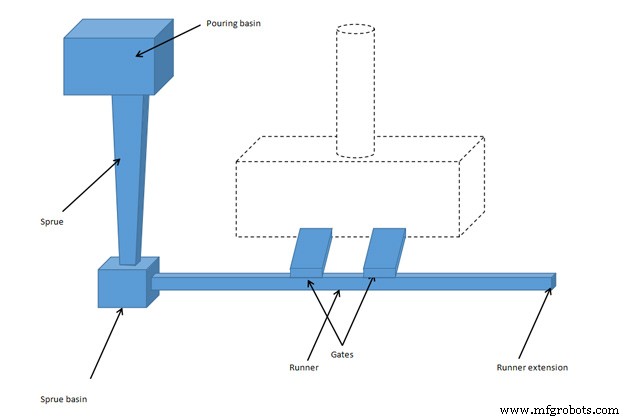
Cada patrón incluirá un sistema de alimentación para verter metal líquido en la cavidad del molde. El sistema de alimentación es muy importante porque regula la velocidad a la que el metal se vierte en el molde. Si la velocidad es demasiado rápida puede causar corrosión del molde, si es demasiado lenta puede causar que el metal se enfríe antes de llenar la cavidad.
Este sistema de alimentación consiste en las siguientes partes conectadas:
- Copa de vaciado: es una entrada en forma de cono en el molde. Ayuda a controlar la turbulencia del flujo de metal y estabiliza la tasa de flujo, así como separa la escoria durante el vaciado.
- Canales de alimentación (Sprues): un embudo que lleva el metal fundido desde una copa de vaciado al canal cónico, luego a través del canal de distribución, entrando en las compuertas una tras otra.
- Compuerta (Gate): es el final del camino, aquí es donde comienza la Cavidad del Molde.
Hay dos tipos de compuertas: compuerta grande y compuerta pequeña. Las compuertas grandes se usan para enfriar el metal rápidamente y las compuertas más pequeñas se usan para enfriamiento lento. Dependiendo del requisito sobre la tasa de condensación de la fundición, se usa una compuerta razonable.
- Alimentador (Riser): Es una cavidad de metal fundido y es parte del molde proporcionada para compensar la contracción del metal a medida que reduce la temperatura y ayuda a prevenir huecos. El alimentador es donde el metal líquido se enfría lentamente. Basado en el alimentador, el trabajador sabrá si el molde está lleno o no.
Si la fundición tiene agujeros en el diseño, el núcleo debe colocarse en el molde para determinar la posición donde el metal no fluirá.
A veces es posible colocar enfriadores en la superficie del patrón antes de fundir para enfriar localmente y determinar el orden de enfriamiento de los metales líquidos. Los enfriadores pueden recuperarse y reutilizarse fácilmente ya que son solo piezas de metal que tienen una temperatura mucho más fría y no se adhieren a la fundición.
Los sistemas de alimentación pueden diseñarse manualmente o usando software automatizado.
Detalles sobre el diseño del sistema de alimentación: https://vietnamcastiron.com/gating-system/
Fabricación del patrón
Como se mencionó, los patrones vienen en una variedad de materiales diferentes, incluyendo madera, metal, plástico y cera. La madera y los materiales de patrón de metal se usan comúnmente para fundición en arena, mientras que la cera se usa comúnmente para fundición por inversión.
Los patrones tienen diferente complejidad, dependiendo del tamaño, forma y cantidad requerida.
En la fundición por inversión, cuando cada patrón de cera se destruye durante la fundición, se necesita un patrón de cera para cada fundición y estos patrones de cera se crean en el molde. La cera se llena en estos moldes, y después de enfriar, el molde se separa y se extrae el patrón de cera de una pieza.
Para la fundición en arena, normalmente el patrón se hace de metal o madera. Si se requiere alta precisión, será procesado por máquina CNC.
Resumen
Así, VIC ha respondido a todas las preguntas sobre cómo hacer un patrón de fundición en la industria metalúrgica y notas en el proceso de fabricación de patrones.
El acabado y el tamaño de la fundición dependen mucho del patrón de fundición, y por lo tanto, determina el éxito de la calidad del producto de fundición. Por lo tanto, la fabricación de patrones es una profesión que requiere experiencia así como un alto nivel de experiencia laboral.
Siga la serie del blog de fundición con VIC para actualizar más conocimientos sobre la industria de la fundición. Además, no dude en enviarnos un correo electrónico si está buscando un fabricante OEM / ODM en la industria de la fundición a través de: ADMIN@MFGROBOTS.COM.
Proceso de manufactura
- Por Dentro de la Fundición de Metales: Recorrido Completo de una Fundición desde el Modelo al Producto
- Fundición en Arena Explicada: Fundamentos de la Fabricación de Moldes Metálicos
- Entendiendo las Fundiciones: Donde el Metal se Convierte en Bloques de Construcción de la Industria Moderna
- Fundición de Hierro Gris (CI): Composición, Color y Prevención de Grietas
- Arena de Moldeo Explicada: Composición, Usos y Beneficios en Fundición en Arena
- Dominando el Proceso de Fundición en Arena: Técnicas y Mejores Prácticas
- Fundición en arena vs fundición a presión: entendiendo las diferencias clave
- Fundición en arena explicada: método probado y rentable de fabricación de metal
- Elección de fundición en arena de resina: Cuándo y por qué es el proceso adecuado
- Fundición en molde de carcasa desmitificada: proceso de 6 pasos para fundición de precisión
- Fundición de Metales: Definición, Tipos y Proceso Completo