



Fundición en Arena Explicada: Fundamentos de la Fabricación de Moldes Metálicos
Cómo formar fundiciones complejas con moldes de arena
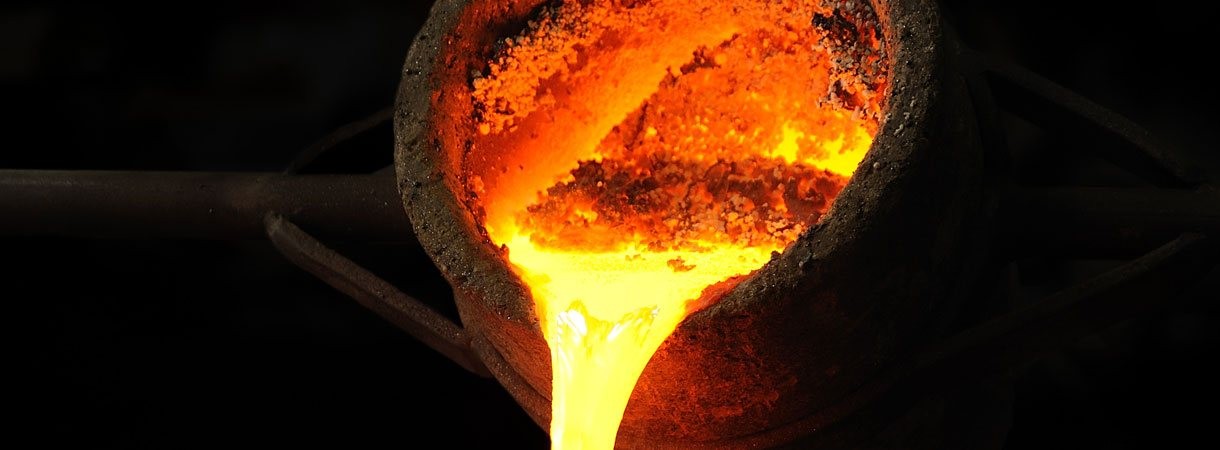
La fundición en arena es un proceso que utiliza moldes de arena no reutilizables para formar fundiciones de metal. Por un lado, la fundición es un proceso de fabricación engañosamente simple: cualquiera que haya construido castillos en la playa sabe que la arena puede usarse para hacer formas detalladas. Sin embargo, en una fundición, lidiando con el calor del metal fundido, muchos factores deben considerarse para el éxito. La fundición se usa para hacer componentes metálicos de todos los tamaños, desde unas pocas onzas hasta varias toneladas. Los moldes de arena pueden formarse para crear fundiciones con detalle exterior fino, núcleos internos y otras formas. Casi cualquier aleación metálica puede fundirse en arena. Los huecos se hacen en arena humedecida, se llenan con metal fundido y se dejan enfriar.
¿Qué es la Arena de Moldeo?
La arena de moldeo tiene tres ventajas importantes sobre otros materiales de molde:
- es económica,
- se recicla fácilmente, y
- puede soportar temperaturas extremadamente altas.
La fundición en arena es uno de los pocos procesos disponibles para metales con altas temperaturas de fusión como aceros, níquel y titanio. Debido a su flexibilidad, resistencia al calor y costo relativamente bajo, la fundición en arena es el proceso de fundición más utilizado.
Las fundiciones se producen vertiendo metal líquido en una cavidad de molde. Para que una fundición sea exitosa, la cavidad del molde debe retener su forma hasta que el metal se haya enfriado y solidificado completamente. La arena pura se rompe fácilmente, pero la arena de moldeo contiene material aglutinante que aumenta su capacidad para resistir el calor y mantener la forma.
La arena verde (un agregado de arena, carbón pulverizado, arcilla bentonita y agua) se ha usado tradicionalmente en fundición en arena, sin embargo, los modernos sistemas de moldeo con aglutinantes químicos están ganando popularidad. La arena de fundición más utilizada es la sílice (SiO₂).
Propiedades de la Arena de Moldeo
Resistencia
La capacidad del molde de arena para mantener su forma geométrica bajo condiciones de tensión mecánica.
Permeabilidad
La capacidad de un molde de arena para permitir la fuga de gases y vapor durante el proceso de fundición.
Contenido de Humedad
El contenido de humedad afecta la resistencia y permeabilidad de un molde: un molde con muy poca humedad puede romperse, mientras que un molde con demasiada humedad puede causar que burbujas de vapor queden atrapadas en la fundición.
Fluidez
La capacidad de la arena para llenar pequeñas cavidades en el modelo. Alta fluidez crea un molde más preciso, y es por tanto útil para fundiciones detalladas.
Tamaño de Grano
El tamaño de las partículas individuales de arena.
Forma de Grano
Esta propiedad evalúa la forma de los granos individuales de arena basándose en cuán redondos son. Generalmente, se usan tres categorías de grano en arena de fundición:
- Granos Redondeados proporcionan resistencia de unión relativamente pobre, pero buena fluidez y acabado superficial.
- Granos Angulares tienen mayor resistencia de unión debido al entrelazado, pero peor fluidez y permeabilidad que las arenas de grano redondeado.
- Granos Sub-angulares son el término medio. Poseen mejor resistencia y menor permeabilidad relativa a granos redondeados, pero menor resistencia y mejor permeabilidad que granos angulares.
Colapsabilidad
La capacidad de la mezcla de arena para colapsar bajo fuerza. Una mayor colapsabilidad del molde permite que la fundición de metal se contraiga libremente al solidificarse, sin riesgo de agrietamiento o rotura en caliente.
Resistencia Refractaria
El molde no debe fundirse, quemarse o agrietarse cuando se vierte metal fundido en él. La resistencia refractaria mide la capacidad de la arena de moldeo para soportar calor extremo.
Reutilización
La capacidad de la arena de moldeo para ser reutilizada (después de acondicionamiento de arena) para producir otras fundiciones en arena en operaciones de fabricación posteriores.
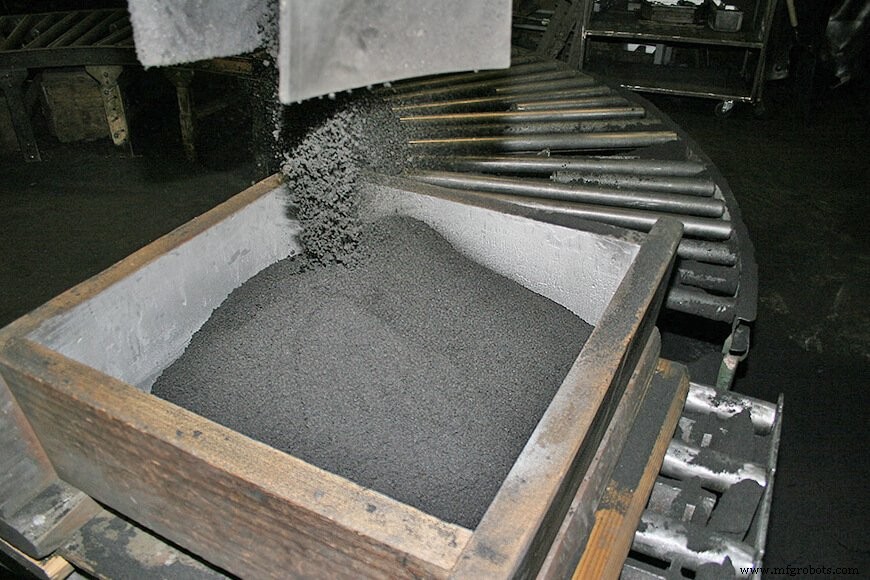
Muchas propiedades de la arena de moldeo dependen del tamaño y distribución de partículas de arena: el tamaño de grano pequeño mejora la resistencia del molde, pero el tamaño de grano grande es más permeable. La arena finamente granulada proporciona fundiciones con buen acabado superficial, pero posee baja permeabilidad, mientras que la arena de grano grueso proporciona lo opuesto.
Aditivos especiales o aglutinantes pueden añadirse al agregado básico de arena, arcilla y agua para aumentar la cohesión. Estos aglutinantes pueden ser orgánicos o inorgánicos. Aglutinantes comunes incluyen cereales, brea molida, carbón de mar, gilsonita, aceite combustible, harina de madera, harina de sílice, óxido de hierro, perlita, melaza, dextrina y materiales propietarios.
Encontrar la combinación perfecta no es fácil. Algunas propiedades de un agregado de arena son contradictorias entre sí: una arena de moldeo con mayor colapsabilidad tiene menos resistencia, y una con mayor resistencia tiene menos colapsabilidad. A menudo se necesitan compromisos para lograr un equilibrio que proporcione propiedades apropiadas para la pieza específica y aplicación de fundición. El control preciso de las propiedades de la arena de moldeo es tan esencial que los laboratorios de arena se han convertido en una adición común en fundiciones modernas.
Partes de un Molde de Fundición en Arena
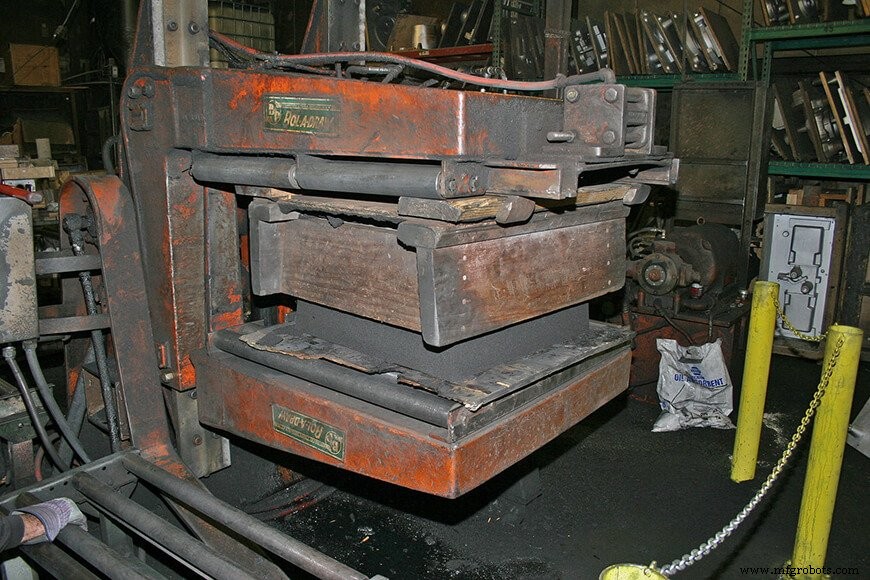
Una fundición de metal toma forma por el molde usado para producirla —un buen molde es un prerrequisito para una buena fundición. Los moldes tienen múltiples partes que trabajan juntas para influir en el producto final.
La cavidad del molde es moldeada por el modelo, un modelo a tamaño real de la pieza que hace una impresión en el molde de arena. Algunas superficies internas no están incluidas en el modelo, y en su lugar serán creadas por núcleos separados.
Un núcleo es una forma de arena insertada en el molde para dar forma al interior de la fundición, incluyendo características como agujeros o pasajes. Los núcleos usualmente se hacen de arena de moldeo para que puedan ser removidos de la fundición por sacudida. Una impresión de núcleo es una región añadida al modelo, núcleo o molde para localizar y soportar el núcleo dentro del molde.
Un soporte adicional de núcleo es proporcionado por chaplets —pequeñas piezas de metal que se fijan entre el núcleo y la superficie de la cavidad. Para mantener ese soporte, los chaplets deben ser de un metal con la misma o mayor temperatura de fusión que el metal que se está fundiendo. Después de la solidificación, los chaplets habrán quedado encapsulados dentro de la fundición.
Los núcleos de arena pueden producirse usando muchos de los mismos métodos que los moldes de arena: como los moldes son moldeados por un modelo, los núcleos de arena son moldeados por una caja de núcleo; son similares a un molde y pueden hacerse de madera, plástico o metal. Las cajas de núcleo también pueden contener múltiples cavidades para producir varios núcleos idénticos.
Un alimentador (riser) es un vacío extra dentro del molde diseñado para contener metal excedente. Previene vacíos por contracción en la fundición principal alimentando metal fundido a la cavidad del molde a medida que se solidifica y contrae.
Todo el molde de arena está contenido en una caja llamada caja de molde (flask). En un molde de dos partes, típico de fundiciones en arena, la mitad superior (que contiene la mitad superior del modelo, caja de molde y núcleo) se llama copo (cope). La mitad inferior se llama arrastre (drag). La línea de partición es la línea o superficie que separa el copo y el arrastre.
Cómo Hacer una Fundición en Arena
La fundición en arena implica cuatro pasos básicos: ensamblar el molde de arena, verter metal líquido en el molde, permitir que el metal se enfríe, luego romper la arena y remover la fundición. Por supuesto, el proceso es más complejo de lo que suena.
El primer paso del ensamblaje del molde es llenar parcialmente el arrastre con arena. El modelo, impresión de núcleo, núcleos y sistema de alimentación se colocan cerca de la línea de partición. El copo se ensambla entonces al arrastre. Arena adicional se vierte en la mitad del copo hasta que el modelo, núcleo y sistema de alimentación estén cubiertos, y luego la arena se compacta por vibración o medios mecánicos. El exceso de arena se remueve con una barra de nivelación.
Ahora que el molde está formado, el copo se remueve del arrastre para que el modelo pueda extraerse del molde.
La extracción del modelo se realiza cuidadosamente para evitar romper o distorsionar la cavidad del molde recién formada. Esto se facilita diseñando un desmoldeo (draft): un cono vertical perpendicular a la línea de partición. El cono de desmoldeo es usualmente de al menos 1°. Cuanto más rugosa sea la superficie del modelo, más desmoldeo se debe proporcionar.
Antes de que pueda llenarse con metal líquido, el molde completo necesita prepararse; la cavidad del molde a menudo se lubrica con lavados de molde para facilitar la remoción de la fundición. Luego se posicionan los núcleos, se añaden materiales de moldeo adicionales como cuerda de copo para ayudar a prevenir fugas, y las mitades del molde se cierran y sujetan firmemente; las secciones de copo y arrastre mantienen la alineación adecuada con la ayuda de pasadores y guías.
Las mitades del molde deben permanecer seguras para que el metal líquido no pueda filtrarse a través de la línea de partición. Antes de verter moldes sin caja, chaquetas de vertido de madera o metal a menudo se colocan alrededor del molde y se ponen pesos en la parte superior para evitar que el copo se levante.
El metal fundido entra en la cavidad del molde a través de un sistema de alimentación: el metal fundido se vierte en un molde a través de la taza de vertido, continúa por el canal de alimentación (sprue) (la parte vertical del sistema de alimentación), y luego a través de los corredores (partes horizontales). Los gases acumulados y el aire desplazado escapan a través de ventilaciones. Los múltiples puntos donde el metal se introduce en la cavidad del molde desde los corredores se llaman compuertas.
Después de que la fundición se ha enfriado, se rompe fuera del molde de arena. El proceso de remover arena de las fundiciones se llama desmoldeo (shakeout). La fundición puede removerse manualmente o por maquinaria automatizada. Mesas de agitación y volteadores rotativos son comúnmente usados.
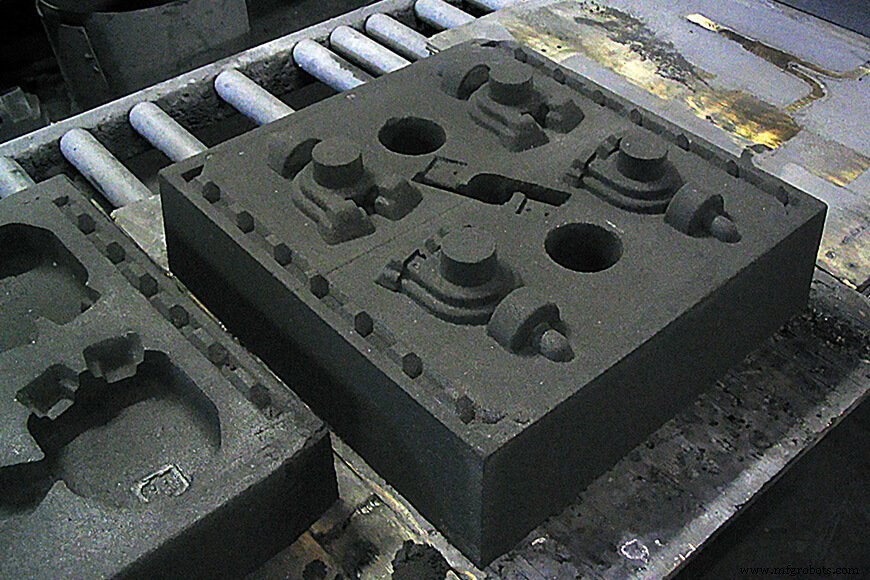
Existen variaciones a este proceso básico dependiendo del modelo, tipo de caja y nivel de mecanización:
- Moldeo en Banco se prefiere para trabajos pequeños. Toda la operación se realiza en un banco de altura conveniente.
- Moldeo en Piso se usa para trabajos medianos y grandes. Como su nombre sugiere, el molde se coloca en el piso antes del vertido.
- Moldeo por Máquina se emplea para producción en masa. El moldeo por máquina ahorra mano de obra y ofrece precisión y uniformidad superiores, haciendo posible mantener tolerancias dentro de límites estrechos a un ritmo rápido. Las operaciones primarias realizadas por máquinas de moldeo son compactación de arena de moldeo, volteo del molde, formación de compuerta, golpeo del modelo y su extracción.
Reciclaje de Arena de Moldeo
Después de que la arena ha sido sacudida de una fundición completa, los terrones se enfrían y trituran. Todas las partículas y gránulos de metal se remueven, a menudo con la ayuda de un campo magnético. Toda la arena y constituyentes se criban con cribas vibratorias, rotativas o vibratorias. La arena limpia puede entonces reintroducirse al inicio del ciclo de producción de arena de moldeo.
Las arenas de moldeo se preparan en molinos, que mezclan la arena, agente aglutinante y agua. Los aireadores se usan junto para aflojar la arena y hacerla más amable al moldeo.
La arena preparada se entrega al piso de moldeo, usualmente por camiones cucharón o cintas transportadoras, donde se forma en moldes; los moldes pueden colocarse en el piso o entregarse por transportadores a una estación de vertido. Después del vertido, las fundiciones se remueven de la arena adherida en una estación de desmoldeo. La arena usada, a su vez, se devuelve a los silos de almacenamiento por cinta transportadora u otros medios.
La arena de fundición se recicla y reutiliza típicamente a través de muchos ciclos de producción. Según estimaciones de la industria, aproximadamente 100 millones de toneladas de arena se usan en producción anualmente. De ese número, solo cuatro a siete millones de toneladas se desechan, y incluso esa arena a menudo es reciclada por otras industrias.
Procesos y Métodos de Moldeo en Arena
Moldes de Arena Verde
Una mezcla típica de arena verde contiene 89 % arena, 4 % agua y 7 % arcilla. La arena verde es favorita de la industria por su bajo costo y rendimiento sólido en general. Lo "verde" en arena verde se refiere al contenido de humedad presente en la mezcla durante el vertido.
Los moldes de arena verde tienen resistencia suficiente para la mayoría de aplicaciones de fundición en arena. También proporcionan buena colapsabilidad, permeabilidad y reutilización. Las principales dificultades surgen del contenido de humedad. Demasiada humedad puede causar defectos en la fundición, con la tolerancia a la humedad dependiente del metal que se funde.
Procesos de Fraguado en Frío
A veces se usan aglutinantes no tradicionales en fundición en arena industrial. Los aglutinantes de fundición convencionales requieren calor para curar, mientras que estos aglutinantes alternativos se unen químicamente a temperatura ambiente cuando se mezclan con arena —de ahí el término procesos de fraguado en frío. Técnicamente avanzados, estos procesos de fundición en arena relativamente recientes están creciendo en popularidad. Los procesos de fraguado en frío son más caros que los moldes de arena verde, pero producen fundiciones con precisión dimensional excepcional.
Moldeo de Carcasa
La fundición en molde de carcasa es un invento relativamente reciente en técnicas de moldeo para producción en masa y acabado suave; se usó por primera vez por Alemania durante la Segunda Guerra Mundial. El material de moldeo es una mezcla de arena de sílice fina y seca con contenido mínimo de arcilla y 3-8 % de resina termoendurecible (formaldehído de fenol o grasa de silicona). Cuando la mezcla de moldeo cae sobre la placa de modelo calentada, se forma una carcasa dura de alrededor de 6 mm de espesor. Para curar la carcasa completamente, debe calentarse a 230-350 °C (440-650 °F) durante varios minutos.
Servicios de Fundición Personalizados
Reliance Foundry trabaja en colaboración con clientes para diseñar el modelo y método de moldeo para cada fundición personalizada. Solicite una Cotización para obtener más información sobre cómo nuestro servicio de fundición puede adaptarse a los requisitos de su proyecto.
Artículos Relacionados
- Guía Detallada de Fundición: La Vida de una Serie de Fundiciones
- Sociedad Americana de Fundición. "Procesos de Moldeo en Arena".
Créditos de Imágenes
- Llenado de caja de molde: OKFoundry, CC BY 2.0, vía Flickr
- Copo extraído de caja de molde: OKFoundry, CC BY 2.0, vía Flickr
- Molde de arena abierto: OKFoundry, CC BY 2.0, vía Flickr
- Molde cerrado: OKFoundry, CC BY 2.0, vía Flickr
Proceso de manufactura
- Fundición de Hierro Gris (CI): Composición, Color y Prevención de Grietas
- Arena de Moldeo Explicada: Composición, Usos y Beneficios en Fundición en Arena
- Comprender las Máquinas de Fundición a Presión: Funcionamiento y Ventajas
- Fundición en Arena Verde vs. Arena Resinada: ¿Qué Proceso Ofrece Mejor Calidad y Eficiencia de Costos?
- Fundición en arena vs forja: eligiendo el método de fabricación de metal adecuado
- Fundición en arena explicada: método probado y rentable de fabricación de metal
- Explorando equipos de fundición en arena: tipos y aplicaciones
- Dominando la terminología de fundición en arena: Guía completa
- Entendiendo el moldeo con molde no desechable: Tipos, beneficios y aplicaciones
- Arena Gruesa (Sharp Sand) Explicada: Composición, Usos y Beneficios
- Cribas de Arena: Filtración Clave en Petróleo y Minería