



Soluciones de Revestimiento Refractario para Cubas de Colada Continua
Revestimiento Refractario de una Cuba de Colada Continua
En la colada continua (CC) de aceros, la cuba es un recipiente revestido con refractarios que se ubica entre el cucharón y el molde de CC. La cuba sirve como recipiente reservorio y de distribución. A lo largo de los años, ha habido cambios dramáticos en la cuba de CC. De ser un mero recipiente reservorio y de distribución, la cuba hoy se ve como un recipiente de refino de acero y ha surgido un campo totalmente nuevo en el proceso de tecnología de fabricación de acero conocido como metalurgia de cuba. La cuba hoy también cumple ciertas funciones metalúrgicas como la alimentación de acero líquido al molde a una tasa controlada, y homogeneización térmica y química, etc. También se enfoca en la mejora continua de muchos parámetros relacionados con la calidad como dinámica de fluidos, aislamiento térmico, flotación y eliminación de inclusiones, y captura de hidrógeno, etc.
Refractarios Asociados
Los diferentes refractarios asociados con la cuba incluyen materiales de revestimiento de cuba (tanto permanente como de trabajo), diques y almenaras, almohadilla de impacto, sistema de control de flujo (tapón monolítico o compuerta deslizante), protección del chorro de vaciado entre cuba y molde (capucha o boquilla de entrada sumergida, SEN), boquilla de cuba, y bloque de asiento. Los diques y almenaras están hechos de tablas de magnesita (MgO) o ladrillos de alúmina (Al₂O₃). El acero líquido de la cuba al molde se alimenta por boquilla sumergida en acero fundido en el molde. Las SEN deben ser resistentes a la corrosión y descamación. La obstrucción de la boquilla también es importante. Las SEN prensadas isostáticamente con alúmina grafito-sílice fundida son comúnmente usadas.
La Fig. 1 muestra una cuba típica junto con sus refractarios.
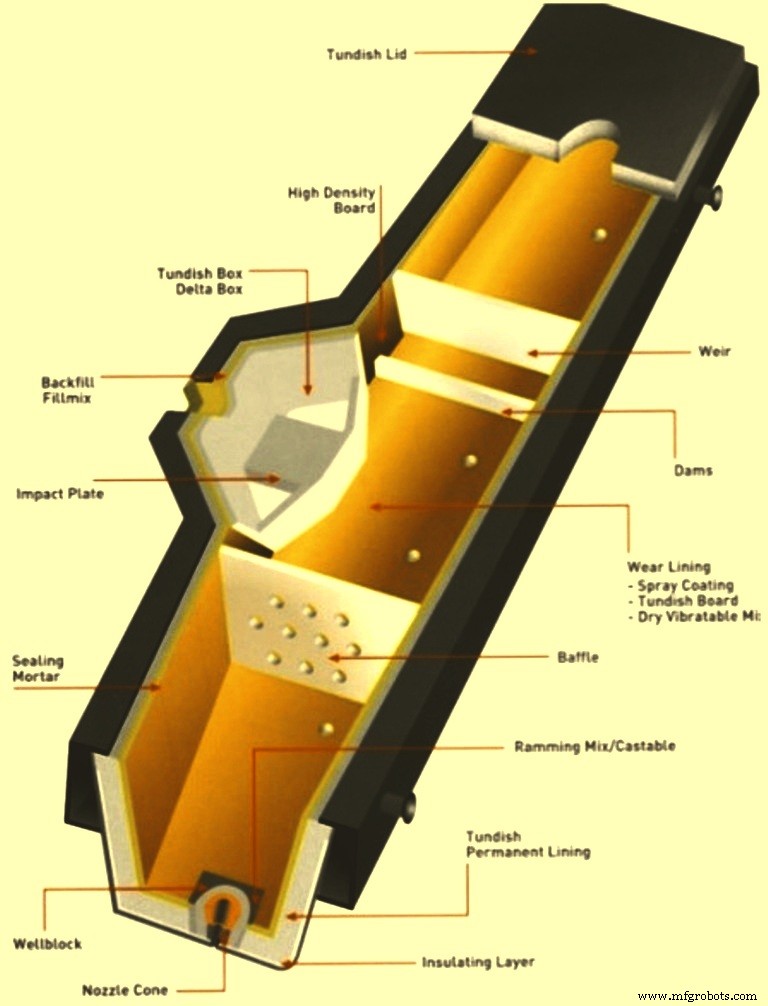
Fig. 1 Cuba típica junto con sus refractarios
El diseño del revestimiento refractario y la calidad de los refractarios usados para el revestimiento tienen una influencia mayor en los parámetros operativos de máquinas de CC como requerimientos de sobrecalentamiento, velocidad de la máquina, fenómenos como tapón inicial frío, obstrucción de boquilla, paso de cuba, etc. Debido a los extremos de temperatura involucrados, los revestimientos refractarios de la cuba deben diseñarse para resistir choque térmico, prevenir pérdida térmica, prevenir oxidación, y resistir erosión y corrosión mientras se previene que el acero líquido se contamine con impurezas no deseadas. La selección de refractarios para una cuba también es crítica debido a la larga secuencia de colada, cambio rápido de cuba, mayor vida de campaña, limpieza del acero, y porque los refractarios de cuba constituyen altos costos específicos en la operación de CC.
El material de revestimiento de trabajo de la cuba tiene una influencia directa en la calidad del acero líquido, ya que está cerca de la etapa de solidificación. El revestimiento de trabajo de la cuba permanece en contacto con el acero y la erosión se inicia en la interfaz acero líquido-aire con la fluctuación del nivel de acero líquido en la cuba. Diferentes óxidos metálicos presentes en el acero líquido son los agentes erosionantes primarios para el revestimiento refractario de trabajo de la cuba. La escoria que entra en contacto con el refractario de la cuba durante la colada y el polvo de cobertura de la cuba también son responsables de la erosión. El punto de partida de la erosión es la formación de «grietas finas» en la interfaz acero líquido-aire debido a descamación térmica. La penetración de acero líquido y escoria tiene lugar a través de estas grietas finas y posteriormente ocurre la erosión. Además, interacciones complejas en la interfaz refractario-acero líquido también pueden deteriorar la calidad del acero debido a la formación de inclusiones. Una menor erosión del revestimiento de trabajo asegura menos inclusiones no metálicas en el acero.
El revestimiento refractario de una cuba tiene una vida útil definida dependiendo de las calidades del revestimiento y los tipos de escoria de cuba. La reacción química entre la capa de revestimiento de trabajo refractario y la escoria de cuba es muy importante, especialmente en el caso de colada de alta secuencia. El revestimiento de trabajo refractario en la cuba está sujeto a diferentes tensiones resultantes de la carga termoquímica. La química de la escoria y la viscosidad de la escoria juegan un papel importante en el desgaste del revestimiento refractario. En la práctica, la composición de la escoria de cuba varía ampliamente incluso en la duración de una sola secuencia. Por tanto, ninguna de las composiciones refractarias da buen rendimiento con todos los tipos de escorias de cuba normalmente encontrados durante la operación.
Se desea que el revestimiento refractario de la cuba cumpla una serie de funciones diferentes que incluyen resistencia contra acero líquido (alta temperatura de solidus), resistencia contra escoria de cuba, baja conductividad térmica (buenas propiedades de aislamiento térmico), buena estabilidad (sin erosión de refractario durante la colada), alta resistencia a choque térmico, inercia química, debe ser desechable después del uso, y razonable en precio. Además, el revestimiento refractario de la cuba debe tener bajo potencial de oxígeno, buena resistencia mecánica, baja captura de hidrógeno por el acero, y fácil descascarado.
Prácticas de Revestimiento Refractario
Hay varias prácticas de revestimiento refractario de cuba en uso. Estas incluyen: (i) revestimiento de ladrillos, (ii) revestimiento proyectado, (iii) revestimiento con tablas de cuba, (iv) revestimiento pulverizable de cuba, y (v) revestimiento seco de cuba. Cada práctica tiene sus ventajas y desventajas tanto en términos de operaciones como de impacto en la calidad del acero. Estas prácticas de revestimiento de cuba se describen a continuación.
Revestimiento de Ladrillos
El revestimiento de ladrillos de cuba surgió junto con la introducción de la tecnología de CC para colada de aceros líquidos en los años 1960. Básicamente es una extensión de las prácticas refractarias de cucharón a la cuba. En este tipo de revestimiento, normalmente se usan ladrillos de alta alúmina. Los ladrillos están en contacto directo con el acero líquido, después del precalentamiento.
Las ventajas de este tipo de revestimiento son bajo riesgo de captura de hidrógeno por el acero líquido, bajo inventario, sin inversión en equipos especializados de revestimiento, y bajo riesgo de lavado del revestimiento.
Desventajas del revestimiento de ladrillos son: requerimiento de curado intensivo, largo tiempo de preparación de cuba, alta intensividad de mano de obra, mal aislamiento, alta conductividad térmica contribuyendo a mayor pérdida de temperatura, sin posibilidad de arranque en frío, posibilidades de paso de cuba debido a la presencia de juntas débiles, difícil descascarado del revestimiento usado, y requerimiento de gran número de cubas.
Revestimiento Proyectado (Gunnable)
Los revestimientos proyectados en cuba fueron introducidos inicialmente por la industria siderúrgica japonesa para superar los problemas del revestimiento de ladrillos. En este método, el polvo refractario seco de la composición correcta después de fluidización se transfiere e instala en la pared de la cuba usando una máquina de proyección para obtener un revestimiento monolítico. Inicialmente estos eran base alumino-silicato y luego se convirtieron a tipo básico (base magnesita) para asistir con la práctica metalúrgica. Los materiales de proyección de cuba convencionales están diseñados para tener una resistencia baja entre 1000 °C y 1250 °C.
Esta característica asiste en la formación de una zona débil entre el revestimiento de respaldo y la zona sinterizada, lo que a su vez facilita el descascarado fácil. Una de las muchas desventajas del material de proyección de cuba es la contracción a alta temperatura que deteriora el rendimiento del material de proyección. Una alta contracción causa alta tensión y subsiguiente formación de grietas durante la operación, mientras que una baja contracción puede ser una barrera para el descascarado fácil.
Este tipo de revestimiento proporciona una estructura monolítica sin juntas y operaciones de descascarado relativamente mejoradas, pero poco se gana con respecto a los tiempos de precalentamiento o pérdidas de calor debido a la alta densidad de los revestimientos proyectados. Este tipo de revestimiento tiene tendencia a agrietarse y descamarse durante el precalentamiento rápido y, por tanto, la cuba con revestimientos proyectados no puede someterse a prácticas de arranque en frío.
Las ventajas del revestimiento proyectado son: bajo riesgo de captura de hidrógeno por el acero líquido, bajo inventario, sin juntas, menos intensivo en mano de obra, instalación relativamente fácil en menos tiempo, y relativamente menos difícil de descascarar.
Desventajas de este tipo de revestimiento son: requerimiento de curado intensivo, alto desperdicio debido a pérdidas por rebote, mal aislamiento, sin posibilidad de arranque en frío, alto riesgo de lavado, baja estabilidad térmica, problemas de polvo, intensividad energética, altos costos, dificultades en aplicar espesor variable, e inversión necesaria para equipo de proyección.
Revestimiento con Tablas de Cuba
Poco después de la introducción de la colada continua se dio cuenta de que se requería algún tipo de revestimiento desechable para reducir los costos refractarios y mejorar el aislamiento térmico. Los ladrillos y productos de proyección convencionales no eran fiables y no proporcionaban aislamiento térmico. La introducción de tablas de cuba preformadas, precuradas, de baja densidad y desechables a mediados de los años 1970 ofreció buen aislamiento térmico y bajo consumo refractario. Sin embargo, los revestimientos con tablas de cuba tienen la desventaja de mayor mano de obra y tiempo requerido para su preparación.
Este revestimiento con tablas base sílice (SiO₂) se ha vuelto popular en áreas donde los costos de mano de obra son bajos y las tecnologías de aplicación no están fácilmente disponibles. La popularidad del revestimiento con tablas de cuba también se debe a sus bajos costos, sin necesidad de inversión en equipos, y fácil descascarado. El uso de tablas base SiO₂ permite solo práctica de arranque en frío. Durante los años 1980, se introdujeron tablas base magnesita (MgO) para cumplir el requisito de precalentabilidad para una práctica de arranque en caliente que se necesita para consideraciones de bajo hidrógeno en la fabricación de aceros de aleación de alta calidad. Las tablas base SiO₂ se usan para acero dulce y tablas MgO para aceros especiales y para aceros con alto contenido de calcio. La razón es que la sílice es atacada por cal, alúmina y óxido de hierro presentes en el acero.
Las ventajas del revestimiento con tablas de cuba incluyen: menor inventario de cuba, baja captura de hidrógeno en caso de tablas con arranque en caliente, forma uniforme del revestimiento, sin necesidad de curado, buen aislamiento, posibilidad de arranque en frío y por tanto ahorro de energía, descascarado más fácil, bajo requerimiento de energía, sin inversión necesaria en equipos, bajo riesgo de lavado, y mejor ambiente de trabajo.
Las desventajas del revestimiento con tablas de cuba incluyen: presencia de juntas, respaldo de arena, peligro de captura de hidrógeno en caso de arranque en frío, intensivo en mano de obra, necesidad de alto inventario, problema de manejo/rotura, y alto costo en caso de tablas base magnesita.
Revestimiento Pulverizable de Cuba
El revestimiento pulverizable de cuba se desarrolló por primera vez en 1982 y se usa ampliamente desde la segunda mitad de los años 1980. Actualmente se usa en más del 50 % de las cubas en el mundo. Este tipo de revestimiento combina exitosamente muchas de las ventajas del revestimiento con tablas de cuba y revestimiento proyectado, eliminando desventajas como: juntas, respaldo de arena, pérdidas por rebote, problemas de polvo, y mal aislamiento, etc. La calidad del revestimiento depende de la habilidad del operador de pulverización y el equipo de secado.
En el revestimiento pulverizable de cuba, una pasta espesa de materiales refractarios se mezcla completamente y se transporta y deposita sobre la cuba después de atomizar con aire comprimido. Los materiales refractarios usados son principalmente MgO y SiO₂. El contenido de MgO suele estar en el rango del 70 % al 90 % con el porcentaje balance de SiO₂. Para mayor duración de secuencia de colada se necesita mayor cantidad de MgO junto con mayor espesor del revestimiento. La operación de revestimiento también puede realizarse con sistema de aplicación robótico.
Dado que la mezcla homogénea se hace en este revestimiento antes de que el producto se aplique, la incorporación de aditivos químicos especiales es posible lo que ayuda a mejorar las propiedades de estabilidad térmica del revestimiento e impartir buena flexibilidad. Para la unión química en la masa pulverizada, se necesita precalentamiento a alrededor de 1000 °C.
El revestimiento pulverizable de cuba tiene ventajas significativas de menor densidad del revestimiento y mejor control del espesor del revestimiento comparado con los revestimientos proyectados. En este tipo de revestimiento normalmente se añaden fibras y otros químicos a la masa refractaria. El revestimiento se precalienta en caso de cuba de arranque en caliente, o se deja enfriar a temperatura ambiente y se toma como cuba de arranque en frío. La integridad del revestimiento debe asegurarse durante el curado y esto requiere depósito del material de revestimiento en el revestimiento permanente de la cuba después de que su temperatura es menor a 100 °C. Al ser un proceso húmedo usando hasta 30 % de agua y con la presencia de mangueras y derrames, el proceso crea problemas de salud y seguridad ocupacional.
Las ventajas del revestimiento pulverizable de cuba incluyen: bajo riesgo de captura de hidrógeno, ausencia de juntas, menor inventario, menor intensividad de mano de obra, fácil de descascarar, buenas propiedades de aislamiento, posibilidad de arranque en frío, y espesor de revestimiento controlable.
Desventajas del revestimiento incluyen: requerimiento de inversión en equipos, necesidad de curado intensivo, y riesgo moderado de lavado.
Revestimiento Seco de Cuba
El revestimiento seco de cuba se desarrolló al mismo tiempo que el revestimiento pulverizable. Sin embargo, el alto precio del polvo de resina fenólica y los problemas asociados de salud y seguridad han resultado en que los revestimientos secos de cuba se usen solo en un puñado de plantas siderúrgicas. Recientemente, sistemas de aglutinante libres de resina (aglutinante de silicato de sodio, o aglutinante de glucosa) han eliminado cualquier problema de salud y seguridad y además la segunda generación de productos de cuba seca se han introducido con tiempo de preparación de cuba significativamente reducido.
El proceso de revestimiento seco de cuba difiere de otros procesos de revestimiento ya que se aplica en forma de polvo seco y no requiere la adición de agua. Normalmente, este revestimiento hace uso de un aglutinante resinoso. La resina añadida se activa aplicando una pequeña cantidad de calor. La formación del revestimiento se realiza usando un moldeador y alimentando el polvo seco en el espacio entre el revestimiento permanente y el moldeador. Se requiere un arreglo especial de secado para secar esta masa a alrededor de 300 °C durante 24 horas para desarrollar la polimerización de la resina que le da fuerza. Para la activación de la resina para desarrollar un enlace se necesita aire caliente a alrededor de 400 °C.
La necesidad de vibración del polvo seco depende del producto usado. El revestimiento seco de cuba tiene aislamiento relativamente menor debido a su mayor densidad. Necesita el servicio de la grúa de la bahía de cuba para su instalación. En caso de revestimiento seco, como no se usa agua, no hay adhesión directa al revestimiento permanente de la cuba. Esto ayuda en buen descascarado y prolonga la vida del revestimiento de la cuba.
Una ventaja del revestimiento seco de cuba es que asegura una captura lenta de hidrógeno en el acero ya que no requiere agua para la aplicación. Se reporta alrededor de 0,7-0,9 ppm de captura de hidrógeno comparado con 1,8-2,4 ppm en revestimiento pulverizable de cuba. El acabado liso en un revestimiento seco y la capacidad de reproducir consistentemente la geometría del revestimiento ofrecen mejoras en la calidad del acero y mejor resistencia a la erosión resultando en el potencial de aumentar las longitudes de secuencia. Dado que este tipo de producto es un polvo de flujo libre, el equipo de instalación es relativamente simple y fácil de mantener. Otras ventajas del revestimiento seco son: revestimiento monolítico, menor inventario, menos intensivo en mano de obra, menor tiempo de preparación de cuba, menor riesgo de lavado, fácil de descascarar ya que no hay adhesión directa al revestimiento permanente, aplicación respetuosa con el medio ambiente, posibilidad de larga secuencia, e instalación fácil y rápida.
Desventajas del revestimiento incluyen: alta inversión necesaria, menor aislamiento y dependencia de la grúa del taller.
Proceso de manufactura
- Automatización avanzada y modelado en la colada continua de acero
- Optimización del Revestimiento Refractario en Convertidores BOF: Máxima Disponibilidad y Vida Útil
- Optimización de la colada continua con enfriamiento por niebla de aire: Eficiencia y calidad
- Polvos para Molde de Colada Continua Premium para Producción Superior de Acero
- El distribuidor (tundish): Clave para la calidad en la colada continua de acero
- Guía esencial del vaciado continuo de acero: Proceso y beneficios
- Mejora de la calidad del acero con agitación electromagnética sin contacto en la colada continua
- Moldes: El componente crucial en la colada continua de acero
- Revestimiento Refractario de Alto Horno: Protección de Carcasas para Operación Continua
- Técnicas Avanzadas de Enfriamiento Secundario para una Fundición Continua Óptima
- La Guía Definitiva de Fundición de Precisión: Técnicas y Aplicaciones