



Optimización de la colada continua con enfriamiento por niebla de aire: Eficiencia y calidad
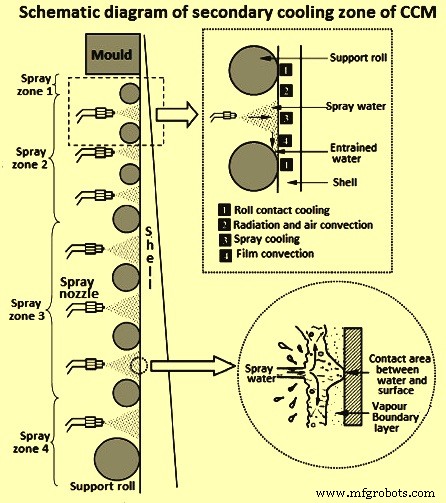
Una máquina de colada continua (CCM) requiere colar eficientemente una amplia gama de calidades de acero en el entorno actual. Esta gama varía desde calidades de ultra bajo carbono y bajo carbono hasta alto carbono, baja aleación y calidades de tubería de alta calidad. La producción consistente de calidad prime de estos productos necesita mayor flexibilidad operativa y de mantenimiento de la CCM para que los parámetros óptimos de colada se puedan mantener en la CCM para cada calidad de acero. Esta flexibilidad se extiende no solo a los elementos de máquina y sistemas de control, sino también a la zona de enfriamiento secundario de la máquina (Figura 1) y demanda un enfriamiento por rociado más eficiente y confiable en la zona. Por tanto, la zona de enfriamiento secundario también se ha convertido en un área de enfoque en el entorno actual debido a la demanda de mejor calidad de producto y mayor productividad de la CCM. Las CCM ahora necesitan un sistema muy eficiente para el enfriamiento por rociado en la zona de enfriamiento secundario.
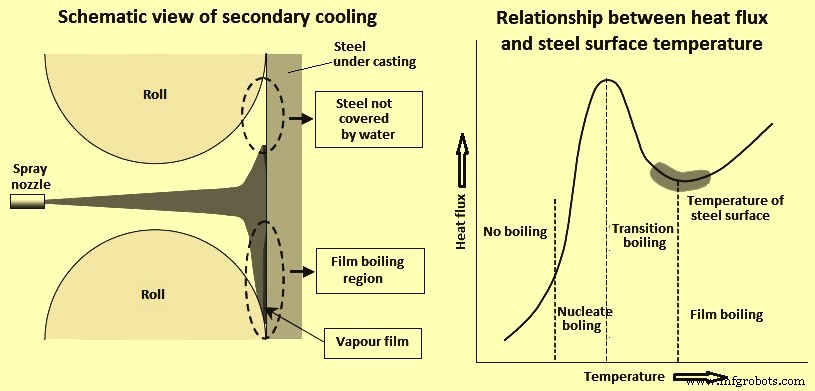
El enfriamiento por agua juega un papel importante en la extracción de calor del acero líquido solidificante tanto en el molde como después de que el acero colado sale del molde durante la colada continua del acero. Se caracteriza por fenómenos complejos de ebullición. Las tasas de extracción de calor durante el enfriamiento por agua, que tienen una fuerte dependencia de la temperatura de la superficie del metal y pueden cambiar rápidamente con el tiempo a medida que el hilo se enfría. Por tanto, el enfriamiento no controlado puede causar fluctuaciones en los gradientes de temperatura dentro de la cáscara solidificante de acero y generar tensiones térmicas de tracción en el frente de solidificación que pueden llevar finalmente a la aparición de grietas en caliente/grietas en el producto final. La vista esquemática del enfriamiento secundario y la relación entre flujo de calor y temperatura de superficie del acero se muestra en la Figura 2.
El enfriamiento por rociado es la única parte controlable del proceso de enfriamiento secundario y por tanto es el factor principal en la determinación de la calidad del producto y la productividad del proceso de colada continua. El sistema de enfriamiento por rociado usa boquillas para rociar agua. El propósito principal de las boquillas es el enfriamiento de la superficie del hilo. La disposición de boquillas de rociado y los parámetros de proceso determinan las características del enfriamiento por rociado de agua. La disposición de boquillas define el área de la superficie del hilo donde tiene lugar el enfriamiento por rociado, mientras que los parámetros de proceso como presión de operación y tasas de flujo determinan la intensidad y distribución del enfriamiento en la superficie del hilo. La extracción de calor de la superficie del hilo que define el enfriamiento y el proceso de solidificación es resultado tanto de la disposición de boquillas como de los parámetros de proceso.
El criterio principal para la selección de la boquilla de rociado es el coeficiente de transferencia de calor que está determinado por el patrón de rociado, distribución del líquido (densidad), y volumen. Los potenciales de optimización en la disposición de boquillas incluyen: (i) alineación de boquillas, (ii) diseño de tubería de cabecera y segmento, y (iii) optimización de la distribución del líquido. Para la optimización de parámetros de proceso, los potenciales están en la elección de: (i) el tipo de atomización (niebla de aire o solo agua), (ii) cinética de rociado, (iii) potencial de rociado, y (iv) la eficiencia de enfriamiento correlacionada que se mide por el coeficiente de transferencia de calor.
Principio del enfriamiento por niebla de aire
El enfriamiento por niebla de aire en la zona de enfriamiento secundario de una CCM es un paso en esta dirección. Las boquillas de niebla de aire utilizan aire comprimido en combinación con presión de agua para atomizar el agua de enfriamiento secundario. Esto proporciona una relación de control/ajuste mucho más amplia que es necesaria en caso de que la mezcla de productos cubra una amplia gama de calidades de acero. Las boquillas de niebla de aire también ofrecen pasos internos libres mucho más grandes comparados con boquillas de fluido único de la misma tasa de flujo.
Principio de funcionamiento
El enfriamiento por niebla de aire funciona forzando agua a través de boquillas de niebla especialmente diseñadas. Esto crea una niebla (niebla) de gotitas de agua ultra finas con un tamaño promedio de 25 micrones (0.025 mm) o menos. Con enfriamiento por niebla de alta presión, se puede obtener un tamaño de gota aún más pequeño, tan pequeño como 5 micrones (0.005 mm). Esto crea un área de superficie mayor que un campo grande a partir de solo un litro de agua. El área de superficie mayor ayuda al agua a evaporarse muy rápidamente. Estas gotitas de agua diminutas (niebla) absorben rápidamente la energía (calor) presente en el entorno y se evaporan, convirtiéndose en vapor de agua (gas). La energía (calor) usada para cambiar el agua a vapor de agua se elimina del entorno, enfriando así el entorno.
La humedad relativa del aire en el entorno juega un papel importante en el enfriamiento por niebla de aire. Es la cantidad de humedad (agua) en el aire comparada con la cantidad de humedad que el aire puede absorber a la misma temperatura. Este es un factor crucial para determinar el potencial máximo de enfriamiento por niebla de aire. Cuanto menor la humedad relativa, más agua puede vaporizarse permitiendo que se remueva más calor. En el caso de enfriamiento por rociado de agua, cuando el agua se rocía sobre la superficie del acero por encima de una temperatura particular, produce una capa delgada de vapor entre la superficie del acero y el agua. Esta condición a menudo se refiere como "ebullición en película" (Figura 2). Estudios que han usado boquillas de rociado hidráulico sugieren que el coeficiente de transferencia de calor depende en gran medida del flujo másico de agua generado por la boquilla de rociado. Sin embargo, la adición de aire al rociado de agua crea una situación compleja. El aire causa la atomización del agua lo que ayuda en el enfriamiento de una superficie de acero.
El término fenómenos de Leidenfrost se da al cuerpo de fenómenos observados cuando una pequeña cantidad de líquido se coloca o derrama en una superficie muy caliente. Lleva el nombre del médico alemán J. G. Leidenfrost. El fenómeno de Leidenfrost es un fenómeno en el cual un líquido, en contacto cercano con una masa significativamente más caliente que el punto de ebullición del líquido, produce una capa de vapor aislante que mantiene al líquido de hervir rápidamente. El punto de Leidenfrost significa el inicio de la ebullición en película estable. Representa el punto en la curva de ebullición donde el flujo de calor está en el mínimo y la superficie está completamente cubierta por una manta de vapor. La transferencia de calor de la superficie al líquido ocurre por conducción y radiación a través del vapor.
Una mayor densidad específica de agua no es el único factor decisivo para el coeficiente de transferencia de calor. La relación aire/agua también debe considerarse con el aire comprimido proporcionando la energía cinética necesaria para la penetración a través de la capa de vapor sobre la superficie del hilo. Esto es importante más allá de 650 °C debido al fenómeno de Leidenfrost. Además, el ángulo de rociado de la boquilla y la altura de rociado juegan papeles importantes. Ambos determinan las huellas del rociado (ancho y profundidad del rociado) y son por tanto factores que influyen en la densidad del chorro de agua (flujo de agua) y el impacto del chorro. Además de estas dos variables, la relación entre el volumen de aire comprimido y el flujo de agua debe considerarse como otro factor en el proceso de enfriamiento secundario. El enfriamiento por rociado en el hilo involucra ebullición y formación de capa de vapor en la superficie del acero. El aire comprimido proporciona la energía cinética necesaria para la penetración de gotitas a través de la capa de vapor.
Boquilla de niebla de aire
El enfoque inicial para el sistema de enfriamiento secundario para las CCM se basó en la utilización de boquillas de rociado de fluido único. La tecnología de boquillas ha sufrido mejoras desde entonces, aunque varias máquinas todavía funcionan solo con sistemas de enfriamiento basados en agua y logran alta productividad y alta calidad de producto. Sin embargo, en el entorno actual, las CCM necesitan alta flexibilidad en términos de calidades de acero y variación de tamaño de sección y esto requiere una alta flexibilidad en el sistema de enfriamiento secundario y, por tanto, las CCM deben equiparse con boquillas de niebla de aire.
Las características esenciales de las boquillas de niebla de aire modernas son la cámara de mezcla, tubo de extensión, adaptadores de entrada de agua y aire y sus geometrías internas y geometría de la punta de la boquilla. Estos componentes deben ser diseñados con precisión para asegurar un coeficiente de transferencia de calor muy alto, ángulos de rociado estables y distribución uniforme de agua. Las boquillas de niebla de aire tienen características de no obstrucción y no hay partes de desgaste en la cámara de mezcla de aire y agua. El ancho de rociado de estas boquillas es estable dentro de un amplio rango de presión de agua. Así, estas boquillas tienen características de rociado constantes y uniformes.
La boquilla de niebla de aire debe cumplir los requisitos de: (i) atomización del agua de enfriamiento en una niebla fina para enfriamiento uniforme del acero, (ii) descarga de ángulo amplio de la corriente de niebla para reducir el número de boquillas instaladas, (iii) aumento en el tamaño de la salida de la boquilla para tener reducción en la obstrucción de la boquilla y aumento en el rango de volumen de agua descargada, y (iv) el tamaño de la boquilla debe facilitar su instalación entre los rodillos. Los factores importantes en el enfriamiento por niebla de aire que contribuyen a las condiciones efectivas de transferencia de calor son: (i) densidad de flujo de rociado de niebla de aire, y (ii) velocidad del rociado.
Es deseable tener boquillas de niebla de aire con una amplia relación de ajuste para mantener los tipos de boquillas instaladas en una CCM en un número mínimo. Esto ayuda tanto en el mantenimiento como en mantener el inventario de boquillas en niveles bajos.
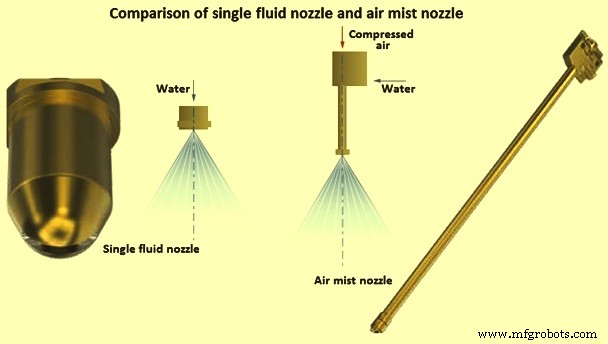
Dado que las boquillas de niebla de aire operan con aire comprimido además de agua, las secciones transversales libres requeridas para proporcionar la misma tasa de flujo de agua se aumentan comparadas con boquillas de fluido único. Las secciones transversales libres aumentadas son menos propensas a la obstrucción interna de la boquilla generalmente causada por mala calidad de agua de rociado y como tal muestran mayor vida útil de la boquilla y carga de trabajo de mantenimiento reducida. La Figura 3 y la Tabla 1 comparan la boquilla de fluido único con la boquilla de niebla de aire.
| Tabla 1: Comparación del enfriamiento por niebla de aire con enfriamiento de fluido único | ||
|---|---|---|
| Nº | Enfriamiento por niebla de aire | Enfriamiento de fluido único |
| 1 | Relación de ajuste de flujo de agua máxima 30:1 | Relación de ajuste de flujo de agua máxima 3.7:1 |
| 2 | Secciones transversales grandes | Secciones transversales pequeñas |
| 3 | Tendencia mínima a obstrucción | Mayor tendencia a obstrucción |
| 4 | Ángulo de rociado constante | Ángulo de rociado principal varía con presión |
| 5 | Distribución de líquido uniforme | Distribución de líquido no uniforme |
| 6 | Mayores capacidades de extracción de calor | Capacidades limitadas de extracción de calor |
| 7 | Proporciona amplio rango de velocidad de colada para condiciones ideales de solidificación | Proporciona rango limitado de velocidad de colada para condiciones ideales de solidificación |
| 8 | Permite amplia gama de calidades de acero a colar en la CCM | Restringe la gama de calidades de acero a colar en la CCM |
| 9 | Necesita menor flujo de agua | Necesita mayor flujo de agua |
| 10 | Mayor costo de instalación | Menor costo de instalación |
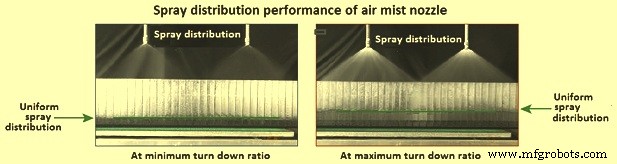
En el sistema de enfriamiento secundario de CCM, es necesario que las boquillas proporcionen distribución uniforme de agua a lo largo de la superficie del hilo y sobre toda la relación de ajuste. Tolerancias de +/- 15% desde el valor medio pueden lograrse con una disposición multi-boquilla a presiones de agua que varían entre 1 kg/cm² y 7 kg/cm². Las distribuciones de rociado uniformes proporcionadas por las boquillas de niebla de aire tanto en las relaciones de ajuste mínimas como máximas se muestran en la Figura 4.
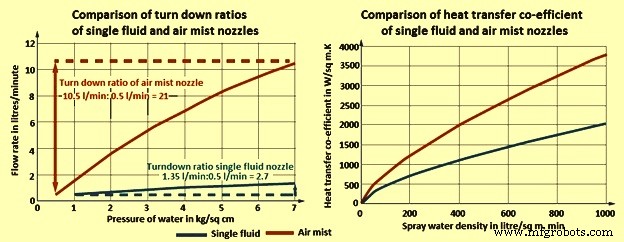
La ventaja principal de la boquilla de niebla de aire sobre la boquilla de fluido único es una relación de ajuste de agua aumentada. La relación de ajuste de agua se calcula a partir de la tasa de flujo a la presión máxima de operación de agua (típicamente 7 kg/cm²) dividida por la tasa de flujo a la presión mínima de operación (típicamente 0.5 kg/cm² para boquillas de niebla de aire y 1 kg/cm² para boquillas de fluido único). Las boquillas muestran una distribución de agua de rociado estable dentro de estos rangos de presión de operación. Las relaciones de ajuste de agua típicas para boquillas de niebla de aire varían en el rango de 10:1 a 30:1, mientras que las de boquillas de fluido único varían típicamente en el rango de 2.6:1 a 3.7:1. La relación de ajuste aumentada proporciona una mayor flexibilidad en términos de variación de transferencia de calor. Esto se ilustra en la Figura 5.
Boquillas de niebla de aire para colada de bramillas y bloom
Cuando el enfriamiento por niebla de aire se convierte para una CCM de bramillas o bloom, la boquilla de chorro plano generalmente no es la mejor opción. Esto es especialmente cuando se experimentan "grietas a medio camino". Las grietas a medio camino se forman debido al recalentamiento de la superficie del hilo después de que ha pasado la zona de extracción de calor aguda debajo de un chorro de rociado. Durante este proceso de recalentamiento, la superficie se expande e impone una tensión de tracción en el material interno más caliente y débil que entonces puede agrietarse. El uso de boquillas de chorro plano intensifica este efecto.
Las boquillas de cono completo u ovaladas proporcionan un enfriamiento más suave extrayendo calor sobre un área de superficie extendida. Estos dos patrones de rociado son el estándar para sistemas de enfriamiento secundario de agua de fluido único, sin embargo, no ha habido una versión adecuada usando niebla de aire. Las boquillas de niebla de aire de cono completo comunes muestran rendimientos de rociado inestables, consumos de aire muy altos, y una tendencia a obstruirse muy fácilmente. Las boquillas de niebla de aire de cono ovalado con orificios multi-ranura. Patrones de rociado no uniformes y las ranuras muy estrechas y fáciles de obstruir, han hecho que estas boquillas sean apenas más que un compromiso.
Con el desarrollo de una nueva generación de boquillas de niebla de aire de cono completo y ovalado, ahora es posible usar efectivamente el enfriamiento por niebla de aire en CCM de bramillas y bloom. El diseño de bloque compacto permite montaje tanto en barras de rociado horizontales como en cabezales de boquilla verticales "banana". Una boquilla de niebla de aire de tipo cono completo típica se muestra en la Figura 6.
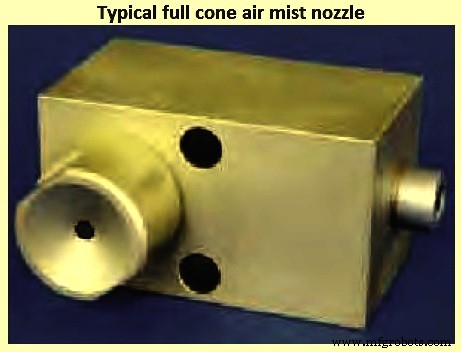
Con estas boquillas, relaciones de ajuste de 1:14 se han logrado a rango de presión de agua de 1 kg/cm² y 10 kg/cm² a 2 kg/cm² presión de aire constante. Ángulos de rociado nominales para boquilla de cono completo circular varían de 0 grados a 90 grados. Pasos libres con 2 mm de diámetro son alrededor de 3 veces más altos que antes para un tamaño de boquilla con flujos que varían de 0.5 litros por minuto (l/min) a 1 kg/cm² presión de agua y 5 l/min a 7 kg/cm² presión de agua a una constante de 2 kg/cm² presión de aire.
La Tabla 2 da comparación del rendimiento del enfriamiento por niebla de aire y enfriamiento por rociado en algunas plantas siderúrgicas japonesas.
| Tabla 2: Comparación del enfriamiento por niebla de aire y enfriamiento por rociado en algunas plantas japonesas | |||||
|---|---|---|---|---|---|
| Nº | Planta siderúrgica | Obstrucción | Mantenimiento | ||
| Niebla de aire | Rociado | Niebla de aire | Rociado | ||
| 1 | Planta A | 0.89% en 15 días* | 1.5% a 19.8% en 15 días | Limpieza de boquillas obstruidas en 15 días* | Limpieza de boquillas obstruidas en 15 días |
| 2 | Planta B | Pequeña | Alrededor de 20% en 5 meses | Sin obstrucción | Cambio de boquilla obstruida en 3 a 12 meses |
| 3 | Planta C | Pequeña | Uso de barra caminante | Cambio de 15 boquillas en 2 meses | Uso de barras caminantes |
| 4 | Planta D | Pequeña | Alrededor de 20% en 4 meses | Revisión en 15 días | Revisión en cada colada |
| * Boquilla de inyección de aire | |||||
Los beneficios del enfriamiento por niebla de aire en una máquina de colada continua son: (i) reducción de la incidencia de grietas superficiales y en esquinas y segregación central debido a la mejora en la distribución del líquido y reducción en el flujo de agua de enfriamiento, (ii) aumento en velocidades de colada y capacidad de producción, (iii) mejora de la condición operativa de la CCM para una mezcla de productos ampliada debido a mayor relación de ajuste y optimización de la relación aire/agua, (iv) reducción significativa de costos de mantenimiento y tuberías debido a montaje simple y rígido de boquillas y tuberías de rociado, y (v) mejora en la seguridad operativa debido a la alineación perfecta de las boquillas y tuberías de rociado y a la reducción en la obstrucción de boquillas.
Proceso de manufactura
- Purificadores de Aire: Diseño, Historia y Tendencias Futuras
- Pintura en aerosol: historia, fabricación y tendencias futuras
- El oxígeno: del descubrimiento antiguo a la potencia industrial moderna
- Sistemas de Airbag: Diseño, Historia e Innovaciones Futuras
- Automatización avanzada y modelado en la colada continua de acero
- Polvos para Molde de Colada Continua Premium para Producción Superior de Acero
- El distribuidor (tundish): Clave para la calidad en la colada continua de acero
- Guía esencial del vaciado continuo de acero: Proceso y beneficios
- Mejorando la Seguridad Laboral: Limpiadores de Niebla de Aceite para un Entorno de Corte Más Limpio y Saludable
- Limpiadores de Aire de Niebla de Aceite: Protegiendo la Calidad del Aire y la Salud Laboral
- Fundición a la cera perdida: ventajas, desventajas y consideraciones clave