



La evolución del colado continuo en la siderurgia: claves históricas
Aspectos históricos del colado continuo y tecnologías asociadas para el acero
La tecnología de colado continuo (CC) del acero, como método de solidificación del acero líquido, tiene una historia relativamente corta —no mucho más larga que la siderurgia por oxígeno. A diferencia de otros procesos en la producción de acero, el colado continuo es el eslabón vital entre la fase líquida y la sólida, debiendo afrontar simultáneamente efectos metalúrgicos y desafíos mecánicos.
El colado continuo transforma el acero líquido en sólido de forma continua e incluye una variedad de procesos comerciales importantes. Estos procesos son la forma más eficiente de solidificar grandes volúmenes de acero líquido en formas simples para su posterior procesamiento. La ratio de CC en la industria siderúrgica mundial se sitúa ahora en torno al 96 % de la producción de acero bruto, frente a apenas un 4 % en 1970.
El colado continuo se distingue de otros procesos de solidificación por su naturaleza de estado estacionario. El acero líquido se solidifica contra las paredes del molde mientras se extrae simultáneamente por la parte inferior a una velocidad que mantiene la interfaz sólido/líquido en una posición constante en el tiempo. El proceso funciona mejor cuando todos sus aspectos operan de este modo estacionario.
Ventajas económicas y flexibilidad de producto
En comparación con otros procesos de colado, el colado continuo generalmente tiene un coste de capital más alto, pero un coste operativo menor. Es el método más eficiente en coste y energía para producir en masa productos semiacabados de acero con calidad consistente en una variedad de tamaños y formas. Las secciones transversales pueden ser rectangulares (para laminación posterior en chapa o plancha), cuadradas o circulares (para productos largos y tubos sin costura), e incluso en forma de "hueso de perro" (para laminación en vigas I o H).
Tecnología moderna y automatización
Hoy en día, las máquinas de colado continuo consisten en paquetes tecnológicos/mecatrónicos modularizados que permiten un diseño rápido, tiempos cortos de ejecución de proyectos y una puesta en marcha acelerada tras el primer colado. Desde el punto de vista metalúrgico, las máquinas de vanguardia incorporan características para el tratamiento del hilo mediante tecnologías especiales de enfriamiento y reducción suave. Modelos de proceso sofisticados permiten la simulación en línea y control en lazo cerrado para optimizar aún más la calidad del producto y los objetivos de productividad. Unidades robóticas realizan tareas en áreas peligrosas y mejoran la fiabilidad operativa sin intervención humana. La velocidad de innovación ha sido extraordinaria en el colado continuo desde su inicio de comercialización en los años 1950. Se observan visioniones y primeros intentos de desarrollo durante los años 1960 y 1970, así como hitos en los años 1980.
Período de incubación y contribuciones de la industria no ferrosa
Durante el largo período de incubación previo a los años 1950, importantes estímulos de desarrollo provinieron de la industria no ferrosa, que ya había aplicado procesos de CC —en particular, mediante el principio del molde móvil— utilizando ruedas y/o cintas de colado para superar la fricción del molde. Posteriormente, ideas genuinas provenientes de siderúrgicos añadieron diversos hitos al impulso de la aplicación del CC al acero, aunque principalmente mediante un proceso basado en un molde estacionario oscilante.
Etapas tempranas en el desarrollo del colado continuo
La idea de hacer el proceso de colado más productivo mediante la continuidad se atribuye a J. Laing, quien en 1843 patentó en EE. UU. una máquina para colado continuo horizontal de tubos y chapas a partir de aleaciones metálicas de bajo punto de fusión. En esta patente, Laing proponía la alimentación del metal líquido desde un depósito vertical a través de un canal hacia un molde horizontal precalentado con un mandril insertado que giraba sobre su eje para evitar el pegado. El tubo se enfriaba a la salida del molde.
El desarrollo posterior del colado continuo se atribuye a Henry Bessemer, quien en 1857 sugirió y patentó en el Reino Unido un dispositivo conocido como colador de dos rodillos. En este dispositivo, el acero líquido se vertía entre dos tambores refrigerados por agua, y la chapa sólida resultante se extraía a través de placas guía curvadas donde se cortaba continuamente a medida, y se extraía posteriormente mediante rodillos con muelles (Fig. 1). Sin embargo, Bessemer no persiguió esta tecnología, presumiblemente dando mayor prioridad al desarrollo del proceso de siderurgia.
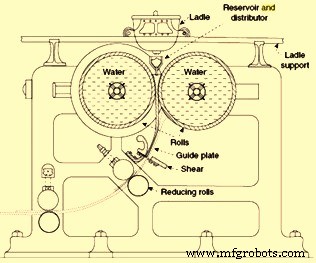
Tardó más de 100 años en que el colado continuo del acero se convirtiera en una tecnología de producción en masa, pero con un diseño diferente al del colado de dos rodillos, que se ha aplicado a escala industrial en aleaciones ligeras.
En desarrollos posteriores, Bessemer implementó un soplete con tapón para retención de escoria. El molde de 250 mm × 250 mm bajo el soplete incorporaba un ariete hidráulico para empujar el lingote hacia arriba con el fin de laminarlo directamente sin recalentamiento. Esto fue un precursor del cierre del extremo inferior del molde con una barra falsa.
Göran Fredrik Göransson de Suecia introdujo en 1858 un cucharón con tapón para la transferencia de acero líquido desde el convertidor a la fosa de colado mediante un polipasto. Fue reemplazado por Henry Bessemer en 1859 con un dispositivo de tipo basculante que fue la primera torreta de cucharón. La primera compuerta deslizante de cucharón fue concebida en 1885 por David D. Lewis.
El siguiente paso en el desarrollo del colado continuo lo dio Benjamin Atha en 1886. Según su patente, un molde alto, refrigerado por agua y sin fondo, se conectaba directamente con el soplete, mientras que la barra falsa tenía una cabeza en forma de garra y extraía el billete resultante de forma intermitente con rodillos de extracción accionados. El método se usó para producción semicomercial de billetes de 100 mm cuadrados a principios del siglo XX, pero no llegó a producción en masa. Independientemente, R.M. Daelen patentó en 1889 un aparato similar (no utilizado realmente) con corte al vuelo.
La primera coladora construida por un fabricante genuino de máquinas, Arthur McKee Co. de Cleveland, Ohio, en 1915, había sido diseñada por John T. Rowley de EE. UU. ya con curvado y enderezado y con tamaños de billete de 45 mm × 45 mm a 75 mm × 75 mm en longitudes de 10 m a 50 m (sin corte al vuelo). Hubo un control errático de longitud como consecuencia de la fricción excesiva del molde, que causaba adherencia y rotura aleatoria de la cáscara.
El concepto de hacer recorrer un molde corto arriba y abajo para reducir la fricción fue patentado por Cornelius W. van Ranst de EE. UU. en 1921. Siegfried Junghans de Alemania implementó por primera vez la oscilación del molde en los años 1930. Su máquina de colado continuo se utilizó inicialmente en Wieland-Werke para colado de latón. El molde consistía en un tubo de cobre abierto por ambos lados y rodeado por una camisa de agua. El metal líquido se alimentaba desde la parte superior, y el metal solidificado se extraía por rodillos desde la parte inferior. Mediante un sistema especial, la alimentación de metal líquido se ajustaba a la velocidad de extracción de modo que el nivel de metal líquido se mantenía constante en el molde. Esto era una parte importante de la tecnología y un ejemplo vívido de que el proceso CC ofrece la ventaja de la automatización y el control. El molde se lubricaba y se le daba un movimiento oscilante arriba y abajo para evitar la adherencia del metal sólido a las paredes del molde. Esta característica se adoptó eventualmente para el colado continuo de aceros. Sierras volantes se posicionaban en la fosa bajo la instalación para el corte continuo de los billetes a la longitud requerida. Este esquema tuvo éxito y se usó ampliamente para el colado continuo de cobre y aleaciones de aluminio en Alemania, EE. UU. y la entonces URSS. El proceso Junghans se aplicó al magnesio desde 1937 para el colado de billetes redondos de 200 mm de diámetro para extrusión y chapas de hasta 100 mm × 600 mm. La Fig. 2 muestra el método de colado continuo de Junghans. Posteriormente, Junghans añadió pulverización de agua directamente sobre el billete e hizo muchas innovaciones respecto al sistema adecuado de alimentación y distribución de metal líquido.
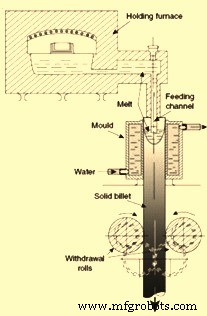
Comparado con el colado en molde permanente usado anteriormente, el método Junghans tenía las siguientes ventajas:
- Proceso verdaderamente continuo con posibilidad de automatización avanzada, lo que permitía mayor productividad con menos mano de obra
- Regímenes de colado reproducibles que permitían calidad reproducible de los billetes
- Mejor alimentación de las porciones centrales de los billetes con correspondiente aumento de la solidez
- Estructura más uniforme a lo largo del billete
- Mejor eliminación de gases durante el colado a través de la porción líquida del billete
- Menor material desechado
Sin embargo, el método Junghans no resolvió todos los problemas del colado en molde permanente, principalmente debido a que la extracción de calor era predominante a través de las paredes del molde. Como resultado, el fondo del billete era profundo, la cáscara solidificada estaba sujeta a altos gradientes térmicos, y la formación de hueco de aire requería mantener bajas velocidades de colado o, en otras palabras, tiempos de solidificación más largos. Los billetes más grandes (300–500 mm de diámetro) se caracterizaban por estructura inhomogénea y composición química (macro-segregación). Los moldes largos necesarios para un enfriado adecuado exigían un acabado muy fino de la superficie interna.
Para eliminar estos defectos, fue necesario desarrollar una tecnología donde el calor se extrajera predominantemente a través de la parte sólida del colado. Como resultado, el fondo del colado debía ser menos profundo con el perfil de solidificación más plano. La macro-segregación, inhomogeneidad de estructura y tensiones radiales debían ser mucho menos pronunciadas. Estas necesidades se satisficieron con una nueva tecnología desarrollada casi simultánea e independientemente en Alemania y EE. UU. Esta tecnología se conoce como "tecnología de enfriamiento directo" (DC). Pronto se comercializó y se usó a escala industrial. El proceso de colado DC era el siguiente:
El metal líquido se vertía desde la parte superior en un molde abierto, relativamente corto y refrigerado por agua, que al principio se cerraba por la parte inferior con un bloque falso conectado a un sistema hidráulico o mecánico de bajada. Al alcanzar el nivel de fundido en el molde una cierta altura, el ariete bajaba y la parte sólida del billete se extraía hacia abajo. El caudal de metal líquido y la velocidad de colado se ajustaban de modo que el nivel líquido en el molde permaneciera constante. Tan pronto como la cáscara sólida emergía de la parte inferior del molde, se aplicaba agua sobre la superficie en forma de pulverización o lámina de agua. El enfriamiento del billete sólido se intensificaba bajándolo a una fosa llena de agua (lo que también hacía el proceso más seguro, ya que el metal líquido, en caso de fuga, se enfriaba rápidamente en una gran cantidad de agua). El proceso era semicontinuo. En cuanto el ariete alcanzaba su posición más baja en la fosa, el colado se detenía y el billete se retiraba. El colado DC tenía una característica única que lo hacía muy distinto de las tecnologías de colado usadas anteriormente.
La solidificación ocurría en una capa estrecha del colado dentro y debajo del molde. Durante la etapa estacionaria del colado, la forma y dimensiones de esta región permanecían constantes y reproducibles de una colada a otra. Controlando la distribución de metal líquido durante la alimentación del molde, el enfriamiento directo debajo del molde y la velocidad de colado, la forma y dimensiones de las regiones de solidificación podían mantenerse dentro de límites óptimos. Como estas forma y dimensiones determinan los gradientes térmicos y son responsables de agrietamiento, macro-segregación e inhomogeneidad de estructura, la ocurrencia de estos defectos también podía controlarse. El colado DC tenía las siguientes ventajas sobre el método Junghans:
- Reducción considerable de la segregación central
- Aumento de la densidad de la porción central del billete
- Estructura más fina y homogénea con propiedades mecánicas mejoradas
- Mejor calidad superficial
- Menor coste operativo
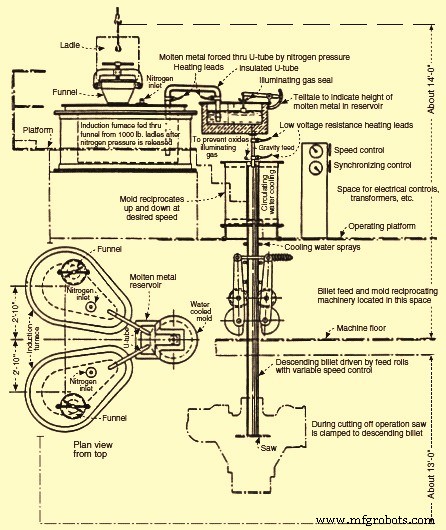
La primera máquina de CC para metales no ferrosos fue instalada por Rossi, un empresario, en 1937 en Scovill Manufacturing Co. en Waterbury, aplicando varios procesos de CC de la época. La coladora continua (Fig. 3), con molde oscilante más enfriamiento directo con pulverizadores de agua debajo, parecía bastante simple pero se implementó un sistema elaborado para el suministro y alimentación de metal líquido. Estos incluían: (i) transferencia de metal líquido completamente encamisada desde el cucharón a través de un embudo a dos recipientes de retención calentados por inducción e inertizados, dispuestos en paralelo, (ii) desde allí, transferencia encamisada a un pequeño canal de alimentación intermedio inertizado por presión de gas inerte (asegurando retención completa de escoria) a través de conductos calentados por resistencia, equipados con indicador de nivel de metal, y (iii) luego, alimentación por gravedad de metal líquido a través de otro conducto calentado por resistencia al molde encamisado con gas. Rossi garantizó un funcionamiento ininterrumpido de la coladora durante siete días, lo que se logró desde el inicio.
Estimulado por este ejemplo exitoso de la industria no ferrosa, los esfuerzos se intensificaron gradualmente para aplicar la tecnología CC al acero. Sin embargo, la mayoría de estos desarrollos se vieron severamente limitados durante y poco después de la Segunda Guerra Mundial. Muy pocos detalles operativos surgieron durante este período debido al ambiente de secreto general. Edward R. Williams, presidente de "Vulcan Mold and Iron Co.", optó por un molde largo y estacionario e intentó reducir la fricción del molde mediante extracción intermitente del hilo. Su solicitud de patente incluía un delantal de rodillos para soporte del hilo requerido en el colado de secciones de chapa. Él, junto con Republic Steel, inició una coladora piloto grande en 1942 para billetes de 100 mm × 100 mm y mini-chapas de 75 mm × 215 mm. Una unidad piloto adicional se construyó con Babcock & Wilcox en 1948, equipada con características avanzadas como control automático de nivel del molde y supervisión por TV.
Basándose en un molde fijo estacionario, se iniciaron entonces muchos esfuerzos contemporáneos similares en EE. UU., Reino Unido, Rusia (entonces URSS), Japón, Austria y Francia. Estos esfuerzos de colado se vieron afectados por la fricción del molde y, por tanto, fueron menos exitosos que los primeros colados piloto de acero con el molde oscilante Junghans-Rossi. En 1949, Junghans inició su propia coladora piloto, alimentada por un convertidor Bessemer de 1 tonelada. Tras iniciar la coladora, firmó un acuerdo de cooperación con Mannesmann, que inició su coladora piloto en Huckingen en 1950. En 1952, los desarrolladores alemanes y austriacos de CC unieron fuerzas, designando posteriormente a Demag como su fabricante de máquinas en 1956, lo que dio lugar al acrónimo DMB (Demag-Mannesmann-Böhler).
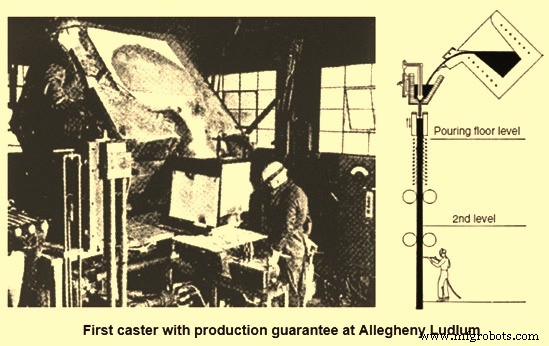
Rossi, que quedó por su cuenta, suministró su primera máquina de colado de acero, construida por Koppers Co., que se puso en marcha en Allegheny Ludlum en 1949. Esta coladora era para sección de billete redondo de 150 mm de diámetro y mini-chapa de 75 mm × 380 mm. Rossi dio garantías de productividad de 20 toneladas/hora y de calidad del producto. Esta coladora se considera el primer intento de coladora comercial para acero. Se muestra en la Fig. 4. Además de las características vistas en la Fig. 4, esta coladora tenía encamisado con gas inerte del soplete y molde, así como precalentamiento por resistencia del tubo de colada no sumergido. Para la eventual aplicación de una boquilla de inmersión sumergida (SEN) a sección de chapa fina, Rossi propuso y patentó una mitad superior del molde en forma de embudo, pero no la utilizó.
Rossi formó la empresa de ingeniería "Continuous Metalcast Inc." con Allegheny y Koppers entre los accionistas y recibió cuatro pedidos más de fabricantes de aceros especiales en EE. UU., Inglaterra, Suecia y Francia. Para gestionar el negocio en el extranjero, Concast AG, Zúrich, Suiza, fue fundada por Rossi en 1954. Así surgieron dos grandes grupos rivales en diseño y suministro de coladoras al inicio de la industrialización del CC, además de muchos esfuerzos de construcción de máquinas de menor capacidad. Se alcanzó un cierto entendimiento entre los dos grupos tras la implementación del concepto de molde curvo, cuando tanto el consorcio DMB como el grupo Concast formaron una empresa conjunta en 1963 llamada MBC (Mannesmann-Böhler-Concast) en Zúrich.
Inicialmente, el desarrollo del CC en acero se centró en la fabricación de aceros especiales donde los ahorros de rendimiento potenciales implicaban la mayor ventaja de coste. Además, la menor capacidad de cucharón era más compatible con menores tasas de producción de la coladora. Un obstáculo adicional para la adopción del colado continuo por grandes productores fue el de intentos fallidos en la producción de aceros de caparazón de calidad superficial aceptable. Así, los primeros esfuerzos en colado de chapa se restringieron a la producción de grados de chapa de acero matado con manganeso-silicio (Mn-Si). Solo la conversión a aceros matados con aluminio (Al) y mejoras paralelas en la calidad superficial del hilo abrieron el camino a una aplicación más amplia del colado continuo para productos planos y largos. En este sentido, los desarrollos en la siderurgia secundaria también se convirtieron en un prerrequisito vital, igualmente importante tanto para la productividad de la coladora como para la calidad del producto.
Tipos de máquinas de colado continuo
En el desarrollo de las máquinas de colado continuo, se han realizado varios tipos con diferencias significativas en alturas de diseño (Fig. 5). Algunos de estos tipos tenían productividad limitada bien por longitud de soporte limitada (coladoras verticales) o bien por velocidad de colado limitada por alta fricción del molde (coladoras horizontales). Además, existían diferencias características respecto a la calidad del producto.
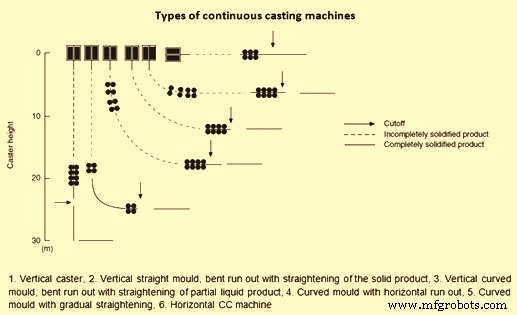
La máquina de colado vertical era el diseño natural, colando por gravedad y asegurando una macroestructura simétrica; pero la productividad estaba severamente limitada por la altura de la máquina. Por tanto, varios esfuerzos en la historia del CC fueron notables para extender la longitud de la máquina a baja altura de edificio mediante curvado y enderezado del hilo, por ejemplo, la coladora de billetes de Rowley y una propuesta más avanzada de Tarquinee y Scovill. Para prevenir agrietamiento interno, se desarrollaron varias reglas para el diseño de la coladora, basadas en deformación crítica y tasa de deformación en la interfaz sólido/líquido, lo que llevó a zonas de curvado y enderezado distintas extendiéndose sobre varios pares de rodillos.
Con la llegada del principio de colado con molde curvo, introducido simultáneamente por los ensayos pioneros en planta en Mannesmann Huckingen y Von Moos Stahl en 1963, la altura de edificio requerida se redujo sustancialmente. Este tipo de coladora inició un rápido crecimiento de la aplicación del CC en el caso de colado continuo de billetes y bloom, especialmente en talleres de colado de billetes pequeños que podían usar los edificios existentes. En el colado de chapa, sin embargo, el uso generalizado del diseño de molde curvo se detuvo claramente en años recientes debido a la acumulación acentuada de macro-inclusiones y/o burbujas de argón en los cuartos de banda. Por tanto, aparte de nuevas máquinas de colado que ahora se construyen exclusivamente como tipo molde recto/curvado, las máquinas existentes de molde curvo se están renovando cada vez más.
Control de temperatura y alimentación de cucharón
Desde el inicio del desarrollo del CC, una preocupación principal fue el control de temperatura del acero líquido. Este fue un obstáculo importante para capacidades de cucharón pequeñas con gran relación superficie/volumen. Mientras que las coladoras piloto tempranas se alimentaban directamente desde los hornos de fusión o retención, esto no era práctico para operaciones a gran escala. Un enfoque anterior perseguido por Halliday en Barrow Steel Works en Inglaterra en esta dirección fue el uso de un cucharón de vertido por labio completamente cerrado que podía calentarse durante el colado mediante un quemador de chorro a través de la tapa del cucharón, permitiendo tiempos de colado de hasta 2 horas desde un cucharón de 7 toneladas. Halliday también insistió en el precalentamiento a alta temperatura del cucharón. Para capacidades mayores, los cucharones de vertido por labio no eran prácticos, por lo que se introdujeron cucharones con control de flujo por tapón. Sin embargo, el uso de control por tapón no se adaptaba bien al aumento del tiempo de residencia del metal. De ahí que un gran avance en fiabilidad operativa y productividad de la coladora se lograra con la implementación de la compuerta deslizante de cucharón.
Desarrollos desde los años 1980
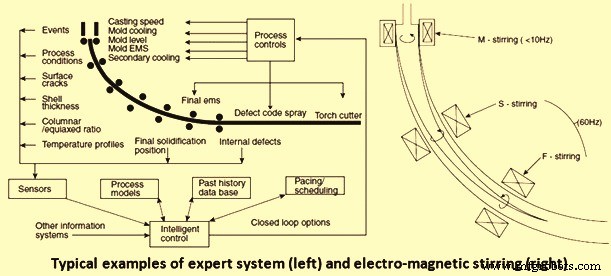
Desde los años 1980, un gran número de desarrollos han tenido lugar para mejorar el rendimiento de la tecnología de colado continuo para aceros. Estas mejoras se han producido en tratamientos de cucharón de aceros líquidos, transferencia de metal líquido de cucharón a soplete y de soplete a molde, en el soplete (metalurgia del soplete), en moldes y enfriamiento primario (agitación electromagnética, etc.), en enfriamiento secundario y soporte del metal colado (agitación electromagnética y enfriamiento por niebla de aire, etc.), corte y enfriamiento del acero colado (camas de enfriamiento de volteo), y automatización y control del proceso. La Fig. 6 muestra ejemplos típicos de sistemas expertos y agitación electromagnética.
Proceso de manufactura
- Detección y Control de Inclusiones en Acero de Colada Continua para Calidad Superior
- Automatización avanzada y modelado en la colada continua de acero
- Polvos para Molde de Colada Continua Premium para Producción Superior de Acero
- El distribuidor (tundish): Clave para la calidad en la colada continua de acero
- Guía esencial del vaciado continuo de acero: Proceso y beneficios
- Moldes: El componente crucial en la colada continua de acero
- Fases Esenciales del Diseño y Construcción de una Planta Siderúrgica
- Prevención de roturas en la colada continua de acero: Causas, impactos y soluciones
- Optimizando Rendimiento de Punzones y Matrices con Grados Premium de Acero para Herramientas
- Acero Dulce, Inoxidable o para Herramientas: Cómo Elegir el Mejor Material para su Proyecto
- Soluciones Premium de Acero Inoxidable para Corte, Rectificado y Acabado